



Dominando o Ciclo de Torneamento G90: Guia Completo para Desbaste CNC e Mais
Formato do Ciclo de Torneamento G90
O ciclo de torneamento G90 é chamado por muitos nomes, como:
G90 Ciclo Fixo, G90 Ciclo de Corte Reto, G90 Ciclo de Desbaste em Torneamento, G90 Ciclo Enlatado de Desbaste, G90 Ciclo Box.
O ciclo de torneamento G90 é usado para torneamento simples; no entanto, múltiplas passadas são possíveis especificando a localização do eixo X de passadas adicionais.
Relacionado: G90 Ciclo de Torneamento Fanuc – Código de Exemplo de Programa CNC
O ciclo enlatado de desbaste G90 pode ser usado para
- Torneamento reto.
- Operação de alargamento.
- Corte cônico.
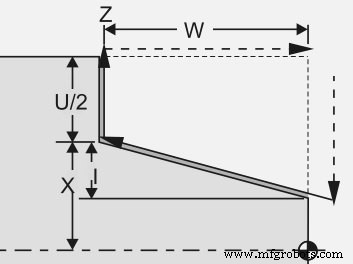
Programação
G90 X... Z... I...
ou
G90 X... Z... R...
Parâmetros
| Parâmetro | Descrição |
|---|---|
| X | Diâmetro a ser cortado. |
| Z | Ponto final no eixo Z. |
| Q | Ângulo no ponto inicial. |
| I ou R | Distância e direção do cone (valor de raio). |
Nota – alguns controles CNC usam "I" para cone no ciclo de corte reto G90 e alguns controles CNC mais novos usam "R" para valor do cone.
Valores Incrementais
Você pode usar valores incrementais como U e W em vez de X e Z no ciclo de torneamento G90.
G90 U... W...
U – distância incremental do eixo X ao alvo.
W – distância incremental do eixo Z ao alvo.
Funcionamento / Operação
- Leve a ferramenta à posição inicial.
- Faça o corte com ciclo de torneamento G90 dando valores X Z
- Faça cortes/passadas extras apenas dando valores do eixo X (passadas extras são opcionais)
- Termine o ciclo de torneamento G90 fazendo um comando de movimento com G00, G01, etc.
O ciclo de torneamento G90 nos dá a capacidade de controlar a profundidade de cada passada.
Exemplo de Programa CNC
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
Explicação do Código
Como você pode ver no código do programa CNC acima,
Primeiro corte é feito em X51
Segundo corte é feito em X46
Terceiro corte é feito em X41
…
Último corte é feito em X30
Cancelamento do Ciclo de Torneamento G90
O ciclo de torneamento G90 é um G-code modal.
"Modal" G-code significa que eles permanecem em vigor até serem cancelados ou substituídos por um G-code contraditório.
Isso significa que o ciclo de torneamento G90 permanece ativo até que outro comando de movimento seja dado, como G00, G01, etc. Como no exemplo de programa CNC acima, o G-code G90 é cancelado com G30.
Simplificando: o ciclo de torneamento G90 deve ser terminado fazendo um comando de movimento como G00, G01, etc.
Ciclo de Torneamento G90 vs Ciclo de Torneamento G71
O ciclo de torneamento G90 só pode fazer cortes retos e cônicos; você não pode cortar nenhum arco (interpolação circular) com G90.
Em vez disso, o Ciclo de Torneamento G71 corta reto, cônico e arco também.
Máquina cnc
- Serviços Especializados de Torneamento CNC de Precisão
- Fresamento vs. Torneamento: Principais Semelhanças Explicadas
- Entendendo as Diferenças entre Fresamento e Torneamento na Usinagem CNC
- Serviços de Fresamento e Torneamento de Precisão para Fabricação por Contrato
- Automação Avançada de Fresamento e Torneamento CNC para Fabricação de Precisão
- O que é Torneamento Duro? Análise Profunda da Usinagem de Precisão
- Fanuc G70 e G71 Ciclos de Desbaste e Acabamento em Torneamento - Exemplo de Programa CNC
- Dominando Torneamento Cônico Usando Ciclo Modal G90: Guia de Programação CNC
- Ciclo de Desbaste G71 Formato de Linha Única: Simplifique Programação CNC Fanuc
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC