



G28 Retorno ao Ponto de Referência: Procedimento Eficiente de Reset em Torno CNC
G28 Retorno ao Ponto de Referência
O G-code G28 retorno ao ponto de referência é usado para aproximar o ponto de referência via uma posição intermediária. A posição intermediária pode ser especificada em X, Z absolutos ou U, W relativos.
O que é ponto de referência leia Retorno Zero CNC ou Retorno ao Ponto de Referência
Durante o comando G28 retorno ao ponto de referência, a máquina primeiro alcança o ponto intermediário rapidamente (G00), então move-se rapidamente para a posição do ponto de referência.
Programação
G28 X(U) Z(W)
- X, Z posição absoluta do ponto intermediário.
- U, W posição incremental do ponto intermediário.
Exemplos
Para os seguintes exemplos, suponha a posição real do ponto de referência na sua máquina é X330 e Z529.
Exemplo 1
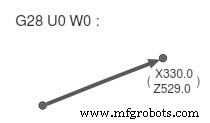
G28 U0 W0
a máquina moverá diretamente ao ponto de referência (pois nenhum ponto intermediário é dado).
Exemplo 2
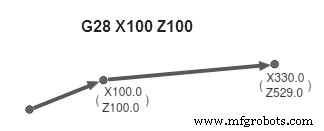
G28 X100 Z100
a máquina primeiro moverá para posição intermediária X100 Z100 e então moverá para o ponto de referência.
Máquina cnc
- Tornos CNC: Guia Completo sobre Operação e Benefícios
- Torno CNC TF2000 – Precisão Robusta e Controle Amigável ao Usuário
- Torno CNC Millport SmartLathez 1740 – Precisão e Potência
- Torno CNC GT-32 de Alta Velocidade – Precisão, Rigidez e Velocidade
- Torno Vertical CNC V740 de Precisão – 40-50 HP, Controle Fanuc 21iT
- Torno CNC Trak TRL 1540V – Precisão e Flexibilidade para Usinagem
- TRAK TRL 1630SX: Menor Torno de Ferramentaria com Flexibilidade Manual e CNC
- Torno CNC C620 Versátil – Múltiplas Configurações para Usinagem de Precisão
- Retorno ao Ponto de Referência CNC Explicado: Alcançando Zeramento e Posicionamento Precisos
- Brochamento Rotativo de Precisão para Máquinas CNC: Produção Rápida e Precisa de Furos