



Comando Fanuc G28: Aproximação do Ponto de Referência via Posição Intermediária
Fanuc G28 Aproximação do Ponto de Referência
Com G28, o ponto de referência será aproximado via uma posição intermediária (X, Y, Z).
Primeiro ocorre o movimento para X, Y e Z, então o ponto de referência será aproximado. Ambos os movimentos ocorrem com G00!
O deslocamento G92 será deletado.
Programação
N... G28 X... Y... Z...
Parâmetros
| Parâmetro | Descrição |
|---|---|
| X, Y, Z | Coordenadas do ponto intermediário. |
Exemplo
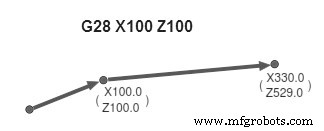
G28 X100 Z100
O G28 move a máquina para um ponto intermediário programado (em G00) e depois continua automaticamente para o ponto de referência (home) da máquina. Cancela qualquer offset G92 ativo. Essencial para retorno seguro à posição de referência.
Fanuc G33 Rosqueamento em Centro de Usinagem CNC: Guia para Especialistas
Dominando Seleção de Planos Fanuc G17, G18, G19 para Controle CNC Preciso
Máquina cnc
- Fanuc iRVision – Sistema Avançado de Visão 2D para Controladores R-30iA
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Dominando o Ciclo de Rosqueamento Fanuc G92: Programação Simples e Controle de Precisão
- Retorno ao Ponto de Referência CNC Explicado: Alcançando Zeramento e Posicionamento Precisos
- G28 Retorno ao Ponto de Referência: Procedimento Eficiente de Reset em Torno CNC
- Fanuc G68 Rotação de Coordenadas: Alinhamento Preciso de Eixos para Usinagem CNC
- Dominando Comando Fanuc G04 Pausa para Temporização Precisa em CNC
- Fanuc G04 Pausa (Dwell): Dominando Comandos de Pausa CNC