



Entendendo Blocos de Programa CNC: Guia Abrangente
Este artigo não é apenas para operadores CNC iniciantes, outros podem lê-lo como atualização de suas habilidades de programação CNC.
Ao ver um programa CNC em uma máquina CNC, seja torno CNC, fresa CNC, retificadora CNC, você verá uma coisa em comum: Blocos de Programa CNC.
Blocos de Programa CNC
Todo programa CNC é uma sequência de muitos blocos de programa CNC escritos juntos para formar um caminho de ferramenta completo para uma ou várias ferramentas. Este caminho de ferramenta diz à máquina CNC como o operador CNC deseja que seu componente seja usinado. Cada bloco de programa CNC individual adiciona/altera/modifica alguma informação útil a um programa CNC.
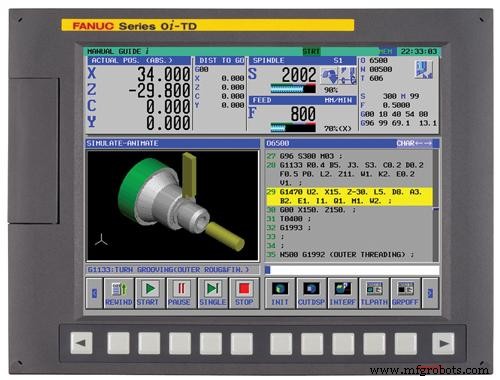
Estrutura de um Bloco de Programa CNC
Um bloco de programa CNC é normalmente escrito como:
N50 G01 X100 Y-50.02 F100 M08
Como você pode ver no bloco de programa CNC acima, estas são Seis Palavras separadas por Espaços. Cada palavra é um grupo de caracteres alfanuméricos, cada palavra é liderada por um caractere como acima N, G, X, Y, F, M e a parte restante consiste em algum valor numérico assinado/não assinado como acima: 50, 01, 100, –50.02, 100, 08.
Comandos de Programação CNC
Cada uma dessas palavras tem um valor muito importante na programação CNC. Você pode ver essas palavras como comandos ou instruções, há muitos comandos, alguns são padrão comumente encontrados em um programa CNC para qualquer controle de máquina CNC. Alguns dependem de máquina CNC e controle CNC, variam de controle para controle.
Mas a essência é que um operador CNC deve pelo menos conhecer/entender alguns dos comandos de programa CNC amplamente usados.
N50 G01 X100 Y-50.02 F100 M08
(este é o mesmo código de programa CNC dado acima)
Números de Sequência N em Blocos de Programa CNC
N50 – é o número de sequência, no mundo real você vê muitas listas escritas com números de série, por que números de série são dados? Eles apenas tornam tarefas de ordenação, busca fáceis. Da mesma forma, cada bloco de programa CNC recebe um número de série para tornar busca, organização de blocos de programa CNC fáceis.
Você (Operadores CNC) não é obrigado a usá-los, você pode até escrever programas CNC sem usar números de sequência (N). Mas números de sequência de blocos de programa CNC (N) tornam a vida mais fácil, pois quando você começar a aprender programação de ciclos enlatados CNC, verá que não podemos programar sem número de sequência de forma alguma (ou pelo menos temos que numerar pelo menos um ou dois blocos de programa CNC G71, G72).
Programação G-Code
Então a próxima palavra vem G01. Toda palavra de programa CNC que começa com G inicial é chamada de G-code. G-codes são amplamente usados/entendidos, operadores CNC não podem nem sonhar em programar sem G-codes (controles CNC mais recentes nos dão outras formas de programar mas ainda fornecem uma forma de programar no estilo G-Code convencional).
Cada G-code tem uma funcionalidade tão vasta e sequência de operação associada que cada G-code pode tomar um tutorial de tamanho completo para explicar seu funcionamento. Muitos já são brevemente explicados aqui mesmo com código de programa de exemplo que mostra seu uso dentro do programa CNC.
G01 é o G-code para Interpolação Linear, significando que você quer que a ferramenta da máquina CNC vá para uma posição específica com um avanço controlado (leia abaixo Avanço da Ferramenta) pois você tem que dizer a posição específica e a quantidade de avanço.
Posicionamento
N50 G01 X100 Y-50.02 F100 M08
(este é o mesmo código de programa CNC dado acima)
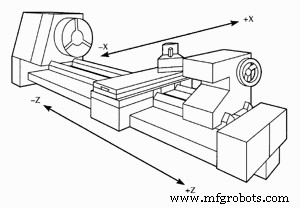
após G01 você vê X100. X denota um Eixo da máquina CNC. Torno CNC normalmente tem Dois Eixos X e Z.
Fresa CNC normalmente tem Três Eixos X, Y, Z.
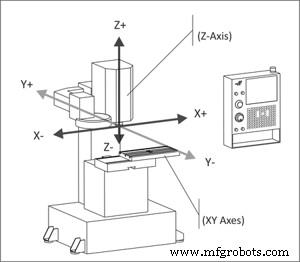
como X100 significa que você quer que a ferramenta mova 100 (mm ou polegada pode ser definido por G-code) na direção do eixo X. então vem Y-50.02, isso diz à máquina CNC para mover a ferramenta para –50.02 (mm ou polegada) na direção do eixo Y.
Avanço da Ferramenta
F100 aqui F significa Avanço, Todo comando de movimento requer Avanço seja dado para que a ferramenta possa ser movida com aquela quantidade de avanço para uma posição dada.
O avanço é dado como Avanço por Minuto ou Avanço por Revolução.
M-Code na Programação CNC
M08 aqui M significa M-code (código miscelâneo). Você pode pensar M-codes como códigos de máquina pois eles controlam principalmente o comportamento de máquinas CNC. Há muitos M-codes, alguns encontrados em todo controle de máquina CNC como M08 este é o código para ordenar a máquina CNC a abrir o refrigerante (Refrigerante LIGADO), para girar o fuso usamos M03 ou M04 para parar o fuso usamos M05.
Máquina cnc
- 6 Táticas Comprovadas para Afiar a Eficiência do Programa CNC
- Salto de Bloco Opcional CNC: Omita ou Exclua Blocos de Programa Eficientemente
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Entendendo o M-Code CNC M00: Parada Segura de Execução do Programa
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Programa Completo de Fresamento CNC – Tutorial de G-Code com Explicação
- Programa CNC de Fresamento de Canal para Iniciantes: Exemplo Simples e Guia Passo a Passo
- Dominando o Ciclo de Rosqueamento G84: Guia Prático de Programação CNC
- Dominando Programação CNC: Guia para Iniciantes em Controles Fanuc
- Usando Comentários em Programas CNC Anilam