



Domine o LinuxCNC: Guia Completo de Códigos G e M para Controle de Máquinas CNC
LinuxCNC é um sistema de software para controle computacional de ferramentas de máquina como máquinas de fresar e tornos.
LinuxCNC é software livre com código aberto.
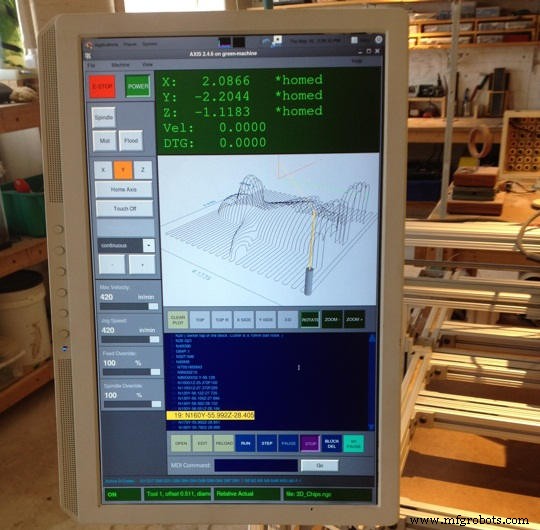
LinuxCNC fornece várias interfaces gráficas de usuário, incluindo uma para telas sensíveis ao toque.
Códigos G
| Código G | Descrição |
|---|---|
| G0 | Movimento Linear Rápido |
| G1 | Avanço Linear |
| G2 | Avanço Circular Horário |
| G3 | Avanço Circular Anti-horário |
| G4 | Pausa (Dwell) |
| G5.1 | B-Spline Quadrática |
| G5.2 G5.3 | Bloco NURBs |
| G7 | Modo Diâmetro (torno) |
| G8 | Modo Raio (torno) |
| G10 L1 | Definir Entrada da Tabela de Ferramentas |
| G10 L10 | Definir Tabela de Ferramentas, Calculada, Peça |
| G10 L11 | Definir Tabela de Ferramentas, Calculada, Dispositivo |
| G10 L2 | Definição de Origem do Sistema de Coordenadas |
| G10 L20 | Definição de Origem do Sistema de Coordenadas Calculada |
| G17 | Plano XY |
| G18 | Plano ZX |
| G19 | Plano YZ |
| G17.1 | Plano UV |
| G18.1 | Plano WU |
| G19.1 | Plano VW |
| G20 | Unidades Polegadas |
| G21 | Unidades Milímetro |
| G28 | Ir para Posição Predefinida |
| G28.1 | Armazenar Posição Absoluta Atual para G28 |
| G30 | Ir para Posição Predefinida |
| G30.1 | Armazenar Posição Absoluta Atual para G30 |
| G33 | Movimento Sincronizado com Fuso |
| G33.1 | Rosqueamento Rígido |
| G38.2 – G38.5 | Tastagem (Probing) |
| G38.2 | Tastar em direção à peça, parar no contato, sinalizar erro se falhar |
| G38.3 | Tastar em direção à peça, parar no contato |
| G38.4 | Tastar para fora da peça, parar na perda de contato, sinalizar erro se falhar |
| G38.5 | Tastar para fora da peça, parar na perda de contato |
| G40 | Cancelar Compensação de Raio da Ferramenta |
| G41 | Compensação de Raio da Ferramenta à Esquerda do Caminho |
| G42 | Compensação de Raio da Ferramenta à Direita do Caminho |
| G41.1 | Compensação Dinâmica de Raio da Ferramenta à Esquerda do Caminho |
| G42.1 | Compensação Dinâmica de Raio da Ferramenta à Direita do Caminho |
| G43 | Compensação de Comprimento da Ferramenta |
| G43.1 | Compensação Dinâmica de Comprimento da Ferramenta |
| G49 | Cancelar Compensação de Comprimento da Ferramenta |
| G53 | Movimento no Sistema de Coordenadas da Máquina |
| G54 | Selecionar Sistema de Coordenadas 1 |
| G55 | Selecionar Sistema de Coordenadas 2 |
| G56 | Selecionar Sistema de Coordenadas 3 |
| G57 | Selecionar Sistema de Coordenadas 4 |
| G58 | Selecionar Sistema de Coordenadas 5 |
| G59 | Selecionar Sistema de Coordenadas 6 |
| G59.1 | Selecionar Sistema de Coordenadas 7 |
| G59.2 | Selecionar Sistema de Coordenadas 8 |
| G59.3 | Selecionar Sistema de Coordenadas 9 |
| G61 | Modo Caminho Exato (Modo Controle de Caminho) |
| G61.1 | Modo Caminho Exato (Modo Controle de Caminho) |
| G64 | Modo Controle de Caminho com Tolerância Opcional |
| G73 | Ciclo de Perfuração com Quebra de Cavacos |
| G76 | Ciclo de Rosqueamento Multipassada (torno) |
| G80 | Cancelar Ciclo Enlatado |
| G81 | Ciclo de Perfuração |
| G82 | Ciclo de Perfuração com Pausa |
| G83 | Ciclo de Perfuração com Picotamento |
| G85 | Ciclo de Alargamento, Saída com Avanço |
| G86 | Ciclo de Alargamento, Parada do Fuso, Saída Rápida |
| G89 | Ciclo de Alargamento, Pausa, Saída com Avanço |
| G90 | Modo Distância Absoluta |
| G91 | Modo Distância Incremental |
| G90.1 | Modo Distância Absoluta para Arco (offsets I, J & K) |
| G91.1 | Modo Distância Incremental para Arco (offsets I, J & K) |
| G92 | Offset do Sistema de Coordenadas |
| G92.1 | Cancelar Offsets do Sistema de Coordenadas |
| G92.2 | Cancelar Offsets do Sistema de Coordenadas |
| G92.3 | Restaurar Offsets dos Eixos |
| G93 | Modo Tempo Inverso |
| G94 | Modo Unidades por Minuto |
| G95 | Modo Unidades por Revolução |
| G96 | Velocidade de Corte Constante |
| G97 | Modo RPM |
| G98 | Retrair para Posição Inicial (Modo Retração Z Ciclo Enlatado) |
| G99 | Retrair para Posição R (Modo Retração Z Ciclo Enlatado) |
Códigos M
| Código M | Descrição |
|---|---|
| M0 M1 | Pausa do Programa |
| M2 M30 | Fim do Programa |
| M60 | Pausa para Troca de Palete |
| M3 M4 M5 | Controle do Fuso |
| M6 | Troca de Ferramenta |
| M7 M8 M9 | Controle de Refrigerante |
| M48 M49 | Habilitar/Desabilitar Sobrescrita de Avanço/Fuso |
| M50 | Controle de Sobrescrita de Avanço |
| M51 | Controle de Sobrescrita do Fuso |
| M52 | Controle de Avanço Adaptativo |
| M53 | Controle de Parada de Avanço |
| M61 | Definir Número da Ferramenta Atual |
| M62-M65 | Controle de Saída |
| M66 | Controle de Entrada |
| M67 | Controle de Saída Analógica |
| M68 | Controle de Saída Analógica |
| M100-M199 | Códigos M Definidos pelo Usuário |
Operadores Binários
| Operador | Descrição |
|---|---|
| + | Adição |
| – | Subtração |
| * | Multiplicação |
| / | Divisão |
| OR | Ou não-exclusivo |
| XOR | Ou exclusivo |
| AND | E lógico |
| MOD | Operação Módulo |
| ** | Operação Potência |
| EQ | Igualdade (EQ) |
| NE | Desigualdade (NE) |
| GT | Estritamente maior que |
| GE | Maior ou igual a |
| LT | Estritamente menor que |
| LE | Menor ou igual a |
Funções
| Nome da Função | Resultado da Função |
|---|---|
| ATAN[Y]/[X] | Tangente inversa de quatro quadrantes |
| ABS[arg] | Valor absoluto |
| ACOS[arg] | Cosseno inverso |
| ASIN[arg] | Seno inverso |
| COS[arg] | Cosseno |
| EXP[arg] | e elevado à potência dada |
| FIX[arg] | Arredondar para baixo para inteiro |
| FUP[arg] | Arredondar para cima para inteiro |
| ROUND[arg] | Arredondar para inteiro mais próximo |
| LN[arg] | Logaritmo base-e |
| SIN[arg] | Seno |
| SQRT[arg] | Raiz Quadrada |
| TAN[arg] | Tangente |
| EXISTS[arg] | Verificar Parâmetro Nomeado |
Letras/Palavras
| Letra | Significado |
|---|---|
| A | Eixo A da máquina |
| B | Eixo B da máquina |
| C | Eixo C da máquina |
| D | Número de compensação de raio da ferramenta |
| F | Taxa de avanço |
| G | Função geral (Ver tabela Grupos Modais) |
| H | Índice de compensação de comprimento da ferramenta |
| I | Offset X para arcos e ciclos enlatados G87 |
| J | Offset Y para arcos e ciclos enlatados G87 |
| K | Offset Z para arcos e ciclos enlatados G87. Razão Fuso-Movimento para movimentos sincronizados G33. |
| M | Função diversa (Ver tabela Grupos Modais) |
| N | Número da linha |
| P | Tempo de pausa em ciclos enlatados e com G4. Chave usada com G10. |
| Q | Incremento de avanço em ciclos enlatados G73, G83 |
| R | Raio do arco ou plano de ciclo enlatado |
| S | Velocidade do fuso |
| T | Seleção de ferramenta |
| U | Eixo U da máquina |
| V | Eixo V da máquina |
| W | Eixo W da máquina |
| X | Eixo X da máquina |
| Y | Eixo Y da máquina |
| Z | Eixo Z da máquina |
| / | Exclusão de bloco |
| () | Comentários |
| ; | Comentários |
| MSG, | Mensagens |
Mensagens de Erro Comuns
Código G fora de faixa
Um código G maior que G99 foi usado, o escopo de códigos G no LinuxCNC é 0 – 99. Nem todo número entre 0 e 99 é um código G válido.
Código G desconhecido usado
Um código G foi usado que não faz parte da linguagem de código G do LinuxCNC.
palavra i,j,k sem Gx para usá-la
i, j e k devem ser usados na mesma linha que o código G.
Não pode usar valores de eixo sem um código g que os use
Valores de eixo não podem ser usados em uma linha sem um código G modal em efeito ou um código G na mesma linha.
Arquivo terminou sem sinal de porcentagem ou fim de programa
Todo arquivo de código G deve terminar em M2 ou M30 ou ser envolvido com o sinal de porcentagem %.
Máquina cnc
- Dominando Declarações Using em C#: Imports, Aliases e Diretivas Estáticas
- Dominando Funções em C: Funções Definidas pelo Usuário e Biblioteca Padrão
- M-TECH: Sistema Avançado de Controle CNC para Roteadores Apollo
- Sistemas de Micromecanização a Laser: Guia Profissional para Manufatura Moderna
- Três Sistemas Essenciais de Marcação a Laser Explicados
- Guia Completo de M-Codes Haas Mill: Funções, Configurações e Uso
- Entendendo o Modo REPOSition Siemens Sinumerik: Função e Benefícios
- Guia Completo dos M-Codes Mach3 para Usinagem CNC
- Domínio de Códigos M: Quiz de Programação CNC
- Domine Códigos G: Faça o Quiz de Programação CNC