



Guia Completo de Códigos G e M para CNC Sherline
Lista completa de códigos G e M Sherline CNC para operadores que trabalham em fresadora/torno Sherline.
Mais sobre Sherline CNC
- Explicação das Peças Principais do Torno CNC Sherline
- Explicação das Peças Principais da Fresadora CNC Sherline
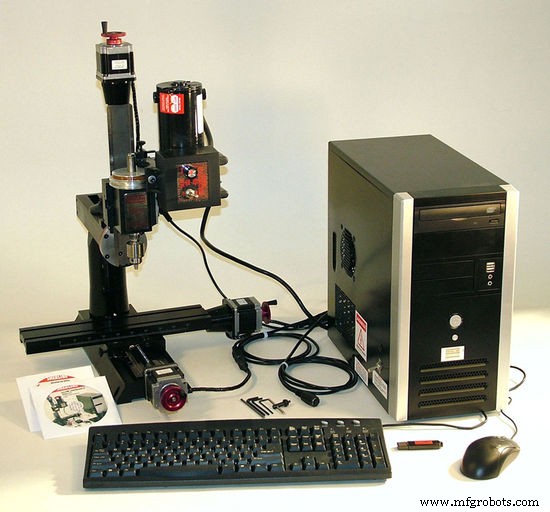
Códigos G Sherline
| Código G | Função |
|---|---|
| G00 | Movimento rápido (posicionamento rápido) |
| G01 | Movimento com avanço (interpolação linear) |
| G02 | Movimento horário (interpolação circular/helicoidal horária) |
| G03 | Movimento anti-horário (interpolação circular/helicoidal anti-horária) |
| G04 | Tempo de pausa (Dwell) |
| G08 | Suavização Spline Ligada |
| G09 | Verificação de parada exata, Suavização Spline Desligada |
| G10 | Movimento com avanço linear controlado com parada desacelerada / configuração de origem do sistema de coordenadas |
| G11 | Parada controlada desacelerada |
| G17 | PLANO XY |
| G18 | PLANO XZ |
| G19 | PLANO YZ |
| G20 | Seleção do sistema em polegadas |
| G21 | Seleção do sistema em milímetros |
| G28 | Retorno ao plano de folga |
| G33 | Rosqueamento (Torno) Nota: G33 e G33.1 não funcionam em fresadoras ou tornos Sherline porque o fuso e o eixo não são sincronizados. |
| G35 | Ignorar verificação de erro na próxima linha |
| G40 | Compensação de ferramenta desligada |
| G41 | Compensação de ferramenta à esquerda |
| G42 | Compensação de ferramenta à direita |
| G43 | Compensação de comprimento de ferramenta – direção negativa |
| G44 | Compensação de comprimento de ferramenta – direção positiva |
| G49 | Compensação de comprimento de ferramenta cancelada |
| G53 | Cancelar deslocamentos de coordenadas de peça |
| G54-G59 | Deslocamentos de coordenadas de peça 1 a 6 |
| G59.1 | Usar sistema de coordenadas de peça predefinido 7 |
| G59.2 | Usar sistema de coordenadas de peça predefinido 8 |
| G59.3 | Usar sistema de coordenadas de peça predefinido 9 |
| G61 | Contorno spline com modo de buffer desligado |
| G64 | Contorno spline com modo de buffer ligado |
| G65 | Esvaziar bolso retangular |
| G66 | Esvaziar bolso circular |
| G67 | Facear (Flycut) |
| G68 | Esvaziar bolso retangular com cantos arredondados |
| G70 | Modo polegada |
| G71 | Modo milímetro |
| G74 | Furação com escareamento (Torno) |
| G80 | Cancelar modo de movimento (inclui ciclos fixos) |
| G81 | Ciclo fixo de furação |
| G82 | Ciclo fixo de furação com pausa |
| G83 | Ciclo fixo de furação com quebra de cavaco (Peck Drilling) |
| G84 | Ciclo de rosqueamento (rosqueamento destro fixo) |
| G85 | Ciclo de alargamento 1 (alargamento, sem pausa, avanço para fora fixo) |
| G86 | Ciclo de alargamento 2 (alargamento, parada do fuso, retorno rápido fixo) |
| G87 | Ciclo fixo de alargamento traseiro |
| G88 | Ciclo de alargamento 3 (alargamento, parada do fuso, saída manual fixa) |
| G89 | Ciclo de alargamento 4 (alargamento, pausa, avanço para fora fixo) |
| G90 | Modo absoluto |
| G91 | Modo incremental |
| G92 | Reset de coordenada de origem (deslocar sistemas de coordenadas) |
| G92.2 | Cancelar sistemas de coordenadas de deslocamento |
| G93 | Modo de avanço por tempo inverso |
| G94 | Modo IPM (Torno) padrão (modo avanço por minuto) |
| G95 | Modo IPR (Torno) |
| G96 | Avanço por Superfície Constante Ligado (Torno) |
| G97 | Avanço por Superfície Constante Desligado (Torno) |
| G98 | Retorno ao nível inicial em ciclos fixos |
Códigos M Sherline
| Código M | Função |
|---|---|
| M00 | Parada de programa |
| M01 | Parada opcional de programa |
| M02 | Fim de Programa |
| M03 | Fuso Ligado Horário, Laser, Chama, Potência LIGADA |
| M04 | Fuso Ligado Anti-horário |
| M05 | Fuso Parado, Laser, Chama, Potência DESLIGADA |
| M06 | Troca de Ferramenta |
| M08 | Refrigerante Ligado |
| M09 | Refrigerante Desligado |
| M10 | Reservado para compensação de altura de ferramenta |
| M13 | Fuso Ligado, Refrigerante Ligado |
| M26 | Habilitar fixação automática do eixo B |
| M27 | Desabilitar fixação automática do eixo B |
| M30 | Fim de Programa quando macros são usadas / fim de programa, troca de palete e reset |
| M48 | Habilitar substituições de velocidade e avanço |
| M49 | Desabilitar substituições de velocidade e avanço |
| M60 | Troca de palete e parada de programa |
| M91 | Exibição Leitura Incremental |
| M92 | Exibição Leitura Absoluta |
| M97 | Ir para ou pular para número de linha |
| M98 | Pular para macro ou sub-rotina |
| M99 | Retornar de macro ou sub-rotina |
| M100 | Reset Zero da Máquina |
| M199 | Início no meio do programa |
Palavras (Words)
| Palavra | Descrição |
|---|---|
| D | Número de compensação de raio de ferramenta |
| F | Avanço (Feedrate) |
| G | Função geral |
| H | Deslocamento de comprimento de ferramenta |
| I | Deslocamento do eixo X para arcos / Deslocamento X no ciclo fixo G87 |
| J | Deslocamento do eixo Y para arcos e deslocamento Y no ciclo fixo G87 |
| K | Deslocamento do eixo Z para arcos e deslocamento Z no ciclo fixo G87 |
| L | Número de repetições em ciclos fixos e tecla usada com G10 |
| M | Função diversa |
| N | Número de Linha |
| O | Subprogramas |
| P | Tempo de pausa com G4 e ciclos fixos, tecla usada com G10 |
| Q | Incremento de avanço no ciclo fixo G83 |
| R | Raio do arco, plano de ciclo fixo |
| S | Velocidade do fuso |
| T | Seleção de ferramenta |
| X | Eixo X da máquina |
| Y | Eixo Y da máquina |
| Z | Eixo Z da máquina |
| (…) | Comentários (Palavras entre parênteses não fazem parte do programa e são usadas para ajudar operadores) |
Entendendo o Torno CNC Sherline: Componentes Principais e Suas Funções
Dominando Usinagem de Arcos Múltiplos em Torno CNC: Exemplo com G02 e G03
Máquina cnc
- Dominando M-Codes CNC: Introdução Abrangente
- Dominando o Ciclo de Torneamento G90: Guia Completo para Desbaste CNC e Mais
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Domine o LinuxCNC: Guia Completo de Códigos G e M para Controle de Máquinas CNC
- Controles Anilam 4200T CNC para Torneamento: Domine as Funções de G-Code
- Guia Completo de Códigos G GSK 980TDb para Sistemas CNC de Torneamento
- Guia Completo dos Códigos G Siemens Sinumerik 808D no Dialeto ISO para Programadores CNC
- Guia Completo de Códigos G e M CNC para Fresamento e Torneamento
- Guia Completo dos M-Codes Mach3 para Usinagem CNC
- Referência Completa de Códigos G NCT 201 para Tornos e Centros de Usinagem CNC