



Referência Completa de Códigos G e M para Torno CNC GTCNC-60TT
Códigos G e M do GTCNC-60TT
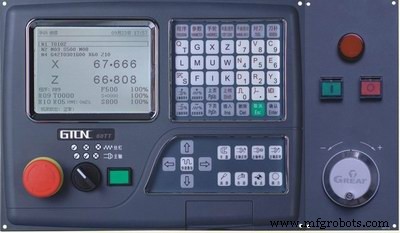
Códigos G e M para torno CNC GREAT-60TT ou GTCNC-60TT.
Códigos G
| Código G | Descrição |
|---|---|
| G00 | Movimento rápido |
| G01 | Interpolação linear |
| G02 | Interpolação circular no sentido horário (CW) |
| G03 | Interpolação circular no sentido anti-horário (CCW) |
| G33 | Rosqueamento |
| G04 | Pausa (Dwell) |
| G20 | Entrada em formato polegada |
| G21 | Entrada em formato métrico |
| G28 | Retorno dos eixos X, Z ao primeiro ponto de referência |
| G281 | Retorno do eixo X ao primeiro ponto de referência |
| G283 | Retorno do eixo Z ao primeiro ponto de referência |
| G26 | Retorno dos eixos Z, X ao ponto zero do programa |
| G261 | Retorno do eixo X ao ponto zero do programa |
| G263 | Retorno do eixo Z ao ponto zero do programa |
| G40 | Cancelamento da compensação de raio de ferramenta |
| G41 | Compensação de raio de corte, esquerda |
| G42 | Compensação de raio de corte, direita |
| G60 | Posicionamento preciso |
| G64 | Processamento de trajetória contínua |
| G77 | Ciclo enlatado de corte cilíndrico/cônico interno/externo |
| G78 | Ciclo enlatado de rosqueamento |
| G79 | Ciclo enlatado de corte de face |
| G70 | Ciclo de acabamento de torneamento |
| G71 | Ciclo multiplo de desbaste cilíndrico |
| G72 | Ciclo multiplo de desbaste de face |
| G173 | Ciclo multiplo de desbaste de contorno em modo múltiplo |
| G174 | Ciclo multiplo de furação de face |
| G175 | Ciclo multiplo de furação/sulcagem de diâmetro interno/externo |
| G176 | Ciclo multiplo de rosqueamento |
| G90 | Programação absoluta |
| G91 | Programação incremental |
| G52 | Definição de coordenadas locais |
| G94 | Modo de avanço por minuto |
| G95 | Modo de avanço por revolução |
| G96 | Controle de velocidade de corte constante |
| G97 | Cancelamento do controle de velocidade de corte constante |
| G22 | Reciclagem de programa |
| G800 | Cancelamento da reciclagem de programa |
Códigos M
| Código M | Descrição |
|---|---|
| M00 | Pausa do programa. |
| M02 | Fim do programa. |
| M30 | Fim do programa. |
| M20 | Fim do programa, execução repetida conforme vezes definidas em parâmetro, para teste de CNC |
| M03 | Fuso horário (CW) |
| M04 | Fuso anti-horário (CCW) |
| M05 | Parada do fuso |
| M08 | Refrigeração ligada |
| M09 | Refrigeração desligada |
| M10 | Fixação do mandril |
| M11 | Liberação do mandril |
| M55 | Aperto do contraponto |
| M54 | Liberação do contraponto |
| M23 | Lubrificação ligada |
| M22 | Lubrificação desligada |
| M25 | Auto-definido 1 ligado |
| M24 | Auto-definido 1 desligado |
| M71 | Auto-definido 2 ligado |
| M70 | Auto-definido 2 desligado |
| M73 | Auto-definido 3 ligado |
| M72 | Auto-definido 3 desligado |
| M75 | Auto-definido 4 ligado |
| M74 | Auto-definido 4 desligado |
| M77 | Auto-definido 5 ligado |
| M76 | Auto-definido 5 desligado |
| M79 | Auto-definido 6 ligado |
| M78 | Auto-definido 6 desligado |
| M81 | Auto-definido 7 ligado |
| M80 | Auto-definido 7 desligado |
| M83 | Auto-definido 8 ligado |
| M82 | Auto-definido 8 desligado |
| M12 | Verificar 0V válido |
| M13 | Verificar +24V válido |
| M18 | Verificar 0V válido |
| M19 | Verificar +24V válido |
| M28 | Verificar 0V válido |
| M29 | Verificar +24V válido |
| M14 | Verificar 0V válido com salto |
| M15 | Verificar +24V válido com salto |
| M16 | Verificar 0V válido com salto |
| M17 | Verificar +24V válido com salto |
| M97 | Salto |
| M98 | Chamada de subprograma |
| M99 | Retorno de subprograma |
| M41 | 1ª marcha |
| M42 | 2ª marcha |
| M43 | 3ª marcha |
| M44 | 4ª marcha |
| M317 | Zerar coordenadas de máquina do eixo X |
| M319 | Zerar coordenadas de máquina do eixo Z |
| M320 | Zerar coordenadas de máquina dos eixos X e Z |
GTCNC-150iT-II Torno CNC: Guia Completo de Códigos G e M
Manual Completo de Programação G e M para Fresadora CNC GTCNC-150iM-II
Máquina cnc
- Entendendo a Estrutura de Programas C: Guia para Iniciantes
- Dominando M-Codes CNC: Introdução Abrangente
- Programa Completo de Fresamento CNC – Tutorial de G-Code com Explicação
- Entendendo Blocos de Programa CNC: Guia Abrangente
- Dominando Programação CNC: Guia para Iniciantes em Controles Fanuc
- Guia Completo de M-Codes Haas Mill: Funções, Configurações e Uso
- Códigos M Tormach CNC: Guia Completo das Funções M0–M9
- Procedimento de Aquecimento do Fuso para Desempenho Ótimo
- Guia Completo dos M-Codes Mach3 para Usinagem CNC
- Domínio de Códigos M: Quiz de Programação CNC