



Entendendo G90 vs G91: Coordenadas Absolutas e Incrementais na Programação Hust CNC Mill
Exemplo básico de programa G-code Hust CNC que mostra a diferença entre G90 Coordenada Absoluta e G91 Coordenada Incremental.
Este tutorial também se aplica à maioria dos controles CNC Fanuc.
É um bom recurso para torneiros e programadores CNC de nível iniciante entenderem a diferença entre G90 e G91.
Nos Controles Hust CNC Mill:
G90 G-Code é usado para Coordenada Absoluta
G91 G-Code é usado para Coordenada Incremental.
G90 Coordenada Absoluta
A origem (Ponto Zero da Peça) é a referência. As coordenadas de todos os pontos que descrevem a forma da peça são calculadas a partir da origem.
G91 Coordenada Incremental
As coordenadas de todos os pontos que descrevem a forma da peça são calculadas a partir do ponto final do bloco anterior.
Flexibilidade do Hust CNC
G90 Coordenada Absoluta
No modo G90 Coordenada Absoluta:
X é usado para movimentos absolutos do eixo X.
Y é usado para movimentos absolutos do eixo Y.
Z é usado para movimentos absolutos do eixo Z.
Mas no modo G90, U, V, W podem ser usados para comandos de movimento incremental dos eixos:
U é usado para movimentos incrementais do eixo X.
V é usado para movimentos incrementais do eixo Y.
W é usado para movimentos incrementais do eixo Z.
Resumindo: se você está trabalhando no modo G90 e deseja fazer movimentos incrementais, pode usar U, V, W. Não há necessidade de usar o G-code G91.
G91 Coordenada Incremental
No modo G91 Coordenada Incremental:
X é usado para movimentos incrementais do eixo X.
Y é usado para movimentos incrementais do eixo Y.
Z é usado para movimentos incrementais do eixo Z.
No modo G91, U, V, W não podem ser usados.
Programa CNC de Exemplo
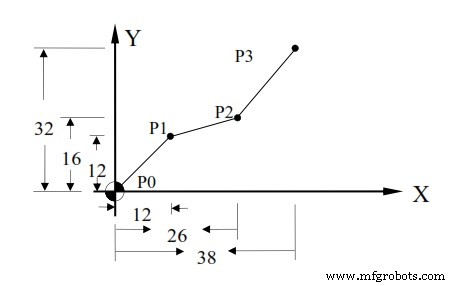
G90 Coordenada Absoluta
N10 G00 X0.000 Y0.000 Posicionar na origem da peça
N20 G90 Definir programa para valor absoluto
N30 G1 X12.000 Y12.000 F300.00 P0 a P1
N40 X26.000 Y16.000 P0 a P2
N50 X38.000 Y32.000 P2 a P3
N60 M2
G91 Coordenada Incremental
N10 G00 X0.000 Y0.000 Posicionar na origem da peça
N20 G91 Definir programa para valor incremental
N30 G1 X12.000 Y12.000 F300.00 P0 a P1
N40 X14.000 Y4.000 P0 a P2
N50 X12.000 Y16.000 P2 a P3
N60 M2
G90 Coordenada Absoluta com U,V,W
N10 G00 X0.000 Y0.000 Posicionar na origem da peça
N20 G1 U12.000 V12.000 F300.00 P0 a P1
N30 U14.000 V4.000 P1 a P2
N40 U12.000 V16.000 P2 a P3
N60 M2
Uso Misto
N10 G00 X0.000 Y0.000 Posicionar na origem da peça
N30 G1 U12.000 V12.000 F300.00 P0 a P1
N40 X26.000 V4.000 P1 a P2
N50 X38.000 V16.000 P2 a P3
N60 M2
Ou
N10 G00 X0.000 Y0.000 Posicionar na origem da peça
N30 G1 U12.000 V12.000 F300.00 P0 a P1
N40 U14.000 Y16.000 P1 a P2
N50 U12.000 Y32.000 P2 a P3
N60 M2
Máquina cnc
- Dominando Torneamento Cônico Usando Ciclo Modal G90: Guia de Programação CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Exemplo de Fresamento CNC: Programação Absoluta G90, Incremental G91 e Interpolação Circular G02/G03
- Códigos G para Fresadoras Haas CNC: Guia Completo de Funções Preparatórias
- Guia Passo a Passo: Fresar Círculo Completo em Máquinas CNC Usando G-Code Prático
- Fresamento de Contorno Pecking Fanuc: Técnica Eficiente de Repetição de Subprograma
- Guia para Iniciantes: Ciclo Enlatado de Desbaste G90 para Operadores CNC
- Dominando Posicionamento Absoluto Sinumerik G90: Comandos AC Explicados
- Dominando Posições Absolutas e Incrementais da Peça em Controles CNC Heidenhain