



Tutorial de Subprograma CNC: Usando Modo Incremental G91 para Controle Preciso do Eixo Z
Enviado por: Torneiro
Desenho/Imagem
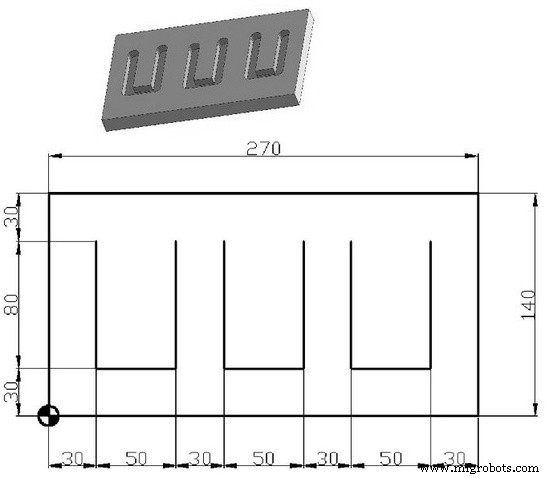
Programa CNC
;Programa Principal O777 G91 G28 Z0 M06 T01 M03 S1200 G90 G54 G43 H1 G00 X30 Y110 Z2 M98 P030888 (chama subprog O888 três vezes) G28 Z0 M30 ;Subprograma O888 G91 G01 Z-9 F200 Y-80 X50 Y80 G00 Z9 G00 X30 M99
Domine o Enfrentamento em Torno CNC: Usando Ciclo Fanuc G94 para Componentes Precisos
Guia Completo de Alarmes do Controlador CNC D.Electron Z32
Máquina cnc
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Fanuc G20: Dominando a Programação CNC em Polegadas – Exemplo Prático
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Exemplo de Fresamento CNC: Programação Absoluta G90, Incremental G91 e Interpolação Circular G02/G03
- Otimizando Furação CNC: Ciclo G81 em Chapa de Grade – Programa Prático de Exemplo
- Dominando o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Passo a Passo
- Dominando o Ciclo de Furação G82 com Pausa – Exemplo de Programa CNC de Fresamento
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo
- Fundamentos de Programação CNC: Tutoriais Passo a Passo e Códigos de Exemplo