



Fanuc G73 Furação Peck de Alta Velocidade: Ciclo Eficiente de Quebra de Cavaco para Fresagem CNC
Ciclo de Furação Peck de Alta Velocidade Fanuc G73
O ciclo Fanuc G73 High Speed Peck Drilling realiza furação peck de alta velocidade. Ele executa avanço de corte intermitente até o fundo do furo enquanto remove cavacos do furo.
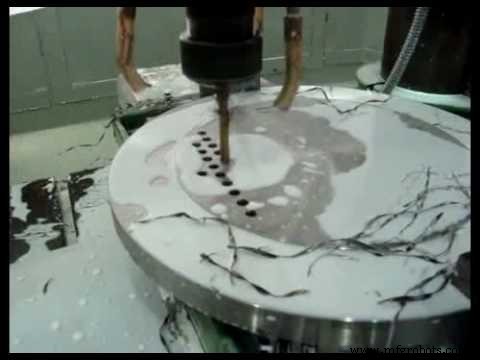
O Ciclo Fanuc G73 High Speed Peck Drilling também é chamado de Ciclo de Furação com Quebra de Cavaco Fanuc G73. O Fanuc G73 é usado em controles Fanuc com máquinas de fresagem CNC.
Programação
G73 X Y Z R Q F K
G73 é um G-code modal, portanto permanece em vigor até ser cancelado.
Parâmetros
| Parâmetro | Descrição |
|---|---|
| X Y | Dados de posição do furo |
| Z | Profundidade Z (avanço até profundidade Z a partir do plano R) |
| R | Distância do nível inicial ao nível do ponto R (Posição do plano R) |
| Q | Profundidade de corte para cada avanço (profundidade de cada peck) |
| F | Taxa de avanço de corte |
| K | Número de repetições (se necessário) |
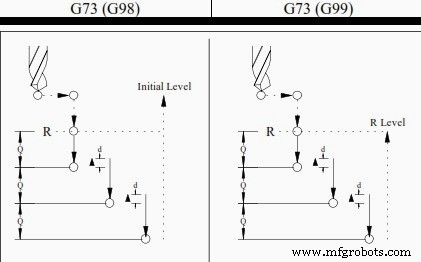
Operação do Ciclo
A ferramenta mergulha na peça para o avanço Q, recua (retração) 1mm para quebrar cavacos, mergulha novamente, até atingir a profundidade final, então retrai com avanço rápido. Retração A quantidade de retração pode ser definida no parâmetro 5114.
G98 G99
Quando G98 está ativo, o eixo Z retornará à posição inicial (plano inicial) ao completar uma única operação. Quando G99 está ativo, o eixo Z retornará ao ponto R (plano R) quando o ciclo enlatado completar um único furo. Então a máquina irá para o próximo furo. Geralmente, G99 é usado para a primeira operação de furação e G98 para a última.
Cancelar G73
Para cancelar o ciclo enlatado Fanuc G73, use G80 ou um G-code do grupo 01. Códigos do grupo 01:
G00: Posicionamento (deslocamento rápido)
G01: Interpolação Linear
G02: Interpolação Circular ou Helicoidal (Horário)
G03: Interpolação Circular ou Helicoidal (Anti-horário)
Programa de Exemplo
O seguinte código de exemplo do Ciclo de Furação com Quebra de Cavaco Fanuc G73 mostra como usar o ciclo G73 e como usar G98 e G99 com o ciclo G73.
M3 S2000 G90 G99 G73 X300. Y–250. Z–150. R–100. Q15. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
Máquina cnc
- Fanuc M-430iA/2F: Robô Alta Velocidade Separação/Embalagem para Indústria Alimentar
- Ciclo de Repetição de Padrão Fanuc G73: Exemplo de Programa CNC e Guia
- Furação de Picotagem Eficiente em Torno Fanuc CNC Usando Ciclo G74
- Ciclo de Repetição de Padrão Fanuc G73: Guia Completo
- Sulcamento de Face Usando Ciclo de Furação Intermitente G74 na Programação CNC
- Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
- Ciclo Fanuc G84 Rosqueamento Rígido com Picotamento – Guia Especialista para Rosqueamento de Furos Profundos
- Dominando o Ciclo de Furação Peck G83: Exemplo de Usinagem Eficiente de Furos Profundos
- Dominando Furação Peck G83 para Furos Profundos em Haas CNC: Precisão e Eficiência
- Ciclo de Furação Peck Fanuc G83 – Guia de Furação de Furos Profundos