



Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
Um programa completo de peça CNC que mostra como G98 e G99 (nível de retorno de ciclo enlatado) funcionam com ciclo de furação G81 e ciclo de furação de penetração G83 para furação de um componente que tem diferentes alturas.
Resumo G98 G99
G98 e G99 são comandos modais que alteram a forma como os ciclos enlatados (G81, G83, etc.) operam.
Quando G98 está ativo, o eixo Z retornará à posição inicial (plano inicial) quando completar uma única operação.
Quando G99 está ativo, o eixo Z será retornado ao ponto R (plano R) quando o ciclo enlatado completar um único furo. Então a máquina irá para o próximo furo.
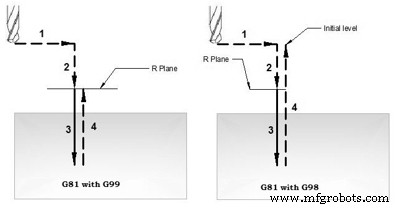
Funcionamento do ciclo de furação G81 – Nível de retorno G98 G99
Programa de Peça CNC
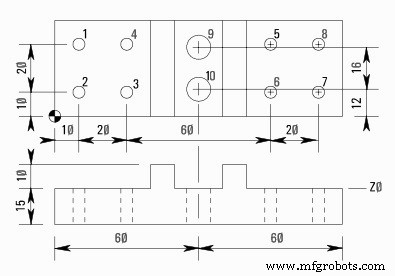
Programa Exemplo G81 com G98 G99 G-code
N10 M06 T01
N20 G90 G00 X10 Y30 Z12 S1000 M03
N30 G99 G81 X10 Y30 Z-17 R2 F75 (Furo 1)
N40 Y10 (Furo 2)
N50 X30 (Furo 3)
N60 Y30 (Furo 4)
N70 G98 X90 (Furo 5)
N80 G99 Y10 (Furo 6)
N90 X110 (Furo 7)
N100 G98 Y30 (Furo 8)
N110 G91 G80 G28 X0 Y0 Z0 M05
N120 M06 T02
N130 G90 G00 X60 Y28 Z12 S750 M03
N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Furo 9)
N150 G98 Y12 (Furo 10)
N160 G91 G80 G28 X0 Y0 Z0 M05
N170 M30
Explicação
N10 - Troca de ferramenta (M06) para ferramenta nº1
N20 - Deslocamento rápido para X10 Y30 Z12, Fuso iniciado horário (M03) com 1000 rpm (S1000).
N30 - Furação inicia (G81) em X10 Y30 com avanço de corte (F75), a broca retrairá ao plano R após a operação de furação.
N40 - Próxima posição de furação Y10 (como G99 é um G-code modal, a broca continuará retraindo ao plano R até que G98 seja dado).
N50 - Próxima furação em X30.
N60 - Furação em Y30
N70 - Furação em X90 & Retorno ao plano inicial.
N80 - Furação em Y10 & Retorno ao plano R.
N90 - Furação em X110
N100 - Furação em Y30 & Retorno ao plano inicial.
N110 - Ciclo de furação cancelado (G80), retorno ao ponto de referência (G28) para troca de ferramenta, parada do fuso (M05).
N120 - Troca de ferramenta (M06) para ferramenta número 2.
N130 - Deslocamento rápido para X60 Y28 Z12, inicia fuso a 750 rpm (S750) horário (M03).
N140 - Furação de penetração G83 inicia em X60 Y28, profundidade Z-17, penetração Q6, avanço F60
N150 - Próxima furação profunda em Y12 (retorno ao ponto inicial).
N160 - Ciclo de furação de penetração G83 cancelado com G80, ferramenta retornada ao ponto de referência (G28), fuso parado (M05).
N170 - Fim do programa de peça com retorno ao início do programa (M30)
Códigos G e M
| Código | Descrição |
|---|---|
| T | Número da ferramenta usada. |
| M06 | Comando de troca de ferramenta. |
| G90 | Programação absoluta |
| G00 | Deslocamento rápido |
| S | Velocidade da ferramenta |
| M03 | Rotação da ferramenta Horário |
| M08 | Refrigerante ligado. |
| G81 | Ciclo de furação Fanuc. |
| G83 | Ciclo de furação de penetração Fanuc. |
| G98 | Retorno ao ponto inicial em ciclo enlatado. |
| G99 | Retorno ao ponto R em ciclo enlatado. |
| F | Avanço de corte. |
| G80 | Cancelamento de ciclo enlatado. |
| M09 | Refrigerante desligado. |
| G28 | Retorno à posição de referência. |
| G91 | Programação incremental. |
| M05 | Parada de rotação da ferramenta. |
| M30 | Fim do programa de peça CNC com retorno ao início do programa. |
Máquina cnc
- Furação de Picotagem Eficiente em Torno Fanuc CNC Usando Ciclo G74
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Sulcamento de Face Usando Ciclo de Furação Intermitente G74 na Programação CNC
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Programa CNC de Exemplo: G83 Perfuração com Picotamento com G70 Círculo de Furos para Furos Profundos Espaçados Uniformemente
- Otimizando Furação CNC: Ciclo G81 em Chapa de Grade – Programa Prático de Exemplo
- Dominando o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Passo a Passo
- Ciclo de Furação Profunda e Limpeza ECS G83: Furação de Furos Precisa e Eficiente