



Domine Interpolação Circular: Exemplo Passo a Passo #2
Embora este desenho de exemplo pareça um pouco complexo, é muito fácil de programar. Antes de passar por este exercício, você deve primeiro ler artigos sobre interpolação circular.
Artigos Conceitos & Programação Interpolação Circular
- Parte 1 (Conceitos)
- Parte 2 (Uso de R)
- Parte 3 (Uso de I J K)
- Parte 4 (R Desconhecido)
- Parte 5 (Exemplos)
- Parte 6 (Usos & Exercícios)
E exercício n.º 1
- Exemplo Programação Interpolação Circular 1
Após ler isso, você estará confortável para entender este exemplo de programa. É trabalho muito simples e básico.
Exemplo Programação Interpolação Circular 2
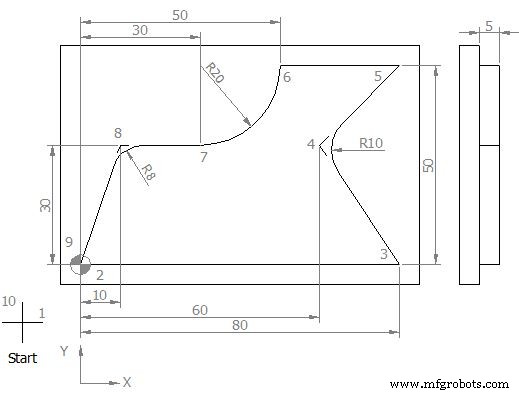
Exemplo Programação Interpolação Circular 2
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIÂMETRO) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 N40 X80 Y0 N45 X60 Y30 U10 N50 X80 Y50 N55 X50 Y50 N60 G02 X30 Y30 U20 N65 G01 X10 Y30 U8 N70 X0 Y0 N75 G40 X-20 Y-20 N80 G00 Z50 M09 N85 Y100 N90 M30
Peça Finalizada
Após completar o processo de usinagem, seu trabalho terá esta aparência:
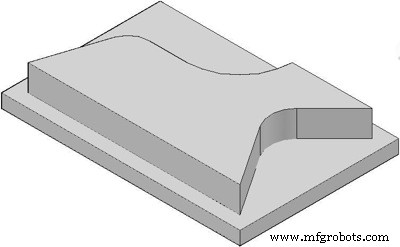
Peça Completada
Explicação dos Códigos G CNC
| Código | Descrição |
|---|---|
| G00 | Deslocamento rápido |
| G54 | Offset zero n.º 1 |
| G64 | Modo caminho contínuo |
| G90 | Sistema cotação absoluta |
| G17 | Seleção plano X-Y |
| G42 | Ativação compensação raio (movimento lado direito) |
| G40 | Desativação compensação raio |
| G02 | Interpolação circular horária |
| G03 | Interpolação circular anti-horária |
| S | Velocidade fuso |
| F | Avanço eixos |
| M | Movimento ferramenta (3=horário, 4=anti-horário) |
| D | Número ferramenta |
| M08 | Refrigeração liga |
| M09 | Refrigeração desliga |
| M30 | Fim programa principal |
Análise do Perfil (N35-N75)
- N35: G42 ativa compensação direita em X0 Y0
- N40-N50: Movimentos lineares com U (incremental em X? Verificar controle)
- N60: G02 arco horário para X30 Y30 com U20 (raio? ou coordenada?)
- N65: G01 linear com U8
- N70: Retorno à origem X0 Y0
- N75: G40 cancela compensação, retorna ponto seguro
Nota: O uso de U em blocos G01/G02 pode indicar programação incremental para X (depende do controle - Fanuc usa U para incremental em X no modo G90 em alguns contextos). Verifique manual do seu controle.
Tutorial Programação Torno CNC: Torneamento/Mandrilamento ID/OD Sem Ciclos Predefinidos
Sandvik Coromant: Recomendações Especialistas de Avanço e Profundidade para Acabamento a Desbaste
Máquina cnc
- Guia de Programação CNC Torno Amigável para Iniciantes
- Programação CNC para Iniciantes: Aprenda com Exemplo Prático
- Guia Passo a Passo de Programação CNC Torno: Chanfro, Cone, Canaleta e Arco
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Interpolação Circular CNC G02 (Horária) – Exemplo Prático de Programação G-Code
- Exemplo de Programa CNC: Interpolação Circular G03 – Domine a Matemática por Trás da Usinagem CNC
- Dominando Interpolação Circular G02/G03 em CNC: Exemplo Passo a Passo
- Guia Passo a Passo de Programação de Centro de Usinagem CNC para Iniciantes
- DIN 66025: Guia Abrangente de Códigos de Programação NC
- Programação Wire EDM: Guia CNC Completo para Programadores