



Tutorial Programação Torno CNC: Torneamento/Mandrilamento ID/OD Sem Ciclos Predefinidos
Um exemplo completo de programação CNC com operações ID/OD (Torneamento/Mandrilamento) para programadores CNC que trabalham em torno CNC. Essencial para aprender/praticar para quem está aprendendo programação CNC.
O benefício adicional deste exemplo é que nenhum ciclo predefinido (canned cycle) de torno CNC é usado neste exemplo de programação.
Exemplo Básico Programação Torno CNC (Operações Torneamento Mandrilamento)
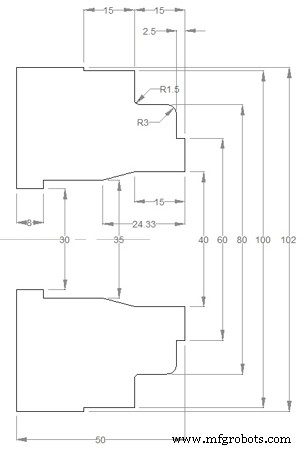
Exemplo Torno CNC Torneamento Mandrilamento
O0000 N10 (ø30 BROCA) G50 T0200 G97 S250 M03 G00 X0 Z5.0 T0202 M08 G01 Z-5.0 F0.07 W1.0 Z-40.0 F0.25 G00 Z5.0 Z-39.0 G01 Z-60.0 G00 Z10.0 X200.0 Z200.0 T0200 M01 N20 (Remoção estoque diâmetro externo) G50 S1500 T0100 G96 S180 M03 G00 X94.0 Z5.0 T0101 M08 G01 Z-14.8 F0.27 G00 U2.0 Z0.5 G01 X28.0 F0.23 G00 X87.0 W1.0 G01 Z-14.8 F0.27 G00 U2.0 Z1.0 X80.5 G01 Z-14.1 G02 X81.9 Z-14.8 R0.7 G00 X100.5 W1.0 G01 Z-29.8 G00 U2.0 Z-1.0 G01 X60.5 F0.23 G00 X82.0 W1.0 Z-2.4 G01 X60.5 X72.9 G03 X80.5 Z-6.2 R3.8 G00 U2.0 Z5.0 X200.0 Z200.0 T0100 M01 N30 (Remoção estoque diâmetro interno) G50 S1500 T0400 G96 S180 M03 G00 X34.5 Z3.0 T0404 M08 G01 Z-41.8 F0.27 G00 U-0.5 Z1.0 X39.5 G01 Z-15.0 X34.5 Z-24.3 G00 Z10.0 X200.0 Z200.0 T0400 M01 N40 (Acabamento diâmetro externo) G50 S1800 T0500 G96 S200 M03 G00 X63.0 Z5.0 T0505 M08 Z0 G01 X38.0 F0.2 G00 X60.0 Z3.0 G42 Z1.0 G01 Z-2.5 F0.2 X74.0 G03 X80.0 Z-5.5 R3.0 G01 Z-13.5 G02 X83.0 Z-15.0 R1.5 G01 X100.0 Z-30.0 X102.0 G40 G00 U2.0 W1.0 G00 Z10.0 X200.0 Z200.0 T0500 M01 N50 (Acabamento diâmetro interno) G50 S1800 T0600 G96 S200 M03 G00 X40.0 Z5.0 T0606 M08 G41 Z1.0 G01 Z-15.0 F0.2 X35.0 Z-24.33 Z-42.0 X29.0 G40 G00 Z10.0 X200.0 Z200.0 T0600 M09 M30
Estrutura do Programa
| Bloco | Operação | Ferramenta | Detalhes |
|---|---|---|---|
| N10 | Furação ø30 | T02 | G97 (RPM fixo), ciclos manuais G01 |
| N20 | Desbaste OD | T01 | G96 (CSS), perfil completo sem G71 |
| N30 | Desbaste ID | T04 | Mandrilamento interno, perfil manual |
| N40 | Acabamento OD | T05 | G42 compensação nariz, arcos R |
| N50 | Acabamento ID | T06 | G41 compensação nariz interna |
Por Que Sem Ciclos Predefinidos?
- Ensina fundamentos de interpolação linear (G01) e circular (G02/G03)
- Funciona em qualquer controle CNC (Fanuc, Siemens, Haas, Mitsubishi...)
- Desenvolve habilidade de calcular trajetórias manualmente
- Essencial para entender o que ciclos como G71/G70 fazem internamente
Conceitos Demonstrados
- G50: Limite velocidade fuso / definição zero peça (antigo)
- G96/G97: Velocidade corte constante / RPM fixo
- U/W: Programação incremental nos eixos X/Z
- G41/G42: Compensação raio nariz ferramenta (torneamento)
- R: Raio em arcos (G02/G03) - alternativa a I/K
Baixe Manuais ProtoTRAK CNC - Segurança, Programação e Operação
Domine Interpolação Circular: Exemplo Passo a Passo #2
Máquina cnc
- Domine Programação CNC: Exemplo Fanuc G71 Desbaste & G70 Acabamento
- Guia de Programação CNC Torno Amigável para Iniciantes
- Guia Passo a Passo de Programação CNC Torno: Chanfro, Cone, Canaleta e Arco
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Programação Simples de Torno CNC: Exemplo Baseado em Polegadas para Iniciantes
- Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC
- Guia de Programação CNC: Exemplo do Ciclo G92 para Rosqueamento Cônico
- Dominando o Ciclo G76 de Rosqueamento: Guia de Corte de Rosca CNC
- Dominando o Ciclo de Torneamento G20 em Tornos CNC Fanuc 21TB
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC