



Domine Interpolação Circular: Exemplo de Programação 1
Este exemplo de programação de interpolação circular mostrará o que é interpolação circular e como programá-la.
Antes de passar por este exercício, você deve primeiro ler artigos Conceitos & Programação Interpolação Circular (listados abaixo). Após ler artigos, você estará confortável para entender este exemplo como trabalho muito simples e básico.
Artigos Conceitos & Programação Interpolação Circular
- Parte 1 (Conceitos)
- Parte 2 (Uso de R)
- Parte 3 (Uso de I J K)
- Parte 4 (R Desconhecido)
- Parte 5 (Exemplos)
- Parte 6 (Usos & Exercícios)
Exemplo Programação Interpolação Circular 1 (Uso de R)
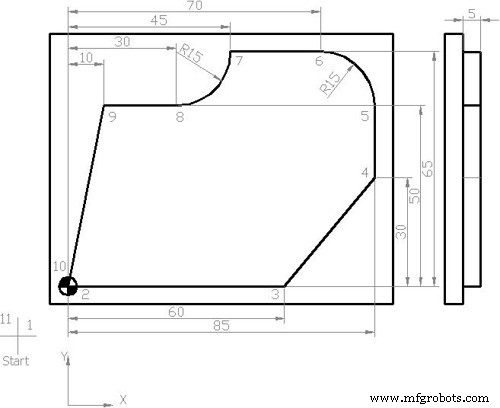
Exemplo Programação Interpolação Circular
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIÂMETRO) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (Movimento linear) N40 X60 Y0 (Movimento linear) N45 X85 Y30 (Movimento linear) N50 X85 Y50 (Movimento linear) N55 G03 X70 Y65 U15 (Movimento circular G03 anti-horário e U para raio arco) N60 G01 X45 Y65 (Movimento linear) N65 G02 X30 Y50 U15 (Movimento circular G02 horário e U para raio arco) N70 G01 X10 Y50 (Movimento linear) N75 X0 Y0 (Movimento linear) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
Peça Finalizada
Após completar o processo de usinagem, seu trabalho terá esta aparência:
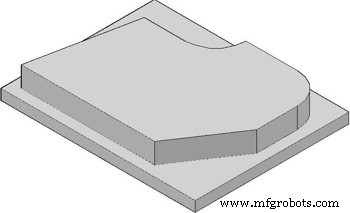
Componente Usinado
Explicação do Programa CNC
Neste programa CNC, blocos N35 a N50 (pontos 2-3, 3-4, 4-5) são movimentos retos (Interpolação Linear) e para isso temos o Código G CNC G01 (interpolação linear).
Ponto 5-6 não é possível com código G01 porque a ferramenta não vai em linha reta, a ferramenta viaja de forma circular, para este propósito programadores CNC têm códigos de interpolação circular G02/G03.
Antes de usar código G G02/G03, programadores CNC devem saber os valores exatos de:
(1) Ponto final
(2) Raio entre pontos inicial e final.
Portanto, valores requeridos no ponto 6 são:
(1) X=70, Y=65 (como Ponto final)
(2) R=15 (como Raio).
Após obter esta informação, estamos agora em posição de escrever o código do bloco CNC para ponto 5 até 6.
Primeiro movimento circular G02-G03, Segundo ponto final X, Y valores e Terceiro é R (Raio), assim alcançamos nossos resultados requeridos.
Ponto 6-7 é novamente linear e ponto 7-8 é movimento circular, então faça o mesmo como acima mas antes de escrever o código, verifique direção do movimento se é horário ou anti-horário, e este movimento é horário, então use código G02.
Após isso, os outros pontos são movimentos lineares.
Programa Sistema Cotação Incremental (G91)
Aqui está o mesmo programa CNC mas com Sistema Cotação Incremental G91.
N35 G42 X0 Y0 M08 (Movimento linear) N40 G91 X60 Y0 (Movimento linear) N45 X25 Y30 (Movimento linear) N50 X0 Y20 (Movimento linear) N55 G03 X-15 Y15 U15 (Movimento circular G03 anti-horário e U para raio arco) N60 G01 X-25 Y0 (Movimento linear) N65 G02 X-15 Y-15 U15 (Movimento circular G02 horário e U para raio arco) N70 G01 X-20 Y0 (Movimento linear) N75 X-10 Y-50 (Movimento linear)
Explicação Códigos G/M/S/F/D
| Código | Descrição |
|---|---|
| G00 | Deslocamento rápido |
| G54 | Offset zero n.º 1 |
| G64 | Modo caminho contínuo |
| G90 | Sistema cotação absoluta |
| G17 | Seleção plano X-Y |
| G42 | Ativação compensação raio (lado direito) |
| G40 | Desativação compensação raio |
| G02 | Interpolação circular horária |
| G03 | Interpolação circular anti-horária |
| S | Velocidade fuso |
| F | Avanço eixos |
| M | Movimento ferramenta (3=horário, 4=anti-horário) |
| D | Número ferramenta |
| M08 | Refrigeração liga |
| M09 | Refrigeração desliga |
| M30 | Fim programa principal |
Máquina cnc
- Guia de Programação CNC Torno Amigável para Iniciantes
- Programação CNC para Iniciantes: Aprenda com Exemplo Prático
- Guia Passo a Passo de Programação CNC Torno: Chanfro, Cone, Canaleta e Arco
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Interpolação Circular CNC G02 (Horária) – Exemplo Prático de Programação G-Code
- Exemplo de Programa CNC: Interpolação Circular G03 – Domine a Matemática por Trás da Usinagem CNC
- Dominando Interpolação Circular G02/G03 em CNC: Exemplo Passo a Passo
- Guia Passo a Passo de Programação de Centro de Usinagem CNC para Iniciantes
- DIN 66025: Guia Abrangente de Códigos de Programação NC
- Programação Wire EDM: Guia CNC Completo para Programadores