



Guia Completo Haas G72 Tipo I Desbaste & G70 Acabamento Faceamento para Tornos Compatíveis Fanuc
Exemplo de programação torno Haas para ilustrar o uso e programação do Ciclo Faceamento Desbaste Haas G72 Tipo I / Ciclo Acabamento G70. O código acima também funcionará em tornos CNC com controle Fanuc com pouca ou nenhuma alteração. Todos os G-codes / M-codes usados neste exemplo de programação torno Haas são descritos abaixo.
Exemplo Programa Haas G72 Tipo I Desbaste G70 Acabamento Faceamento
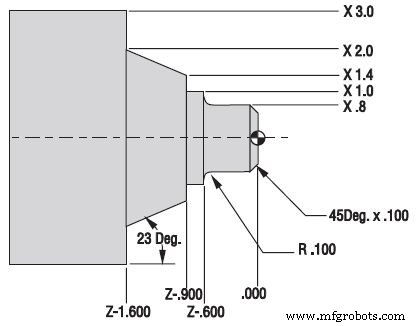
Exemplo Programa Haas G72 Tipo I Desbaste e G70 Acabamento Faceamento
O00096 N1 (G72 DESBASTE FACE) N2 G53 G00 X0. Z0. T0 (Enviando home para troca ferramenta) N3 T101 (FERRAMENTA OD x .031 TNR) (Seleciona Ferramenta 1 Offset 1) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 (Rápido para ponto início acima estoque peça) N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 (G72 Ciclo Faceamento Desbaste com TNC) N9 G41 G00 Z-1.6 (Número sequência inicial definido por P8 no G72 e G70) N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 (Fim geometria caminho peça definido com P17 no G72 e G70) N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 (Enviando home para troca ferramenta) N21 M01 (Parada Opcional) N22 (G70 ACABAMENTO FACE) N23 G53 G00 X0. Z0. T0 (Enviando home para troca ferramenta) N24 T202 (FERRAMENTA OD x .015 TNR) (Seleciona Ferramenta 2 Offset 2) N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 (Rápido para ponto início) N28 G96 S420 N29 G70 P9 Q18 (Acabamento Faceamento com G70 Ciclo Acabamento) N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 (Enviando home para troca ferramenta) N32 M30 (Fim Programa e Reset)
G-Codes Utilizados
| Código | Descrição |
|---|---|
| G00 | Movimento rápido |
| G01 | Interpolação linear |
| G03 | Interpolação Circular - Anti-horário |
| G41 | Compensação Nariz Ferramenta ESQUERDA do caminho programado |
| G40 | Cancelamento Compensação Nariz Ferramenta |
| G50 | Limite RPM Máximo Fuso |
| G53 | Posicionamento Coordenada Zero Máquina |
| G54 | Posicionamento Coordenada Offset Peça #1 (Setting 56) |
| G72 | Ciclo Remoção Estoque Faceamento |
| G70 | Ciclo Acabamento |
| G96 | Velocidade Corte Constante Ligada |
| G97 | Cancelamento Velocidade Corte Constante |
M-Codes Utilizados
| Código | Descrição |
|---|---|
| M01 | Parada Opcional Programa |
| M03 | Inicia Fuso AVANÇA (Horário) |
| M30 | Fim Programa e Reset ao início |
Parâmetros G72 Tipo I (Haas/Fanuc)
- P: Bloco inicial do perfil (N9)
- Q: Bloco final do perfil (N18)
- U: Sobra de acabamento em X (diâmetro)
- W: Sobra de acabamento em Z
- D: Profundidade de corte por passada (faceamento = axial)
- F: Avanço
- Tipo I: Perfil monotônico em Z (cada passada Z diminui)
Diferença Haas vs Fanuc
- Haas: G72 P9 Q18 U... W... D... F...
- Fanuc: G72 P9 Q18 U... W... D... F... (idêntico para Tipo I)
- Haas usa G53 para home máquina; Fanuc usa G28/G30
- Haas T101 = Ferramenta 1 Offset 1; Fanuc T0101
Domine Interpolação Circular: Exemplo de Programação 1
Interpolação Circular para Usinagem CNC: Usos Práticos & Exercícios - Parte 6
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Ciclo de Repetição de Padrão Fanuc G73: Exemplo de Programa CNC e Guia
- Domine Programação CNC: Exemplo Fanuc G71 Desbaste & G70 Acabamento
- Domine o Ciclo de Faceamento Fanuc G72: Guia Completo e Dicas de Programação
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Fanuc G70 e G71 Ciclos de Desbaste e Acabamento em Torneamento - Exemplo de Programa CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Ciclo de Faceamento Fanuc G72: Formato de Linha Única para Controladores 10T/11T/15T