



Rotação de Coordenadas Fanuc G68: Exemplo Prático de Subprograma para Usinagem CNC
Exemplo de programa CNC para demonstrar como o código G68 de rotação de coordenadas Fanuc pode ser usado em um subprograma para obter o máximo benefício de sua funcionalidade.
Exemplo de Rotação de Coordenadas G68
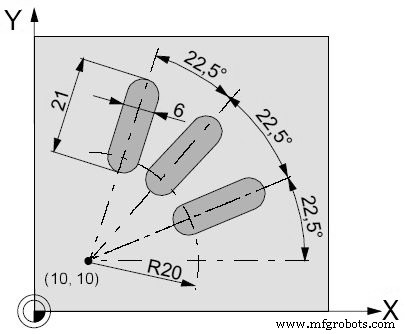
Programa Principal
N5 G54 N10 G43 T10 H10 M6 N15 S2000 M3 F300 M98 P030100 ; Chamada de subprograma N25 G0 Z50 N30 M30
Subprograma
O0100 N10 G91 G68 X10 Y10 R22.5 N15 G90 X30 Y10 Z5 N20 G1 Z-2 N25 X45 N30 G0 Z5 N35 M17
Referência Completa de Códigos G Bridgeport para Fresamento CNC
Guia Completo de Códigos G e M CNC para Fresamento e Torneamento
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Fanuc G20: Dominando a Programação CNC em Polegadas – Exemplo Prático
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Exemplo Completo do Ciclo de Faceamento Fanuc G94 para Usinagem CNC
- Demonstração do Ciclo de Faceamento Fanuc G72 – Guia Passo a Passo de Programação CNC
- Ciclo de Faceamento Fanuc G72: Tutorial de Programa CNC de Linha Única
- Fanuc G68 Rotação de Coordenadas: Alinhamento Preciso de Eixos para Usinagem CNC
- Referência Completa de Códigos G Fanuc para Programação CNC