



Fanuc G15/G16 Interpolação de Coordenadas Polares – Fim e Início de Operações
G15 Fim da Interpolação de Coordenadas Polares
G15 Fim da Interpolação de Coordenadas Polares
Programação
G15
G16 Início da Interpolação de Coordenadas Polares
G16 Início da Interpolação de Coordenadas Polares
Programação
G16
Entre G16 e G15, pontos podem ser definidos por coordenadas polares.
A seleção do plano no qual coordenadas polares podem ser programadas ocorre com G17 – G19.
Com o endereço do primeiro eixo, o raio será programado,
com o endereço do segundo eixo, o ângulo será programado,
ambos relacionados ao ponto zero da peça.
Exemplo
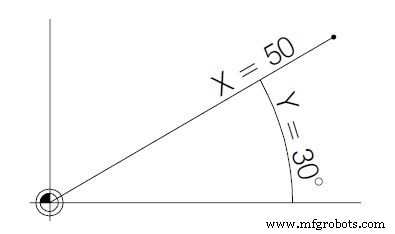
N75 G17 G16 N80 G01 X50 Z30 primeiro eixo: raio X=50 segundo eixo: ângulo Y=30
Os comandos G16/G15 ativam/desativam o modo de coordenadas polares, permitindo programar posições usando raio e ângulo em vez de coordenadas cartesianas. Útil para padrões circulares, furos em círculo, etc. O plano ativo (G17-G19) define quais eixos correspondem a raio e ângulo.
Dominando Seleção de Planos Fanuc G17, G18, G19 para Controle CNC Preciso
Desbloqueio de Torrete Otimizado com Okuma M203: Guia de Comando NC
Máquina cnc
- Projetando para Sustentabilidade: Comece com o Fim em Mente
- Guia Completo de Códigos G CNC para Controles Fanuc
- Exemplo de G-Code Fanuc G68 Rotação de Coordenadas para Usinagem CNC
- Fanuc G68 Rotação de Coordenadas: Alinhamento Preciso de Eixos para Usinagem CNC
- Exemplo de Subprograma Fanuc: Simplifique Programação CNC com Técnicas de Subrotina
- Dominando Comando Fanuc G04 Pausa para Temporização Precisa em CNC
- Dominando a Interpolação Circular Fanuc (G02/G03) com Exemplo Prático de Código
- Fanuc 21 Controle CNC: Referência Completa de Códigos de Alarme
- Fanuc G04 Pausa (Dwell): Dominando Comandos de Pausa CNC
- Referência Completa de Códigos G Fanuc para Programação CNC