



Ciclo de Torneamento Fanuc G71 Otimizado para Precisão em Torno CNC
Ciclo de Torneamento Fanuc G71
O ciclo de torneamento G71 é usado para remoção de material bruto em uma peça de torno CNC. O ciclo G71 torna o corte de grandes diâmetros fácil. O corte pode ser feito em linha reta simples ou um contorno complexo também pode ser usinado facilmente.
Através dos parâmetros do ciclo de torneamento G71, torneiros CNC podem controlar:
- Profundidade de corte.
Programação
G71 U... R... G71 P... Q... U... W... F... S...
Parâmetros
Primeiro bloco
| Parâmetro | Descrição |
|---|---|
| U | Profundidade de corte. |
| R | Altura de retração. |
Segundo bloco
| Parâmetro | Descrição |
|---|---|
| P | Número do bloco inicial do contorno. |
| Q | Número do bloco final do contorno. |
| U | Folga de acabamento no eixo X. |
| W | Folga de acabamento no eixo Z. |
| F | Avanço durante o ciclo G71. |
| S | Velocidade do fuso durante o ciclo G71. |
Visão Geral do Ciclo de Torneamento G71
- O ciclo G71 corta todo o contorno repetidamente, que é dado nos blocos P Q.
- Profundidade de cada corte pode ser controlada pelo valor U do primeiro bloco.
- U W do segundo bloco são as folgas de acabamento que podem ser dadas se você quiser fazer um corte de acabamento com ciclo G70.
- F é avanço de corte e S é velocidade do fuso (dados no segundo bloco) usados durante o ciclo G71.
Nota – O F e S dados dentro do bloco P Q não serão usados durante o ciclo de torneamento G71, eles são usados com o ciclo de acabamento G70 se chamado posteriormente.
Funcionamento do Ciclo de Torneamento G71
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Quando o ciclo de torneamento G71 é executado, toda a operação será feita na seguinte sequência:
Primeiro corte
1 – A ferramenta moverá no eixo X U (profundidade de corte) com avanço programado a partir do ponto inicial.
2 – A ferramenta percorrerá com avanço no eixo Z (ponto de destino no eixo Z é dado nos blocos P Q).
3 – A ferramenta retrai rapidamente quantidade R em ambos os eixos X e Z (a 45 graus).
4 – A ferramenta move-se rapidamente no eixo Z ao ponto inicial.
Cortes subsequentes
5 – A ferramenta move-se rapidamente para a profundidade do último corte.
6 – A ferramenta move-se com avanço no eixo X U profundo (profundidade de corte U do primeiro bloco).
7 – A ferramenta com avanço move-se no eixo Z (ponto de destino dado nos blocos P Q).
8 – A ferramenta retrai rapidamente nos eixos X e Z quantidade R (45 graus).
9 – A ferramenta move-se rapidamente ao ponto inicial apenas no eixo Z.
Toda esta sequência de operação continua até que o ponto de destino no eixo X seja atingido.
Se folga de acabamento for dada, a ferramenta não fará o diâmetro e comprimento exatos dados nos blocos P Q, mas deixará essa folga, que pode ser usinada posteriormente chamando o ciclo de acabamento G70.
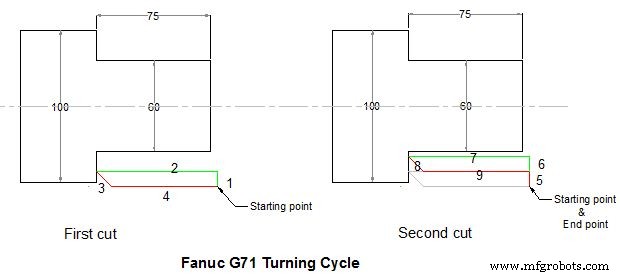
Ciclo de Torneamento Fanuc G71
Exemplo Fanuc G71
Aqui está um programa de peça CNC que mostra como o ciclo de torneamento G71 pode ser usado, este é o programa para o desenho acima.
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Neste programa, o ciclo de torneamento G71 continuará repetindo o contorno dado dentro dos blocos P Q mostrados abaixo:
N80 G00 X60 N90 G01 Z-75
Estes dois blocos de programa CNC nos dizem que queremos remover material até X60 de profundidade e Z-75 em comprimento.
A profundidade de corte é dada no primeiro bloco U10, a quantidade de retração também é dada R10.
A folga de acabamento no eixo X é U3, mas não há folga de acabamento no eixo Z W0.
Ciclo de Acabamento G70
Se você programou o ciclo de torneamento G71 com folgas de acabamento, essas folgas podem ser removidas com o ciclo de acabamento G70.
O ciclo de acabamento G70 repete todo o contorno da maneira G71, mas em apenas um corte removendo as folgas de acabamento.
Por que Usar o Ciclo de Acabamento G70
Como o material pode ser removido com o ciclo de torneamento G71, mas se você quiser um avanço de corte e velocidade do fuso diferentes para o último corte, então é recomendado usar o ciclo de acabamento G70.
O ciclo de acabamento G70 usa valores F e S que são dados dentro dos blocos programados P Q. (O G71 usa valores F S que são dados dentro do segundo bloco do G71.)
Exemplo Fanuc G70
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
Exemplo G70 G71

Exemplo de Ciclo de Desbaste G71
O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30
Máquina cnc
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Domine Programação CNC: Exemplo Fanuc G71 Desbaste & G70 Acabamento
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Fanuc G70 e G71 Ciclos de Desbaste e Acabamento em Torneamento - Exemplo de Programa CNC
- Dominando o Ciclo de Rosqueamento Fanuc G92: Programação Simples e Controle de Precisão
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Ciclo de Desbaste G71 Formato de Linha Única: Simplifique Programação CNC Fanuc
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC
- Referência Completa de Códigos G Fanuc para Programação CNC