



Funções e Códigos G Selca CNC – Guia de Programação Séries S4000 e S3000
Funções G / G-codes Selca CNC séries 4000/3000 para torneiros CNC que trabalham em máquinas CNC com controles Selca.
Estas Funções G Selca funcionam nos seguintes controles CNC Selca,
- Série Selca S4000 – S4040, S4040, S4045P, S4060D
- Série Selca S3000 – S3040, S3045, S3045P, S3035D
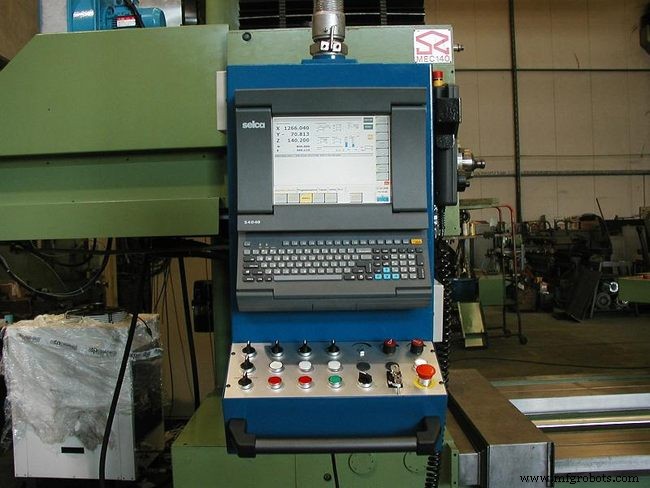
Funções G Selca
FUNÇÕES G GERAIS
| Código G | Descrição |
|---|---|
| G00 | Posicionamento rápido de eixos |
| G01 | Interpolação linear |
| G02 | Interpolação circular/helicoidal horária |
| G03 | Interpolação circular/helicoidal anti-horária |
| G04 | Pausa temporizada |
| G09 | Desaceleração no fim do bloco |
| G10 | Primeiro ponto ou círculo que define uma linha reta |
| G11 | Segundo ponto ou círculo que define uma linha reta |
| G13 | Linha reta, em ângulo conhecido, através de ponto ou tangente a círculo |
| G14 | Cancela eixos MESTRE-ESCRAVO (G15) (Apenas com opção Mestre-Escravo) |
| G15 | Eixos MESTRE-ESCRAVO (Apenas com opção Mestre-Escravo) |
| G16 | Troca de eixos |
| G17 | Seleção de plano (XY é plano de usinagem, Z é eixo perpendicular) |
| G17 | Seleção de planos diferentes de XY |
| G18 | Seleção de plano (ZX é plano de usinagem, Y é eixo perpendicular) |
| G19 | Seleção de plano (YZ é plano de usinagem, X é eixo perpendicular) |
| G20 | Círculo de centro e raio conhecidos |
| G21 | Chanfro |
| G21 | Raio de ligação |
| G25 | Cancela G26 |
| G26 | Compensação de reversão de eixo (padrão ligado) |
| G27 | Primeiro ponto de curva SPLINE ligando série de pelo menos 5 pontos |
| G28 | Ponto de cuspide de curva SPLINE |
| G29 | Último ponto de curva SPLINE |
| G30 | Cancela G31 e restabelece desaceleração no fim do bloco |
| G31 | Modo movimento contínuo com ajuste automático de avanço |
| G32 | Fim de subrotina interna e retorno ao programa principal |
| G34 | Abre programação do perfil delimitando zona de superfície regida a usinar |
| G35 | Fecha programação do perfil delimitando zona de superfície regida a usinar |
| G36 | Desabilita armazenamento de caminho real dos eixos da máquina |
| G37 | Habilita armazenamento de caminho real dos eixos da máquina |
| G38 | Fecha arquivo aberto com G39 |
| G39 | Abre arquivo para armazenar caminho real dos eixos da máquina |
| G40 | Saída de perfil e desabilitação compensação de ferramenta |
| G41 | Habilita compensação de raio da ferramenta, ferramenta à esquerda do perfil |
| G42 | Habilita compensação de raio da ferramenta, ferramenta à direita do perfil |
| G43 | Compensação de raio paraxial: compensação adicionada à coordenada |
| G44 | Compensação de raio paraxial: compensação subtraída da coordenada |
| G48 | Recupera e habilita compensação de comprimento da ferramenta |
| G49 | Define raio de fresa cilíndrica |
| G49 | Define raio de fresa esférica (para G841/G736/G726) |
| G49 | Define raio de fresa toroidal (para G841/G736/G726) |
| G50 | Cancela função offset/rotação G51 |
| G51 | Offset/rotação do sistema de coordenadas no plano |
| G52 | Offset do sistema de coordenadas no plano |
| G53 | Cancela usinagem espelhada |
| G54 | Usinagem espelhada X (inverte sinal coordenadas X) |
| G55 | Usinagem espelhada Y (inverte sinal coordenadas Y) |
| G56 | Usinagem espelhada Z (inverte sinal coordenadas Z) |
| G57 | Usinagem espelhada XY (inverte sinal coordenadas X e Y) |
| G58 | Usinagem espelhada ZX (inverte sinal coordenadas Z e X) |
| G59 | Usinagem espelhada YZ (inverte sinal coordenadas Y e Z) |
| G60 | Cancela G61 (fator de escala) |
| G61 | Fator de escala |
| G61 | Escala de zona programável |
| G62 | Tipo de coordenadas para definição de centro de círculo em G2/G3 |
| G67 | Cancela G68/G69 TCPM estático |
| G68 | TCPM estático para mesas rotativas |
| G69 | TCPM estático para cabeçotes rotativos |
| G70 | Programação sistema polegada com CNC configuração métrica |
| G71 | Programação sistema métrico com CNC configuração polegada |
| G72 | Cancela chamada modal de subprograma (G73) |
| G73 | Chamada modal de subprograma |
| G74 | Arredondamento na faixa ±180° para eixos rotativos |
| G75 | Programação coordenadas cartesianas (cancela G76) |
| G76 | Programação coordenadas polares |
| G77 | Bolso poligonal |
| G78 | Último ponto de bolso poligonal sem passe de acabamento |
| G78 | Fresamento de bolso circular (ciclo desbaste) |
| G79 | Último ponto de bolso poligonal com passe de acabamento |
| G79 | Fresamento de bolso circular (ciclo desbaste e acabamento) |
| G80 | Cancela ciclos fixos |
| G81 | Ciclo fixo furação / encosto |
| G82 | Ciclo misto furação profunda |
| G83 | Ciclo fixo furação profunda com retração ferramenta para evacuação cavacos |
| G84 | Ciclo fixo rosqueamento |
| G85 | Ciclo fixo alargamento |
| G86 | Ciclo fixo mandrilamento |
| G88 | Ciclo fixo furação em planos espaçados |
| G89 | Ciclo fixo furação diferenciada (Apenas para Série S4000 CNCs) |
| G90 | Programação coordenadas absolutas |
| G91 | Programação coordenadas incrementais |
| G92 | Sobrescrita avanço F |
| G93 | Taxa de avanço definida como inverso do tempo execução bloco |
| G94 | Taxa avanço F em mm/min ou pol/min |
| G95 | Taxa avanço F em mm/rev ou pol/rev |
| G98 | Cancela G99 |
| G99 | Compensação deriva (compensa offsets posição causados por servomotores) |
| G200 | Cancela G201 e G202 (programação cilíndrica/polar) |
| G201 | Programação cilíndrica |
| G202 | Programação polar |
| G666 | Armazenamento elementos perfil não usinados usando controle colisão |
| G701 | Define aproximação ferramenta a bolsos perfilados |
| G710 | Cancela G711 (armazenamento perfil) |
| G711 | Armazenamento perfil |
| G721 | Calcula e armazena pontos equidistantes em perfil |
| G726 | Superfícies regidas entre dois perfis: primeiro perfil |
| G727 | Superfícies regidas entre dois perfis: segundo perfil |
| G728 | Superfícies regidas entre dois perfis: execução |
| G730 | Cancela G731 (Apenas para Série S3000 CNCs) |
| G731 | Fresamento alta velocidade perfis definidos por pontos (Apenas Série S3000) |
| G732 | Cancela G733 |
| G733 | Fresamento alta velocidade perfis definidos por pontos com rampa velocidade S |
| G734 | Fresamento espiral: execução |
| G735 | Fresamento espiral |
| G736 | Superfícies definidas por perfil plano e um ou mais perfis seção: perfil plano e parâmetros |
| G737 | Superfícies definidas por perfil plano e um ou mais perfis seção: perfis seção |
| G738 | Superfícies definidas por perfil plano e um ou mais perfis seção: execução |
| G740 | Cancela G748 e G749 |
| G746 | Adia ciclo G748 |
| G748 | Usinagem superfícies 4-eixos (S4045P e versões Export) ou 4/5-eixos (S3045P, S4060D, S4045P) com mesas rotativas ou basculantes (TCPM dinâmico) |
| G749 | Usinagem superfícies 4-eixos (S4045P e versões Export) ou 4/5-eixos (S3045P, S4060D, S4045P) com cabeçotes rotativos 1/2-eixos (TCPM dinâmico) |
| G750 | Cancela G751 |
| G751 | Rotação/offset no espaço |
| G753 | Cancela G754 |
| G754 | Inversão direção perfil |
| G760 | Cancela G761 |
| G761 | Delimitação curso eixos |
| G773 | Cancela gerenciamento eixos Roll-Over (apenas Série S4000) |
| G774 | Eixos rotativos Roll-Over (apenas Série S4000) |
| G777 | Abre programação bolso perfilado e define parâmetros |
| G778 | Ciclo fresamento bolso perfilado sem passe acabamento |
| G779 | Ciclo fresamento bolso perfilado com passe acabamento |
| G780 | Repetição padrão grade/circunferência usinagem: execução |
| G781 | Superciclo furação/encosto padrão grade |
| G782 | Superciclo furação mista profunda padrão grade |
| G783 | Superciclo furação profunda com retração evacuação cavacos padrão grade |
| G784 | Superciclo rosqueamento padrão grade |
| G785 | Superciclo alargamento padrão grade |
| G786 | Superciclo mandrilamento padrão grade |
| G787 | Superciclo repetição usinagem padrão grade |
| G789 | Superciclo furação diferenciada padrão grade (Apenas Série S4000) |
| G791 | Superciclo furação/encosto padrão circunferência |
| G792 | Superciclo furação mista profunda padrão circunferência |
| G793 | Superciclo furação profunda retração evacuação cavacos padrão circunferência |
| G794 | Superciclo rosqueamento padrão circunferência |
| G795 | Superciclo alargamento padrão circunferência |
| G796 | Superciclo mandrilamento padrão circunferência |
| G797 | Repetição padrão circunferência usinagem |
| G799 | Superciclo furação diferenciada padrão circunferência (Apenas Série S4000) |
| G817 | Offset comprimento ferramenta em eixo não ortogonal ao plano usinagem |
| G840 | Cancela G841 |
| G841 | Compensação raio ferramenta no espaço |
| G845 | Cancela G846 |
| G846 | Controle manual eixos por volantes durante usinagem |
| G850 | Cancela G851 |
| G851 | Offset origem peça por volantes |
| G872 | Ciclo medição tastador ligado/desligado no espaço |
| G873 | Ciclo medição tastador toque/cópia no espaço |
| G900 | Cancela G901 |
| G901 | Desabilita edição e execução gráfica durante usinagem |
| G910 | Cancela G911 |
| G911 | Desabilita controle limite curso |
| G997 | Cancela G998 (Apenas Série S3000) |
| G998 | Verificação número sequência bloco (Apenas Série S3000) |
| G1000 | Cancela G1001 |
| G1001 | Execução gráfica sequência programa |
| G4724 | Cancela G4725 (apenas Série S4000) |
| G4725 | Fresamento planetário (apenas Série S4000) |
| G9999 | Sincronização execução programa com exibição caminho ferramenta |
FUNÇÕES G DE CÓPIA
| Código G | Descrição |
|---|---|
| G877 | Limites, modo e plano de cópia |
| G879 | Fechamento definição limites |
| G880 | Fim perfil modo cópia 11 |
| G881 | Início ciclo cópia |
| G882 | Fim ciclo digitalização |
| G883 | Ciclo digitalização |
| G884 | Parâmetros cópia passadas unidirecionais (modos 3, 4, 9 e 10) |
| G884 | Parâmetros cópia radial (modos 8, 9, 10) |
| G888 | Parâmetros aprendizado perfil |
| G889 | Dados tastador cópia |
| G890 | Zerar deflexões com tastadores inclinados |
| G891 | Ângulos rotação com tastadores inclinados |
Download Grátis Manuais Programação D.Electron Z32 CNC – PDF
Guia Completo dos Códigos de Alarme Fanuc Série 15
Máquina cnc
- Entendendo Eixos de Máquinas CNC: Escolhendo o Sistema Certo para Suas Necessidades de Manufatura
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Escolhendo o Roteador CNC Certo: Máquinas 3-Eixos vs 4-Eixos
- Diretrizes Essenciais de Programação CNC para um Processo Suave e Eficiente
- Descubra as Vantagens da Usinagem CNC de 5 Eixos
- Por Que a Usinagem CNC de 3 Eixos Continua Sendo a Melhor Escolha para Precisão e Custo-Benefício
- Entendendo Usinagem CNC de 3, 4, 5 e 6 Eixos: Guia Completo
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Entendendo a Usinagem CNC de 5 Eixos: Precisão Avançada para Peças Complexas
- Usinagem CNC de 5 Eixos Explicada: Precisão e Eficiência para Peças Complexas