



Referência Completa de Códigos G NCT 201 para Tornos e Centros de Usinagem CNC
Lista completa de Códigos G NCT 201 para tornos e centros de usinagem CNC, destinada a operadores e programadores que trabalham com controle NCT 201.
Códigos G NCT 201 para Centros de Usinagem / Máquinas de Fresar
Códigos G para NCT 201 Centros de Usinagem / Máquinas de Fresar (NCT 201M)
| Código G | Função |
|---|---|
| G00 | Posicionamento rápido |
| G01 | Interpolação linear |
| G02 | Interpolação circular/helicoidal, horário (CW) |
| G03 | Interpolação circular/helicoidal, anti-horário (CCW) |
| G04 | Pausa (Dwell) |
| G05.1 | Modo multi-buffer ligado, HSHP |
| G07.1 | Interpolação cilíndrica |
| G09 | Parada exata (no bloco dado) |
| G10 | Configuração de dados (programada) |
| G11 | Cancelamento de configuração de dados programada |
| G12.1 | Interpolação de coordenadas polares ligada |
| G13.1 | Interpolação de coordenadas polares desligada |
| G15 | Cancelamento de comando de coordenadas polares |
| G16 | Comando de coordenadas polares |
| G17 | Seleção do plano XpYp |
| G18 | Seleção do plano ZpXp |
| G19 | Seleção do plano YpZp |
| G20 | Entrada em polegadas |
| G21 | Entrada em métrico |
| G22 | Verificação de curso programável ligada |
| G23 | Verificação de curso programável desligada |
| G25 | Detecção de flutuação de velocidade do fuso desligada |
| G26 | Detecção de flutuação de velocidade do fuso ligada |
| G28 | Retorno ao ponto de referência programado |
| G29 | Retorno do ponto de referência |
| G30 | Retorno ao 1º, 2º, 3º e 4º ponto de referência |
| G31 | Função de salto (Skip) |
| G33 | Corte de rosca |
| G37 | Medição automática de comprimento de ferramenta |
| G38 | Retenção do vetor de compensação do raio da ferramenta |
| G39 | Arco de canto da compensação do raio da ferramenta |
| G40 | Cancelamento da compensação do raio/3D da ferramenta |
| G41 | Compensação do raio à esquerda/3D da ferramenta |
| G42 | Compensação do raio à direita |
| G43 | Compensação de comprimento de ferramenta + |
| G44 | Compensação de comprimento de ferramenta – |
| G45 | Aumento de offset da ferramenta |
| G46 | Diminuição de offset da ferramenta |
| G47 | Duplo aumento de offset da ferramenta |
| G48 | Dupla diminuição de offset da ferramenta |
| G49 | Cancelamento da compensação de comprimento de ferramenta |
| G50 | Cancelamento de escala |
| G51 | Escala |
| G50.1 | Cancelamento de imagem espelhada programável |
| G51.1 | Imagem espelhada programável |
| G52 | Configuração de sistema de coordenadas local |
| G53 | Posicionamento no sistema de coordenadas da máquina |
| G54 | Seleção do sistema de coordenadas de peça 1 |
| G55 | Seleção do sistema de coordenadas de peça 2 |
| G56 | Seleção do sistema de coordenadas de peça 3 |
| G57 | Seleção do sistema de coordenadas de peça 4 |
| G58 | Seleção do sistema de coordenadas de peça 5 |
| G59 | Seleção do sistema de coordenadas de peça 6 |
| G61 | Modo de parada exata |
| G62 | Modo de override automático de canto |
| G63 | Inibição de override |
| G64 | Corte contínuo |
| G65 | Chamada de macro simples |
| G66 | Chamada modal de macro (A) em cada comando de movimento |
| G66.1 | Chamada modal (B) de macro a partir de cada bloco |
| G67 | Cancelamento de chamada modal de macro (A/B) |
| G68 | Rotação do sistema de coordenadas |
| G69 | Cancelamento de rotação do sistema de coordenadas |
| G73 | Ciclo de furação de alta velocidade (High Speed Peck Drilling) |
| G74 | Ciclo de rosqueamento reverso (counter tapping) |
| G76 | Ciclo de alargamento fino (fine boring) |
| G80 | Cancelamento de ciclo enlatado (canned cycle) |
| G81 | Ciclo de furação, mandrilamento de centragem |
| G82 | Ciclo de furação, contra-furo |
| G83 | Ciclo de furação com avanço intermitente (peck drilling) |
| G84 | Ciclo de rosqueamento |
| G84.2 | Ciclo de rosqueamento rígido (rigid tap) |
| G84.3 | Ciclo de rosqueamento rígido reverso |
| G85 | Ciclo de mandrilamento (boring) |
| G86 | Ciclo de Mandrilamento - Retração da Ferramenta em Avanço Rápido |
| G87 | Ciclo de Mandrilamento / Mandrilamento Traseiro (Back Boring) |
| G88 | Ciclo de Mandrilamento (Operação Manual no Ponto Inferior) |
| G89 | Ciclo de Mandrilamento (Pausa no Ponto Inferior, Retração com Avanço) |
| G90 | Comando absoluto |
| G91 | Comando incremental |
| G92 | Mudança de coordenadas de peça/ajuste de velocidade máxima do fuso |
| G94 | Avanço por minuto |
| G95 | Avanço por rotação |
| G96 | Controle de velocidade de corte constante |
| G97 | Cancelamento do controle de velocidade de corte constante |
| G98 | Retorno ao nível inicial no ciclo enlatado |
| G99 | Retorno ao nível do ponto R no ciclo enlatado |
Códigos G NCT 201 para Torno CNC
Funções Preparatórias (códigos G) para máquinas de torno CNC NCT 201 (NCT 201T)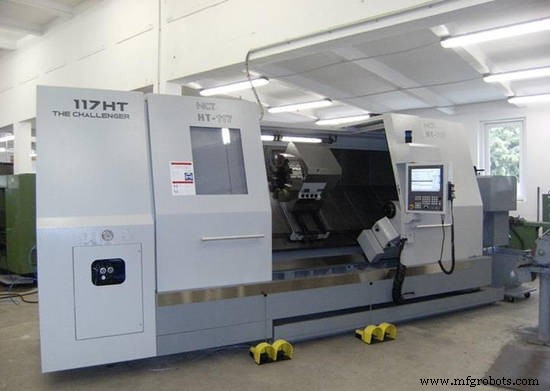 Imagem: NCT Ipari elektronikai Kft
| Código G | Função |
|---|---|
| G00 | Posicionamento |
| G01 | Interpolação linear |
| G02 | Interpolação circular, horário (CW) |
| G03 | Interpolação circular, anti-horário (CCW) |
| G04 | Pausa (Dwell) |
| G05.1 | Modo multi-buffer ligado |
| G07.1 | Interpolação cilíndrica |
| G09 | Parada exata (no bloco dado) |
| G10 | Configuração de dados (programada) |
| G11 | Cancelamento de configuração de dados programada |
| G12.1 | Interpolação de coordenadas polares ligada |
| G13.1 | Interpolação de coordenadas polares desligada |
| G17 | Seleção do plano XpYp |
| G18 | Seleção do plano ZpXp |
| G19 | Seleção do plano YpZp |
| G20 | Entrada em polegadas |
| G21 | Entrada em métrico |
| G22 | Verificação de curso programável ligada |
| G23 | Verificação de curso programável desligada |
| G25 | Detecção de flutuação de velocidade do fuso desligada |
| G26 | Detecção de flutuação de velocidade do fuso ligada |
| G28 | Retorno ao ponto de referência programado |
| G29 | Retorno do ponto de referência |
| G30 | Retorno ao 1º, 2º, 3º e 4º ponto de referência |
| G31 | Função de salto (Skip) |
| G33 | Corte de rosca |
| G34 | Corte de rosca com passo variável |
| G36 | Medição automática de comprimento de ferramenta X |
| G37 | Medição automática de comprimento de ferramenta Z |
| G38 | Retenção do vetor de compensação do raio de ponta da ferramenta |
| G39 | Arco de canto da compensação do raio de ponta da ferramenta |
| G40 | Cancelamento da compensação do raio de ponta da ferramenta |
| G41 | Compensação do raio de ponta da ferramenta à esquerda |
| G42 | Compensação do raio de ponta da ferramenta à direita |
| G50 | Cancelamento de escala |
| G51 | Escala |
| G50.1 | Cancelamento de imagem espelhada programável |
| G51.1 | Imagem espelhada programável |
| G51.2 | Torneamento poligonal ligado |
| G50.2 | Torneamento poligonal desligado |
| G52 | Configuração de sistema de coordenadas local |
| G53 | Posicionamento no sistema de coordenadas da máquina |
| G54 | Seleção do sistema de coordenadas de peça 1 |
| G55 | Seleção do sistema de coordenadas de peça 2 |
| G56 | Seleção do sistema de coordenadas de peça 3 |
| G57 | Seleção do sistema de coordenadas de peça 4 |
| G58 | Seleção do sistema de coordenadas de peça 5 |
| G59 | Seleção do sistema de coordenadas de peça 6 |
| G61 | Modo de parada exata |
| G62 | Modo de override automático de canto |
| G63 | Inibição de override |
| G64 | Corte contínuo |
| G65 | Chamada de macro simples |
| G66 | Chamada modal de macro (A) em cada comando de movimento |
| G66.1 | Chamada modal (B) de macro a partir de cada bloco |
| G67 | Cancelamento de chamada modal de macro (A/B) |
| G68 | Imagem espelhada para torre dupla ligada |
| G69 | Imagem espelhada para torre dupla desligada |
| G70 | Ciclo de acabamento |
| G71 | Ciclo de remoção de material no torneamento |
| G72 | Ciclo de remoção de material no faceamento |
| G73 | Ciclo de repetição de padrão |
| G74 | Ciclo de furação intermitente na face |
| G75 | Ciclo de furação diâmetro externo/interno |
| G76 | Ciclo de corte de rosca múltiplo |
| G77 | Ciclo de corte 01 |
| G78 | Ciclo de corte de rosca |
| G79 | Ciclo de torneamento de face |
| G80 | Cancelamento de ciclo enlatado para furação |
| G81 | Ciclo de furação, mandrilamento de centragem |
| G82 | Ciclo de furação, contra-furo |
| G83 | Ciclo de furação com avanço intermitente |
| G83.1 | Ciclo de furação de alta velocidade (High Speed Peck Drilling) |
| G84 | Ciclo de rosqueamento |
| G84.1 | Ciclo de rosqueamento reverso (counter tapping) |
| G84.2 | Ciclo de rosqueamento rígido (rigid tap) |
| G84.3 | Ciclo de rosqueamento rígido reverso |
| G85 | Ciclo de mandrilamento |
| G86 | Ciclo de Mandrilamento - Retração da Ferramenta em Avanço Rápido |
| G86.1 | Ciclo de alargamento fino (fine boring) |
| G87 | Ciclo de Mandrilamento / Mandrilamento Traseiro (Back Boring) |
| G88 | Ciclo de Mandrilamento (Operação Manual no Ponto Inferior) |
| G89 | Ciclo de Mandrilamento (Pausa no Ponto Inferior, Retração com Avanço) |
| G90 | Comando absoluto |
| G91 | Comando incremental |
| G92 | Mudança de coordenadas de peça/ajuste de velocidade máxima do fuso |
| G94 | Avanço por minuto |
| G95 | Avanço por rotação |
| G96 | Controle de velocidade de corte constante |
| G97 | Cancelamento do controle de velocidade de corte constante |
| G98 | Retorno ao nível inicial no ciclo enlatado |
| G99 | Retorno ao nível do ponto R no ciclo enlatado |
Endereços
| Endereço | Significado |
|---|---|
| O | número do programa |
| / | bloco opcional |
| N | número do bloco |
| G | função preparatória |
| X, Y, Z, U, V ,W | coordenadas lineares |
| A, B, C, H | coordenadas angulares, funções auxiliares |
| R | raio do círculo, dados auxiliares |
| I, J, K | coordenadas do centro do círculo, coordenada auxiliar |
| E | coordenada auxiliar |
| F | taxa de avanço |
| S | velocidade do fuso |
| M | função diversa |
| T | número da ferramenta |
| L | número de repetições |
| P | dados auxiliares, tempo de pausa |
| Q | dados auxiliares |
| ,C | distância do chanfro |
| ,R | raio do arredondamento |
| ,A | ângulo da linha reta |
| ( | comentário |
Ciclo Completo de Desbaste G71 para Torno CNC – Exemplo de Programação NCT Control
Fresamento CNC GSK983M: Recursos Avançados de Códigos G para Furação e Fresamento de Precisão
Máquina cnc
- Checklist Essencial de Manutenção Preventiva para Máquinas CNC
- Compra Inteligente: Guia Definitivo para Adquirir Máquinas CNC Usadas
- Domine a Fresagem CNC: 4 Dicas Essenciais para Iniciantes
- Como as Máquinas CNC Revolucionam a Manufatura: Usos e Benefícios
- Guia Especialista para Comprar Máquinas CNC Usadas Confiáveis
- Mesas de Vácuo Avançadas para Usinagem CNC e Fresamento – Fixação Confiável de Peças
- Dominando Códigos de Controle CNC: M-Codes e G-Codes Explicados
- M-Codes Centroid para Tornos CNC (Série T) – Referência Completa
- Guia Completo de Códigos G e M CNC para Fresamento e Torneamento
- Referência Completa de Códigos G NCT 201 para Tornos e Centros de Usinagem CNC