



Referência Completa de Códigos G e M para Torno CNC Denford Mirac PC
O Denford Mirac PC é um centro de torneamento CNC de bancada versátil de 2 eixos, ideal para todos os níveis de educação e treinamento técnico.
Aqui está a lista completa de Códigos G e M do Torno CNC Denford Mirac PC.
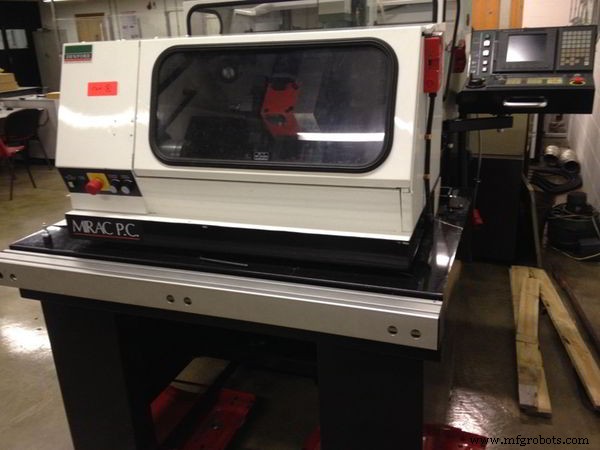
Torno CNC Denford Mirac PC
Lista de G-Codes Mirac PC
| Código G | Função |
|---|---|
| G00 | Posicionamento (Avanço Rápido) |
| G01 | Interpolação Linear (Avanço) |
| G02 | Interpolação Circular CW |
| G03 | Interpolação Circular CCW |
| G04 | Pausa (Dwell) |
| G20 | Entrada de Dados em Polegadas |
| G21 | Entrada de Dados em Métrico |
| G28 | Retorno ao Ponto de Referência |
| G40 | Cancelar Compensação de Raio de Ponta de Ferramenta |
| G41 | Compensação de Raio de Ponta de Ferramenta Esquerda |
| G42 | Compensação de Raio de Ponta de Ferramenta Direita |
| G50 | Mudança de Coordenada de Trabalho / Configuração Velocidade Máx. do Fuso |
| G70 | Ciclo de Acabamento |
| G71 | Remoção de Material em Torneamento – X |
| G72 | Remoção de Material em Faceamento – Z |
| G73 | Repetição de Padrão |
| G74 | Furação com Peck no Eixo Z |
| G75 | Ranhuramento no Eixo X |
| G76 | Ciclo de Rosqueamento Múltiplo |
| G81 | Furação de Furo Profundo (Não FANUC) |
| G90 | Ciclo de Corte de Diâmetro A (Externo/Interno) |
| G92 | Ciclo de Rosqueamento |
| G94 | Ciclo de Corte B (Ciclo de Faceamento) |
| G96 | Controle de Velocidade de Corte Constante |
| G97 | Cancelar Controle de Velocidade de Corte Constante |
| G98 | Avanço por Minuto |
| G99 | Avanço por Revolução |
Códigos G e M do Torno CNC Denford Mirac PC
Lista de M-Codes Mirac PC
| Código M | Função |
|---|---|
| M00 | Parada do programa |
| M01 | Parada opcional |
| M02 | Fim do programa |
| M03 | Fuso horário (horário) |
| M04 | Fuso anti-horário (anti-horário) |
| M05 | Parada do fuso |
| M06 | Troca automática de ferramenta |
| M08 | Refrigeração ligada |
| M09 | Refrigeração desligada |
| M10 | Abrir mandril |
| M11 | Fechar mandril |
| M13 | Fuso horário e refrigeração ligada |
| M14 | Fuso anti-horário e refrigeração ligada |
| M25 | Estender contraponto |
| M26 | Retrair contraponto |
| M30 | Parada do programa e reset |
| M38 | Abrir porta |
| M39 | Fechar porta |
| M40 | Estender pegador de peças |
| M41 | Retrair pegador de peças |
| M62 | Saída auxiliar 1 ligada |
| M63 | Saída auxiliar 2 ligada |
| M64 | Saída auxiliar 1 desligada |
| M65 | Saída auxiliar 2 desligada |
| M66 | Aguardar saída auxiliar 1 ligada |
| M67 | Aguardar saída auxiliar 2 ligada |
| M76 | Aguardar saída auxiliar 1 desligada |
| M77 | Aguardar saída auxiliar 2 desligada |
| M98 | Chamada de subprograma |
| M99 | Fim de subprograma e retorno |
Referência completa dos códigos G e M do torno educacional Denford Mirac PC, cobrindo ciclos de torneamento, faceamento, rosqueamento, furação e funções auxiliares específicas da máquina.
Desbloqueio de Torrete Otimizado com Okuma M203: Guia de Comando NC
Referência Completa de G-Codes Fanuc 31i para Centros de Usinagem CNC (30i, 31i, 32i)
Máquina cnc
- Tornos CNC: História, Tipos e Aplicações Modernas
- Dominando Peças de Torno CNC: Guia Completo para Operadores
- Tornos CNC: Guia Completo sobre Operação e Benefícios
- Torno CNC TF2000 – Precisão Robusta e Controle Amigável ao Usuário
- Torno CNC Trak TRL 1540V – Precisão e Flexibilidade para Usinagem
- Brochamento Rotativo de Precisão para Máquinas CNC: Produção Rápida e Precisa de Furos
- M-Codes Centroid para Tornos CNC (Série T) – Referência Completa
- Guia Completo de Códigos G e M CNC para Fresamento e Torneamento
- Referência Completa de Códigos G NCT 201 para Tornos e Centros de Usinagem CNC
- Domínio de Códigos M: Quiz de Programação CNC