



Entendendo Mensagens de Erro OSAI Série 10 CNC: Causas e Soluções Rápidas
Mensagens de erro OSAI Série 10 CNC com descrição das mensagens de erro e ações corretivas para torneiros e programadores CNC que trabalham em máquinas CNC com controles OSAI.
Mensagens de Erro OSAI Série 10 CNC
Descrição das mensagens de erro e ações corretivas
NC001 Erro de Sintaxe
Erro de sintaxe encontrado no bloco do programa de peça ou no bloco MDI
NC002 Número Incorreto de Eixos para Código G
Esta mensagem é exibida para indicar que:
– Pelo menos um eixo deve ser programado em G04
– Apenas um eixo deve ser programado em um bloco de ciclo enlatado (de G81 a G89).
NC003 Parâmetros de Ciclo Enlatado Ausentes
Parâmetros de ciclo enlatado (ou seja, K, I, ...) estão ausentes
NC004 Parâmetros Ausentes para Código G
Parâmetros para código G estão ausentes (ou seja, G33 ...K)
NC005 J e/ou K Ausentes para Ciclo G83
Parâmetro K ou J ausente no ciclo enlatado G83
NC006 I e/ou J Ausentes para Código G2/G3
Parâmetros I e/ou J ausentes nos códigos G2/G3 (círculos)
NC007 Parâmetros de Ciclo de Apalpamento Ausentes
Parâmetros de ciclo de apalpamento (ou seja, E ou r) estão ausentes
NC008 Erro de Formato
Este erro é exibido nos seguintes casos:
– Índice de variável incorreto
– Avanço (F) = 0 ou negativo
– Formato de variável incorreto
– Número de repetições ilegal (número de repetições deve ser de 1 a 65535)
– Erro de formato em atribuição, ex: atribuição a strings com comprimentos diferentes
– Erro de leitura/escrita de variáveis PLUS
– Erro de formato de variável de caractere no código DIS: não especificado como CHAR
– Área protegida não permitida: 0 < número da área protegida < 4
- Variável não configurada
- Número de execuções = 1 para SPP triliteral
NC009 Símbolo Não Definido
Esta mensagem é exibida nos seguintes casos:
– Nome do eixo não configurado no AMP
– Variável não existe
NC010 Overflow
Expressão muito longa
NC011 Função Não Permitida
Esta mensagem é exibida nos seguintes casos:
– Ativação de um tipo M "cálculo de bloco" solicitado com bloco de cálculo já ativo ou em HOLD
– Override de avanço com bloco ativo não linear solicitado
NC012 Uso Incorreto de Eixo Escravo
Um eixo escravo declarado anteriormente no bloco UDA é programado diretamente em um programa de peça ou inserido em um bloco MDI.
Este erro também é exibido nos seguintes casos:
1. Quando uma tentativa é feita para mover o eixo escravo manualmente.
2. Ao programar UDA, se o eixo escravo já está envolvido em programação TCP como eixo linear ou rotativo.
3. Ao programar UDA, se o eixo escravo já está envolvido em programação virtual (UPR, UVP, UVC) como eixo real ou virtual.
4. Ao programar UDA, se o eixo mestre já está envolvido em programação virtual (UPR, UVP, UVC) como eixo virtual.
NC013 Operando Não Permitido em Ciclo Enlatado
Operando não permitido nos ciclos enlatados G72 G73 G74
NC014 Parâmetro K Não Permitido em G84
Parâmetro K não permitido durante programação G84 de um fuso sem transdutor
NC015 Programação Incorreta de Código G2/G3
Tanto o centro quanto o raio (R) do círculo são especificados
Elimine o raio ou as coordenadas do centro IJ
NC016 Número Ilegal de Operandos
Número ilegal de operandos no bloco AXO
NC017 Número Ilegal de Pseudo Eixos
Muitos pseudo eixos programados no bloco (máx. 6)
NC018 Número Ilegal de Eixos no Código G33
Mais de 2 eixos programados em G33
NC020 G Não Permitido
G não permitido no ciclo de rosqueamento
NC021 Operando Não Permitido com Código G
Operando incompatível com tipo de movimento
NC022 Bloco e Estado do Sistema Não Congruentes
– Habilitar/desabilitar UDA enquanto outro modo virtual está ativo
– Sincronização enquanto blocos em execução estão suspensos. Ex: sincronização com compensação de diâmetro de corte ativa.
– Tentativa de executar bloco MDI enquanto uma macro está ativa
NC024 G e Estado do Programa Não Congruentes
Esta mensagem ocorre quando
– Ciclos enlatados G41-G42 não podem ser programados quando compensação de diâmetro de corte está ativa
– Rosqueamento não pode ser programado quando compensação de diâmetro de corte (G41 G42) está ativa ou quando um ciclo enlatado é programado
– Planos de interpolação (G17, G18, G19) não podem ser programados quando compensação de diâmetro de corte (G41 G42) está ativa
NC025 G e Modo Dinâmico Não Congruentes
Função G não compatível com modo dinâmico atual.
Exemplo: funções G72, G73, G74 não aceitam modo contínuo (G27, G28)
Mudar de G27 para G28 ou vice-versa com rampas não lineares ativas (MOV > 1).
NC026 G41/G42 e Estado do Programa de Peça Não Congruentes
Compensação de diâmetro de corte (G41/G42) não compatível com estado atual do programa.
NC027 G Necessita Fuso com Transdutor
G33 e o macro-ciclo de rosqueamento FIL precisam de um fuso com transdutor.
NC028 G Não Congruente com Modo de Avanço
G72, G73, G74 devem ser executados quando G94 está ativo
NC029 Operando e Estado do Programa de Peça Não Congruentes
Operando incompatível com estado atual do programa de peça
Exemplo: operandos r, b não são permitidos no estado padrão ISO (G40)
NC030 M e Modo Dinâmico Não Congruentes
Operandos de lógica de máquina incompatíveis com modo dinâmico ativo
Exemplo:
M no final do movimento não compatível com (G27-G28)
T programado com G41/G42 ativo
NC031 M/T/S e Tipo de Movimento Não Congruentes
Operandos de lógica de máquina incompatíveis com o tipo de movimento
Exemplo:
G33 + função M de fim de movimento
NC032 Operandos de Ciclo de Apalpamento Inibidos
Operandos de ciclo de apalpamento não permitidos
Exemplo:
Operandos I,J,K,R,u,v,w,b,t não são permitidos em G73
Operandos I,J,K,R,u,v,w,b,t,r não são permitidos em G72
NC033 Terceiro Eixo Ausente para Hélice
O terceiro eixo para programação de hélice está ausente
NC034 Função "Expedite" sem Movimento
Um M "expedite" está presente em um bloco que não programa um movimento; M's "expedite" devem sempre estar associados a um movimento
NC035 Avanço ou Velocidade Não Programados
– Avanço ou velocidade não programados para execução de ciclo enlatado
– Bloco de movimento em G1/G2/G3 sem avanço programado
NC036 Eixo Z Não Encontrado para Ciclo G87
O eixo z não foi programado para o ciclo G87.
NC037 Variável Somente Leitura
A variável especificada é do tipo somente leitura. Exemplo: TIM.
NC038 Registro de Programa de Peça Muito Longo
O registro programado tem mais de 127 caracteres. É exibido em conjunto com a mensagem NOME DO PROGRAMA DE PEÇA.
NC039 Acesso a Programa de Peça Negado
O arquivo de programa de peça especificado com esta mensagem de erro não é acessível para leitura pois está aberto em modo de escrita para outro usuário (ex: Editor, DOS tempo real, etc.).
NC040 Bloco P.P. Não Permitido de Linha Serial
Bloco não permitido durante execução de programa de peça de linha serial.
NC041 Configuração Incorreta de Linha Serial para EPS
NC042 Aninhamento de IF Maior que 32
O número máximo de comandos IF aninhados foi excedido.
NC043 ELSE Não Permitido
Um comando ELSE foi programado sem um comando IF anterior.
NC044 ENDIF Não Permitido
Um comando ENDIF foi programado sem um comando IF correspondente anterior
NC048 Argumento Ilegal para TAN
O argumento do operador TAN é 90 graus (o resultado seria infinito)
NC049 Argumento Ilegal para SQR
O argumento do operador SQR (raiz quadrada) é um número negativo
NC050 Muitos Eixos Programados
Mais de 9 eixos foram programados no bloco
NC051 Divisão por Zero
Uma divisão por zero foi detectada na expressão que calcula uma dimensão de eixo (ex: X10/0)
NC052 String Muito Longa
O comprimento máximo da string pode ser 80 caracteres.
Esta mensagem é exibida quando uma string mais longa é usada nos seguintes casos:
– exibição de uma string com o código DIS
– atribuição de variável de string (SC)
NC053 Rótulo Duplicado
Esta mensagem é exibida quando o programa é selecionado ou ativado. Mostra que há dois rótulos idênticos no programa de peça. O rótulo duplicado também é exibido.
NC054 Rótulo Não Definido
O rótulo programado em uma instrução de desvio (GTO) ou em uma chamada de subrotina (EPP) não existe
NC055 Rótulo Muito Longo
Esta mensagem é exibida quando o sistema lê um bloco SPG. Indica que um rótulo com mais de 6 caracteres foi programado. O rótulo ilegal também é exibido
NC056 Overflow da Tabela de Programas
Esta mensagem é exibida quando o programa é selecionado ou ativado. Indica que o número de CLS para subrotinas transborda o máximo configurado no AMP.
Você pode alterar este parâmetro no AMP com o procedimento descrito na seção CONFIGURAÇÃO DO PROCESSO.
NC057 Overflow da Tabela de Rótulos
Esta mensagem é exibida quando o programa é selecionado. Indica que o número de rótulos programados transborda o máximo configurado no AMP.
Você pode alterar este parâmetro no AMP com o procedimento descrito na seção CONFIGURAÇÃO DO PROCESSO.
NC058 Fim do Programa
Marcador de fim de arquivo para:
– salto de bloco
– edição de bloco
– busca de string
– execução do programa
NC059 Início do Programa
Marcador de início do programa para:
– salto de bloco
– busca de string
NC060 Aninhamento de RPT Maior que 5
Nível máximo de aninhamento RPT (5) transbordado
NC061 Aninhamento de Subrotina Maior que 4
Nível máximo de aninhamento de subrotina (4) transbordado
NC062 Aninhamento de EPP Maior que 5
Nível máximo de aninhamento EPP (5) transbordado
NC063 Ciclo RPT/EPP Aberto no Fim do Arquivo
Esta mensagem é exibida quando:
– O fim do arquivo foi alcançado sem encontrar o bloco (ERP) que fecha o ciclo (RPT) programado
– O fim do arquivo foi alcançado sem completar a subrotina definida com (EPP)
NC064 ERP sem RPT
(ERP) foi programado sem programar (RPT) anteriormente
NC065 Erro Durante Manipulação de Arquivo de Programa de Peça
Esta mensagem ocorre durante leitura/escrita do programa para indicar que:
– um bloco de programa de peça foi pulado
– erro no programa SPG/REL
– erro na gestão de abertura/fechamento de subrotina
– o arquivo acessado não existe ou está protegido
NC066 Programa de Peça Não Encontrado
O programa de peça/subrotina selecionado não está armazenado no diretório E:\UPP
NC067 Programa de Peça Não Selecionado
Este erro ocorre quando:
– CYCLE START é dado em AUTO mas nenhum programa de peça foi selecionado
– comandos SKIP, MODIFY, ESCAPE são dados mas nenhum programa de peça foi selecionado
– uma instrução de desvio (GTO) é executada pelo sistema no modo MDI
NC068 Número de Processo Fora do Intervalo
O número do processo escrito no código de três letras não pode ser maior que o definido no AMP ou menor que 1.
NC069 Paramacro Modal Já Ativo
Um paramacro é programado quando um paramacro modal já está ativo
NC070 Paramacro Não Configurado
O paramacro programado não foi configurado no AMP
NC078 Opção de Software Não Instalada
NC079 Opção de Software Não Disponível. Verifique Segurança
NC080 Eixo Não Referenciado
Esta mensagem ocorre quando:
– O eixo programado não está referenciado
– O eixo especificado na definição de uma área protegida com DPA não está referenciado
– O offset a ser predefinido/requalificado está associado a um eixo não referenciado
NC081 DPP Não Definido para Ciclo de Apalpamento
Parâmetros do ciclo de apalpamento (coordenada de aproximação, distância de segurança, velocidade) não estão definidos no bloco DPP
NC082 Muitos Códigos M "Expedite"
Mais de um código M "expedite" foi programado no bloco
NC083 Código M Não Definido
O M programado não está configurado no AMP.
Configure o M no AMP e reinicie o sistema
NC084 Círculo Não Congruente
O círculo não é geometricamente congruente: o raio ou os pontos finais não estão corretos
NC085 Parâmetros de Rosqueamento Incorretos (I, K, R)
Os parâmetros de rosqueamento programados (I, K e R) não são permitidos.
Calcule o parâmetro I com a seguinte fórmula: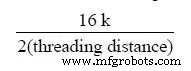
NC086 Passo de Hélice Não Congruente
O passo da hélice não é geometricamente correto
NC087 Eixos do Plano Precisam do Mesmo Fator de Escala
Eixos do plano na programação G02/G03 (círculo) devem ter o mesmo fator de escala.
Altere o fator de escala com uma instrução SCF
NC088 Perfil Não Congruente
O perfil ISO-offset programado não está correto
NC089 Direção Incorreta no Perfil
Valor de offset em G41-G42 inverte a direção do caminho da ferramenta
NC090 Erro ao Desabilitar Compensação de Corte
Saída incorreta da compensação de diâmetro de corte (G40)
NC091 Muitos Blocos para Resolver
Muitos movimentos de plano extra programados com compensação de diâmetro de corte ativa (G41-G42) (máx. 2 movimentos de plano extra).
NC092 Entrada em Zona de Segurança
O movimento programado entra em uma das três áreas de segurança
NC093 Ciclo Enlatado em Plano Rotacionado
Ciclo enlatado programado em plano rotacionado
Desative rotação do plano
NC094 Dados de Ciclo Enlatado Não Congruentes
Os parâmetros especificados no ciclo enlatado (I, J, K, R) não são permitidos.
Exemplo: ciclo enlatado K = 0
Um ciclo G84 ou G86 está sendo executado com o fuso em status não exclusivo.
NC095 Parâmetros Ausentes para G87
Há parâmetros ausentes no ciclo de furação fixo G87. Este ciclo é usado nas macros WOOD.
NC096 Programação Incorreta de Ciclo de Apalpamento
Esta mensagem aparece quando:
– distância de aproximação do apalpamento é nula
– apalpamento de furo programado com raio nulo (exemplo G73r0E5)
NC097 Ciclo de Apalpamento de Furo Não Completo
O ciclo de apalpamento de furo não completo não foi completado
NC098 Ciclo de Apalpamento Não Executado
Esta mensagem ocorre quando a sonda não encontra o ponto a ser apalpado antes de atingir a zona de segurança
NC099 Sonda Não Retratada
Quando o ciclo de medição inicia, a sonda já está tocando a superfície da peça
NC100 Sobrecurso de Hardware
O eixo programado excedeu o sobrecurso de hardware. Mova-o de volta dentro dos limites de curso de hardware no modo JOG
NC101 Sobrecurso Positivo de Software
O movimento programado faz o eixo sair dos limites de curso positivo de software programados ou configurados
NC102 Limite de Sobrecurso Positivo de Hardware
Esta mensagem aparece se o eixo for movido no modo JOG na direção positiva após atingir seu limite de sobrecurso positivo de hardware.
Selecione JOG DIR - e pressione CYCLE START para mover o eixo de volta dentro do sobrecurso positivo. NOTA: não há outra forma de retornar um eixo aos limites de operação de HW
NC103 Limite de Sobrecurso Negativo de Hardware
Esta mensagem aparece se o eixo está no limite de sobrecurso negativo de hardware programado ou configurado e você tenta movê-lo ainda mais na direção negativa.
NC104 Limite de Sobrecurso Positivo de Software
Esta mensagem aparece se o eixo está no limite de sobrecurso positivo de hardware programado ou configurado e você tenta movê-lo ainda mais na direção positiva.
NC105 Limite de Sobrecurso Negativo de Software
O eixo está no limite de sobrecurso negativo de software e definimos um movimento JOG DIR
NC106 JOG Passado Limite de Sobrecurso de Software
O valor JOG INCR levaria o eixo além do limite de sobrecurso de software
NC107 Eixos Não no Perfil
Esta mensagem aparece se tentarmos sair do CYCLE STOP após uma série de movimentos JOG sem levar os eixos de volta ao perfil.
Selecione JOG RETURN e retorne os eixos ao perfil
NC108 Home e JOG DIR Não Congruentes
Esta mensagem aparece quando tentamos referenciar um eixo em um JOG DIR oposto à direção de referenciação configurada. NOTA: se o ciclo de referenciação for configurado como automático, o sistema corrigirá automaticamente JOG DIR sem exibir o erro.
Pressione a tecla JOG DIR para alinhar a direção de jogging à direção do eixo de referenciação configurada
NC109 Erro na Saída de HOLD: Modo Alterado
Esta mensagem ocorre quando tentamos sair de HOLD definindo um modo operacional (BLK_BLK, AUTO, MANUAL) diferente daquele em que o sistema entrou em HOLD.
Selecione o modo correto e tente novamente.
NC110 Bloco Não Permitido em HOLD
Esta mensagem ocorre quando:
– tentamos executar um bloco de movimento MDI com o sistema em HOLD. Quando o sistema está em HOLD, os eixos só podem ser movidos no modo JOG.
– o M programado está configurado como não permitido em HOLD
NC111 Reset Ativo Negado
Esta mensagem ocorre quando tentamos executar um ACTIVE RESET nas seguintes condições:
– enquanto um bloco é executado com G27-G28
– durante execução de um bloco seguido por um bloco circular (G02/G03)
– durante execução do último bloco antes de um bloco sintaticamente inadequado
O sistema só aceita outro ACTIVE RESET (particularmente conveniente para contornar o bloco circular) ou RESET
NC112 Uso Incorreto de Eixo Roll-over com G90
A coordenada programada para o eixo com rollover em G90 é maior que o passo de rollover configurado no AMP
NC113 JOG DIR Incorreto para Retorno JOG
Se a direção de jog for negativa durante retorno JOG automático ou manual, o sistema força direção de jog positiva. Esta mensagem aparece se a reversão é impedida pela lógica da máquina
NC115 Ciclo de Apalpamento Executado Antes do Fim do Movimento de Aproximação
Ciclo de apalpamento realizado durante aproximação rápida da sonda
NC116 Uso Incorreto de Eixo Real Durante Modalidade de Virtualização
Esta mensagem ocorre quando um eixo real é programado quando modo virtual está ativo
NC117 Direção da Ferramenta Ativa: Movimento Não Permitido
Esta mensagem ocorre quando apenas a direção da ferramenta está ativa e todos os outros movimentos não são permitidos.
NC118 Sobrecurso Negativo de Software
O movimento programado faz o eixo ultrapassar os limites de curso negativo de software programados ou configurados
NC119 Comando Não Permitido Durante Busca na Memória
Comando não permitido durante a busca na memória
NC120 Modo para Selecionar Fora do Intervalo
Esta mensagem ocorre quando o modo selecionado está fora do intervalo. Modos permitidos estão no intervalo 1-8:
| 1 MDI | 5 JOG INCREMENTAL |
| 2 AUTO | 6 RETORNO AO PERFIL |
| 3 BLOCO a BLOCO | 7 ARQUIVO DE HOME |
| 4 JOG CONTÍNUO | 8 HPG |
NC121 Número de Eixos para Selecionar Fora do Intervalo
O número de eixos selecionados para movimentos manuais com chamada de biblioteca NC NC_SELAXI está fora do intervalo. O intervalo permitido é de 1 ao número de eixos configurados para o processo
1 < intervalo permitido < n. de eixos configurados +1
NC122 Muitos Eixos Selecionados para Movimento Manual
Um número maior de nomes de eixos do que o aceito foi inserido no bloco do programa de peça.
Edite o bloco do programa de peça.
NC123 Modo de Seleção Incorreto para Ciclo
Este erro é exibido quando CYCLE START é pressionado nas seguintes condições:
– um modo diferente de MDI foi selecionado durante execução de movimento de eixo de troca de ferramenta
– sistema em HOLD, AUTO ou BLK/BLK com MBR (retrocesso multiblock) não configurado no AMP
– sistema em HOLD com MBR ativo e modo selecionado diferente de AUTO ou BLK/BLK
– sistema em IDLE e ACTIVE_RESET com modo selecionado diferente de AUTO ou BLK/BLK
– sistema em IDLE com MBR ativo e modo selecionado diferente de AUTO ou BLK/BLK
– sistema em HRUN com MBR ativo e modo selecionado diferente de AUTO ou BLK/BLK
– comando ACTIVE RESET em status HOLD com modo selecionado diferente de MDI, AUTO ou BLK/BLK.
NOTA:
Para mais informações sobre o status da máquina (HOLD, MDI, HRUN, etc.) consulte o GUIA DO USUÁRIO.
NC124 Nome de Eixo Incorreto
Este erro é exibido nos seguintes casos:
– O nome do eixo selecionado não está configurado na tabela de eixos associada ao processo
– A definição do plano de interpolação não está correta porque seu(s) eixo(s) não estão configurados na tabela de eixos.
– O plano a ser definido com G17, G18, G19, G16 não pode ser definido porque um dos eixos especificados não está configurado na tabela de eixos
– O eixo especificado na chamada NC_ACTUALOFS não existe
– O eixo especificado nos blocos de três letras SCF, MIR não está configurado
– Ocorreu erro de leitura de coordenada do eixo porque o eixo especificado não existe
– O eixo especificado nos blocos de três letras SOL, DPA, UDA, UGS, AXO, UAO não está configurado ou está duplicado
– o eixo especificado na chamada de biblioteca AX_SHARE não existe
– você está liberando um eixo compartilhado com a lógica através do comando GTA.
NC125 Comprimento de Dados Fora do Intervalo
O buffer do teclado para blocos MDI transbordou. Comprimento permitido de entrada varia de 1 a 127 caracteres
NC126 Falha ao Escrever Variável
Valor da variável não escrito
NC127 Falha ao Ler Variável
Valor da variável não lido
NC128 Definição de Limite Operativo Incorreta
– Erro na definição dos limites operativos de software com o mnemônico de três letras SOL.
– Os limites de software programados devem ser definidos em software configurado.
– Limites operativos de software não configurados no AMP.
NC129 Área Protegida Não Definida
Esta mensagem ocorre quando você tenta habilitar com PAE uma área protegida que não existe. Defina uma área protegida com PAE.
NC130 Comprimento de Offset Não Definido para o Eixo
Esta mensagem ocorre quando você tenta predefinir ou requalificar um offset que não está associado ao eixo especificado.
NC131 Código de Orientação da Ferramenta Incorreto
O código de orientação da ferramenta especificado é ilegal
NC132 Erro do Ambiente PLUS
Erro no ambiente PLUS gerado por chamadas de biblioteca PLUS PL_SET92, PL_RESG92, PL_PRESCOR, PL_UAO, PL_UTO, PL_UIO, PL_RQT, PL_RQP, ou PL_RQO
Erro durante execução de: RQO, UAO, UTO, UIO, RQT, RQP, G92, GTS
NC133 Erro do Ambiente Servo
Erro no ambiente SERVO durante predefinição de origem ou offset
O erro também pode ser causado pelo comando IPB quando o valor da Banda de Posição (In Position Band) transferido para um eixo é arredondado, nos cálculos internos, para menos de 1 dígito. Códigos de erro quando FLT está rodando:
-1: Id de eixo inválido ou inexistente
-2: Eixo em movimento
-3: Comando inválido
-4: Filtro não configurado
-5: Recursos de filtro esgotados
-6: Id de filtro inválido
-7: Parâmetro fora do intervalo
NC134 Movimento Manual Não Executado, Nenhum Eixo Configurado
Movimentos manuais não são permitidos porque nenhum eixo foi configurado
NC135 Eixo Não Configurado
O id programado no código de três letras GTA ou GTS não está configurado
Um eixo não fuso foi programado no código de três letras GTS
NC136 Id Programado Identifica Eixo Auxiliar
O ID programado no bloco GTA corresponde a um eixo auxiliar e não é permitido
NC137 Eixo ou Fuso Não Disponível
– O ID do eixo programado no bloco GTA corresponde a outro processo
– ID de eixo programado na função de biblioteca AX_SHARE não está disponível.
– Requisições de eixo fuso com GTS não podem ser aceitas.
NC138 ID de Eixo Duplicado
O ID do eixo é duplicado no bloco GTA
NC139 ID Programado Identifica um Fuso
O ID programado no bloco GTA corresponde a um eixo fuso e não é permitido
NC140 Definição de Velocidade do Fuso Falhou
A lógica da máquina (task $SPROG) não aceita a variação de velocidade do fuso.
NC141 Requisição de Nova Ferramenta Falhou
A lógica da máquina (task $nTPROG) não aceita a programação do código T.
NC142 Execução de M Falhou
A lógica da máquina (task $mDECOD) não aceita a programação do código M
NC143 Programação de Pseudo Eixos Falhou
A lógica da máquina (task $nPSEUDO) não aceita a programação de pseudo eixos.
NC144 Movimento de Eixo Inibido
Movimento de eixo negado pela lógica da máquina (task $nCONMOV).
NC145 Fim de Movimento Falhou
A lógica da máquina responde com erro no sinal de fim de movimento (task $nENDMOV).
NC146 Muitos Blocos sem Movimento em Modo Contínuo
Muitos blocos sem movimento foram programados no modo contínuo (G27, G28)
NC149 Programa Já Selecionado
Este erro ocorre no modo MDI quando você tenta ativar o mesmo paramacro várias vezes.
NC150 Eixo Referenciado
Esta mensagem indica que o eixo foi referenciado.
NC151 Eixo no Perfil
Esta mensagem indica que RETORNO AO PERFIL terminou com sucesso e o eixo retornou ao perfil.
NC152 Fim do Retorno Automático ao Perfil
Esta mensagem indica que o RETORNO AO PERFIL automático terminou com sucesso e todos os eixos retornaram ao perfil.
NC153 Fim do Retrocesso de Bloco
Esta mensagem ocorre durante retrocesso multiblock. Para retroceder um número maior de blocos, altere o máximo configurado.
NC156 Fim da Busca na Memória
Fim da busca na memória
NC160 Comando e Estado do Sistema Não Congruentes
Esta mensagem indica que o comando não é permitido no status atual do sistema
NC161 Erro Interno: Classe Não Existe
NC162 Erro Interno: Erro de Mensagem NC
Desligue e ligue o controle novamente. Se a mensagem persistir, contate serviços técnicos.
NC190 Comprimento Insuficiente para Ciclo de Rosqueamento
Este erro ocorre quando a distância percorrida nas fases de aceleração e desaceleração do ciclo enlatado de rosqueamento sem transdutor é maior que a distância total, não sobrando espaço para usinagem.
NC191 Comprimento Insuficiente para Ciclo de Rosqueamento com Transdutor
Este erro ocorre quando a distância percorrida nas fases de aceleração e desaceleração do ciclo enlatado de rosqueamento com transdutor no fuso é maior que a distância total, não sobrando espaço para usinagem.
NC192 Comprimento Insuficiente para Ciclo de Rosca
Este erro ocorre quando a distância percorrida nas fases de aceleração e desaceleração do ciclo enlatado de rosca é maior que a distância total, não sobrando espaço para usinagem.
NC199 Fuso Não Ativado
NC200 Erro de Acesso a Arquivo
Erro na leitura ou escrita de um arquivo.
NC201 Erro de Carregamento de Arquivo de Configuração
A configuração dos eixos no arquivo acessado é diferente da configuração na porta dual.
NC202 Incompatibilidade de Configuração Arquivo/Porta Dual
A configuração dos eixos no arquivo acessado é diferente da configuração na porta dual.
NC203 Aviso: Tabela Bloqueada Somente Leitura
PLUS nega acesso à tabela na porta dual.
NC204 Tamanho de Arquivo Ilegal
A tabela no arquivo tem tamanho incorreto.
NC205 Magazine Vazio
O magazine selecionado não tem bolsos definidos.
NC206 Bolso Ainda Ocupado
O bolso definido para uma ferramenta já está reservado para outra ferramenta.
NC207 Bolso Anterior Ilegal
Uma ferramenta ocupando mais de um bolso interfere com o bolso ocupado por outra ferramenta (bolso anterior).
NC208 Bolso Seguinte Ilegal
Uma ferramenta ocupando mais de um bolso interfere com o bolso ocupado por
NC209 Aleatório Ilegal
Uma classe aleatória ilegal foi rastreada na memória.
NC210 Tabela de Ferramentas Cheia
Porta dual cheia durante carregamento de tabela de ferramentas relacionada a um certo magazine.
NC211 Formato Duplo Ilegal para Editor
Um formato de variável não acessível ao editor foi rastreado.
NC212 Número de Magazine Ilegal no Arquivo
Erro na leitura ou escrita
NC213 Bolso Não Inicializado
NC214 Bolso Não Compatível
NC215 Nome de Tabela Ilegal
O nome da tabela a ser carregada é inválido. Certifique-se que a extensão do nome da tabela seja uma das seguintes:
.TOL .USR .MAG .OFS .ORG .SPN
NC220 Processo Não Definido
O processo não foi definido ou configurado.
Defina o processo padrão com o comando PRO ou selecione um processo existente para comandos de sincronização.
NC221 Tipo de Processo Incorreto
Um canal de comunicação inadequado para o conjunto de comandos foi usado.
Exemplo: tipo de canal 2 (PLUS) para execução de comando EXE.
NC222 Número de Processo Incorreto
O número do processo especificado para comandos de sincronização identifica o processo atual
NC223 Fila de Processo Cheia
A fila de processo (local ou remota) para a qual uma mensagem foi enviada está cheia.
NC224 Envio de Dados Muito Longo
Dados a serem transmitidos com SND são maiores que 174 caracteres
NC225 Carregamento de Dados Falhou
O tipo ou número de dados transmitidos com SND não é permitido
NC226 Mensagem Já Existe na Fila
Um comando SND para um processo foi dado antes que o processo limpasse a mensagem anterior.
NC227 EXE ou ECM Falhou
Esta mensagem ocorre quando:
– O status do processo para o qual o comando EXE ou ECM é enviado não permite comandos de execução automática de programa de peça (RUN, HRUN, RUNH, HOLD) ou uma instrução MDI.
– Há erro de sintaxe no programa para o qual o comando EXE é endereçado
NC290 Ativação de Programa Negada
A lógica da máquina recusou a ativação de um programa de peça.
NC291 Desativação de Programa Negada
A lógica da máquina recusou a liberação de um programa ativo.
NC292 Requisição de Aquisição de Eixo Negada
A lógica da máquina recusou a aquisição de alguns eixos durante execução do código de três letras GTA.
NC293 Requisição de Liberação de Eixo Negada
A lógica da máquina recusou a liberação de alguns eixos durante execução do código de três letras GTA.
NC294 Requisição de Aquisição ou Compartilhamento de Fuso Negada
A lógica da máquina recusou a aquisição ou compartilhamento de um fuso através do código de três letras GTS.
NC295 Requisição de Liberação de Fuso Negada
A lógica da máquina recusou a liberação de um fuso através do código de três letras GTS.
NC296 Requisição de Mudança de Compartilhamento de Fuso Negada
A lógica da máquina recusou a mudança de status de compartilhamento de fuso através do código de três letras GTS.
NC297 Ciclo Fixo Não Possível com Fuso Compartilhado
Um ciclo G84 ou G86 foi programado com o fuso definido em modo não exclusivo.
NC320 Programação UPR Não Permitida
UPR não pode ser programado quando outro modo virtual está ativo.
Este erro também é exibido quando:
– Um dos eixos físicos torna-se ESCRAVO na programação UDA/SDA.
– Um UPR tipo 5 ou minúsculo é programado e nenhum UPR anterior está ativo.
– A variável de usuário !R73 MODE está definida como 1 e as origens nos eixos rotativos são programadas em um UPR, ou um UPR tipo 5 é programado.
– As origens nos eixos rotativos são programadas em um UPR tipo Ø, 1 ou 10.
NC321 Programação UPR Incremental Incorreta
UPR incremental só pode ser programado se UPR estiver ativo.
NC322 Programação UPV Não Permitida
UPR não pode ser programado quando outro modo virtual está ativo.
Este erro também é exibido se um dos eixos reais for escravo na programação UDA/SDA.
NC323 Tipo de Eixo Incorreto na Programação UPV
O tipo de eixo real programado não é compatível com o modo virtual.
NC324 Valor de Raio Programado Incorreto
O raio programado no bloco UVP não é compatível com a posição do eixo linear.
NC325 Programação UVC Não Permitida
UVC não pode ser programado quando outro modo virtual está ativo. Este erro também é exibido se o eixo real for escravo na programação UDA/SDA.
NC326 Valor de Código TCP Programado Fora do Intervalo
O código que habilita TCP é ilegal.
NC327 Programação TCP Não Permitida
(TCP,5) não pode ser programado quando outro modo virtual está ativo.
Este erro também é exibido se um dos eixos lineares ou rotativos do TCP for escravo na programação UDA/SDA.
NC328 Programação TCP Não Congruente
A requisição para habilitar TCP não é compatível com o modo TCP atual.
NC329 Erro na Ativação TCP Tangencial
Erro durante habilitação (TCP,4). Verifique se os IDs dos eixos especificados estão configurados na tabela de usuário.
NC330 Erro ao Obter ou Liberar Eixos
GTA não pode ser habilitado quando offsets, ciclos enlatados ou modo virtual estão ativos.
NC331 Clock do Interpolador de Eixo Não Congruente
Um ou mais eixos formando o objeto de um comando GTA ou GTS foram caracterizados com um clock de interpolador diferente do processo atual.
NC332 Valor Zero do Módulo ijk
Erro de programação ijk com TCP ativo: o módulo com tais valores é igual a zero.
NC333 Programação Incorreta de ijk, mno
ijk e/ou mno programados incorretamente.
NC334 Overflow de Número de Blocos de Contorno
O número máximo de blocos definido no AMP para contorno automático ou para ciclos de desbaste é menor que o necessário.
NC340 Círculos/Linhas Não Definidos
O círculo/linha programado no perfil GTL não foi definido.
NC341 Definição Incorreta de Círculos/Linhas
Há um erro na definição de um círculo/linha GTL.
NC342 Círculos/Linhas Não Intersectam
A interseção solicitada pelo perfil GTL envolve dois círculos/linhas que não se intersectam.
NC343 Círculos Coincidentes
A interseção solicitada pelo perfil GTL deve ser gerada por dois círculos que não se intersectam.
NC344 Círculos/Linhas/Pontos Coincidentes
Os círculos/linhas/pontos programados no perfil GTL são coincidentes.
NC345 Pontos Dentro do Círculo
Erro de perfil: o ponto programado está dentro de um círculo.
NC346 Linhas Paralelas
Erro de programação ponto/círculo: as linhas do perfil são paralelas.
NC347 Pontos Alinhados
Erro de perfil: os pontos programados na definição do círculo estão na mesma linha.
NC360 Muitos Blocos de Movimento
O número máximo de blocos de movimento permitidos dentro de um perfil chamado por macro de desbaste (SPA, SPF) foi atingido. Verifique este valor limite definido no AMP.
NC361 Erro de Perfil
O perfil chamado pela macro de desbaste (SPA, SPF) não pode ser desbastado. Em geral, apenas perfis monótonos podem ser desbastados para o eixo de desbaste (que é sempre X ou Z decrescente ou sempre crescente).
NC362 Área de Trabalho Não Definida
Desligue e ligue o controle, se o erro persistir, contate a assistência.
NC363 Eixo Não Congruente com Plano de Interpolação
Nas macros de desbaste (SPA, SPF) o eixo de desbaste deve pertencer ao plano de interpolação, assim como os eixos para os quais o cavaco é definido. Também na macro de rosqueamento, o eixo de rosca e o eixo de retorno devem pertencer ao plano de interpolação
NC364 Aproximação Incorreta ao Perfil
Ponto de aproximação não permitido para macro de desbaste (SPA, SPF). O ponto de aproximação deve ser sempre externo ao campo de desbaste em X, para desbastes paralelos ao eixo X, e externo ao campo de desbaste em Z, para desbastes paralelos ao eixo Z
NC365 Tipo de Interpolação Não Permitido
No perfil chamado pela macro de desbaste (SPA, SPF) apenas blocos de movimento lineares ou circulares são permitidos.
NC366 Pontos Alinhados Durante Desbaste
Durante a etapa de desbaste de perfil, uma área que não pode ser desbastada foi atingida. Controle a consistência do perfil e dos parâmetros da macro.
NC367 Perfil Não Consistente com Aproximação
O ponto de aproximação e a direção de desenvolvimento do perfil não permitem continuar o desbaste.
NC370 Parâmetros R ou B Não Permitidos
Na macro de corte de canal não é permitida uma conexão ou chanfro inicial ou final caso o nível externo não tenha sido programado.
NC371 Largura da Ferramenta Maior que Largura do Canal
Erro na macro de corte de canal devido ao fato de a largura da ferramenta ser superior à largura do canal.
NC372 Largura da Ferramenta Nula ou Não Consistente com Parâmetros R ou B
Erro na macro de corte de canal devido ao fato de a largura da ferramenta ser nula ou inferior à soma de conexões e chanfros programados.
NC373 Posição Inicial Incorreta para TGL
A posição de aproximação para a macro de corte de canal não é consistente com os parâmetros declarados no bloco.
NC375 Parâmetros "a" e/ou "b" Ausentes
Se a rosca programada não for padrão, no bloco devem estar presentes também os parâmetros "a" e "b".
NC376 Passo de Rosca Incorreto
No caso de rosca não padrão, é necessário que o passo programado respeite a seguinte fórmula. Deve ser: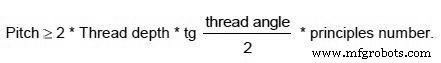
NC377 Ângulo de Rosca Maior que 180°
Erro na macro de rosqueamento devido ao ângulo de rosca 180°
NC378 Comprimento de Rosca Nulo
Erro na macro de rosqueamento se o comprimento da rosca ao longo do eixo do fuso é nulo.
NC379 Ângulo Cônico Incorreto
No caso de rosqueamento cônico, o cônico máximo admitido é igual à metade do ângulo da rosca.
NC380 Rotação de Plano Não Permitida com Rosca
Não é permitido executar um ciclo de rosqueamento se há rotação ativa para o plano de interpolação.
NC381 Saída Circular Não Permitida sem Parâmetro "r"
Erro na macro de rosqueamento devido à programação de uma saída com conexão sem valor de raio.
NC401 Programa de Peça HSM Não Encontrado ou Erro ao Abrir Programa de Peça
Possível erro de compartilhamento de programa de peça entre os módulos executáveis do controle.
Recarregue o programa ou contate o serviço de engenharia do cliente.
NC402 Erro na Leitura de Programa de Peça HSM
Programa de peça em execução corrompido
Desligue e ligue o controle novamente ou chame o serviço de engenharia do cliente
NC403 Arquivo de Configuração HSM Não Encontrado ou Erro ao Abrir Arquivo de Configuração
Arquivo de configuração não presente.
Verifique a presença do arquivo e o código de três letras HSM que define o nome
NC404 Erro de Sintaxe na Configuração HSM na Linha
A linha especificada contém erro de sintaxe.
Verifique a sintaxe do código de três letras de configuração no manual.
NC405 Posição Inicial Requerida para Todos os Eixos Definidos HSM
O primeiro ponto programado após o G61 deve conter todos os eixos associados com a configuração HSM.
Programe todos os eixos faltantes, confirmando posições que não mudam.
NC406 Parâmetro HSM Obrigatório Requerido na Configuração na Linha
O código de três letras de configuração definido na linha especificada requer outros parâmetros
Verifique a sintaxe do código de três letras de configuração no manual.
NC407 Erro de Parâmetro HSM Obrigatório
O código de três letras de configuração definido na linha especificada não contém um parâmetro obrigatório
Verifique a sintaxe do código de três letras de configuração no manual.
NC408 Parâmetro HSM na Posição de Linha Incorreta
Reservado para desenvolvimentos futuros.
Chame o serviço de engenharia do cliente.
NC409 Parâmetro HSM Não Permitido no Programa de Peça
Reservado para desenvolvimentos futuros.
Chame o serviço de engenharia do cliente.
NC410 Dois Pontos São Necessários para Definir um Segmento
Devem haver pelo menos dois pontos entre os códigos G61 e G60.
Edite o programa de peça e não use G61/G60.
NC411 Eixos Definidos HSM Não Encontrados Entre Parâmetros de Eixo do Processo na Linha
Devem haver pelo menos dois pontos entre os códigos G61 e G60.
Edite o programa de peça e não use G61/G60.
NC412 Parâmetros Gerais HSM Devem Ser Definidos Antes dos Parâmetros de Eixo na Linha
O código de três letras de configuração definido na linha especificada refere-se a um identificador de eixo não associado ao processo no qual o programa de peça é executado.
Verifique o código de três letras de configuração no manual ou os identificadores dos eixos associados ao processo.
NC413 Parâmetros de Eixo Devem Ser Definidos Após Parâmetros Gerais HSM na Linha
No arquivo de configuração, os códigos de três letras gerais devem ser definidos primeiro e depois os códigos de configuração de eixo.
Verifique a sequência de configuração no manual.
NC414 HSM Precisa de Mais Parâmetros de Configuração
No arquivo de configuração, os códigos de três letras gerais devem ser definidos primeiro e depois os códigos de configuração de eixo.
Verifique o procedimento de configuração no manual.
NC415 HSM Precisa de Mais Parâmetros de Eixo
Eixos com códigos de três letras de configuração ausentes foram especificados no arquivo de configuração.
Verifique o procedimento de configuração no manual.
NC416 HSM Precisa de Mais Parâmetros de Ferramenta
Os códigos de três letras de configuração de ferramenta não foram especificados no arquivo de configuração.
Verifique o procedimento de configuração no manual.
NC417 HSM Precisa de Mais Parâmetros Cinemáticos
Os códigos de três letras de configuração dos eixos que se referem à ferramenta e dos eixos que se referem à fixação da peça não foram especificados no arquivo de configuração.
Verifique o procedimento de configuração no manual para os códigos de três letras CIN,t e CIN,w.
NC418 Eixo Não Definido nos Parâmetros HSM na Linha
Um eixo não definido anteriormente com o código de três letras AXI foi configurado no arquivo de configuração na linha especificada.
Verifique o procedimento de configuração no manual.
NC419 Eixo Já Definido nos Parâmetros HSM na Linha
Um eixo previamente definido foi definido no arquivo de configuração na linha especificada.
Verifique o procedimento de configuração no manual.
NC420 Muitos Eixos Adicionais (máx 3) nos Parâmetros HSM
Um máximo de 3 eixos adicionais podem ser definidos no arquivo de configuração (eixos não pertencentes ao sistema Cartesiano ou rotativos)
Verifique o procedimento de configuração no manual.
NC421 Muitos Eixos (máx 6) nos Parâmetros HSM
Um máximo de 6 eixos podem ser definidos no arquivo de configuração.
Verifique o procedimento de configuração no manual.
NC422 Erro de Tipo de Eixo nos Parâmetros HSM na Linha
Um tipo de eixo incorreto ou previamente associado a outros eixos foi definido no arquivo de configuração.
Verifique o procedimento de configuração para o código de três letras AXI no manual.
NC423 Limite Operativo Atingido no Programa de Peça HSM para Eixo
Os limites operativos de software foram atingidos para o eixo especificado.
Verifique o programa de peça.
NC424 Virtualização ou TCP Não Permitidos com HSM
Quando o G61 é ativado, nem virtualizações nem o TCP devem estar ativos.
Verifique o programa de peça.
NC425 Erro na Leitura do Arquivo de Configuração HSM
Arquivo de configuração corrompido.
Recarregue o arquivo de configuração ou chame o serviço de engenharia do cliente.
NC426 HSM Não Habilitado no AMP
A funcionalidade HSM não foi habilitada no AMP.
Habilite-a.
NC427 Opção HSM Não Permitida por Chave HW
A opção HSM não foi habilitada. Para usar o recurso em uma máquina com mais de 3 eixos, a opção deve ser habilitada usando a Chave de Produto
Chame o serviço de engenharia do cliente.
NC428 Opção HSM Não Carregada
A opção HSM foi habilitada usando a Chave de Produto mas não foi carregada no NC.
Carregue a opção.
NC429 Valor de Parâmetro Ilegal no HSM
Um parâmetro com valor incorreto (deve ser positivo) foi definido no arquivo de configuração na linha especificada.
Verifique o procedimento de configuração no manual
NC430 Valor de Avanço Ilegal no HSM
O valor do avanço está ausente ou menor que 0.
Defina um valor de avanço válido.
NC431 Erro de Sintaxe no HSM
Erro de sintaxe no programa de peça durante processo de usinagem HSM.
Corrija o programa e veja o manual de programação para descobrir quais blocos são permitidos entre G61 e G60.
NC432 Uso Ilegal de Eixos Tangenciais
Apenas um eixo tangencial pode estar presente ou o eixo tangencial está sendo usado incorretamente.
Verifique o procedimento de configuração no manual.
NC433 Modalidade de Configuração de Parâmetro Inválida
Programação de tipo de pontos e configuração de parâmetro relativa incorreta no código de três letras PNT do arquivo de configuração de alta velocidade.
NC434 Programação Polinomial Não Admite Configuração de Parâmetro Requerida
Configuração do código de três letras PNT no arquivo de configuração de alta velocidade para programação polinomial inteira está incorreta.
NC435 Nós Devem Ser Programados em Modo Crescente
Nós de Bsplines programados como entradas devem ser ordenados em ordem crescente.
NC436 Programação de Nós Requerida
Número de nós programados é insuficiente: para entradas de Bspline, o número de nós deve ser o mesmo que o número de pontos de controle, mais o grau de Bspline + 1.
NC437 Ponto Final do Bspline Anterior Deve Ser Confirmado
Bsplines programados devem ser contínuos, ou seja, último ponto em um Bspline deve ser o mesmo que o primeiro ponto no próximo.
NC438 Pontos de Controle para Definição Correta de Bspline Ausentes
Número mínimo de pontos de controle, para entrada de Bspline, deve ser: (grau de Bspline + 1) *2.
NC439 Polinômios Programados Falta Continuidade
Polinômios programados devem ser contínuos, ou seja, último ponto em um polinômio deve ser o mesmo que o primeiro ponto no próximo.
NC440 Vetor IJK Tipo ROT Inválido Quando Cálculo de Eixos Tangenciais é Requerido
Ao trabalhar com eixo tangencial, o vetor ijk não deve ser tipo ROT no código de três letras VER do arquivo de configuração de alta velocidade.
NC441 Vetor IJK Tipo ROT Inválido Quando Parâmetros (TOD) São Usados
No código de três letras VER do arquivo de configuração de alta velocidade, vetor ijk não pode ser definido como ROT quando, por exemplo, a cadeia de acionamento inclui menos de dois eixos rotativos.
NC442 Vetor IJK Tipo PRG Inválido Quando Pontos Tipo AXI/CLP São Programados
Ao programar pontos tipo (PNT, AXI/CLP... ou (PNT, AXI/CCP...), vetores ijk não podem ser usados. Use um dos seguintes em vez disso: (VER, REL/ROT, ...
NC443 Vetor MNO Tipo REL Inválido Quando Pontos Tipo AXI/CCP São Programados
Ao programar pontos tipo (PNT, AXI/CXP... ou (PNT, CLP, CCP...), vetores mno não podem ser usados. Use: (VER..., PRG, ...
NC444 Eixo Compartilhado com Ambiente PLUS
O eixo que você está tentando mover, ou no qual deseja realizar uma virtualização, foi previamente adquirido pela lógica através da função AX_SHARE.
NC445 Unidade de Medida da Máquina Não Congruente no HSM
Este erro ocorre durante a execução de um programa de peça otimizado com Path Optimizer quando a unidade de medida especificada no arquivo de configuração não é congruente com a unidade de medida da máquina.
NC446 Programação mno/uvw Incorreta no Arquivo HSM
Este erro ocorre quando ambos os vetores mno/uvw são definidos, programados ou calculados no código de três letras VER do arquivo de configuração de alta velocidade.
NC447 Programação uvw Não Compatível com Ferramenta Toroidal
Os fatores de compensação uvw não são suportados com ferramentas toroidais.
NC448 Canto Inválido para Determinação de uvw
Este erro é gerado quando você tenta determinar os fatores de compensação uvw para um ponto onde ocorreu uma sobreextensão.
Ou seja, inclinação de 180° relativa ao ponto de contato na ferramenta ocorre.
NC456 Versor ijk é Nulo
O versor do módulo ijk programado é nulo
NC457 Versor mno é Nulo
NC458 Versor pqd é Nulo
Referências
- Manual de Programação CNC Série 10 pdf Edição: Setembro 2011 por PRIMA ELECTRO S.p.A
Máquina cnc
- Roteadores CNC 3 Eixos vs 4 Eixos: Qual é o Ideal para Suas Necessidades de Manufatura?
- Entendendo Eixos de Máquinas CNC: Escolhendo o Sistema Certo para Suas Necessidades de Manufatura
- Escolhendo o Roteador CNC Certo: 3 Eixos vs 4 Eixos vs 5 Eixos Explicado
- Escolhendo o Roteador CNC Certo: Máquinas 3-Eixos vs 4-Eixos
- Importação de Modelo Sólido 3D da Hurco: Programação Conversacional 3 e 5 Eixos Sem Esforço
- Descubra as Vantagens da Usinagem CNC de 5 Eixos
- Por Que a Usinagem CNC de 3 Eixos Continua Sendo a Melhor Escolha para Precisão e Custo-Benefício
- Usinagem CNC de 5 Eixos Explicada: Precisão e Eficiência para Peças Complexas
- Entendendo Eixos de Torno CNC: Visão Rápida e Completa
- Como Usar o Comando Sinumerik MSG para Comunicar com Operadores CNC