



Ciclo de Rosqueamento ECS G84: Configuração e Otimização para Fresadoras
ECS G84 Rosqueamento
Este ciclo é usado para rosquear quando o fuso da Fresadora não é equipado com transdutor de posição. Neste caso, sugere-se também usar um macho com compensador mecânico. Também é necessário verificar que:
Avanço Programado [mm/min] = Velocidade Programada [rpm] * Passo do Macho [mm]
Nota: O movimento de retorno entre ENT e RAP é feito em avanço de trabalho invertendo o sentido de rotação do fuso.
A entrada de dados do ciclo é ativada, nos modos MDI e Edição, através desta sequência de teclas:
Programação
G84 <ENT=..> <RAP=..> <RAL=..>
Parâmetros
| Parâmetro | Descrição |
|---|---|
| ENT | Cota de profundidade atingida em avanço de trabalho |
| RAP | Cota atingida em rápido no início do ciclo |
| RAL | Cota de retorno atingida em rápido |
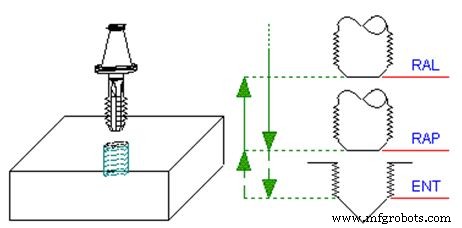
O ciclo G84 da ECS é para rosqueamento convencional (com porta-macho flutuante/compensador), exigindo sincronização exata entre avanço e velocidade do fuso (F = S × passo), com inversão automática de rotação na retração.
Máquina cnc
- Dominando Rosqueamento de Furo Profundo em CNC Haas: Técnicas de Quebra de Cavacos e Peck
- Ciclo de Alargamento ECS G89 com Tempo de Pausa: Guia Passo a Passo
- Ciclo de Alargamento com Retração ECS G87 – Visão Geral e Configuração Completas
- Ciclo de Furação ECS G86 com Recurso de Parada do Fuso
- Ciclo de Alargamento ECS G85 – Retorno Otimizado da Ferramenta e Furação de Precisão
- Ciclo de Furação Profunda ECS G83/r com Pausa para Quebra Eficiente de Cavacos
- Ciclo de Furação Profunda e Limpeza ECS G83: Furação de Furos Precisa e Eficiente
- Ciclo de Furação ECS G82 com Pausa para Quebra de Cavacos
- ECS G81/3: Ciclo de Furação de 3 Camadas – Furação Multi-Zona Eficiente
- Ciclo de Furação Padrão ECS G81: Entrada de Dados de Precisão e Configuração de Parâmetros