



Ciclo de Furação ECS G86 com Recurso de Parada do Fuso
Ciclo de Furação ECS G86 com Parada do Fuso
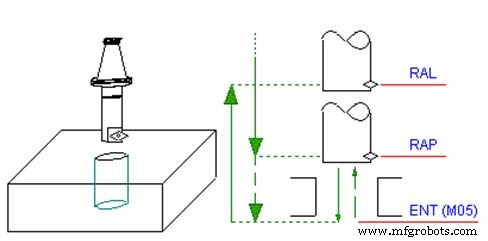
A única diferença entre este ciclo e a Furação Padrão G81 é que o fuso, ao atingir a cota ENT, é parado. Ele reiniciará apenas quando a ferramenta atingir em rápido a cota RAL.
A entrada de dados do ciclo é ativada, nos modos MDI e Edição, através desta sequência de teclas:
Programação
G86 <ENT=..> <RAP=..> <RAL=..>
Parâmetros
| Parâmetro | Descrição |
|---|---|
| ENT | Cota de profundidade atingida em avanço de trabalho |
| RAP | Cota atingida em rápido no início do ciclo |
| RAL | Cota de retorno atingida em rápido com fuso parado. |
O ciclo G86 da ECS é uma variação simples da furação padrão (G81) que adiciona parada do fuso na profundidade final, útil para operações onde o fuso deve parar completamente antes da retração, como em algumas operações de alargamento ou mandrilamento.
Ciclo de Alargamento com Retração ECS G87 – Visão Geral e Configuração Completas
Ciclo de Alargamento ECS G85 – Retorno Otimizado da Ferramenta e Furação de Precisão
Máquina cnc
- Rosqueamento Cônico Eficiente com G92: Guia Completo para CNC
- Ciclo de Alargamento ECS G89 com Tempo de Pausa: Guia Passo a Passo
- Ciclo de Alargamento com Retração ECS G87 – Visão Geral e Configuração Completas
- Ciclo de Alargamento ECS G85 – Retorno Otimizado da Ferramenta e Furação de Precisão
- Ciclo de Rosqueamento ECS G84: Configuração e Otimização para Fresadoras
- Ciclo de Furação Profunda ECS G83/r com Pausa para Quebra Eficiente de Cavacos
- Ciclo de Furação Profunda e Limpeza ECS G83: Furação de Furos Precisa e Eficiente
- Ciclo de Furação ECS G82 com Pausa para Quebra de Cavacos
- ECS G81/3: Ciclo de Furação de 3 Camadas – Furação Multi-Zona Eficiente
- Ciclo de Furação Padrão ECS G81: Entrada de Dados de Precisão e Configuração de Parâmetros