



Elimine Defeitos de Borda PVC com Otimização Especializada de Máquina
Ao operar uma coladeira de borda, dois dos problemas de qualidade mais comuns — bordas descascando e linhas de cola grossas — podem rapidamente comprometer a integridade de produtos acabados. Estes defeitos tipicamente surgem quando configurações da máquina estão fora de sincronia com as características do adesivo. Este guia explica cinco problemas frequentes de cola, compara adesivos EVA e PUR, e fornece soluções acionáveis de ajuste de máquina para restaurar colagem de borda impecável.
1. EVA vs. Cola de Borda PUR
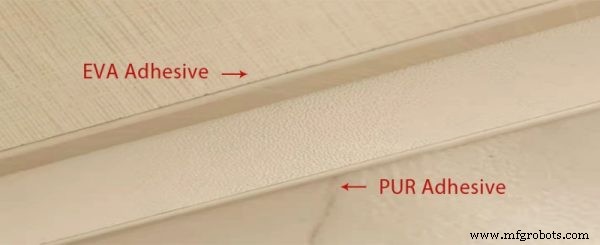
Adesivos hot-melt são a espinha dorsal da colagem de borda PVC. EVA (acetato de etileno-vinil) e PUR (poliuretano) são as opções mais amplamente usadas na indústria.
Abaixo está uma comparação concisa dos atributos-chave:
| Característica | Cola EVA | Cola PUR | Qual é melhor |
|---|---|---|---|
| Força de Ligação | Boa | Muito forte | PUR |
| Resistência ao Calor | Média | Alta | PUR |
| Resistência à Umidade | Média | Alta | PUR |
| Visibilidade da Linha de Cola | Mais visível | Mínima (Zero-linha-de-cola) | PUR |
| Custo | Menor | Maior | EVA |
| Reparabilidade | Resfriamento físico; pode ser rederretida | Cura química; irreversível | EVA |
| Requisito de Máquina | Máquinas padrão | Coladeira PUR | EVA |
| Aplicação | Móveis padrão (armários, guarda-roupas), produção em massa | Móveis de alto padrão (cozinhas, banheiros), climas úmidos/quentes | Depende do caso de uso |
2. Cinco Problemas Comuns de Cola & Soluções de Máquina
Bordas descascando, linhas de cola visíveis, ligações fracas, deslaminação induzida por calor e danos por umidade são todos sintomas de configurações de máquina inadequadas ou escolha de adesivo. As seções seguintes detalham cada problema, sua causa raiz e como corrigi-lo através de ajustes precisos de máquina.
2.1 Borda Descolando
Por Que Acontece: Ligação adesiva fraca causada por temperatura insuficiente ou painéis contaminados.
Correções de Máquina:
- Estabilize Temperatura do Pote de Cola: Mantenha EVA a 170–200 °C ou PUR a 110–130 °C. Calor consistente garante fluxo suave e espalhamento uniforme.
- Limpe Bordas do Painel: Use sopradores de poeira ou fresa de pré-fresagem para expor superfície plana, livre de poeira. Poeira residual ou umidade enfraquece adesão.
- Controle Umidade do Painel: Ative unidade de pré-aquecimento para secar umidade de superfície antes da colagem.
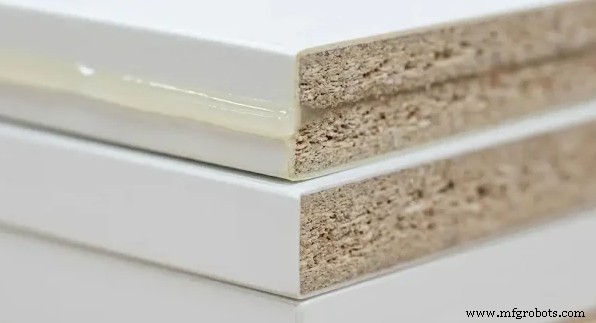
2.2 Linhas de Cola Visíveis
Por Que Acontece: Superaplicação ou pressão desigual do rolo, especialmente perceptível em painéis claros ou alto brilho.
Correções de Máquina:
- Reduza Espessura da Cola: Alvo 80–120 g/m² para EVA ou 60–90 g/m² para PUR. Cobertura adequada sem excesso previne formação de pele e desperdício.
- Ajuste Pressão do Rolo: Calibre para 4–6 bar (EVA) ou 5–7 bar (PUR) para remover adesivo excedente mantendo contato total.
- Foque em Painéis de Alta Visibilidade: Aplique escrutínio extra em painéis claros onde linhas de cola se destacam.
2.3 Força de Ligação Ruim & Pré-cura
Por Que Acontece: Velocidades de alimentação lentas permitem cola hot-melt esfriar e endurecer antes do contato.
Correções de Máquina:
- Aumente Velocidade da Esteira: Rode a 12–23 m/min para manter cola em sua janela ideal de tack.
- Combine Temperatura Ambiente: Alinhe velocidade da esteira com condições da oficina para prevenir cura prematura.
2.4 Deslaminação de Borda em Clima Quente
Por Que EVA Falha: Temperaturas elevadas amolecem EVA, reduzindo força de ligação e fazendo bordas PVC levantarem.
Correções de Máquina:
- Mude para Cola PUR: Química de ligação cruzada do PUR suporta altas temperaturas de verão.
- Use Sistema de Derretimento Selado: Coladeiras PUR especializadas previnem interação ar-umidade antes da aplicação.
2.5 Danos por Água & Inchaço ao Redor das Bordas
Por Que Acontece: Camadas de cola grossas ou porosas permitem umidade penetrar na madeira, causando inchaço.
Correções de Máquina:
- Use PUR para Cozinhas & Banheiros: Barreira à prova d'água do PUR bloqueia ingresso de umidade.
- Ative Pré-aquecedor: Seque superfície da placa antes da colagem para ligação mais forte.
- Atualize para Sistema de Pote Duplo: Máquinas como a Coladeira PUR Automática E-70JDSR permitem alternar entre EVA e PUR sob demanda.
3. Referência Rápida: Tabela de Parâmetros & FAQs
3.1 Configurações de Máquina Recomendadas
Valores ótimos variam por máquina, tipo de painel e objetivos de produção. Use a tabela abaixo como base.
| Configuração da Máquina | Função | Referência EVA | Referência PUR | Dica do Operador |
|---|---|---|---|---|
| Temperatura do Pote de Cola | Controla fluxo da cola | 170–200°C | 110–130°C (pré-derretimento) | Mantenha temperatura estável; grandes flutuações degradam qualidade da ligação. |
| Aplicação de Cola | Controla cobertura e espessura | 80–120 g/m² | 60–90 g/m² | PUR geralmente requer camada mais fina para bordas mais limpas. |
| Pressão do Rolo de Pressão | Garante contato | 4–6 bar | 5–7 bar | Aumente pressão para PVC grosso ou painéis alto brilho. |
| Velocidade de Alimentação | Controla janela de ligação | 12–23 m/min | 10–23 m/min | Combine velocidade com adesivo, material do painel e espessura da borda. |
3.2 FAQ
P1. Como ajusto o vão do rolo de cola?
Comece com o vão padrão da máquina, então ajuste incrementalmente até alcançar cobertura total da borda sem excesso de squeeze-out.
P2. Qual cola serve para bordas MDF, PET ou acrílico?
Bordas MDF: Use EVA para móveis padrão; mude para PUR em cozinhas e banheiros para prevenir inchaço. Bordas PET & Acrílico: Estas superfícies lisas requerem PUR; certifique-se que sua máquina tem unidade de raspagem plana para evitar arranhões no brilho.
P3. Como manter um sistema PUR?
Lave com limpador compatível enquanto quente, remova resíduo endurecido e mantenha umidade fora. Limpeza regular previne entupimentos.
P4. Como testar força de adesão?
Realize teste de descascamento a 90° ou teste de tração. Ligação forte puxa fibras de madeira do painel; se superfície permanece limpa, a ligação falhou.
P5. Melhores métodos para bordas zero-linha-de-cola?
Equilibre quantidade de cola, temperatura, pressão do rolo e velocidade de alimentação. PUR é ideal para bordas sem costura em painéis claros ou alto brilho.
P6. Por que bordas PVC levantam em condições quentes ou úmidas?
Calor amolece EVA, enquanto umidade enfraquece a ligação. Em tais ambientes, mude para PUR para adesão superior.
4. Conclusão
Colagem de borda PVC eficaz depende de selecionar o adesivo certo, calibrar configurações da máquina e manter painéis limpos. Ao adaptar seu processo às propriedades da cola e ao ambiente de produção, você pode eliminar descascamento, linhas de cola visíveis e defeitos induzidos por umidade. Se você está considerando transição de EVA para PUR, invista em uma máquina com controle de temperatura estável e sistema de cola selado para operação sem complicações.
Continue lendo com estes posts recomendados:
- PVC vs ABS Colagem de Borda – Qual Escolher?
- Como Fábricas de Móveis Colam Borda de Compensado Eficientemente
- 8 Maneiras de Ganhar Dinheiro com uma Máquina de Colagem de Borda
Máquina cnc
- Como Roteadores CNC ATC OMNI Impulsionaram Crescimento da M3 Industries
- Exemplo Completo de Programação CNC para Máquinas Selca
- Entrega de Máquina de Furação Lateral Premium para Doha, Catar
- 2016 em Retrospectiva: Inovações Premidas da Absolute Machine Tools
- Máquina de Corte a Laser de Fibra Alimentada por Bobina de Alto Desempenho para Chapa Metálica
- Domine o Ciclo de Furação a Percussão Fanuc G83 para Eficiência em Furos Profundos
- Depoimento de Cliente Alemão: Máquina de Marcenaria CNC 4x8 com Dispositivo Rotativo
- Atualização COVID-19: Medidas de Segurança e Status da Cadeia de Suprimentos da Mantech
- Do RFQ à Produção: Alcançando Usinagem de Precisão CNC Custo-Efetiva – Parte 1
- Perguntas Frequentes sobre Usinagem EDM de Fio – Respostas e Insights de Especialistas (Parte 2)