



Dominando o Corte a Laser Eficiente de Aço Inoxidável: Melhores Práticas & Seleção de Máquina
1. Introdução
O aço inoxidável continua sendo a espinha dorsal da manufatura moderna, valorizado por sua resistência, resistência à corrosão e reciclabilidade. No entanto, sua alta refletividade e condutividade térmica tornam-no um dos materiais mais desafiadores para corte a laser. Este guia destila estratégias comprovadas — da seleção de máquina ao ajuste de parâmetros — para ajudar você a alcançar cortes limpos, de alta velocidade com pós-processamento mínimo.
2. Por Que Corte a Laser de Aço Inoxidável É Desafiador
O corte a laser de aço inoxidável pode ser dificultado por quatro fatores primários:
- Alta Refletividade — Até 30% da energia do laser é refletida, reduzindo eficiência de fusão.
- Alta Condutividade Térmica — Dissipação rápida de calor alarga a zona afetada pelo calor, baixando precisão.
- Oxidação & Formação de Rebarbas — Atmosferas ricas em oxigênio causam escurecimento; fluxo de ar inadequado produz rebarbas.
- Condição da Superfície — Contaminantes como óleo ou ferrugem espalham energia do laser, aumentando respingos.
2.1 Alta Refletividade
Superfícies reflexivas refletem uma porção do feixe do laser, levando a cortes incompletos e bordas instáveis. Foco adequado e compensação de potência são essenciais para contrabalancear este efeito.
2.2 Alta Condutividade Térmica
Como o aço inoxidável conduz calor rapidamente, a zona fundida expande rápido, requerendo potência mais alta ou velocidades mais lentas para manter corte limpo.
2.3 Oxidação & Formação de Rebarbas
Quando oxigênio é usado como gás assistente, as altas temperaturas produzem uma camada de óxido preto, e pressão de bico insuficiente pode deixar rebarbas que requerem desbaste custoso.
2.4 Condição da Superfície
Qualquer contaminação de superfície espalha energia do laser e aumenta respingos, levando a profundidades de corte irregulares e throughput reduzido.
3. Parâmetros-Chave para Corte de Alta Eficiência
3.1 Seleção de Potência do Laser
A potência do laser deve ser compatível com espessura da chapa. A tabela abaixo fornece referência para sistemas típicos de laser de fibra (≥ 1 kW). Ajustes podem ser necessários baseados em geometria da máquina e grau do material.
| Espessura (mm) | Potência Recomendada (kW) |
|---|---|
| 1 mm | 1–2 |
| 3 mm | 2–3 |
| 5 mm | 3–6 |
| 10 mm | ≥ 6 |
3.2 Otimização de Velocidade de Corte
Velocidade deve balancear entrada de calor e remoção de material. Para chapas de 2 mm, velocidade de 8–12 m/min frequentemente rende bordas limpas, enquanto chapas mais grossas beneficiam-se de 4–6 m/min. Ajustes contínuos de velocidade durante o trabalho podem acomodar espessuras variáveis.
3.3 Seleção de Gás Assistente
Escolher o gás certo é crítico:
- Nitrogênio — Não oxidante, produz bordas lisas mas é mais caro.
- Oxigênio — Melhora penetração para chapas > 5 mm; pode causar escurecimento.
- Ar — Econômico mas pode deixar bordas ásperas e rebarbas aumentadas.
3.4 Posição de Foco & Configurações de Bico
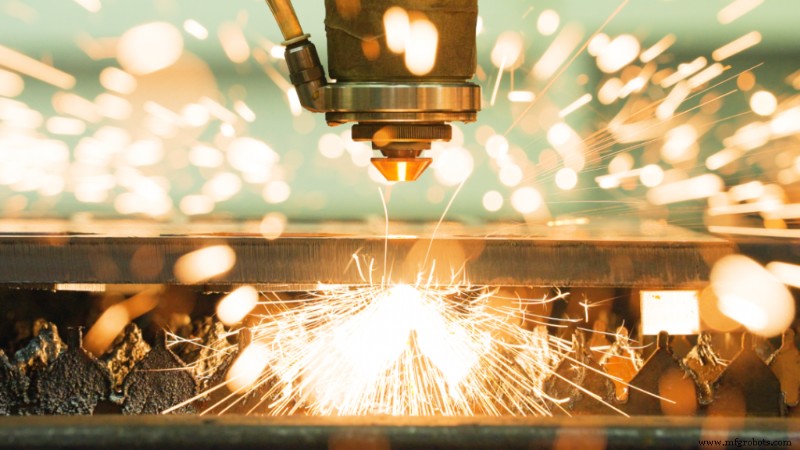
Foco preciso (tipicamente 0.2–0.5 mm acima da superfície) e pressão de bico adequada (10–15 bar) previnem penetração incompleta e acúmulo de escória.
3.5 Preparação da Superfície
Limpe chapas com pano livre de fiapos e desengordure com álcool isopropílico antes do corte. Mesmo resíduos menores podem espalhar o feixe e criar cortes irregulares.
3.6 Escolhendo a Máquina Certa
Duas principais tecnologias laser dominam o mercado: fibra e CO₂. Abaixo está uma comparação rápida.
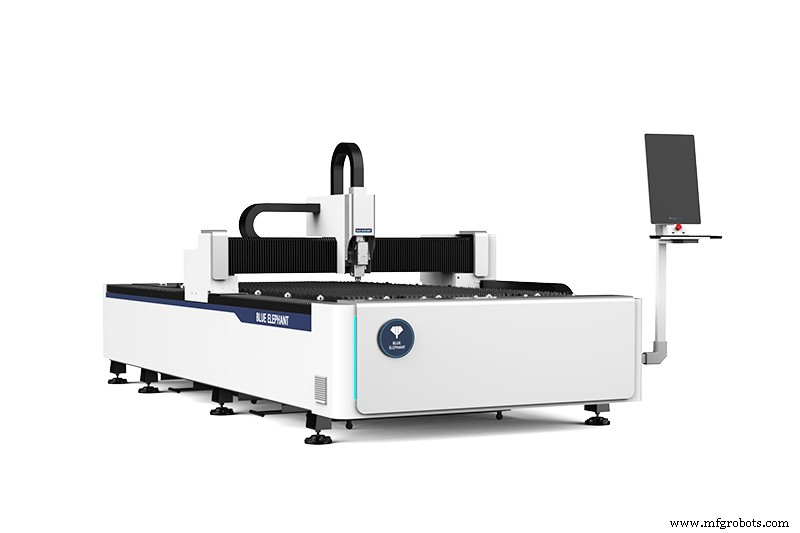
3.6.1 Laser de Fibra
Lasers de fibra oferecem:
- Maior densidade de potência → cortes mais rápidos
- Menor manutenção (sem ópticas para limpar)
- Melhor eficiência energética (≈ 70%)
- Ideal para produção automatizada de chapas finas a médias
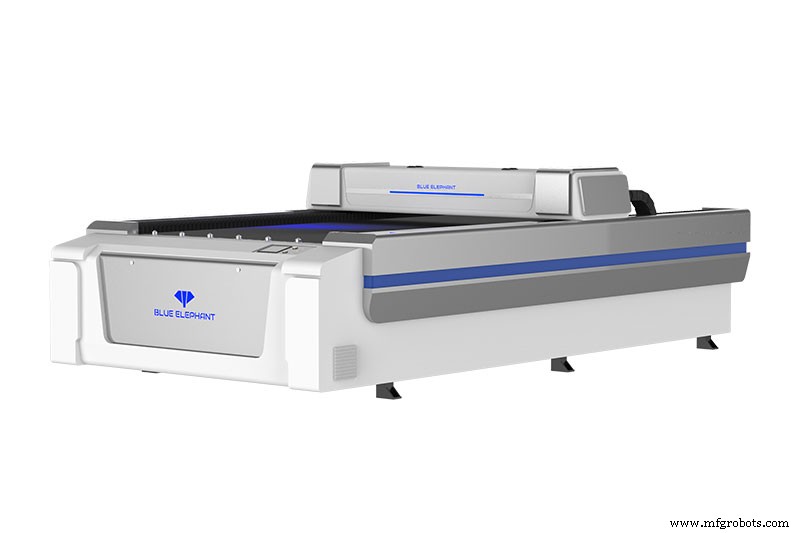
3.6.2 Laser CO₂
Lasers CO₂ destacam-se em:
- Corte de chapas muito grossas (até 30 mm) com assistência de oxigênio
- Tecnologia madura com confiabilidade comprovada
- Custo inicial menor mas maior consumo de energia operacional
Tendência da indústria: Lasers de fibra são cada vez mais preferidos para trabalho de aço inoxidável de alto volume devido à sua velocidade, precisão e menores custos operacionais.
4. Precauções de Segurança
4.1 Proteção a Laser
Operadores de laser devem usar óculos de segurança com classificação ANSI e trabalhar dentro de cabine fechada para prevenir exposição ocular ou cutânea.
4.2 Controle de Fumos
Instale extrator de fumos dedicado para capturar fumos de óxido de metal, protegendo tanto pessoal quanto longevidade da máquina.
4.3 Ventilação
Garanta que a oficina tenha fluxo de ar adequado (≥ 0.5 m³/s por metro quadrado) para dispersar calor e gases tóxicos.
4.4 Treinamento de Operadores
Treinamento abrangente deve cobrir:
- Configuração de parâmetros para várias espessuras
- Manuseio seguro de lasers e gases
- Solução de problemas comuns (rebarbas, descoloração de borda)
- Manutenção de bicos e ópticas
5. Problemas Comuns & Soluções Práticas
| Problema | Causa | Solução |
|---|---|---|
| Bordas Queimadas | Velocidade baixa ou potência excessiva | Aumentar velocidade ou reduzir potência |
| Rebarbas Severas | Velocidade inadequada | Ajustar velocidade de corte |
| Bordas Serrilhadas | Bico sujo ou feixe desalinhado | Limpar bico ou realinhar feixe |
| Deformação da Chapa | Calor excessivo | Otimizar caminho ou reduzir potência |
| Bordas Oxidadas | Assistência de oxigênio | Usar nitrogênio ou aplicar pós-polimento |
6. Perguntas Frequentes
P1. Corte a laser de aço inoxidável precisa pós-processamento?
Com assistência de nitrogênio, bordas geralmente são limpas o suficiente para montagem. Cortes assistidos por oxigênio podem precisar desbaste ou polimento para remover oxidação.
P2. Com que frequência devo substituir bicos de laser?
Inspecione bicos a cada 500–1.000 horas de operação. Substitua-os quando notar entupimento ou deriva dimensional.
P3. Lasers de fibra são adequados para aço inoxidável fino?
Sim. Lasers de fibra fornecem alta precisão e velocidade para chapas de 0.5–5 mm, tornando-os ideais para acabamento automotivo e componentes médicos.
P4. Corte a laser pode danificar aço inoxidável?
Apenas se parâmetros forem mal configurados — potência excessiva ou foco errado pode empenar o material. Sempre calibre antes de iniciar um trabalho.
P5. Quais indústrias usam corte a laser de aço inoxidável?
Automotiva, aeroespacial, construção, equipamentos médicos e metalurgia decorativa todos dependem de aço inoxidável cortado a laser por sua resistência e acabamento.
7. Conclusão
Ao selecionar cuidadosamente potência do laser, velocidade, gás assistente e tipo de máquina — e mantendo protocolos rigorosos de segurança e manutenção — você pode desbloquear corte a laser de aço inoxidável de alto throughput e alta qualidade. Para fabricantes buscando uma solução confiável e custo-efetiva, nossa linha de máquinas de laser de fibra com 16 anos atende padrões CE, ISO e RoHS, entregando desempenho consistente em ampla gama de espessuras de chapas.
Explore mais:
- Melhores Máquinas & Projetos de Corte a Laser de Aço Inoxidável
- Corte a Laser Online de Aço Inoxidável 2 mm
- Corte a Laser de Fibra de Aço Inoxidável 2 mm & 8 mm
Máquina cnc
- Dominando o Ciclo de Rosqueamento G76: Controle Total de Passadas e Profundidade de Corte
- Roteador CNC Madeira Siemens 808D: Como Reiniciar Usando Configurações de Backup
- Principais Considerações para Fresamento CNC de Aço Endurecido: Guia Profissional
- Fundamentos do Fresamento Frontal (Face Milling): O que Projetistas de Produtos Precisam Saber
- Gravação CNC de Armas: 3 Métodos Comprovados de Marcação para Atender Padrões ATF
- Fundação Haas Fortalece Manufatura dos EUA com Investimento Estratégico e Bolsas de Estudo
- Dominando a Usinagem CNC de Precisão: Fundamentos para Fabricação Precisa e Confiável
- Roteador CNC Hobby 6090 Acessível com Dispositivo Rotativo – Pronto para Envio a Boston, EUA
- Guia de Materiais para Roteador CNC: O que Você Pode Cortar e Gravar
- Essenciais do Laser que Você Precisa Saber (Parte 2)