



Tipos de Impressão 3D: 7 Principais Categorias de Tecnologias de Impressão 3D
Quando a maioria das pessoas ouve "impressão 3D", imagina uma pequena máquina desktop fazendo peças de plástico. Mas há muito mais acontecendo nos bastidores. O que chamamos de impressão 3D é, na verdade, um grupo de diferentes tecnologias que constroem objetos camada por camada a partir de um design digital.
Diferente da manufatura tradicional, onde material é removido de um bloco sólido, impressoras 3D apenas adicionam o que é necessário.
Segundo o padrão ISO/ASTM 52900-15, a impressão 3D é dividida em sete categorias: fotopolimerização em cuba, jetting de material, jetting de aglutinante, fusão de leito de pó, extrusão de material, deposição de energia direta e laminação de folhas. Cada uma usa uma abordagem diferente, e cada uma tem seus próprios pontos fortes dependendo dos materiais, orçamento e complexidade da peça.
Alguns dos métodos de impressão 3D mais avançados de hoje remontam aos anos 1980. A Estereolitografia (SLA) foi patenteada em 1986, e desde então vimos grandes avanços, como FDM, SLS e MJF, cada um projetado para diferentes objetivos: velocidade, detalhe, gama de materiais ou eficiência de custo.
Hoje você encontra máquinas desktop por menos de $200 e sistemas industriais que custam mais de $1 milhão. De PLA e ABS a pós metálicos, cerâmicas e resinas fotopoliméricas, a indústria de impressão 3D cresceu e se tornou uma ferramenta séria tanto para hobbyistas quanto para engenheiros de manufatura.
Neste artigo, detalharemos cada tipo principal de impressão 3D, exploraremos como funcionam e ajudaremos você a descobrir qual é o melhor para suas necessidades, seja você iniciante ou escalando produção.
Extrusão de Material
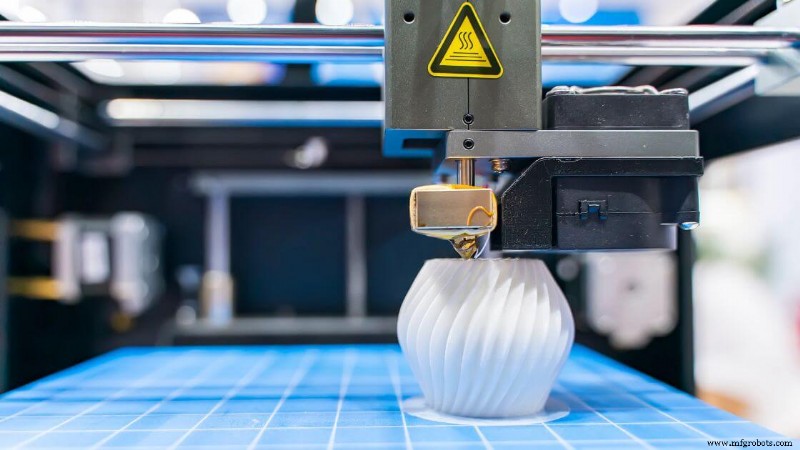 A extrusão de material refere-se a um grupo de processos de impressão 3D onde o material de construção é empurrado através de um bico e depositado camada por camada para formar uma peça tridimensional.
O material — tipicamente um termoplástico — é aquecido até ficar semi-líquido, então extrudado em um caminho controlado guiado por um arquivo de design assistido por computador. Cada camada se funde com a anterior conforme esfria, formando uma estrutura sólida.
Este é um dos tipos mais comuns e acessíveis de métodos de impressão 3D. Você frequentemente o vê em impressoras 3D desktop que usam filamento em carretel, mas a categoria também inclui máquinas de alta capacidade que extrudem pellets, concreto ou pastas.
Seja produzindo pequenos componentes ou protótipos de grande escala, a extrusão de material oferece flexibilidade significativa em design e volume de construção.
A gama de materiais de impressão 3D suportados é ampla. Termoplásticos padrão como PLA, ABS e PETG são comuns, enquanto configurações mais avançadas podem lidar com compósitos de fibra de carbono, polímeros resistentes à temperatura ou filamentos com enchimento metálico.
Algumas máquinas são até usadas em construção ou modelagem de alimentos.
A precisão dimensional tipicamente fica em torno de ±0,5 mm, embora varie por equipamento, material e controles ambientais. Objetos com overhangs frequentemente requerem estruturas de suporte para evitar colapso durante a impressão. Pós-processamento pode ser necessário para melhorar acabamento superficial e remover suportes.
A extrusão de material permanece uma escolha líder para prototipagem devido à sua eficiência de custo, especialmente comparada a tecnologias mais complexas como sinterização seletiva a laser ou estereolitografia. Também serve como base para modelagem por deposição fundida, uma implementação amplamente usada desta categoria.
Modelagem por Deposição Fundida (FDM) ou Fabricação por Filamento Fundido (FFF)
A modelagem por deposição fundida, também conhecida como fabricação por filamento fundido, é um tipo de extrusão de material onde filamento termoplástico é alimentado em uma cabeça de impressão aquecida. O material derrete e é extrudado através de um bico, formando cada camada do objeto 3D à medida que esfria e solidifica na plataforma de construção.
Você trabalhará comumente com materiais como PLA, ABS, PETG e TPU. Opções mais avançadas incluem policarbonato, ULTEM e filamentos preenchidos com fibra de carbono ou pós metálicos. Esses filamentos podem oferecer diferentes propriedades mecânicas dependendo dos requisitos funcionais da sua peça.
Este processo é ideal para aplicações como prototipagem rápida, modelos educacionais, testes de produtos de consumo e auxiliares de manufatura como gabaritos ou fixações.
A impressão 3D FDM também é comum em fluxos de trabalho de desenvolvimento de produtos onde geometria da peça ou encaixe de montagem precisa ser avaliado antes da produção em massa.
A precisão típica varia em torno de ±0,5 mm, e a resolução de camada geralmente varia de 50 a 300 mícrons. A velocidade de impressão varia dependendo do material e complexidade da peça, mas taxas padrão ficam entre 40 e 100 mm/s.
Prós:
- Baixo custo: Impressoras entry-level e filamentos estão amplamente disponíveis a preços acessíveis.
- Variedade de materiais: Ampla seleção de plásticos com várias resistências, cores e acabamentos.
- Facilidade de uso: Fluxos de trabalho de software simples tornam acessível para iniciantes e profissionais.
- Escalabilidade: Disponível de máquinas desktop a sistemas industriais com grandes volumes de construção.
Contras:
- Linhas de camada visíveis: Peças frequentemente mostram cristas entre camadas a menos que pós-processamento seja aplicado.
- Ligações intercamada mais fracas: Propriedades mecânicas podem ser inconsistentes dependendo da orientação da peça.
- Requisitos de suporte: Overhangs e pontes podem precisar de material adicional que deve ser removido depois.
- Menor precisão: Comparado à impressão 3D em resina ou fusão de leito de pó, FDM pode lutar com detalhes finos.
Bioimpressão 3D
 A bioimpressão 3D é uma forma especializada de extrusão de material que usa bio-tintas — tipicamente feitas de células vivas suspensas em hidrogéis — para criar estruturas semelhantes a tecidos camada por camada.
Diferente dos métodos tradicionais de impressão 3D que dependem de termoplásticos ou pós metálicos, este processo prioriza viabilidade celular e compatibilidade de biomateriais.
A extrusão deve ser precisa e gentil o suficiente para evitar danificar os componentes vivos, ao mesmo tempo em que forma geometrias biológicas funcionais.
Os materiais que você encontrará neste processo incluem polímeros biodegradáveis como alginato, colágeno, gelatina e fibrina.
Estes servem como andaimes para suportar o crescimento e arranjo de células. Como as estruturas precisam imitar tecido real, esses materiais são selecionados por sua compatibilidade, flexibilidade e capacidade de suportar vascularização.
Aplicações estão avançando rapidamente. Você verá bioimpressão 3D usada em pesquisa para dispositivos organ-on-a-chip, andaimes de tecido, modelos de medicina regenerativa e até biofabricação em estágio inicial de pele ou cartilagem. Estes não são apenas modelos conceituais — são passos práticos rumo a soluções implantáveis futuras.
A precisão dimensional pode atingir entre 100–200 mícrons ou mais fino, dependendo da calibração da impressora e viscosidade da bio-tinta. No entanto, o desempenho varia dependendo de fatores ambientais como umidade, controle do printhead e esterilidade.
A velocidade de impressão depende de densidade celular, tamanho do bico e taxas de fluxo do hidrogel. Tipicamente, impressões são mais lentas que extrusão de polímero porque manter a saúde celular é mais importante que velocidade.
Prós:
- Potencial de engenharia de tecidos: Oferece caminho para órgãos funcionais e terapias regenerativas.
- Personalização: Estruturas adaptadas para testes de fármacos ou implantes específicos do paciente.
- Controle camada por camada: Permite posicionamento espacial de diferentes tipos celulares.
Contras:
- Alta complexidade: Exige controle rigoroso de temperatura, esterilidade e consistência da bio-tinta.
- Longevidade limitada: Construções impressas frequentemente requerem cultura ou condicionamento imediato.
- Obstáculos regulatórios: Uso clínico envolve testes extensivos e etapas de conformidade.
Impressão 3D na Construção
A impressão 3D na construção é um método de manufatura aditiva em larga escala que usa sistemas de extrusão automatizados, tipicamente braços robóticos ou bicos montados em pórtico para depositar materiais de grau de construção, como concreto, em formações em camadas.
Diferente dos métodos tradicionais, ela constrói diretamente de modelos digitais usando tecnologia de impressão 3D, permitindo que paredes, cascas estruturais ou até edifícios inteiros sejam produzidos camada por camada sem moldes ou fôrmas padrão.
Você geralmente verá materiais como misturas cimentícias, concreto de cura rápida, compostos geopoliméricos e argamassas especializadas usadas nesses sistemas.
A escolha do material base deve atender a rigorosos requisitos de fluidez e cura, garantindo que cada nova camada se ligue bem à anterior mantendo integridade estrutural.
Esta abordagem ganhou tração global em projetos visando construção sustentável, rápida e de baixo custo. De habitação de baixa renda a abrigos de emergência e arquitetura artística, a gama de aplicações está crescendo.
Embora ainda emergente, você encontrará vários exemplos reais onde impressoras 3D criaram casas inteiras ou partes estruturais chave em apenas dias — economizando semanas sobre cronogramas de construção tradicionais.
A precisão tipicamente fica entre ±5 mm e ±10 mm dependendo do tamanho da plataforma de construção, precisão do bico e fatores ambientais. A velocidade de impressão pode variar mas é frequentemente mais rápida que trabalho manual para formas retas ou repetitivas. A resolução de camada tende a ser grossa, variando entre 10 mm e 30 mm mas pode ser melhorada usando técnicas de acabamento.
Prós:
- Reduz requisitos de mão de obra, especialmente em tarefas repetitivas
- Acelera tempo de construção dramaticamente para certas geometrias
- Minimiza desperdício de material durante modelagem por deposição
- Permite novas formas arquitetônicas orgânicas não viáveis com métodos tradicionais
Contras:
- Requer equipamento massivo, limitando mobilidade e facilidade de configuração
- Materiais devem ser precisamente projetados para fluidez e cura rápida
- Conformidade com códigos e padrões de inspeção ainda estão evoluindo
- Acabamento superficial e geometria da peça podem precisar refinamento manual após impressão
Fotopolimerização em Cuba
A fotopolimerização em cuba é um processo de impressão 3D que usa luz para curar seletivamente camadas de resina líquida em peças sólidas. Você começa com uma cuba cheia de resina fotopolimérica, geralmente baseada em acrílico, que reage a comprimentos de onda específicos de luz.
Um laser, projetor de luz digital ou tela LCD guia esse processo de cura com alta precisão. À medida que cada camada de fotopolímero endurece, a plataforma de construção gradualmente sobe ou desce para permitir a formação da próxima camada. Esta sequência se repete até que o objeto inteiro esteja completo.
O que diferencia este método é sua capacidade de produzir detalhes extremamente finos e acabamentos superficiais ultra-lisos. Por isso é favorecido para aplicações onde precisão importa — como moldes dentários, joias complexas e componentes médicos miniaturizados.
A precisão dimensional pode ser dentro de ±0,1 mm ou até melhor em máquinas finamente ajustadas, e a geometria da peça permanece consistente devido à exposição de luz controlada e comportamento de fluxo da resina.
Você também encontrará este processo em múltiplos formatos — SLA, DLP e LCD — cada um usando uma fonte de luz ligeiramente diferente mas operando sob o mesmo princípio geral: fotopolimerização.
Resinas usadas nestas máquinas vêm em muitas formulações — algumas otimizadas para tenacidade, outras para flexibilidade, clareza ou resistência à temperatura. Algumas são biocompatíveis, permitindo uso em prototipagem médica ou guias cirúrgicos.
Tenha em mente, porém, que estruturas de suporte são necessárias para certos overhangs ou características de ponte, e devem ser removidas manualmente após a impressão. Pós-cura sob luz UV é geralmente essencial para melhorar propriedades mecânicas e garantir superfície limpa livre de qualquer pegajosidade residual.
Estereolitografia (SLA)
 A Estereolitografia, ou SLA, foi o primeiro processo de impressão 3D comercialmente bem-sucedido e permanece um dos mais precisos hoje. Em sistemas SLA, um laser UV traça e solidifica uma camada de resina fotossensível por vez.
A plataforma de construção então se desloca incrementalmente, permitindo que cada camada subsequente cure sobre a anterior. Isso cria uma estrutura perfeita com qualidade superficial excepcional.
O que faz a SLA se destacar é sua gama de resinas especializadas. Você encontrará resinas padrão para protótipos, versões de alta temperatura para resistência ao calor, opções flexíveis para peças elásticas e até fórmulas fundíveis usadas em joias e fundição por investimento. Algumas resinas biocompatíveis são usadas em aplicações dentárias e dispositivos médicos.
Impressoras SLA típicas alcançam resoluções de camada tão finas quanto 25 mícrons e tolerâncias dimensionais próximas a ±0,1 mm, dependendo da geometria da peça e configurações de impressão. Embora a velocidade de impressão não seja sua maior vantagem, os resultados são consistentemente altos em qualidade e detalhe fino — ideais para modelos de conceito ou pequenas tiragens de componentes de precisão.
Prós:
- Entrega acabamento superficial extremamente liso e linhas de camada mínimas visíveis
- Alta precisão e resolução para características complexas
- Ampla variedade de resinas suporta aplicações funcionais e estéticas
- Ideal para prototipagem rápida e peças de produção de curta tiragem
Contras:
- Resina pode ser frágil, limitando propriedades mecânicas sob tensão
- Exposição a luz UV pode degradar peças ao longo do tempo
- Requer etapas de pós-processamento como lavagem e cura UV
- Custo de resina e manutenção de impressora podem ser relativamente altos
Processamento Digital de Luz (DLP)
O Processamento Digital de Luz, ou DLP, é uma técnica de fotopolimerização em cuba que usa um projetor digital para curar camadas inteiras de resina líquida de uma vez. Diferente da estereolitografia (SLA), que traça cada seção transversal com um laser UV, o DLP projeta uma imagem inteira da camada usando um projetor de luz.
Este processo acelera a impressão significativamente, especialmente ao construir múltiplas peças ou peças com área de seção transversal maior.
O DLP depende de resina fotopolimérica, similar ao usado em impressoras SLA. Esses materiais requerem estruturas de suporte para certas geometrias e frequentemente precisam de etapas de pós-processamento como enxágue em álcool isopropílico e cura UV. Cada pixel no projetor se torna um voxel — essencialmente um pixel 3D — levando a características de superfície altamente detalhadas.
Este método é especialmente útil quando você precisa de detalhe fino e velocidade. Embora possa igualar ou até superar a SLA em resolução, depende fortemente da resolução do projetor.
Sistemas de baixo custo podem mostrar artefatos de pixelização, mas impressoras DLP desktop modernas mitigaram amplamente isso com óptica melhorada e tamanhos de pixel menores.
Prós:
- Cura cada camada de resina simultaneamente, aumentando velocidade de impressão
- Excelente resolução de detalhe, ideal para peças 3D impressas complexas
- Frequentemente mais acessível que sistemas SLA de grande formato
- Adesão de camada consistente e acabamentos superficiais lisos
Contras:
- Potencial para pixelização visível dependendo da resolução do projetor
- Requer calibração precisa do caminho de luz digital
- Cubas de resina e ópticas requerem manutenção cuidadosa
Display de Cristal Líquido (LCD)
A impressão 3D baseada em LCD, também conhecida como estereolitografia mascarada, usa um painel LCD para bloquear e permitir seletivamente luz de um backlight UV para curar resina. O painel age como um estêncil, expondo apenas as áreas de cada camada que precisam solidificar.
Este método de cura camada por camada é similar ao DLP mas usa uma tela LCD em vez de um projetor digital, o que torna a configuração mais compacta e acessível.
Nos últimos anos, impressoras 3D LCD dispararam em popularidade devido ao seu baixo custo, alta resolução e facilidade de uso. Você as encontrará especialmente prevalentes em máquinas desktop para consumidores, prosumers e até aplicações dentárias ou de joias.
Alguns modelos agora apresentam telas LCD 4K e 8K para aumentar detalhe e reduzir pixelização visível, melhorando acabamento superficial e resolução.
Estas impressoras trabalham com uma ampla gama de resinas fotopoliméricas, assim como sistemas DLP e SLA. Podem alcançar resoluções de camada entre 35–100 mícrons e precisões dimensionais em torno de ±0,1–0,2 mm, dependendo do volume de construção e qualidade da tela.
Prós:
- Ponto de entrada acessível para impressão 3D em resina
- Máquinas desktop compactas com alta resolução de características
- Cura rápida de camada devido à exposição uniforme
- Excelente para prototipagem de detalhe fino e peças de produção pequenas
Contras:
- Telas LCD degradam com o tempo e podem requerer substituição
- Resolução efetiva atrelada à densidade de pixels da tela
- Volumes de construção geralmente menores que alternativas industriais
Produção Contínua de Interface Líquida (CLIP) e Litografia Axial Computada (CAL)
CLIP e CAL representam a ponta da fotopolimerização em cuba, expandindo os limites de quão rápida e suave a manufatura aditiva pode ser. Em vez de curar resina camada por camada com pausas discretas, estes métodos focam em impressão contínua para eliminar linhas de camada visíveis e reduzir fraquezas mecânicas.
CLIP, desenvolvida pela Carbon, usa uma janela única permeável a oxigênio para criar uma "zona morta" logo acima da fonte de luz. Esta fina camada de resina fotopolimérica não curada permanece em estado líquido durante a impressão, permitindo que o objeto 3D seja puxado para cima continuamente da cuba.
Como resultado, você obtém acabamento superficial extremamente liso e peças que não precisam pausar entre camadas. Este processo também aumenta a resistência da peça e reduz necessidades de pós-processamento para peças de produção.
CAL, ainda em desenvolvimento inicial, aborda o desafio de forma diferente. Projeta múltiplas imagens 2D em um volume giratório de resina líquida.
Reconstruindo a geometria de todos os ângulos simultaneamente, CAL permite cura volumétrica. Isso reduz radicalmente o tempo necessário para produzir uma peça complexa e pode gerar peças 3D impressas inteiras em minutos.
Prós:
- Velocidades de impressão extremamente altas sem interrupção camada por camada
- Acabamentos superficiais lisos e linhas de camada mecânicas reduzidas
- Excelente para protótipos funcionais e componentes de grau de produção
Contras:
- Requer equipamento avançado e caro
- Opções de material limitadas comparadas a impressoras 3D de resina tradicionais
- CAL ainda não amplamente disponível para uso comercial
Fusão de Leito de Pó
A Fusão de Leito de Pó (PBF) refere-se a uma categoria de processos de manufatura aditiva onde camadas de pó fino, tipicamente polímeros ou metais, são seletivamente fundidas usando uma fonte de alta energia como laser ou feixe de elétrons.
À medida que cada nova camada de pó é espalhada pela plataforma de construção, a fonte de calor derrete ou sinteriza áreas específicas, formando seções transversais sólidas da peça camada por camada.
O que diferencia PBF é sua capacidade de produzir geometrias complexas com propriedades mecânicas excepcionais. Como o pó não fundido envolve a peça impressa, ele naturalmente suporta overhangs e estruturas internas.
Isso elimina a necessidade de muitas estruturas de suporte tradicionais, especialmente em sistemas baseados em polímeros como sinterização seletiva a laser.
PBF suporta uma ampla gama de materiais de grau de engenharia. Opções comuns incluem nylon, compósitos de poliamida, aço inoxidável, titânio e alumínio.
Esses pós são escolhidos por sua resistência mecânica, resistência térmica e características específicas de aplicação. Seja desenvolvendo protótipos rápidos ou componentes funcionais de uso final, este processo oferece versatilidade impressionante.
Um dos principais benefícios da fusão de leito de pó é a capacidade de alcançar qualidade próxima à moldagem por injeção para peças impressas em 3D — particularmente em termos de propriedades mecânicas e durabilidade.
No entanto, o processo demanda equipamento avançado, câmaras de gás inerte (para PBF de metal) e pós-processamento qualificado para remover excesso de pó e refinar acabamento superficial.
Sistemas PBF tipicamente oferecem volumes de construção entre 200 e 400 mm em cada eixo. Muitos fabricantes os usam para produção de pequenos lotes, aninhando dezenas de peças em uma única execução. Essa escalabilidade é uma vantagem chave para manufatura aditiva custo-efetiva em nível de produção.
Sinterização Seletiva a Laser (SLS)
SLS é um dos métodos mais proeminentes de fusão de leito de pó baseados em polímeros usado na indústria de impressão 3D. Emprega um laser de alta potência para escanear e sinterizar material em pó — geralmente nylon ou compósitos de poliamida — em peças sólidas e funcionais.
Cada seção transversal é fundida dentro de uma câmara aquecida, camada por camada, sem requerer estruturas de suporte externas.
SLS é amplamente apreciado por sua flexibilidade de material. Você frequentemente trabalhará com nylon PA12 ou PA11, às vezes misturados com fibra de carbono, esferas de vidro ou elastômeros flexíveis. Esses pós fornecem um equilíbrio sólido entre resistência, durabilidade e liberdade de design, tornando SLS ideal para prototipagem rápida e peças de produção de pequenos lotes.
Aplicações comuns incluem carcaças, gabaritos, suportes, fixações, encaixes e peças de teste funcionais. A precisão dimensional é tipicamente ±0,3 mm ou ±0,3% do comprimento da peça, o que o torna competitivo com certos métodos de manufatura tradicionais.
Resoluções de camada para SLS geralmente ficam entre 100 e 150 mícrons. Embora velocidades de construção individuais variem por impressora e potência do laser, a capacidade de aninhar múltiplas peças simultaneamente melhora significativamente o throughput.
Prós:
- Nenhuma necessidade de estruturas de suporte devido ao leito de pó circundante
- Excelentes propriedades mecânicas, ideais para peças funcionais e de uso final
- Forte resistência a desgaste e calor com certos materiais de engenharia
- Compatível com geometrias complexas e detalhes de design finos
Contras:
- Acabamento superficial é pulverulento e pode requerer suavização ou revestimento
- Custo de equipamento e requisitos de manutenção mais altos
- Pó deve ser renovado ou reciclado entre construções
Multi Jet Fusion (MJF)
Multi Jet Fusion é um método avançado de fusão de leito de pó usado em impressão 3D. Em vez de usar um laser para sinterizar pó como SLS, MJF jateia seletivamente um agente de fusão em um leito de pó de polímero, então aplica calor infravermelho para ligar as partículas.
Isso resulta em fusão de camada mais rápida e uniforme, tornando MJF uma solução altamente eficiente em manufatura aditiva.
Você verá mais comumente nylon (PA12) usado em MJF, com novos desenvolvimentos expandindo para TPU, polipropileno e materiais retardantes de chama. Esses polímeros de grau de engenharia são ideais para peças funcionais que requerem resistência, precisão e consistência em propriedades mecânicas.
MJF é frequentemente usado para peças de produção de curta tiragem, carcaças, suportes e invólucros personalizados. Você pode achá-lo especialmente útil para componentes com características internas finas ou texto que precisa permanecer legível após a impressão.
A precisão dimensional frequentemente fica dentro de ±0,2 a 0,3 mm, tornando-o mais preciso que muitos métodos de modelagem por deposição fundida.
A espessura de camada é geralmente entre 80 e 120 mícrons. Como cada camada é fundida simultaneamente em toda a seção transversal, velocidades de impressão são significativamente mais rápidas que processos baseados em laser como SLS.
Prós:
- Propriedades mecânicas uniformes por toda a peça
- Mais rápido que SLS devido à fusão de camada em toda a superfície
- Nenhuma estrutura de suporte necessária graças ao pó circundante
- Acabamento superficial mais suave comparado a peças sinterizadas típicas
Contras:
- Custos de material e equipamento mais altos
- Pós-processamento ainda necessário para remover pó residual e melhorar acabamento
Fusão Seletiva a Laser (SLM)
Fusão Seletiva a Laser é um processo de fusão de leito de pó baseado em metal que usa um laser de alta potência para fundir completamente partículas metálicas em peças densas e fortes.
Diferente da sinterização, que funde material a temperaturas mais baixas, SLM cria camadas totalmente solidificadas — mais próximas em desempenho a componentes metálicos manufaturados tradicionalmente.
SLM trabalha com materiais como aço inoxidável, titânio, cobalto-cromo e alumínio. Esses metais são amplamente usados em indústrias onde resistência, precisão e durabilidade são essenciais — como aeroespacial, automotivo, implantes médicos e ferramentas industriais.
A precisão dimensional típica varia entre ±0,1 e ±0,2 mm, dependendo da geometria da peça e estratégia de escaneamento. Resoluções de camada são finas, entre 20 e 50 mícrons, permitindo imprimir componentes altamente detalhados com características internas complexas.
Prós:
- Produz peças metálicas com densidade próxima a 100%
- Propriedades mecânicas igualam ou excedem manufatura tradicional
- Permite geometrias altamente complexas como estruturas de treliça ou canais de resfriamento
- Compatível com setores críticos como aeroespacial e médico
Contras:
- Máquinas são caras e requerem ambientes de gás inerte
- Pós-processamento é intensivo em mão de obra (remoção de suportes, tratamento térmico, acabamento superficial)
- Velocidade de impressão mais lenta comparada a fusão de leito de pó baseada em polímeros
Sinterização Direta a Laser de Metal (DMLS)
Sinterização Direta a Laser de Metal (DMLS) é um processo de fusão de leito de pó no qual um laser de alta potência sinteriza partículas de pó metálico camada por camada para construir componentes metálicos complexos.
Embora similar à Fusão Seletiva a Laser (SLM), DMLS pode operar próximo ao ponto de fusão do metal em vez de fundir completamente o pó — dependendo da liga e requisitos de material.
Você verá mais frequentemente aço inoxidável, aço ferramenta, ligas de titânio e superligas à base de níquel usadas em DMLS. Esses materiais são comumente selecionados nos setores aeroespacial, ferramentas industriais e dispositivos médicos.
Protótipos funcionais e peças de produção de pequenos lotes beneficiam-se deste processo, especialmente quando a manufatura convencional envolveria operações subtrativas custosas.
DMLS alcança precisão dimensional na faixa de ±0,1 a ±0,2 mm e usa alturas de camada finas entre 20 e 50 mícrons. A velocidade de impressão varia dependendo da estratégia de escaneamento e potência da máquina, mas tipicamente alinha-se com outras tecnologias de manufatura aditiva metálica.
Prós:
- Permite criação de peças 3D impressas consolidadas de alta resistência
- Suporta geometrias complexas não viáveis com usinagem tradicional
- Minimiza desperdício de material comparado a CNC ou fundição
- Compatível com muitas ligas de alto desempenho usadas em indústrias críticas
Contras:
- Requer blindagem de gás inerte (argônio ou nitrogênio)
- Pode envolver tensões internas necessitando tratamento térmico pós-impressão
- Custos de equipamento e material são relativamente altos
Fusão por Feixe de Elétrons (EBM)
Fusão por Feixe de Elétrons (EBM) é outro processo de fusão de leito de pó metálico, mas em vez de um laser, usa um feixe focalizado de elétrons para fundir partículas juntas.
O que torna EBM único é sua operação dentro de uma câmara de alto vácuo, que reduz significativamente oxidação e suporta materiais de alta temperatura.
Você frequentemente encontrará EBM usado com ligas de titânio e cobalto-cromo — metais amplamente adotados nas indústrias aeroespacial e biomédica. A capacidade de imprimir estruturas leves com fortes propriedades mecânicas torna-o particularmente valioso para implantes ortopédicos e componentes de motores de alto desempenho.
A precisão dimensional é geralmente em torno de ±0,2 mm ou melhor, e a espessura de camada fica entre 50 e 100 mícrons. Pré-aquecimento da câmara de construção ajuda a reduzir tensão residual, permitindo produzir peças com empenamento mínimo.
Prós:
- Excelente para materiais propensos à oxidação devido ao ambiente de vácuo
- Alta temperatura de construção melhora resistência da peça e alívio de tensão
- Entrega peças 3D impressas totalmente densas com propriedades uniformes
- Adequado para implantes médicos e componentes aeroespaciais
Contras:
- Requer operação em vácuo, adicionando tempo de configuração e complexidade
- Opções de material limitadas comparadas a impressão 3D metálica baseada em laser
- Pós-processamento ainda necessário para remoção de suportes e acabamento superficial
Fusão de Leito de Pó a Laser (LPBF)
 Fusão de Leito de Pó a Laser (LPBF) é um termo guarda-chuva para tecnologias de impressão 3D metálica baseadas em laser como Fusão Seletiva a Laser (SLM) e Sinterização Direta a Laser de Metal (DMLS).
Este processo de manufatura aditiva usa um laser de alta potência para fundir ou sinterizar seletivamente camadas de pó metálico fino, formando peças 3D impressas totalmente densas e altamente complexas. Cada camada de material é depositada e fundida em ambiente controlado, tipicamente com fluxo de gás inerte para prevenir oxidação.
Você frequentemente trabalhará com uma ampla gama de materiais de impressão 3D em LPBF, incluindo aço inoxidável, ligas de titânio e alumínio. Esses materiais de engenharia são especialmente favorecidos nos setores aeroespacial, médico e automotivo devido à sua relação resistência-peso e capacidade de formar geometrias complexas.
A precisão dimensional tipicamente fica entre ±0,1 e ±0,2 mm, precisa o suficiente para peças de produção e protótipos funcionais. Espessura de camada geralmente varia de 20 a 60 mícrons, permitindo detalhe de superfície fino. A velocidade de impressão varia dependendo da potência do laser, estratégia de escaneamento e complexidade da peça.
Prós:
- Cria peças totalmente densas com fortes propriedades mecânicas
- Adequado para design de produtos de alto desempenho e componentes industriais
- Permite geometrias complexas não viáveis com manufatura tradicional
- Compatível com ampla gama de materiais
Contras:
- Impressoras 3D e matéria-prima de pó caras
- Requer pós-processamento (ex.: remoção de suportes, melhoria de acabamento superficial)
- Volume de construção limitado e às vezes mais lento para peças de grande escala
Jetting de Material
Jetting de material é um processo de manufatura aditiva focado em precisão que constrói peças depositando minúsculas gotas de material líquido em uma plataforma de construção. Essas gotas, frequentemente fotopolímeros ou substâncias semelhantes a cera, são solidificadas camada por camada através de luz UV ou cura térmica.
O processo se assemelha à impressão 2D jato de tinta, mas em vez de criar imagens planas, constrói objetos totalmente tridimensionais.
Você descobrirá que o jetting de material é ideal quando acabamento superficial e detalhe importam mais. O material de construção é dispensado através de múltiplos bicos, às vezes junto com um material de suporte separado. Esse suporte é depois dissolvido ou removido, deixando para trás geometrias complexas e limpas com limpeza manual mínima.
Como cada gota é colocada com alta precisão, as peças resultantes podem apresentar múltiplos materiais ou até múltiplas cores dentro da mesma impressão, o que o diferencia de muitos outros processos de impressão 3D.
Jetting de material é frequentemente usado com resinas curáveis por UV, tintas elastoméricas e ceras. Esses materiais permitem prototipagem visual, teste funcional de componentes soft-touch e até fabricação de moldes.
Como pode produzir acabamentos superficiais lisos e capturar resolução ultra-fina, é especialmente útil para validação de design, modelos de visualização médica ou simulações de overmold em fluxos de trabalho de design de produto.
No entanto, este método vem com trade-offs. Fotopolímeros usados em jetting de material geralmente não igualam a resistência mecânica de termoplásticos usados em modelagem por deposição fundida. Custos de material também são mais altos, e peças podem ser sensíveis a exposição prolongada a UV.
PolyJet
PolyJet é uma tecnologia de jetting de material de alta resolução que jateia e cura precisamente camadas de fotopolímero usando luz UV. O processo constrói peças com acabamento superficial e detalhe excepcionais depositando gotas camada por camada, similar a uma impressora jato de tinta trabalhando em 3D. É uma opção poderosa se você precisa de precisão visual, múltiplas propriedades de material ou simulação de cor em uma única peça.
Você pode escolher de uma ampla gama de materiais — rígidos, semelhantes a borracha, transparentes ou resinas de alta temperatura — muitos dos quais são mescláveis em tempo real durante a impressão. Isso permite replicar peças overmolded, simular texturas de silicone ou soft-touch e produzir protótipos full-color para marketing ou testes ergonômicos.
PolyJet tipicamente oferece precisão dimensional dentro de ±0,1–0,2 mm e alturas de camada até 16 mícrons.
A velocidade de impressão depende do tamanho e complexidade do modelo, mas a capacidade de jatear múltiplos materiais de uma vez aumenta throughput para componentes multi-propriedade. É mais comumente usado para modelos de conceito, dispositivos dentários ou médicos e verificação de design de montagens complexas.
Prós:
- Acabamento superficial e resolução excepcionais (tão baixo quanto 16 mícrons)
- Capacidade de imprimir múltiplos materiais e cores em uma peça
- Transições de gradiente suaves para modelos visuais realistas
- Suporta estruturas de suporte dissolvíveis ou removíveis por água
- Ideal para simulações de overmold e validação de conceito
Contras:
- Peças podem degradar quando expostas a luz UV de longo prazo
- Menor durabilidade mecânica comparada a termoplásticos
- Custos de material relativamente altos
- Peças fotopoliméricas não ideais para funções de carga
Jetting de Nanopartículas (NPJ)
Jetting de Nanopartículas (NPJ) é um processo de impressão 3D orientado por precisão que deposita suspensões líquidas contendo nanopartículas de materiais metálicos ou cerâmicos. Essas suspensões são jateadas camada por camada, similar a como impressoras jato de tinta funcionam — exceto que em vez de tinta, as gotas contêm partículas densamente empacotadas.
Após deposição, o carregador líquido evapora ou é removido, e o material sólido restante é sinterizado em uma etapa de pós-processamento para formar uma peça de alta densidade.
Este método permite a criação de componentes metálicos ou cerâmicos com características finas. Materiais comuns de impressão 3D para NPJ incluem aço inoxidável, zircônia e outras ligas e cerâmicas de grau de engenharia. Essas peças são ideais para indústrias que demandam miniaturização e altas propriedades mecânicas, como médica, aeroespacial e eletrônica.
Você frequentemente encontrará NPJ usado para protótipos e peças de produção que requerem tolerâncias apertadas, como ferramentas cirúrgicas ou micro-montagens mecânicas. É capaz de produzir geometrias complexas e texturas de superfície detalhadas sem a necessidade de estruturas de suporte tradicionais, graças à natureza auto-sustentável inerente de cada camada durante a etapa de secagem.
A precisão dimensional geralmente fica dentro de ±0,1–0,2 mm, embora alguma contração ocorra durante sinterização. A velocidade de impressão é moderada e depende da geometria da peça e espessura das camadas impressas. A resolução de camada geralmente fica dentro de 20–50 mícrons, permitindo construções altamente detalhadas.
Prós:
- Capaz de produzir peças metálicas ou cerâmicas densas com detalhes finos
- Desperdício mínimo de material comparado a métodos subtrativos
- Nenhuma necessidade de sistemas complexos de remoção de suporte
- Adequado para aplicações multi-material usando diferentes suspensões
Contras:
- Requer pós-processamento via sinterização, que adiciona tempo e custo
- Mudanças dimensionais por contração devem ser antecipadas no design
- Opções de material mais limitadas que em tecnologias baseadas em polímeros
- Equipamento e tintas de nanopartículas podem ser caros
Jetting de Aglutinante
Jetting de aglutinante é um processo de impressão 3D onde um agente aglutinante líquido é depositado seletivamente sobre camadas finas de pó, construindo gradualmente uma peça camada por camada. Diferente de métodos intensivos em energia como sinterização a laser ou fusão, esta abordagem depende da adesão entre partículas para criar o que é chamado de "parte verde".
Os materiais usados em jetting de aglutinante são diversos — metais, cerâmicas, areia e pós de polímero são todos comuns.
Uma vez que uma peça é totalmente impressa, ela frequentemente requer pós-processamento para ganhar resistência final. Isso pode envolver sinterização, infiltração com metais como bronze, ou cura, dependendo do material base.
Jetting de aglutinante se destaca por sua velocidade e escalabilidade. Como não usa lasers ou alto calor durante a impressão, máquinas podem processar camadas mais rapidamente e em volumes maiores. No entanto, precisão e densidade final frequentemente dependem da rota específica de pós-processamento usada.
Aplicações variam de componentes metálicos funcionais a modelos arquitetônicos full-color feitos com pó de gesso tipo gesso. Você também o encontrará usado em produção de baixo a médio volume de peças onde a manufatura tradicional seria custo-proibitiva.
Como imprime sem necessidade de estruturas de suporte complexas, jetting de aglutinante é ideal para geometrias que seriam desafiadoras com outros métodos de impressão 3D.
Jetting de Aglutinante Metálico
Jetting de aglutinante metálico é um subconjunto do processo de jetting de aglutinante que visa pós metálicos. Em vez de fundir o metal diretamente, um cabeçote de impressão deposita um agente aglutinante sobre o pó metálico camada por camada.
Após a impressão, a parte "verde" é sinterizada em forno para fundir as partículas e alcançar a resistência e densidade requeridas.
Materiais típicos incluem aço inoxidável, aço ferramenta e cobalto-cromo, todos conhecidos por suas propriedades mecânicas e resistência térmica. Isso torna o processo adequado para peças de uso final em aeroespacial, ferramentas industriais e até eletrônicos de consumo.
A precisão dimensional é tipicamente na faixa de ±0,3–0,5 mm, embora contração de sinterização deva ser antecipada durante a fase de design. A velocidade de impressão é uma grande vantagem já que evita escaneamento ponto a ponto. A resolução de camada geralmente fica entre 50 e 100 mícrons.
Prós:
- Custos de máquina e operacionais menores que sistemas de impressão 3D metálica baseados em laser
- Nenhuma necessidade de estruturas de suporte durante a fase de construção
- Permite produção de geometrias complexas e canais internos
- Ideal para produção em lote de pequenas peças metálicas
Contras:
- Densidade final da peça pode ser menor que componentes fundidos a laser
- Sinterização introduz contração e empenamento potencial
- Pós-processamento pode adicionar tempo e complexidade
Jetting de Aglutinante de Areia
Jetting de aglutinante de areia é uma forma de jetting de aglutinante onde camadas de areia são seletivamente ligadas usando um adesivo líquido.
O processo cria moldes e núcleos de grande escala que são primariamente usados em aplicações de fundição metálica. Em vez de produzir a peça final, este método constrói formas complexas de areia que atuam como estruturas temporárias nas quais metal fundido é vertido.
Os materiais tipicamente incluem areia de sílica e areias de fundição de grau especial. Essas areias são escolhidas por sua estabilidade térmica e compatibilidade com diferentes ligas de fundição.
Você encontrará este método valioso em indústrias como automotiva, máquinas pesadas e aeroespacial, onde componentes fundidos complexos ou grandes são necessários rapidamente.
A precisão dimensional varia de ±0,5 a ±1 mm, dependendo do tamanho do grão de areia e geometria. Embora a resolução de camada seja mais grossa que processos baseados em polímeros, é mais que suficiente para precisão de fundição. Um dos benefícios de destaque é a alta velocidade de impressão, especialmente ao produzir moldes grandes ou montagens multi-parte.
Prós:
- Permite produção rápida de moldes de fundição grandes e complexos
- Elimina ferramental de molde tradicional, reduzindo custo e tempo
- Permite geometrias internas não possíveis com núcleos de areia convencionais
- Escalável para aplicações industriais
Contras:
- Objeto impresso não é a peça final; fundição é uma etapa seguinte requerida
- Limitado a areias de fundição; acabamento superficial depende do tamanho da partícula
- Fragilidade de moldes verdes pode requerer manuseio cuidadoso antes do uso
Jetting de Aglutinante Plástico
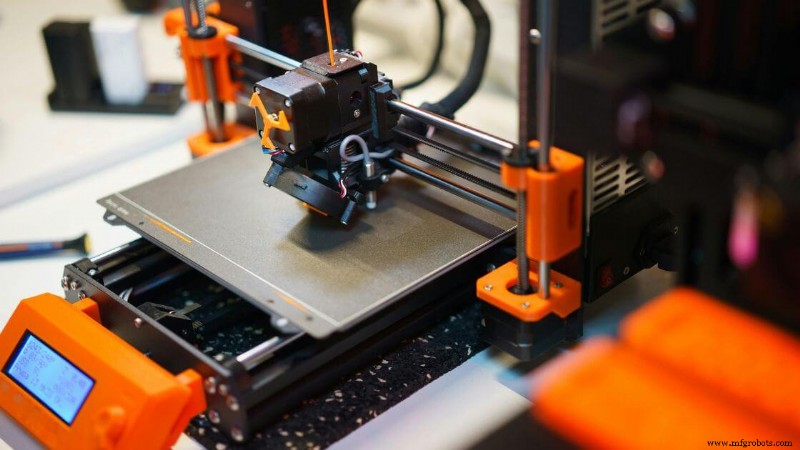 O jetting de aglutinante plástico opera jateando um adesivo líquido sobre camadas finas de pó de polímero. Sobre camadas sucessivas, um objeto "verde" é formado. Após a impressão, peças tipicamente passam por etapas de pós-processamento — como cura em forno ou infiltração química — para alcançar resistência e durabilidade finais.
Materiais comuns usados neste processo incluem pós termoplásticos, pós de resina e às vezes compósitos full-color. Esses materiais podem produzir peças vívidas e detalhadas que são especialmente úteis para protótipos visuais, amostras de marketing e componentes de resistência moderada.
A precisão dimensional geralmente fica dentro de ±0,3 a ±0,5 mm, dependendo da geometria e técnicas de acabamento.
A velocidade de impressão tende a ser alta porque o processo evita escaneamento a laser, tornando-o uma opção eficiente para prototipagem em volume ou produção de grau de exibição. A resolução de camada tipicamente varia de 100 a 200 mícrons.
Prós:
- Ideal para impressão 3D full-color com detalhe visual rico
- Throughput rápido com complexidade de máquina relativamente baixa
- Nenhum laser ou fonte de energia complexa requerida
- Bom para modelos de marketing e validação de design de conceito
Contras:
- Requer cura cuidadosa ou pós-infiltração para alcançar resistência utilizável
- Propriedades mecânicas menores comparadas a outros métodos de impressão 3D de polímeros
- Peças podem ser frágeis se não pós-processadas adequadamente
Deposição de Energia Direcionada (DED)
Deposição de Energia Direcionada (DED) é um processo de impressão 3D metálica onde material é alimentado diretamente em uma fonte de alta energia — geralmente laser, feixe de elétrons ou arco de plasma — que cria um banho de fusão na superfície de um substrato.
Arame ou matéria-prima em pó é fundido ao contato, então solidifica conforme você constrói a peça camada por camada. Diferente da fusão de leito de pó, que forma peças em um leito estático, DED usa sistemas multi-eixo controlados por movimento para aplicar material dinamicamente em várias direções.
Uma das principais forças do DED é sua capacidade de adicionar material a componentes existentes. Você pode usá-lo para reparar peças danificadas, reforçar áreas com desgaste ou adicionar características totalmente novas a um componente de outra forma acabado.
Isso o torna incrivelmente valioso em setores aeroespacial, óleo e gás e defesa onde custos de peças são altos e tempo de inatividade é caro.
DED é compatível com uma variedade de metais, incluindo aço inoxidável, titânio, superligas à base de níquel e até materiais compostos. O processo suporta taxas de deposição rápidas, especialmente útil para construir peças grandes perto da forma final. No entanto, você frequentemente precisará de usinagem de acompanhamento ou pós-processamento para alcançar tolerâncias de precisão ou superfícies mais lisas.
Como gás de proteção é crítico durante deposição de energia, uma atmosfera inerte estável ajuda a prevenir oxidação ou contaminação.
Alguns sistemas também permitem transições de material em gradiente misturando pós durante a deposição.
Você deve considerar DED se busca estender a vida de componentes caros, experimentar designs multi-material ou produzir peças metálicas de grande escala que não podem ser feitas eficientemente através de métodos de manufatura tradicionais.
Deposição de Energia Direcionada a Laser
Deposição de Energia Direcionada a Laser (L-DED) é um tipo específico de DED que usa um feixe de laser focalizado para fundir matéria-prima metálica, geralmente na forma de pó ou arame diretamente sobre uma superfície de construção. Este método é excelente para adicionar novo material a peças existentes ou fabricar grandes estruturas metálicas do zero.
L-DED suporta uma ampla gama de metais incluindo aços ferramenta, titânio, cobalto-cromo e superligas de níquel.
Esses materiais são tipicamente usados em aplicações de alto desempenho ou críticas para missão. Pense em reparos de pás de turbina, suportes aeroespaciais ou componentes médicos personalizados onde tanto tamanho quanto resistência importam.
A precisão dimensional para DED a laser geralmente varia de ±0,5 mm a ±1 mm. Embora isso seja mais grosso que sistemas de leito de pó podem alcançar, é frequentemente suficiente quando você planeja usinar a peça pós-construção.
A resolução de camada tipicamente fica entre 300 e 1000 mícrons, dependendo das configurações do laser, diâmetro do bico e taxa de alimentação do material.
Prós:
- Suporta peças grandes e manufatura híbrida com menos restrições de tamanho
- Ideal para reparo e refurbishment de componentes de alto valor
- Deposição flexível com sistemas robóticos multi-eixo
- Utiliza pós de soldagem comuns, reduzindo custos de matéria-prima
Contras:
- Requer usinagem de precisão depois para alcançar tolerâncias apertadas
- Complexidade de equipamento e operação elevam custo inicial
- Acabamento superficial é mais rugoso e pode requerer processamento secundário
Deposição de Energia Direcionada por Feixe de Elétrons
Deposição de Energia Direcionada por Feixe de Elétrons (EB-DED) é um método de manufatura aditiva metálica que usa um feixe de elétrons focalizado para fundir arame ou pó de matéria-prima metálica, camada por camada.
O processo é realizado dentro de uma câmara de vácuo para prevenir oxidação e garantir alta pureza na peça final. Diferente de sistemas baseados em laser, o feixe de elétrons oferece penetração mais profunda e transferência de energia mais rápida, tornando-o adequado para materiais reativos.
EB-DED é comumente usado com ligas de titânio, superligas à base de níquel e aços inoxidáveis. Esses materiais são ideais para setores aeroespacial, energia e defesa — especialmente quando peças estruturais grandes ou reparos críticos são necessários.
A configuração de vácuo não apenas protege o metal da oxidação mas também melhora ligação e estabilidade térmica.
A precisão dimensional é geralmente em torno de ±1 mm, dependendo da forma da matéria-prima, estabilidade do feixe e calibração do sistema. A resolução de camada é grossa, frequentemente variando de várias centenas de mícrons a alguns milímetros.
Embora isso limite detalhe fino, o processo brilha quando você precisa de deposição rápida sobre grandes áreas.
Prós:
- Permite taxas de deposição altas para peças grandes ou pesadas
- Câmara de vácuo previne oxidação e preserva propriedades do material
- Excelente para trabalhar com metais reativos como titânio
Contras:
- Requer grande sistema de vácuo, aumentando tempo de configuração e tamanho da máquina
- Limitado a materiais que performam bem sob condições de vácuo
- Acabamento superficial é rugoso e precisa pós-processamento para precisão
Deposição de Energia Direcionada a Arame
Deposição de Energia Direcionada a Arame (Wire DED) é uma forma de impressão 3D metálica onde um carretel de arame metálico é continuamente alimentado em um banho de fusão gerado por laser, feixe de elétrons ou arco de plasma.
Este processo permite construir camadas de metal rapidamente e eficientemente, particularmente quando lidando com estruturas de grande escala ou reparos.
Wire DED suporta uma ampla gama de materiais, incluindo aço inoxidável, ligas de titânio e ligas de alumínio. É frequentemente escolhido para estruturas aeroespaciais, peças navais e grandes estruturas industriais que se beneficiam de seções de parede grossa e propriedades robustas de material.
Como matéria-prima de arame é mais fácil de manusear e geralmente mais segura que pó metálico, também é atraente para operações focadas em segurança e simplicidade.
A precisão dimensional para Wire DED tipicamente varia em torno de ±1 mm. A velocidade de impressão pode ser bastante alta graças à alimentação contínua, embora a resolução de camada esteja no lado mais grosso, frequentemente acima de 1 mm por camada.
Apesar disso, você pode alcançar excelente resistência mecânica, especialmente quando combinado com processos de acabamento subtrativos como usinagem CNC.
Prós:
- Menor custo de material e manuseio mais seguro que sistemas baseados em pó
- Taxas de construção mais rápidas para peças de grande escala
- Adequado para reparos e adições de material em massa
Contras:
- Requer usinagem para alcançar tolerâncias finas e acabamento superficial
- Não ideal para geometrias altamente detalhadas ou complexas
- Liberdade de design limitada comparada a impressão 3D baseada em pó
Cold Spray (Spray a Frio)
Cold spray é uma forma de deposição de energia direcionada onde pós metálicos são acelerados a velocidades supersônicas usando gás comprimido e então direcionados a uma superfície alvo.
Diferente de outros métodos de impressão 3D que dependem de fusão, cold spray alcança ligação através de deformação no estado sólido. Quando as partículas atingem a superfície em alta velocidade, elas se deformam plasticamente e aderem sem passar por qualquer fusão.
Esta abordagem única permite aplicar material sem o estresse térmico tipicamente associado à manufatura aditiva metálica.
Este processo é adequado para materiais como alumínio, cobre, titânio e outras ligas dúcteis. Por sua natureza de baixo calor, cold spray é frequentemente usado na indústria de manufatura aditiva para reparar componentes aeroespaciais, restaurar superfícies danificadas ou aplicar revestimentos resistentes à corrosão.
Também é útil para criar peças metálicas funcionais com propriedades mecânicas decentes, especialmente quando distorção térmica deve ser evitada.
A precisão dimensional tende a ser relativamente grossa, em torno de ±1 mm ou mais devido à natureza de spray da deposição. A resolução de camada também é limitada, então você frequentemente precisará de pós-processamento ou usinagem para alcançar precisão. No entanto, cold spray oferece cobertura rápida, especialmente para peças maiores.
Prós:
- Entrada mínima de calor reduz oxidação, empenamento ou distorção térmica
- Ideal para aplicações de reparo ou revestimento superficial em indústrias de alto desempenho
- Sem fusão significa integridade metalúrgica do material base preservada
Contras:
- Resolução grossa e rugosidade superficial limitam uso em aplicações de alto detalhe
- Requer equipamento especializado de gás de alta pressão
- Não ideal para peças 3D impressas complexas ou geometrias internas
Deposição de Energia Direcionada Fundida
Deposição de Energia Direcionada Fundida (DED) refere-se a processos de manufatura aditiva onde a matéria-prima — tipicamente arame metálico — é totalmente fundida durante a deposição.
Diferente do Wire DED padrão, DED fundido foca em controlar o banho de fusão com maior precisão ou entradas de energia alternativas, como controle de arco variável ou transferência de plasma. Isso permite fluxo e fusão de material mais consistentes, especialmente em peças metálicas de grande escala.
Materiais comumente usados incluem aços inoxidáveis, ligas de titânio e superligas à base de níquel. Estes são frequentemente escolhidos para aplicações em construção naval, infraestrutura energética e máquinas pesadas.
Seja fabricando frames estruturais ou adicionando material a peças desgastadas, DED fundido permite construir grande — rápido.
A precisão dimensional é geralmente grossa, na faixa de ±1–2 mm. A resolução de camada também é maior, frequentemente excedendo 1 mm por passagem. Mas esse é um tradeoff que muitos estão dispostos a fazer pelas vantagens de velocidade e tamanho que este processo entrega.
Prós:
- Altas taxas de deposição tornam ideal para componentes grandes e volumosos
- Adequado para construções multi-material e mistura de ligas personalizadas
- Efetivo para adicionar características ou reparar grandes equipamentos industriais
Contras:
- Gradientes térmicos significativos podem introduzir tensão residual
- Requer pós-usinagem para precisão e acabamento superficial mais liso
- Complexidade de geometria limitada comparada a impressão 3D baseada em pó
Laminação de Folhas
Laminação de folhas é um grupo de processos de impressão 3D onde objetos são criados empilhando e ligando folhas de material camada por camada.
Estas folhas, comumente papel, folha metálica ou filme plástico — são pré-revestidas com adesivo ou fundidas durante o processo de construção através de calor, pressão ou soldagem ultrassônica.
Uma vez que uma camada é ligada, um laser ou lâmina corta o perfil da peça, antes ou depois da etapa de ligação.
Diferente de alguns métodos de manufatura aditiva que requerem fontes de alta energia como lasers ou luz UV, laminação de folhas opera em temperaturas mais baixas.
Isso a torna uma opção mais custo-efetiva para produzir peças grandes, especialmente em aplicações onde acabamento superficial ou resistência do material não é a preocupação primária.
Materiais frequentemente usados neste processo incluem papel de escritório padrão para protótipos coloridos, filmes de polímero para modelos leves, ou folhas metálicas finas para peças estruturais ou de função embutida. Dependendo da técnica de ligação e corte usada, o nível de detalhe e propriedades mecânicas finais podem variar.
Laminação de folhas é frequentemente escolhida por sua velocidade, acessibilidade e capacidade de criar protótipos visuais grandes rapidamente. Suas aplicações variam de modelos arquitetônicos e mockups de embalagem a builds experimentais envolvendo eletrônicos embutidos ou empilhamento multi-material.
Manufatura de Objetos Laminados (LOM)
Manufatura de Objetos Laminados, ou LOM, é um tipo específico de laminação de folhas onde camadas de material com adesivo são ligadas juntas e cortadas no formato, uma camada por vez. Funciona alimentando folhas — geralmente papel — sobre uma plataforma de construção.
Cada camada é ligada usando calor e pressão, então moldada com laser ou lâmina mecânica baseada no design CAD.
Este processo é direto e custo-efetivo, particularmente útil quando você precisa de um protótipo físico grande rapidamente mas não precisa de propriedades mecânicas de grau de engenharia. Não usa fotopolímeros ou requer atmosfera controlada, o que o torna relativamente fácil de implementar em ambiente de escritório ou estúdio de design.
Materiais típicos incluem papel padrão, filmes plásticos ou folhas compostas finas. Builds baseados em papel podem até incluir cor imprimindo gráficos em cada folha antes do empilhamento. Uma vez a peça finalizada, material excedente é aparado, e pós-processamento como lixamento ou selagem pode melhorar aparência.
A resolução de camada do LOM é geralmente determinada pela espessura da folha; usualmente em torno de 0,1–0,2 mm. Dependendo da nitidez da lâmina e calibração, a precisão dimensional fica dentro de ±0,5–1 mm.
Prós
- Matérias-primas de baixo custo (especialmente papel)
- Produção de alta velocidade para modelos grandes
- Fácil de operar sem materiais perigosos
- Pós-processamento e limpeza simples
Contras
- Propriedades mecânicas limitadas para peças estruturais
- Linhas de camada visíveis, especialmente em builds de papel
- Não adequado para detalhe fino ou testes funcionais
- Desperdício significativo de margens de folhas aparadas
Consolidação Ultrassônica (UC)
Consolidação Ultrassônica é um método de manufatura aditiva de estado sólido onde camadas finas de folha metálica são ligadas usando vibrações ultrassônicas de alta frequência. Diferente de métodos tradicionais de impressão 3D que dependem de alto calor ou fusão, UC funde metal a nível molecular vibrando a folha enquanto aplica pressão. Isso permite ligação sem atingir o ponto de fusão do material.
O processo faz parte da categoria mais ampla de laminação de folhas em manufatura aditiva. Cada folha é cortada no formato usando um sistema controlado por CNC e soldada ultrassonicamente camada por camada.
Como não há fusão completa envolvida, este método evita problemas como tensão residual ou grandes zonas afetadas pelo calor — tornando-o ideal quando você quer preservar propriedades originais do material.
Materiais incluem metais leves como alumínio, titânio e ligas de cobre — especialmente em forma de folha. UC também pode embutir sensores, fios ou eletrônicos entre camadas, permitindo integração funcional em uma única peça.
Aplicações são mais comuns em aeroespacial e defesa, onde você pode precisar de estruturas leves com componentes embutidos, ou peças multi-metálicas para comportamento mecânico complexo. Sua precisão dimensional tipicamente fica dentro de ±0,2–0,3 mm, embora usinagem final seja frequentemente realizada para tolerâncias apertadas.
A velocidade de impressão é moderada; cada solda é rápida, mas o empilhamento leva tempo devido à preparação da folha e corte. Além disso, a resolução de camada depende da espessura da folha — geralmente entre 50 a 200 mícrons.
Prós
- Distorção térmica e tensão residual mínimas
- Pode ligar metais dissimilares efetivamente
- Suporta embutimento de sensores ou eletrônicos durante impressão
- Evita oxidação devido a ligação em estado sólido
Contras
- Requer equipamento especializado de soldagem ultrassônica
- Limitado a matéria-prima baseada em folha
- Pós-processamento frequentemente requerido para acabamento superficial
- Velocidade geral mais lenta para peças grandes comparada a deposição baseada em pó
Deposição por Atrito-Aditiva (AFSD)
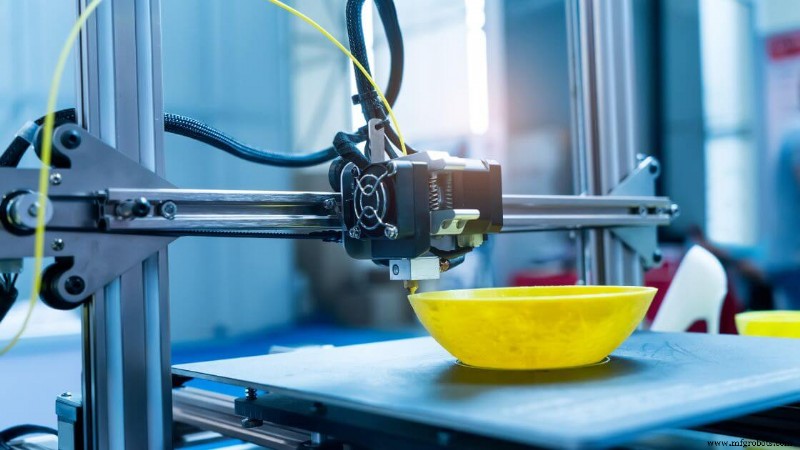 Deposição por Atrito-Aditiva (AFSD) é um processo de impressão 3D de estado sólido que constrói peças sem fundir a matéria-prima. Em vez de lasers ou feixes de elétrons, este método usa uma ferramenta ou bico rotativo para forçar metal em forma sólida ou quasi-sólida sobre uma superfície base.
O atrito entre a ferramenta e o material gera calor suficiente para deformar plasticamente e ligar as camadas. Este processo energeticamente eficiente permite criar ou reparar componentes metálicos evitando tensões residuais e porosidade frequentemente vistas em métodos de manufatura aditiva baseados em fusão.
Você tipicamente verá materiais como alumínio, cobre e titânio usados em AFSD devido às suas propriedades mecânicas favoráveis e condutividade térmica. Como a matéria-prima fica abaixo de seu ponto de fusão, a peça final frequentemente retém melhor integridade estrutural.
AFSD é ideal para aplicações requerendo builds estruturais de grande escala, reparos localizados ou estruturas multi-metálicas em gradiente.
Permite integração de ligas dissimilares sem formar camadas intermetálicas frágeis — algo difícil com fusão de leito de pó tradicional ou modelagem por deposição fundida.
Embora a precisão dimensional ainda possa requerer pós-usinagem para tolerâncias apertadas, o processo permite possibilidades únicas para produzir peças 3D impressas de alto desempenho com distorção mínima.
Outros Métodos Emergentes ou Especializados de Impressão 3D
Além dos processos de manufatura aditiva bem conhecidos como modelagem por deposição fundida e estereolitografia, vários métodos de impressão 3D especializados ou ainda em desenvolvimento estão ganhando atenção.
Estas técnicas frequentemente enfrentam desafios de design muito específicos, seja imprimindo características em microescala, combinando materiais em uma única construção ou alcançando acabamentos superficiais full-color para modelos de exibição.
Você encontrará estes métodos expandindo fronteiras em campos como manufatura de dispositivos biomédicos, eletrônicos embutidos e prototipagem aeroespacial.
Técnicas híbridas também estão emergindo, onde dois ou mais métodos de deposição de energia (como atrito e pó) são combinados.
Estas inovações continuam a ampliar o escopo da tecnologia de impressão 3D, expandindo compatibilidade de materiais, reduzindo tempo de impressão e melhorando resolução de peça de formas únicas.
Impressão 3D em Microescala ou Nanoescala
Quando seu projeto demanda ultra-alta precisão, como construir micro-implantes médicos ou dispositivos lab-on-a-chip, a impressão 3D em microescala entra em cena. Estes sistemas avançados usam fontes de energia altamente focalizadas, incluindo lasers ou feixes de elétrons, para depositar ou curar materiais em resoluções medidas em mícrons ou até nanômetros.
Nesta escala, resinas fotopoliméricas especializadas e tintas de nanopartículas tornam-se essenciais. Alguns métodos usam polimerização de dois fótons para curar materiais fotossensíveis apenas no ponto focal preciso de um laser, permitindo estruturas incrivelmente detalhadas serem construídas camada por camada. Isso resulta em peças 3D impressas com tamanho mínimo de característica e excelente precisão dimensional.
Apesar de sua precisão, este método é mais lento que processos tradicionais e requer controle cuidadoso sobre calor, fluxo de material e contração. No entanto, os benefícios são significativos quando você trabalha em microfluídica, sistemas de liberação de fármacos ou embalagens avançadas de eletrônicos.
Drop on Demand (DOD)
Drop on Demand (DOD) é um método de impressão 3D orientado por precisão onde gotas de material de construção são depositadas seletivamente apenas onde necessário. Diferente de sistemas jato de tinta contínuos, a tecnologia DOD dispara cada gota individualmente, permitindo controle apertado sobre forma e detalhe. Essas gotas solidificam imediatamente ao contato ou através de um processo de cura como exposição UV.
Este processo é comumente usado para padrões de cera em fundição por investimento ou pequenas peças de polímero que requerem acabamento superficial detalhado e precisão dimensional. Impressoras DOD frequentemente apresentam dois bicos, um para material de construção e um para material de suporte que é depois dissolvido ou removido. Altura de camada pode ser tão fina quanto dezenas de mícrons, tornando-a ideal para peças 3D impressas lisas e complexas.
Reforço de Fibra Contínua (CFR)
Impressão 3D CFR combina extrusão de polímero tradicional com colocação de fibra contínua para aumentar resistência mecânica. Você alimenta fibras como carbono, Kevlar ou vidro através de um bico especializado enquanto deposita uma matriz termoplástica. O resultado é um compósito de alta resistência que retém características leves, algo que você desejaria para peças funcionais em aeroespacial, automotivo ou ferramentas.
Os caminhos de fibra podem ser personalizados dentro do seu software de design assistido por computador para alinhar com cargas de tensão, melhorando desempenho tensil onde mais necessário. Peças produzidas com este método frequentemente superam metal em relação resistência-peso e podem substituir componentes mais pesados em designs estruturais.
Manufatura Aditiva por Difusão Atômica (ADAM)
Manufatura Aditiva por Difusão Atômica (ADAM) é uma técnica de impressão 3D metálica que começa com hastes metálicas envoltas em uma matriz de polímero. Estas hastes são depositadas camada por camada, formando uma parte "verde" que retém a geometria desejada mas carece de densidade total. Após a impressão, a peça passa por sinterização, onde o calor faz as partículas metálicas difundirem e ligarem, resultando em um componente totalmente metálico.
Este processo é ideal para peças metálicas complexas que requerem pós-processamento mais simples e é mais custo-efetivo que alguns sistemas de fusão de leito de pó. Como o material base é em forma de haste em vez de pó, ADAM minimiza riscos de manuseio e pode aumentar taxas de deposição. É adequado para prototipagem, testes funcionais e produção de baixo volume de geometrias difíceis de alcançar usando métodos de manufatura tradicionais. Se você busca uma ponte entre fabricação por filamento fundido e sinterização direta a laser de metal, ADAM vale considerar por seu equilíbrio de segurança, resolução e desempenho.
Adesão de Pó
Adesão de pó é um método de manufatura aditiva menos conhecido intimamente relacionado ao jetting de aglutinante. Em vez de usar lasers ou fontes de calor de alta potência, ele liga seletivamente o pó usando aglutinantes químicos ou calor controlado. Isso pode envolver aplicação de luz infravermelha ou agentes absorvedores de calor para fundir regiões específicas de pó termoplástico ou composto. Cada passagem deposita uma camada fina de material, que liga onde energia ou aglutinante é aplicado.
Embora as peças frequentemente precisem de pós-processamento — como sinterização ou infiltração — esta técnica oferece flexibilidade no manuseio de materiais que respondem mal à fusão direta. Manter um leito de pó consistente é crítico para garantir precisão de camada e geometria da peça. Processos de adesão de pó são especialmente atraentes para indústrias focadas em prototipagem e desenvolvimento de produtos onde fusão de leito de pó pode ser muito custosa ou intensa. Como com a maioria dos métodos de impressão 3D baseados em pó, enfatiza acabamento superficial, estabilidade da plataforma de construção e pós-processamento para refinar propriedades mecânicas e tolerâncias dimensionais.
Impressão 3D Baseada em Gesso e ColorJet Printing (CJP)
ColorJet Printing (CJP) é um dos poucos processos de impressão 3D capazes de produzir modelos full-color diretamente de arquivos CAD, tornando-o ideal quando você precisa de visuais de alta fidelidade para apresentações, modelos educacionais ou protótipos de marketing.
Cada camada é formada depositando seletivamente gotas de aglutinante líquido e tinta colorida sobre uma camada fina de pó de gesso. Com o tempo, a peça impressa é construída camada por camada com coloração precisa embutida na estrutura.
Após a impressão, peças podem ser fortalecidas e seladas usando materiais de infiltração como resina epóxi, aumentando durabilidade e vivacidade. As peças 3D impressas resultantes não possuem alta resistência mecânica mas se destacam em estética e detalhe — particularmente útil para arquitetura, figurinos e demonstrações médicas.
A tecnologia ColorJet reflete as diversas aplicações da impressão jato de tinta em manufatura aditiva. Diferente de outros tipos de impressão 3D que priorizam resistência, CJP foca em aparência, oferecendo modelos vibrantes a custo menor e turnaround mais rápido que métodos de impressão 3D baseados em polímeros SLA ou FDM.
Sinterização Seletiva de Calor (SHS)
Sinterização Seletiva de Calor (SHS) é um método de manufatura aditiva baseado em termoplástico que usa um cabeçote de impressão térmico para fundir pó em vez de depender de lasers de alta potência como os usados em sinterização seletiva a laser (SLS). O processo é energeticamente eficiente, operando em temperaturas mais baixas, e é adequado para prototipagem rápida com polímeros como nylon ou ácido polilático (PLA).
Em cada camada, o cabeçote de impressão aplica seletivamente calor a regiões do leito de pó baseadas no seu modelo 3D.
À medida que novas camadas são depositadas, elas se fundem e gradualmente constroem o objeto. Como a entrada de calor é menor que na sinterização a laser, SHS pode resultar em peças com propriedades mecânicas reduzidas e acabamento superficial mais rugoso, tornando-o mais adequado para modelos de conceito que peças de produção.
Se você está explorando diferentes tipos de impressão 3D para prototipagem sem o custo e demandas de segurança de máquinas baseadas em laser, SHS oferece um ponto de entrada acessível. Também suporta fluxos de trabalho com máquinas desktop menores e não requer câmaras de construção especializadas.
Deposição Metálica a Laser (LMD)
Deposição Metálica a Laser (LMD) é uma forma de deposição de energia direcionada que exclusivamente usa um laser como fonte de energia para fundir matéria-prima metálica — seja arame ou pó — conforme é depositada. Diferente de fusão por feixe de elétrons (EBM) ou sistemas baseados em plasma, LMD é frequentemente integrado com máquinas CNC para convertê-las em plataformas híbridas que combinam manufatura aditiva e subtrativa em uma configuração.
Este método é ideal para adicionar características a componentes existentes ou produzir peças near-net-shape com desperdício mínimo de material. Permite controle preciso do banho de fusão, o que pode ajudar a reduzir estresse térmico e melhorar acabamento superficial comparado a sistemas DED mais generalizados.
Embora compartilhe muitos traços com outros processos de impressão 3D, seu controle baseado em laser e capacidade de reparar ou modificar componentes mid-life tornam-no particularmente atraente para aplicações aeroespaciais e ferramentas industriais.
Modelagem Multi-Jato (MJM)
Modelagem Multi-Jato (MJM) é uma técnica de jetting de material onde múltiplos cabeçotes de impressão dispensam fotopolímeros ou ceras em linhas paralelas pela área de construção. Cada gota é curada por luz UV ou solidificada por resfriamento, dependendo do material usado.
Este método se destaca da impressão jato de tinta típica por oferecer deposição simultânea de materiais de suporte e construção, permitindo fabricar geometrias complexas com pós-processamento mínimo.
Graças à sua resolução fina, às vezes sob 20 mícrons, MJM é adequado para modelos de conceito, padrões de fundição por investimento e até dispositivos dentários. Como você pode variar materiais entre jatos, MJM também pode criar estruturas de gradiente ou embutir propriedades mecânicas variáveis em uma única construção. Embora não seja o mais rápido dos métodos de impressão 3D, sua precisão e qualidade superficial lhe dão lugar em fluxos de trabalho de design de produto e prototipagem de alto nível.
Leito de Pó e Cabeçote Jato de Tinta (PBIH)
Impressão Leito de Pó e Cabeçote Jato de Tinta (PBIH) funciona depositando camadas finas de pó, frequentemente metal ou cerâmica, e então depositando seletivamente um aglutinante líquido através de um cabeçote de impressão jato de tinta.
Esta técnica é essencialmente um tipo de jetting de aglutinante, onde o aglutinante depositado mantém a peça unida em um estado "verde" antes da sinterização ou infiltração final.
O que torna PBIH único é sua flexibilidade de material. É frequentemente usado para aplicações de pesquisa, produção de pequenos lotes ou peças que requerem cerâmicas avançadas ou ligas metálicas. Como nenhum laser ou energia térmica são usados na etapa de impressão, há menos empenamento e distorção, tornando-o ideal para peças geometricamente complexas.
Embora propriedades mecânicas dependam de pós-processamento, este método está se tornando uma ferramenta valiosa no seu kit de impressão 3D se você trabalha com materiais não convencionais ou frágeis.
Jetting de Fotopolímero (PJ)
Jetting de Fotopolímero (PJ) é muito similar à impressão 3D PolyJet mas pode diferir dependendo da marca da impressora ou design específico do sistema. Neste processo, fotopolímeros curáveis por UV são jateados como minúsculas gotas na placa de construção e solidificados com luz ultravioleta.
A altura de camada pode ser extremamente fina, frequentemente produzindo peças com acabamento superficial liso e alta precisão dimensional.
Alguns sistemas PJ oferecem múltiplos bicos para diferentes tipos de material, permitindo criar impressões multi-color ou multi-material dentro de uma única construção. Outras versões fornecem cabeçotes de impressão com controle de temperatura para manter viscosidade do material para formação consistente de gotas.
Por sua precisão e qualidade, PJ é amplamente usado em campos como design de produto, modelagem dentária e prototipagem visual — onde estética e detalhe superficial são mais importantes que desempenho de carga.
Como Escolher o Tipo Certo de Impressão 3D para suas Necessidades?
 Ao escolher uma tecnologia de impressão 3D, comece identificando o material base que se encaixa no seu projeto — termoplásticos, pós metálicos, cerâmicas ou fotopolímeros.
Se você está produzindo peças funcionais com altas propriedades mecânicas, sinterização seletiva a laser (SLS) ou sinterização direta a laser de metal (DMLS) podem ser melhores que modelagem por deposição fundida (FDM) básica.
Para modelos visuais ou peças de conceito, estereolitografia (SLA) ou métodos de jato de tinta como Multi Jet Fusion (MJF) ou PolyJet poderiam entregar excelente acabamento superficial e detalhe.
Geometria também importa. Há overhangs, canais internos ou paredes finas?
Processos como fusão de leito de pó ou fotopolimerização em cuba lidam com geometrias complexas melhor que extrusão de material.
Orçamento também desempenha papel — jetting de aglutinante pode oferecer custos unitários menores em volumes médios, enquanto impressoras 3D FDM tradicionais permanecem custo-efetivas para prototipagem e uso consumidor.
Considere seus requisitos de precisão e tolerância. Algumas tecnologias como SLA ou DMLS consistentemente atingem tolerâncias sub-0,1 mm.
Outras, como extrusão de material de grande formato ou DED, podem produzir desvios maiores mas acomodam volumes de construção maiores.
Por fim, não ignore pós-processamento. Remoção de suportes, lixamento, infiltração e tratamentos térmicos todos afetam lead time e custo. Se velocidade e acabamento mínimo importam mais, vise processos com estratégias de suporte limpas ou fluxos de trabalho de pós-processamento automatizados.
Qual Método de Impressão 3D é Mais Preciso?
Se sua prioridade máxima é precisão, fotopolimerização em cuba — especialmente SLA e DLP — é sua melhor aposta. Estes métodos podem alcançar resoluções tão finas quanto 25–50 mícrons, produzindo arestas nítidas, acabamentos superficiais lisos e características complexas.
Para peças metálicas de alta precisão, tecnologias de fusão de leito de pó como DMLS ou SLM também são excelentes, frequentemente mantendo tolerâncias de ±0,1–0,2 mm.
No entanto, a precisão final ainda depende de pós-processamento como usinagem ou tratamento térmico para corrigir contração.
Métodos de jetting de material como PolyJet e jetting de fotopolímero também se destacam em precisão e são ideais para componentes menores que precisam de controle dimensional apertado e detalhe visual.
Em contraste, impressão 3D FDM geralmente oferece resolução mais baixa e linhas de camada visíveis, embora máquinas ajustadas possam alcançar resultados decentes — especialmente para prototipagem de baixo custo ou fixações onde tolerâncias são menos críticas.
Então, se você visa peças ultra-precisas, comece com SLA, DLP ou PolyJet, e considere fusão de leito de pó metálico quando resistência e fidelidade dimensional devem combinar.
Qual é o Tipo de Impressão 3D Mais Comum?
Modelagem por deposição fundida (FDM) é o método de impressão 3D mais amplamente usado nos segmentos consumidor, educacional e industrial.
Este processo de extrusão de material domina devido à sua acessibilidade, facilidade de uso e ampla disponibilidade de filamentos plásticos.
Impressoras 3D FDM desktop são frequentemente precificadas abaixo de $500, tornando-as ideais para salas de aula, hobbyistas e pequenos negócios. Muitos designers de produtos e startups as usam para prototipagem e desenvolvimento em estágio inicial.
Sistemas FDM industriais podem lidar com termoplásticos de grau de engenharia com pontos de fusão mais altos, permitindo tiragens de produção de peças duráveis. A popularidade do FDM vem de sua baixa barreira de entrada e a escalabilidade que oferece em múltiplos casos de uso.
Qual Processo é Melhor para Geometrias Complexas?
Fusão de leito de pó (PBF), incluindo sinterização seletiva a laser e fusão seletiva a laser, é o melhor método para imprimir geometrias complexas.
Ele se destaca na produção de peças com canais internos, estruturas de treliça finas e overhangs sem suporte, especialmente quando usando pó de polímero ou pó metálico como material base.
Processos de fotopolimerização em cuba baseados em resina, como SLA ou processamento digital de luz, também performam excepcionalmente bem com características finas e estruturas delicadas. Eles fornecem impressões de alta resolução e são favorecidos em indústrias requerendo precisão, como modelagem dentária e dispositivos médicos.
Jetting de aglutinante oferece liberdade similar já que o leito de pó circundante suporta overhangs naturalmente. No entanto, lembre-se que propriedades finais dependem de pós-processamento como sinterização ou infiltração. Se você está projetando componentes com alta complexidade, estas tecnologias oferecem a maior liberdade de design.
Qual Método Produz as Superfícies Mais Lisas?
SLA consistentemente entrega o acabamento superficial mais liso entre todos os métodos de impressão 3D. Usa um laser UV para curar resina líquida camada por camada, produzindo linhas de camada mínimas e alto detalhe. Isso torna SLA ideal para protótipos visuais, design de joias ou modelos dentários.
Jetting de material também ranqueia alto em qualidade superficial. Estes sistemas jateiam minúsculas gotas de fotopolímero e as curam instantaneamente com luz UV. O resultado é uma superfície quase polida sem necessidade de lixamento ou polimento.
Para outros métodos como FDM ou SLS, alcançar acabamentos similares geralmente requer pós-processamento adicional. Lixamento, suavização a vapor ou revestimento podem reduzir linhas de camada visíveis, mas a impressão base tipicamente não igualará a lisura nativa de tecnologias fotopoliméricas.
Qual é o Método de Impressão 3D Mais Barato?
Modelagem por deposição fundida (FDM) é tipicamente o método de impressão 3D mais acessível disponível. Você encontrará máquinas desktop de baixo custo abaixo de $500, e filamentos termoplásticos básicos são baratos e amplamente acessíveis.
Isso torna FDM ideal para hobbyistas, educadores e startups experimentando prototipagem ou modelos de conceito.
Mesmo em ambientes de produção pequenos, seu baixo custo de material e requisitos mínimos de suporte mantêm custos unitários baixos.
Para impressões grandes ou peças complexas, no entanto, FDM pode não permanecer sempre o mais barato. Impressoras de resina e jetting de aglutinante com gesso também podem oferecer custo-eficiência, especialmente quando precisão ou modelagem de cor é essencial e pós-processamento é mínimo.
Qual Tipo de Impressão 3D é Mais Caro?
Fusão de leito de pó (PBF) para metais, especialmente DMLS, SLM e EBM é atualmente a forma mais cara de impressão 3D. Estas máquinas dependem de lasers de alta potência ou feixes de elétrons, requerendo deposição de energia precisa, manuseio de gás inerte e pó metálico extremamente fino.
O custo vai além do equipamento. Você também terá que considerar sistemas de manuseio de pó, ferramentas de pós-processamento e técnicos altamente treinados. Peças podem precisar de tratamento térmico ou usinagem para tolerâncias finais, adicionando mão de obra e tempo.
Estes sistemas são frequentemente usados em setores aeroespacial ou médico onde desempenho justifica o investimento, mas para a maioria dos usuários, a etiqueta de preço é uma barreira maior para entrada.
Qual Processo de Impressão 3D é Mais Rápido?
Produção Contínua de Interface Líquida (CLIP), desenvolvida pela Carbon, está entre os processos de impressão 3D mais rápidos. Constrói peças continuamente sem parar entre camadas, diferente da maioria das técnicas camada por camada.
Em outras categorias de alta velocidade, multi jet fusion (MJF) e jetting de aglutinante também performam bem. Estes métodos aplicam camadas inteiras de pó e aglutinante em uma passagem, reduzindo significativamente tempo de construção para certas geometrias.
Extrusão de material pode ser rápida quando usando sistemas alimentados por pellet e bicos grandes, embora você troque detalhe fino. Se você precisa de velocidade de produção sem sacrificar resolução, MJF e DLP (processamento digital de luz) oferecem um forte equilíbrio.
Qual Impressão 3D é Melhor para Peças Metálicas?
Processos de fusão de leito de pó, especificamente DMLS, SLM e EBM são as melhores opções para impressão 3D metálica. Eles produzem componentes metálicos totalmente densos, de alta resistência que podem igualar ou exceder o desempenho de peças fundidas ou usinadas.
Estas tecnologias são especialmente eficazes para geometrias complexas, tolerâncias apertadas e aplicações críticas em aeroespacial, médico ou ferramentas.
Pós-processamento adequado como remoção de suportes, acabamento superficial e tratamentos térmicos garante resultados ótimos.
Jetting de aglutinante é uma alternativa para lotes maiores ou peças metálicas de menor custo. Embora propriedades mecânicas possam ser ligeiramente menores, oferece throughput mais rápido e custos de material menores. Para reparos ou grandes características, deposição de energia direcionada (DED) fornece flexibilidade adicional.
Conclusão
Sim, cobrimos muito, mas aqui está a verdade: escolher o método certo de impressão 3D não é sobre escolher o "melhor". É sobre encontrar o que se encaixa em você.
Cada processo, da simples fabricação por filamento fundido (FDM) à impressão metálica de alto nível como DMLS ou EBM, tem seus próprios pontos fortes, custos e materiais. E seja você construindo um protótipo rápido, uma peça funcional ou algo que parece ter saído de um filme de ficção científica, há uma solução de impressão 3D esperando por você.
Talvez você esteja apenas começando com uma impressora desktop de baixo custo e algum PLA. Ou talvez esteja trabalhando com materiais de grau de engenharia para peças aeroespaciais.
De qualquer forma, esta tecnologia permite criar mais rápido, de forma mais inteligente e mais flexível que a manufatura tradicional jamais poderia. Hoje, impressão 3D não é apenas para experimentação, está moldando produção real através de indústrias.
A melhor parte? Você não precisa fazer tudo sozinho. Se não tem certeza de qual caminho tomar, contate especialistas e provedores de serviço de impressão 3D como a 3ERP que conhecem as máquinas, os materiais e os métodos.
Seu par perfeito não está apenas lá fora, já está imprimindo.
Máquina cnc
- Fresagem CNC Explicada: Processo, Benefícios e Aplicações Industriais
- Corte a Laser CNC Explicado: Processo, Tipos e Principais Benefícios
- Como Instalar um Roteador CNC para Madeira: Guia Passo a Passo
- Iniciando Negócio de Gravação a Laser CNC: Guia Passo a Passo
- Ciclo de Alargamento ECS G85 – Retorno Otimizado da Ferramenta e Furação de Precisão
- Rosqueamento Interno no Fanuc 21i/18i/16i Usando o Ciclo G76 de Rosqueamento
- Ciclo de Faceamento Fanuc G72: Formato de Linha Única para Controladores 10T/11T/15T
- Gravação CNC e Produção de Braille ADA: Precisão e Conformidade
- Torno CNC Fanuc: Demonstração de Rosqueamento Canhoto G76 e Canaleta G75
- De Protótipos à Produção: Usinagem CNC de Precisão para Peças Pequenas