



Corte a Laser CO₂ vs. Nd: Diferenças-Chave Explicadas
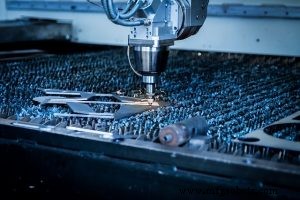
O corte a laser elimina a necessidade de uma lâmina física. Um feixe de luz focalizado vaporiza o material, produzindo cortes limpos e precisos sem o desgaste mecânico de ferramentas tradicionais.
As duas fontes de laser mais prevalentes na indústria são CO₂ e Nd:YAG (frequentemente abreviado Nd). Entender suas diferenças técnicas é essencial ao selecionar um sistema para materiais e aplicações específicas.
Corte a Laser CO₂
Lasers CO₂ geram luz infravermelha a 10,6 µm passando eletricidade através de uma mistura gasosa que sempre contém dióxido de carbono. O cilindro de gás também pode conter hidrogênio, hélio ou nitrogênio, mas o CO₂ é o portador primário. O feixe é refletido por espelhos de alta reflectividade até ser focalizado na peça. Lasers CO₂ são renomados por sua versatilidade: cortam plásticos, compósitos, madeira, vidro e até metais finos com qualidade de borda excepcional.
Faixas de potência típicas são de 30 W a 2000 W, e o comprimento de onda mais longo é fortemente absorvido pela maioria dos materiais não-metálicos, tornando-o ideal para produção de alta velocidade e alto volume.
Corte a Laser Nd:YAG (Nd)
Lasers Nd:YAG usam um cristal de granato de ítrio-alumínio dopado com neodímio como meio de ganho. O comprimento de onda emitido é 1,064 µm, uma banda de infravermelho próximo que penetra metais mais efetivamente que o comprimento de onda do CO₂. Devido à sua duração de pulso mais curta e maior potência de pico, Nd:YAG se destaca no corte de metais espessos, perfuração de precisão e até soldagem em uma única máquina.
Saídas de potência tipicamente variam de 10 W até 1500 W, com sistemas industriais frequentemente operando em vários kilowatts para atingir cortes profundos em aço inoxidável ou titânio.
Por Que Nd:YAG Supera CO₂ em Metal
A vantagem-chave reside no comprimento de onda e densidade de energia. A luz de 1,064 µm é menos absorvida pela atmosfera e penetra mais profundamente no metal, permitindo uma fonte de calor mais focalizada. Lasers CO₂, embora potentes, entregam energia sobre um ponto mais amplo e são mais adequados a materiais que absorvem infravermelho fortemente.
Ambas as tecnologias oferecem seus próprios pontos fortes: CO₂ para velocidade e versatilidade em ampla paleta de materiais; Nd:YAG para trabalho em metal de alta precisão, cortes profundos e capacidades multi-funcionais como perfuração e soldagem.
Equipamento industrial
- Soldagem Forehand vs Backhand: Diferenças Principais e Quando Usar Cada Técnica
- Ferro vs. Aço: Principais Diferenças Explicadas
- Pregos Cortados vs. Pregos de Arame: Entendendo as Diferenças-Chave para Construção
- Corte a Plasma vs. Corte a Laser: Diferenças-Chave e Quando Usar Cada Um
- Torneamento vs Fresamento de Faceamento: Entendendo as Principais Diferenças
- Fresamento vs Retificação: Diferenças Principais Explicadas
- Moldagem por Compressão vs Injeção: Diferenças Principais e Escolha do Processo Ideal
- Corte a jato de água vs. corte a laser: qual oferece precisão superior?
- Motores DC vs. AC: Diferenças-Chave e Como Escolher o Ideal para Sua Aplicação
- Como Escolher o Sistema de Corte a Laser Ideal para Máximo ROI e Precisão