



Corte a Laser Explicado: Precisão, Potência e Aplicações
Em um tempo, lasers não eram nada mais que sonhos de ficção científica. Nos últimos 60 anos, fizemos a transição de armas de raios cósmicos imaginárias para aproveitar o poder da luz estrategicamente. Hoje, lasers estão em todo lugar, em equipamentos cirúrgicos sutis, leitores de mídia óptica e na força bruta de lasers para manufatura. O que todos eles têm em comum é a capacidade de fazer seu trabalho com precisão incrível, guiados por uma mão firme ou uma aplicação controlada por computador.
O que é um LASER?
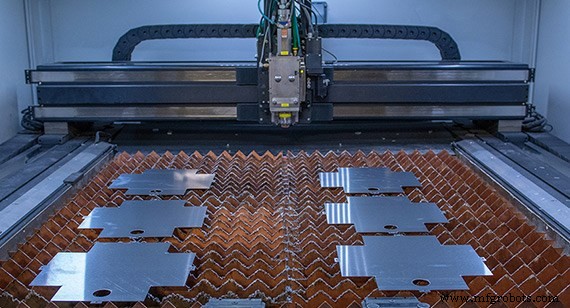
LASER significa Amplificação de Luz por Emissão Estimulada de Radiação. Essencialmente, lasers funcionam excitando átomos de certos elementos em um ambiente controlado. Os elétrons nesses átomos mudam de posição em sua órbita ao redor do núcleo para um caminho mais energético e, quando voltam à sua posição "original", liberam um fluxo de energia de luz coerente, significando que a luz tem o mesmo comprimento de onda e está inteiramente em fase. A energia consiste em fótons, que são guiados através de uma lente. Lá, eles se concentram em um único fluxo, e sua potência é substancial.
Duas coisas afetam a capacidade de corte de um laser: a potência do laser (medida em quilowatts, ou kW) e sua capacidade de focar seu feixe o mais compactamente possível. Para designers, é essencial saber que o laser, como qualquer instrumento de corte, tem uma largura, chamada de kerf do laser. Embora seja importante compensá-lo, o kerf é muito menor comparado a outros processos de corte.
Comparando Lasers para Manufatura
Dois tipos de lasers dominam o setor de manufatura: dióxido de carbono (CO2) e fibra (também conhecido como laser de estado sólido). Embora ambos tenham sido inventados aproximadamente na mesma época (1963/64), o CO2 tem sido usado por mais tempo em aplicações comerciais. A fibra realmente não chegou à cena de manufatura até o início dos anos 1980.
"Lasers são uma das principais razões pelas quais podemos entregar peças em dias, em vez de semanas", disse Phil Dunbar, um supervisor de manufatura da Protolabs em New Hampshire. "Os cortes que eles criam são incrivelmente precisos e não precisam de muito, se algum, desbaste. Embora prensas de punção ainda sejam ferramentas importantes, elas simplesmente não alcançam essa precisão."
Comparando os dois, a fibra geralmente lidera, mas a escolha sobre qual usar é frequentemente baseada no tipo e espessura do material que você está cortando. A fibra é mais rápida em metais mais finos. Seu feixe mais altamente focado também ajuda esses lasers a cortar mais rapidamente materiais altamente reflexivos. Ao contrário dos lasers CO2, lasers de fibra não têm partes móveis ou espelhos para sair de alinhamento, resultando em custos de manutenção mais baixos. Melhor de tudo, lasers de fibra usam menos eletricidade para a mesma potência de corte.
Você pensaria que a decisão de usar fibra seria uma escolha óbvia, mas existem áreas em que o CO2 ainda impressiona, como a velocidade de cortes retos e, por enquanto, material mais espesso que 5 mm (0,2 pol.). Dito isso, lasers de fibra estão ficando mais potentes, então mesmo essas diferenças estão se tornando menos significativas.
Alternativas ao Corte a Laser
Com todo seu poder e velocidade, você pensaria que lasers são a única opção, mas existem outros concorrentes fortes.
Fresamento (Milling)
Usar uma fresa de topo para cortar parece meio antiquado, mas é preciso dentro de 0,00762 mm (0,0003 pol.) e é razoavelmente rápido. O melhor sobre isso são as bordas de alta qualidade que as fresas de topo criam e a capacidade de trabalhar com mídia 3D. Uma desvantagem do fresamento é que configuração e programação levam tempo.
Jato de Água (Waterjet)
Combine água com um pó abrasivo, dispare-o de um bico usando pressão ridiculamente alta, e você tem corte a jato de água. É tão preciso quanto o fresamento, mas a qualidade da borda é sacrificada um pouco devido à distorção do fluxo de água conforme ele corta o metal.
EDM a Fio (Wire EDM)
Na Usinagem por Descarga Elétrica a Fio (EDM), a eletricidade passa por um fio fino e carregado (tipicamente cobre ou latão), o que causa uma faísca entre ele e o material que você está cortando. O circuito é completado com outro fio no lado oposto do seu metal. A faísca penetra no metal, cortando-o precisamente, e aquele segundo fio completa o circuito. Todo o processo fica em água dielétrica, um tipo de água que não conduz eletricidade, então serve para resfriar a superfície de corte enquanto limita o caminho do fluxo elétrico entre o fio e o metal. É um processo lento, mas o que lhe falta em velocidade, compensa com precisão dentro de 0,00254 mm (0,0001 pol.). Uma limitação importante: Wire EDM requer que o metal do qual sua peça é feita deve ser eletricamente condutivo ou não cortará.
Prensa de Punção (Punch Press)
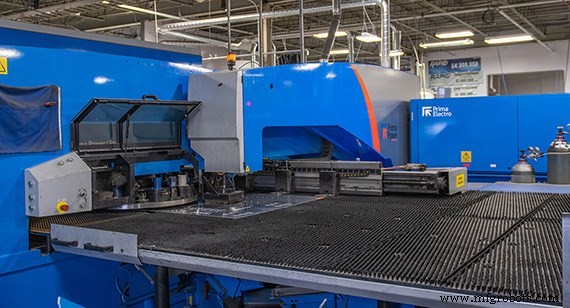
Este processo faz exatamente o que você pensa. Uma prensa perfura seu metal para criar a forma desejada. Alguns sacrifícios com este processo são precisão e qualidade da borda. Sua peça certamente precisará de desbaste. Você também não pode usá-lo se seus metais forem frágeis ou endurecidos, pois a peça quebrará enquanto estiver na prensa. Do lado positivo, embora leve tempo para configurar e programar uma prensa de punção, uma vez que você tenha isso definido, é fácil fazer múltiplas peças.
Serviço de Corte a Laser para Peças de Chapa Metálica
Tecnologias de manufatura analógica e digital se fundiram na forma de máquinas laser/punção. Estas combinam o corte preciso e potente de um laser de fibra com opções de ferramentas padrão e geometrias que são melhor gerenciadas por uma prensa de punção. Recursos como aletas, flanges e mais podem ser criados rapidamente com bordas cortadas a laser sem rebarbas usando uma única ferramenta para tanto corte quanto conformação.
A adição de lasers na manufatura adicionou um meio seguro, rápido e preciso de cortar chapas metálicas. O poder do laser combinado com sua capacidade de mudar suavemente da força bruta de corte em linhas retas para a precisão sutil de criar curvas suaves, torna-os uma ferramenta indispensável na caixa de ferramentas de um maquinista e um benefício para designers de peças complexas.
Na Protolabs, nosso serviço de fabricação de chapa metálica é projetado para velocidade. Dependendo da geometria da peça e materiais, as peças serão cortadas com uma prensa de punção, laser de fibra ou laser CO2. Para peças mais simples, uma prensa de punção é tipicamente a solução mais eficiente e econômica. Componentes de chapa metálica com recursos mais finos e complexos serão cortados com um laser CNC. Um laser de fibra é usado para cortar materiais que são mais finos e mais reflexivos e um laser CO2 é mais adequado para materiais de bitola mais grossa quando mais potência é necessária.
Tecnologia industrial
- Corte a Plasma vs. Corte a Laser: Diferenças-Chave e Quando Usar Cada Um
- Corte a Laser CO₂ vs. Nd: Diferenças-Chave Explicadas
- Corte a jato de água vs. corte a laser: qual oferece precisão superior?
- Máquinas de Corte a Laser de Fibra: Precisão, Velocidade e Eficiência Energética Inigualáveis
- Entendendo o Torneamento Mecânico: Um Processo-Chave de Usinagem de Precisão
- Como Preços de Corte a Laser São Determinados – Um Guia Claro
- Principais Benefícios do Corte a Laser para Manufatura de Precisão
- Corte a Laser vs. Corte a Plasma: Escolhendo a Tecnologia Certa para Corte de Metal
- Corte a Laser: Precisão, Versatilidade e Excelência na Fabricação Moderna
- Principais Benefícios da Tecnologia de Corte a Laser de Fibra