



Como Códigos T Agilizam Confirmação de Comprimento de Ferramenta e Reduzem Tempo de Preparação
Compensação de comprimento de ferramenta simplifica programação e melhora usinagem de teste e dimensionamento durante preparações e séries de produção. Também torna possível montar e medir comprimentos de ferramentas de corte usando um dispositivo de medição de comprimento de ferramenta offline.
Embora a compensação de comprimento de ferramenta seja um bom recurso, ela tem algumas desvantagens.
Quais são as desvantagens da compensação de comprimento de ferramenta?
1) A ferramenta de corte deve ser rígida o suficiente para usinar usando as condições de corte programadas, e 2) a ferramenta de corte deve ser longa o suficiente para alcançar a superfície usinada mais profunda sem ser tão longa que colida com uma obstrução durante trocas de ferramenta.
Em algumas empresas, programadores especificam os componentes para montar ferramentas de corte junto com uma faixa de comprimentos aceitáveis.
Muitas empresas, no entanto, especificam apenas o nome e tamanho da ferramenta, deixando para o preparador determinar como montar as ferramentas de corte. Preparadores podem não saber ao certo se cada ferramenta terá rigidez adequada, ou se seu comprimento está dentro de uma faixa aceitável.
Embora possam não garantir rigidez, macros personalizadas podem resolver a questão da faixa de comprimento da ferramenta de corte.
Configuração Básica de Macro
A técnica aqui é especialmente útil para máquinas com curso limitado no eixo Z, como pequenos centros de usinagem vertical e muitos centros de usinagem horizontal. Estamos usando variáveis de sistema de macro personalizada FANUC para acessar dados relacionados a offset, e nosso exemplo também assume que a máquina tem o conjunto padrão de seis offsets de fixação da FANUC e o usuário planeja definir o comprimento da ferramenta de corte como o valor do offset de compensação de comprimento de ferramenta.
Variáveis na série #2200 fornecem acesso a offsets de geometria de comprimento de ferramenta. Aquelas na série #5200 fornecem acesso a offsets de fixação. Além disso, nosso exemplo "segunda referência" os valores das variáveis de sistema relacionadas. Nossos valores de teste de comprimento de ferramenta são:
#149=4.0
#2=#[2200+#149] (Comprimento atual da ferramenta)
Com a variável comum #149 definida como 4.0, a expressão 2200+#149 resulta em 2204. O sinal de cerquilha (#) fora dos colchetes torna esta variável de sistema #2204, que acessa o valor do offset de geometria de comprimento de ferramenta número quatro. Técnicas similares são usadas para acessar o valor do registrador Z do offset de fixação atualmente instado. Também estamos usando a variável de sistema #4014 para acessar o valor do offset de fixação atualmente instado (54‑59).
Considere a ilustração.
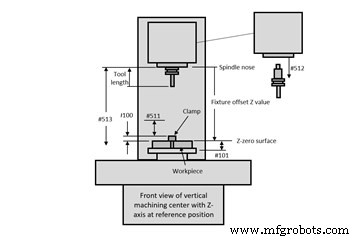
Dados de entrada vêm de offsets, de constantes de sistema (variáveis comuns permanentes da série #500) e de valores especificados dentro do programa. Os offsets incluem valores Z de offset de fixação e comprimentos de ferramenta inseridos nos offsets de geometria de compensação de comprimento de ferramenta.
Os usuários só precisarão inserir as seguintes constantes de sistema uma vez:
- #511: Folga para fazer uma troca de ferramenta.
- #512: Quantidade de retração do trocador de ferramentas (consulte documentação do construtor da máquina).
- #513: Curso do eixo Z (consulte documentação do construtor da máquina).
Estes valores correspondem ao programa CNC:
- #100: Distância entre superfície Z‑zero e obstrução mais alta (como um grampo).
- #101: Distância entre superfície Z‑zero e a profundidade mais profunda. Este valor pode ser especificado antes de cada troca de ferramenta.
Esta técnica opera a partir de um programa de código T definido pelo usuário. Após definir um parâmetro (#6001, bit 5 para CNCs FANUC mais novos) como 1, sempre que o CNC vir um código T, ele armazenará o valor T na variável comum #149 e executará o programa O9000.
Existem dois estilos comuns de sistemas automáticos de troca de ferramenta.
Quais são os estilos comuns de sistemas automáticos de troca de ferramenta?
Com um, o código T por si só completa a troca de ferramenta. Com o outro, o código T apenas gira o carrossel de ferramentas, trazendo a ferramenta para a estação de prontidão enquanto um comando M06 troca as ferramentas. O seguinte programa de exemplo deve funcionar bem para ambos, embora os usuários possam ter que separar o código T e o M06 em dois comandos para o programa executar corretamente.
Programas de Exemplo
Aqui estão os programas. O programa principal (O6001) é abreviado para mostrar apenas os comandos relacionados:
O6001 (Programa principal)
G54 (Selecionar offset de fixação)
#100=2.0 (Altura da obstrução/recurso mais alto a partir da superfície Z‑zero do offset de fixação)
#101=2.5 (Profundidade mais profunda de usinagem para ferramenta 4)
(.)
(Comandos de inicialização do programa)
(.)
T04 (Chama programa O9000, macro personalizada de código T definido pelo usuário)
M06 (Troca de ferramenta ocorrerá se ferramenta estiver dentro da faixa)
(.)
(Usinagem com estação de ferramenta 4)
(.)
#101=1.0 (Profundidade mais profunda de usinagem para ferramenta 5)
(Comandos de inicialização da ferramenta)
(.)
T5 (Chama macro personalizada de código T definido pelo usuário)
M06 (Troca de ferramenta ocorrerá se ferramenta estiver dentro da faixa)
(Usinagem com ferramenta 5)
(.)
(Resto do programa de usinagem)
(.)
M30

O9000 (Macro personalizada de verificação de ferramenta)
#1=ABS[#[5203+[#4014-53]*20]] (Valor Z atual do offset de fixação)
#2=#[2200+#149] (Comprimento atual da ferramenta)
IF[[#1-#2-#511-#512-#100]GT0]GOTO5 (O comprimento da ferramenta está ok?)
#3000=100(FERRAMENTA MUITO LONGA)
N5 #3=#1+#101 (Profundidade mais profunda)
#4=#513+#2 (Alcance da ferramenta)
IF[[#4-#3]GT0]GOTO10 (A ferramenta alcançará a superfície mais profunda?)
#3000=101(FERRAMENTA MUITO CURTA)
N10 T#149 (Rotacionar ferramenta para posição de prontidão)
M99
Equipamento industrial
- O Que É uma Ferramenta de Punção? Guia Essencial para Marceneiros
- Simplifique o Pedido de Ferramentas Helical com Harvey Performance
- Comprimento Absoluto de Ferramenta: Padrão Ouro para Calibração de Ferramentas de Fresamento
- Aumente a Eficiência CNC com o Comprimento Absoluto de Ferramenta da Hurco
- Soldagem por Fricção e Mexa (FSW) Explicada: Processo, Benefícios e Aplicações
- Usinagem: Definição, Processos, Ferramentas e Tecnologias Principais
- Ascend Preview Tool: Simplifique Gestão de Pipeline de Dados para Insights Mais Rápidos e Confiáveis
- Dominando a Usinagem: Processos, Ferramentas e Aplicações
- Compensação de Comprimento de Ferramenta: Unindo Programação e Usinagem Real
- Medição de Comprimento de Ferramenta CNC: Offset Preciso para Usinagem Exata