



Códigos G Mitsubishi Torno CNC 700/70 Series: Referência Completa
Códigos G Mitsubishi para máquinas de torno CNC com controles CNC Mitsubishi (Mitsubishi 700/70 Series).
Códigos G Mitsubishi para Centros de Usinagem estão listados aqui: Códigos G Mitsubishi CNC – Centros de Usinagem 700/70 Series
Manuais Mitsubishi
Operadores CNC podem baixar gratuitamente Manuais CNC Mitsubishi para
Manual de Programação Mitsubishi CNC 700/70 Series (Sistema de Centro de Usinagem)
Manual de Programação Mitsubishi CNC 700/70 Series (Sistema de Torno)
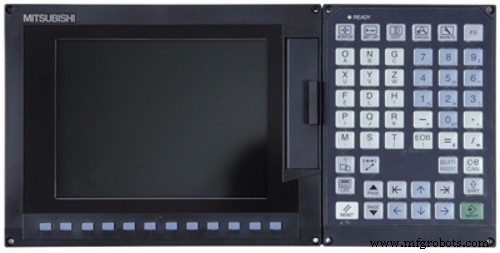
Controle CNC Mitsubishi M70 Series para Torno
Códigos G Mitsubishi para Torno
| Código G | Função |
| G00 | Posicionamento |
| G01 | Interpolação linear |
| G02 | Interpolação circular CW / Interpolação helicoidal CW |
| G03 | Interpolação circular CCW / Interpolação helicoidal CCW |
| G02.3 | Interpolação exponencial CW |
| G03.3 | Interpolação exponencial CCW |
| G04 | Pausa (Dwell) |
| G07.1 | Interpolação cilíndrica |
| G107 | Interpolação cilíndrica |
| G09 | Verificação de parada exata |
| G10 | Entrada de parâmetros/dados de compensação por programa / Registro de dados de gerenciamento de vida de ferramenta |
| G11 | Cancelamento de modo de entrada de parâmetros por programa / registro de dados de gerenciamento de vida de ferramenta |
| G12.1 | Interpolação de coordenadas polares LIGADA |
| G112 | Interpolação de coordenadas polares LIGADA |
| G13.1 | Cancelamento de interpolação de coordenadas polares |
| G113 | Cancelamento de interpolação de coordenadas polares |
| G12.1 | Interpolação de fresamento LIGADA |
| G13.1 | Cancelamento de interpolação de fresamento |
| G14 | Corte de balanceamento DESLIGADO |
| G15 | Corte de balanceamento LIGADO |
| G16 | Seleção do plano de interpolação de fresamento Y-Z plano cilíndrico |
| G17 | Seleção do plano X-Y |
| G18 | Seleção do plano Z-X |
| G19 | Seleção do plano Y-Z |
| G20 | Comando em polegadas |
| G21 | Comando métrico |
| G22 | Verificação de barreira LIGADA |
| G23 | Verificação de barreira DESLIGADA |
| G22 | Limite suave LIGADO |
| G23 | Limite suave DESLIGADO |
| G27 | Verificação de retorno à posição de referência |
| G28 | Retorno automático à posição de referência |
| G29 | Retorno a partir da posição de referência |
| G30 | Retorno à 2ª, 3ª e 4ª posição de referência |
| G30.1 | Retorno à posição de troca de ferramenta 1 |
| G30.2 | Retorno à posição de troca de ferramenta 2 |
| G30.3 | Retorno à posição de troca de ferramenta 3 |
| G30.4 | Retorno à posição de troca de ferramenta 4 |
| G30.5 | Retorno à posição de troca de ferramenta 5 |
| G31 | Função de salto / Função de salto multi-etapas 2 |
| G31.1 | Função de salto multi-etapas 1-1 |
| G31.2 | Função de salto multi-etapas 1-2 |
| G31.3 | Função de salto multi-etapas 1-3 |
| G32 G33 | Corte de rosca |
| G34 | Corte de rosca com passo variável |
| G35 | Corte de rosca circular CW |
| G36 | Corte de rosca circular CCW |
| G36/G37 | Medição automática de comprimento de ferramenta |
| G37.1 | Medição automática de comprimento de ferramenta |
| G37.2 | Medição automática de comprimento de ferramenta |
| G40 | Cancelamento de compensação de raio de ponta da ferramenta |
| G41 | Compensação de raio de ponta da ferramenta à esquerda |
| G42 | Compensação de raio de ponta da ferramenta à direita |
| G46 | Compensação de raio de ponta da ferramenta (direção selecionada automaticamente) LIGADA |
| G43.1 | Modo de controle do 1º fuso |
| G44.1 | Modo de controle do fuso selecionado |
| G47.1 | Modo de controle simultâneo de todos os fusos |
| G50 G92 | Configuração de velocidade de aperto do fuso / Configuração do sistema de coordenadas |
| G50.2 | Cancelamento de escala |
| G51.2 | Escala LIGADA |
| G50.2 | Cancelamento do modo de usinagem poligonal (sincronização fuso-eixo ferramenta) |
| G250 | Cancelamento do modo de usinagem poligonal (sincronização fuso-eixo ferramenta) |
| G51.2 | Modo de usinagem poligonal LIGADO (sincronização fuso-eixo ferramenta) |
| G251 | Modo de usinagem poligonal LIGADO (sincronização fuso-eixo ferramenta) |
| G52 | Configuração do sistema de coordenadas local |
| G53 | Seleção do sistema de coordenadas básico da máquina |
| G54 | Seleção do sistema de coordenadas da peça 1 |
| G55 | Seleção do sistema de coordenadas da peça 2 |
| G56 | Seleção do sistema de coordenadas da peça 3 |
| G57 | Seleção do sistema de coordenadas da peça 4 |
| G58 | Seleção do sistema de coordenadas da peça 5 |
| G59 | Seleção do sistema de coordenadas da peça 6 |
| G54.1 | Sistema de coordenadas da peça 48 conjuntos expandidos |
| G61 | Modo de verificação de parada exata |
| G62 | Override automático de canto |
| G63 | Modo de rosqueamento |
| G64 | Modo de corte |
| G65 | Chamada de macro do usuário |
| G66 | Chamada modal de macro do usuário A |
| G66.1 | Chamada modal de macro do usuário B |
| G67 | Cancelamento de chamada modal de macro do usuário |
| G68 | Imagem espelhada para postos de ferramenta frontal LIGADA ou modo de corte de balanceamento LIGADO |
| G69 | Imagem espelhada para postos de ferramenta frontal DESLIGADA ou cancelamento de modo de corte de balanceamento |
| G70 | Ciclo de acabamento |
| G71 | Ciclo de desbaste longitudinal |
| G72 | Ciclo de desbaste frontal |
| G73 | Ciclo de desbaste de material formado |
| G74 | Ciclo de corte frontal |
| G75 | Ciclo de corte longitudinal |
| G76 | Ciclo de corte de rosca composto |
| G76.1 | Ciclo de rosqueamento síncrono de 2 sistemas de peças (1) |
| G76.2 | Ciclo de rosqueamento síncrono de 2 sistemas de peças (2) |
| G90 G77 | Ciclo fixo de corte longitudinal |
| G92 G78 | Ciclo fixo de corte de rosca |
| G94 G79 | Ciclo fixo de corte frontal |
| G80 | Cancelamento de ciclo fixo para furação |
| G81 | Ciclo fixo (furação/ponteamento) |
| G82 | Ciclo fixo (furação/alesamento) |
| G79 G83.2 | Ciclo de furação profunda 2 |
| G83 | Ciclo de furação profunda (eixo Z) / Ciclo de furação profunda de pequeno diâmetro |
| G83.1 | Ciclo de degrau (stepping) |
| G84 | Ciclo de rosqueamento (eixo Z) |
| G85 | Ciclo de alargamento (eixo Z) |
| G87 | Ciclo de furação profunda (eixo X) |
| G88 | Ciclo de rosqueamento (eixo X) |
| G89 | Ciclo de alargamento (eixo X) |
| G84.1 | Ciclo de rosqueamento reverso (eixo Z) |
| G84.2 | Ciclo de rosqueamento síncrono |
| G88.1 | Ciclo de rosqueamento reverso (eixo X) |
| G50.3 G92.1 | Predefinição de coordenadas da peça |
| G96 | Controle de velocidade de superfície constante LIGADO |
| G97 | Controle de velocidade de superfície constante DESLIGADO |
| G98 G94 | Avanço por minuto (Avanço assíncrono) |
| G99 G95 | Avanço por rotação (Avanço síncrono) |
| G90 | Comando de valor absoluto |
| G91 | Comando de valor incremental |
| G98 | Retorno inicial de ciclo fixo |
| G99 | Retorno ao ponto R de ciclo fixo |
| G113 | Cancelamento de sincronização de fuso |
| Cancelamento do modo de usinagem poligonal (sincronização fuso-fuso) | |
| G114.1 | Sincronização de fuso |
| G114.2 | Modo de usinagem poligonal (sincronização fuso-fuso) LIGADO |
| G114.3 | Sincronização de fuso da ferramenta II (Hobbing) |
| G115 | Designação de ponto de início sincronização Tipo 1 |
| G116 | Designação de ponto de início sincronização Tipo 2 |
| G117 | Saída de função diversa durante movimento de eixo |
Guia Completo de Códigos M Fanuc para Centros de Usinagem Fadal
Códigos G Mitsubishi CNC para Centros de Usinagem 700/70 Series – Guia Abrangente
Máquina cnc
- Tornos CNC: História, Tipos e Aplicações Modernas
- Entendendo e Mitigando a Deflexão de Ferramenta na Usinagem CNC
- Suas Ferramentas de Torneamento CNC para Madeira São Duráveis? Dicas para Estender a Vida Útil
- Torno CNC Trak TRL 1540V – Precisão e Flexibilidade para Usinagem
- Torno CNC Ganesh Cyclone 32-GT: Precisão de 3 Eixos e Aumento de Produtividade
- Operações de Torno CNC: Dominando a Usinagem de Precisão
- Técnicas Precisas de Offset de Ferramenta para Tornos CNC em Controladores Fanuc
- M-Codes Centroid para Tornos CNC (Série T) – Referência Completa
- Guia Completo de Códigos G e M CNC para Fresamento e Torneamento
- Referência Completa de Códigos G NCT 201 para Tornos e Centros de Usinagem CNC