



Otimizando Taxas de Avanço para Operações de Fresamento Circular Suaves
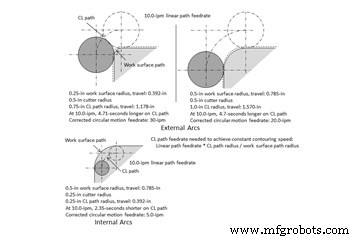
Você já notou que marcas de testemunho deixadas em superfícies fresadas não são consistentes entre movimentos lineares e circulares — mesmo que usem a mesma taxa de avanço? Já se perguntou por que fresas tendem a vibrar quando usinam arcos internos? A razão está relacionada à diferença entre o tamanho do raio do caminho circular da linha central da fresa e o tamanho do raio do caminho circular da superfície de trabalho.
CNCs geram taxa de movimento para o caminho da linha central da ferramenta de corte. Ao fresar um contorno de dois eixos a 10,0 ipm, é a linha central da ferramenta de corte que se move a 10,0 ipm. Ao fresar uma superfície linear (G01), o CNC usinará a superfície de trabalho reta precisamente a 10,0 ipm.
Com movimento circular, no entanto, o comprimento do movimento circular da linha central da ferramenta será diferente do movimento circular da superfície de trabalho. Para arcos externos, o caminho da linha central é mais longo. Para arcos internos, é mais curto. Veja a ilustração para entender a ideia.
Se a taxa de avanço é correta para movimentos lineares e se ela carrega de um comando de movimento linear anterior, o CNC usinará as superfícies de trabalho redondas externas mais devagar e as superfícies de trabalho redondas internas mais rápido que superfícies lineares. Quanto maior a diferença entre o tamanho do arco do caminho da linha central e o tamanho do arco do caminho da superfície de trabalho, mais pronunciada será a diferença de taxa de avanço no ponto de contato para usinagem (ponto de tangência da ferramenta). O resultado: usinar arcos usando a taxa de avanço de movimento linear pode levar a tempo de ciclo excessivo para arcos externos, vibração, acabamentos indesejados ou até ferramentas quebradas com arcos internos.
Esta condição também existe com ferramentas de corte de ponta única usadas para operações de torno. Mas como o raio de ponta da ferramenta é bastante pequeno, o caminho da linha central está próximo do caminho da superfície de trabalho, tornando o efeito muito menos óbvio.
Olhe a ilustração novamente. Para arcos externos, observe o impacto que isso pode ter no tempo de ciclo. Se usando a taxa de avanço de movimento linear de 10,0 ipm com um raio externo de 0,25 pol usinado por uma fresa de 1,0 pol de diâmetro, este movimento leva quase 5 segundos a mais para usinar do que deveria. Programadores devem aumentar a taxa de avanço de movimento circular três vezes para usinar o raio de superfície de trabalho de 0,25 pol da mesma forma que superfícies lineares.
A razão entre o tamanho do raio do caminho da superfície de trabalho e o tamanho do raio do caminho da linha central determina a quantidade pela qual aumentar (raios externos) ou diminuir (raios internos) a taxa de avanço de movimento circular. Neste exemplo, o raio do caminho da superfície de trabalho é 0,25 pol e o raio do caminho da linha central é 0,75 pol (0,25 pol mais 0,5 pol). Dividindo 0,75 por 0,25 obtém‑se um resultado de 3,0. Em vez de usar a taxa de avanço de movimento linear de F10.0, o programador precisará de uma taxa de avanço de F30.0 para o movimento circular. Programar a taxa de avanço de movimento circular apropriada para arcos externos pode ter um grande impacto no tempo de produção, especialmente com trabalho de alto volume.
A mesma razão existe para arcos internos. Novamente, divida o raio do caminho da linha central pelo raio do caminho da superfície de trabalho. O resultado será sempre menor que um. Multiplique este resultado pela taxa de avanço usada para usinagem linear. Isso resulta em uma taxa de avanço mais lenta que a taxa de avanço do caminho linear.
Alguns fabricantes de CNC têm recursos que ajudam a lidar com este problema. A Heidenhain, por exemplo, inclui seu recurso "velocidade de contorno constante". A FANUC permite a desaceleração de movimentos circulares internos com "override automático de canto" usando um parâmetro, mas deixa para construtores de máquinas ou usuários finais fazer as configurações relacionadas (procure parâmetro número 7010 com CNCs série 0‑ e 30‑ atuais). Você pode até descobrir que seu sistema CAM tem algo que pode ajudar.
IMPORTANTE: Use esta técnica apenas quando a quantidade de material sendo removida é igualmente balanceada ao redor do contorno sendo usinado — como no fresamento de acabamento — ou ao usinar fundidos ou forjados near‑net‑shape. Não aplique esta técnica para desbaste quando muita matéria é removida de superfícies usinadas — especialmente quando há mais material em algumas superfícies do que em outras. Aumentar a taxa de avanço neste caso aumentará dramaticamente a carga da ferramenta.
Se tais recursos estiverem disponíveis, aprenda como usá‑los. Se não — ou se você não está satisfeito com como eles funcionam, não perca a CNC Tech Talk do próximo mês, que cobrirá dois programas G‑code definidos pelo usuário que ajudam a lidar com este problema.
Equipamento industrial
- Dominando a Indústria 4.0: Passos Comprovados para Preparar seu Negócio para o Futuro
- Escolhendo o Sensor de Enchimento Certo: Precisão, Confiabilidade e Rentabilidade
- Selecionando a Válvula Proporcional Certa para Dispositivos Médicos: Um Guia Abrangente
- Guia Especialista para Manutenção do seu Compressor de Ar para Desempenho Máximo
- Por que Automação de Movimento Transforma Fabricação de Pedra: Aumente Eficiência, Precisão e Economia
- Guia Especializado: Preparando Máquinas com Segurança para Realocação
- Quando Agendar a Manutenção dos Freios do Guindaste: Indicadores-Chave
- Selecionando uma Talha de Guindaste: Especificações de Pedido Principais Explicadas
- Como Selecionar um Fornecedor Scan-Pac Confiável para Materiais de Atrito de Alto Desempenho
- Projetando um Programa de Manutenção Preventiva Eficaz para Equipamentos