



Dominando a Usinagem CNC de Plásticos: Uma Vantagem de Nicho
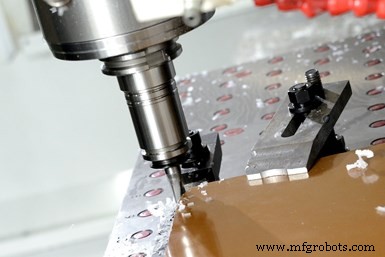
Usinar plásticos apresenta desafios em termos de ferramentas, fixação e gerenciamento de cavacos (e poeira). (Créditos: K&E Plastics.)
Embora haja vantagens em ser oficina CNC de nicho, também podem haver desafios distintos. A K&E Plastics em Bennington, Vermont, é um caso em ponto.
Como o nome da oficina contratada implica, foca exclusivamente em usinar plásticos de engenharia — tanto termoplásticos quanto termofixos — e faz isso desde que Peter Broderson fundou a K&E em 1966. Seu filho, Eric, agora é presidente da empresa.
Como não muitas oficinas se especializam em usinar plásticos, incluindo termofixos como G7 e G10 preenchidos com vidro abrasivo, há menos competição comparado às que usinam alumínio, aço e outros metais convencionais. Porém, unfamiliaridade com plásticos por fornecedores de equipamentos e ferramentas significou que a K&E às vezes ficou por conta própria para criar estratégias para usinar efetivamente esses materiais.
Conheci alguns desses desafios quando visitei a K&E em 2013 para escrever minha primeira matéria sobre a oficina. A necessidade de coleta de poeira. Dificuldades de fixação de plásticos. Problemas de ferramentas que vêm com usinar termofixos preenchidos com vidro. A lista continua...
Embora não tenha podido revisitar fisicamente a K&E para esta matéria, aprecio reconectar e ouvir sobre nova tecnologia e processos que a oficina adicionou para se tornar mais capaz e eficaz na usinagem de plásticos. Isso inclui olhar ferramentas e fixação diferentemente, e adicionar seu primeiro torno tipo suíço para alcançar tolerâncias mais apertadas e produção mais rápida de peças complexas feitas de termoplásticos como poliéter-eter-cetona (PEEK) que rodavam anteriormente em tornos gang-tool tradicionais. Essa máquina também permitiu à oficina trazer trabalho previamente terceirizado de volta para casa.
Novas Oportunidades, Novas Abordagens
Inicialmente, a K&E focou em peças plásticas apenas para aplicações elétricas dadas as excelentes propriedades de isolamento elétrico dos materiais (veja barra lateral abaixo). Quando Broderson assumiu o negócio do pai há 27 anos, buscou diversificar a empresa indo atrás de aplicações não elétricas nas indústrias médica e aeroespacial. Hoje, também busca oportunidades em novas tecnologias de energia, como veículos elétricos, células de combustível e armazenamento de energia. A oficina é certificada ISO 9001:2015, tem registro International Traffic in Arms Regulations (ITAR) e é certificada como parte do Joint Certification Program (JCP), permitindo vencer trabalhos de defesa sigilosos. Também possui certificação com o programa Historically Underutilized Business Zones (HUBZone) que ajuda pequenas empresas em comunidades urbanas e rurais ganhar acesso preferencial a oportunidades de aquisição federal.
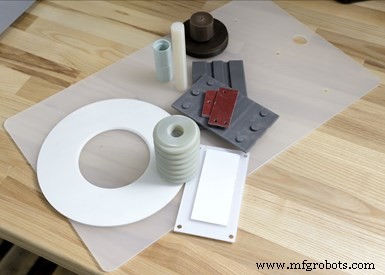
A K&E usina apenas plásticos (incluindo termoplásticos e termofixos) para indústrias como elétrica, aeroespacial e médica. Também vê oportunidades em novas aplicações de energia, como células de combustível, veículos elétricos e armazenamento de energia.
A instalação de 30.000 pés quadrados da oficina inclui gama de roteadores CNC, VMCs e tornos — 28 no total. A maioria são modelos Haas Automation. O torno tipo suíço que compraram em 2018 é modelo Tsugami S205 (mais sobre isso depois). Dependendo do material, estes podem usinar peças usando refrigerante ou a seco com assistência de pistolas de ar frio para resfriar operações de corte e ajudar a quebrar cavacos.
Refrigerantes às vezes são usados para termoplásticos não preenchidos. Refrigerantes à base de óleo não podem ser usados porque frequentemente degradam o plástico. Em vez disso, a K&E usa refrigerantes à base de água como Trim Microsol 585XT da Master Fluid Solutions. Diz-se ser refrigerante microemulsão semissintético de alta lubrificidade oferecendo vida de sump estendida e melhor controle de espuma versus semissintéticos de geração anterior.
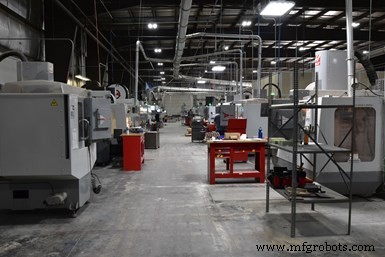
A oficina da K&E é distinta por ter dutos conectando equipamentos que usinam plásticos a seco a um de dois sistemas centrais de coleta de poeira.
Porém, muitos termofixos são usinados a seco. Estes materiais são frequentemente preenchidos com vidro ou outros materiais abrasivos que criam poeira quando usinados. Coleta de poeira eficaz é imperativa para manter ambiente de trabalho limpo e estender vida da máquina-ferramenta. De fato, a tubulação usada para coleta de poeira é o que dá à oficina aparência distinta.
Dutos são roteados para zona de trabalho de cada equipamento que usina peças plásticas a seco. A oficina recentemente adicionou seu segundo sistema de coleta de poeira de 18.000 cfm, permitindo adicionar até 12 centros de usinagem mais para usinar peças a seco.
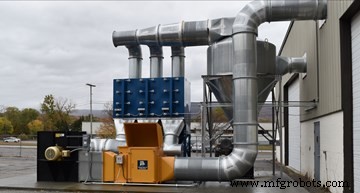
A oficina instalou recentemente seu segundo sistema de coleta de poeira de 18.000 cfm, permitindo adicionar até 12 centros de usinagem mais para usinar plásticos a seco.
Calor é o grande problema ao usinar qualquer plástico. Queima do material é possível quando ferramentas rodam muito rápido. Além disso, sem evacuação eficaz de cavacos, material usinado pode ressoldar de volta à peça. Geometria de canaletas da ferramenta desempenha papel chave em tirar cavacos para longe da peça, assim como jatos de ar frio. Porém, laminados termofixos como G7 e G10 também são propensos a delaminação, dependendo da resistência da ligação da resina e como as peças são usinadas.
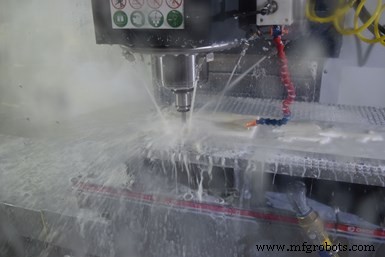
Termoplásticos são comumente usinados usando refrigerantes à base de água. Refrigerantes à base de petróleo podem degradar o material plástico.
A oficina recentemente começou a usar ferramentas de corte da Datron Dynamics. Um exemplo é fresa de topo de metal duro de 6 mm de diâmetro, polida, de canaleta única. Segundo a empresa, processo de retificação multiestágio entrega arestas afiadas polidas para usinagem sem rebarbas, reduzindo ou eliminando necessidade de acabamento manual.
Outro são fresas de topo de metal duro com revestimento de diamante amorfo para compósitos da Harvey Tool. Dizem ser adequadas para desbaste e semiacabamento de materiais compósitos com alta concentração de fibra ou enchimento, como G10 e FR4, devido a geometria otimizada com quebra-cavacos que cisalha fibras eficientemente e encurta cavacos para remoção melhorada.
Além disso, a K&E agora usa brocas canhão da Sterling quando requerido produzir repetidamente furos profundos precisos com acabamentos superficiais de qualidade.
A oficina também está começando a padronizar no sistema de fixação PowRgrip da Rego-Fix para seus centros de usinagem. Razão é que sistemas convencionais de porta-ferramentas levaram a runout de até 0,002 polegada, inaceitável para características de peça com tolerâncias muito apertadas. "Agora estamos em 4 décimos de runout", diz Broderson, "nos dando melhores acabamentos superficiais e menos desgaste de ferramenta, atingindo tolerâncias de usinagem requeridas."
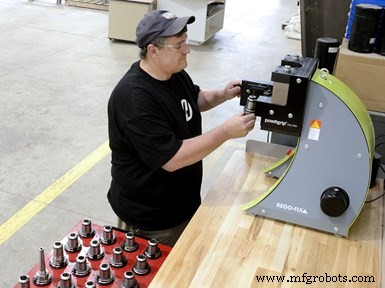
A oficina começou a padronizar em sistemas de fixação nos quais prensa hidráulica insere ou remove collets dos porta-ferramentas. Cada collet tem cônico raso auto-travante e é prensado no porta-ferramenta usando 9 toneladas de força. Broderson diz que estes porta-ferramentas oferecem melhor runout e rigidez comparados a modelos tradicionais.
Este sistema consiste em porta-ferramentas estilo collet de precisão e prensa hidráulica de bancada usada para inserir ou remover collets dos porta-ferramentas. O collet tem cônico raso auto-travante e é prensado no porta-ferramenta usando 9 toneladas de força. Também tem ombro quadrado que contacta o porta-ferramenta quando prensado. Este design de parada positiva permite uso de parafuso de backup embutido para definir comprimento da ferramenta com precisão. Estes porta-ferramentas possuem altas forças de fixação e amortecimento de vibração, e runout total (TIR) ≤ 3 mícrons em relação comprimento-diâmetro de 3:1. A Rego-Fix diz que este sistema também permite trocas de ferramenta mais rápidas e seguras que sistemas shrink-fit. Montagem de nova ferramenta diz levar menos de 10 segundos. "Nossa oficina tem aproximadamente 800 destes porta-ferramentas no momento, mas continuamos adicionando mais", diz Broderson.
Para fixação de peça, algumas máquinas usam mandris a vácuo para acelerar trocas e permitir ferramentas acessarem cinco lados de uma peça. Similarmente, a K&E começou a usar placas de base comuns com mordentes Chick. Broderson diz que como os mordentes Chick oferecem melhor repetibilidade de posicionamento e placas instalam em local comum, sondagem durante configurações não é necessária versus quando a oficina simplesmente parafusava mordentes nas mesas das máquinas. A oficina também salva e armazena mandíbulas de mordentes para uso quando trabalhos se repetem.
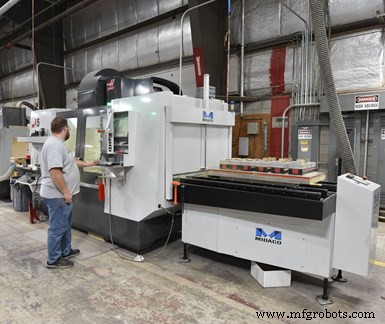
Para aumentar tempo de fuso ativo para este VMC, a K&E adicionou sistema de troca de paletes para que trabalhos possam ser configurados offline enquanto outro ainda está sendo completado na máquina. Fez o mesmo para outros dois VMCs.
Para maximizar tempo de fuso ativo para três de seus VMCs, a K&E adicionou trocador de paletes Midaco a cada um. Isso permite cada máquina continuar rodando um trabalho enquanto novo material é fixado no palete fora da máquina. Uma vez trabalho completado, seu palete sai e novo com próximo trabalho fixado entra.
Por Que Adicionar um Tipo Suíço?
Broderson diz que antes de adicionar o S205 há alguns anos, a K&E vinha terceirizando trabalho para oficinas de máquinas de parafusos para trabalhos selecionados. Com o tempo, a quantidade desse trabalho terceirizado continuou aumentando. Além disso, taxas de sucata ou rejeitos para trabalhos de tolerâncias apertadas que rodavam em alguns de seus tornos gang-tool eram às vezes maiores que o desejado. A oficina determinou que um tipo suíço com design característico de bucha-guia e capacidade multifunção entregaria as precisões requeridas e permitiria manter aquele trabalho internamente.
O Tsugami S205 com capacidade de barra de 20 mm e alimentador de barras Edge Technologies Minuteman 320 SE foi comprado através do distribuidor Tsugami/REM Sales, The Robert E. Morris Company. John Ricardi, gerente de conta da empresa, diz que a máquina incluía sistema de fornecimento de refrigerante de 1.000 psi (principalmente para controle de cavacos) bem como unidade de coleta de névoa, transportador de cavacos, calha especial para receber peças longas do contra-fuso e capacidade de conversão chucker/conversível.
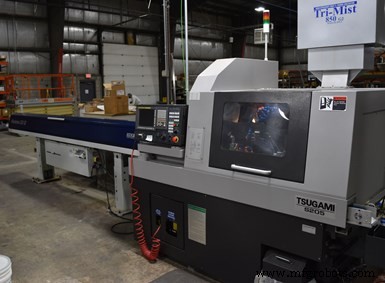
O alimentador de barras acomodando barras de 10 pés permite que o primeiro tipo suíço da oficina rode sem supervisão por trechos mais longos que alimentadores de barras nos tornos gang-type que rodam barras de 4 pés.
Talvez o maior ponto de venda desta máquina é que é projetada para rodar com refrigerante à base de água para não degradar peças plásticas como refrigerante à base de óleo faria. Ricardi diz que pressão de ar positiva para fixações de ferramentas e fusos impedem refrigerante de entrar nos mancais e lavar seu óleo lubrificante. Além disso, lubrificação à base de água é usada nos conjuntos de canais do alimentador de barras também.
O tipo suíço é usado para peças que requerem tolerâncias muito apertadas. Broderson diz que pressão da ferramenta pode causar cones quando rodando peças plásticas em tornos convencionais. A bucha-guia característica do tipo suíço fornece suporte no corte para eliminar este problema. Além disso, a máquina repete muito bem, diz. Uma vez processo ajustado, não há mais processo de cortar, medir e repetir. Além disso, o alimentador tem capacidade para rodar barras de 12 pés. A K&E comumente roda barras de 10 pés, permitindo trechos mais longos de usinagem sem supervisão comparado a tornos convencionais com alimentadores de 4 pés. Para material como PEEK, tipicamente pede barras retificadas a +0,002" / -0".
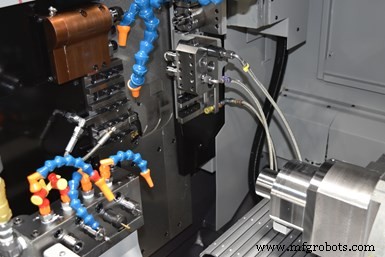
O torno tipo suíço, que roda usando refrigerante à base de água, atinge tolerâncias mais apertadas e produção melhorada para peças termoplásticas que a oficina rodava anteriormente em tornos CNC gang-tool tradicionais. A máquina também permitiu trazer trabalho previamente terceirizado de volta para casa.
Dito isso, a oficina pode remover a bucha-guia e operar a máquina como torno chucker convencional, rodando trabalho com mesma abordagem de usinagem de torno padrão.
Broderson diz que uma das maiores curvas de aprendizado foi determinar quanta pressão usar na bomba de refrigerante de alto volume para remover cavacos e inundar a peça sem mudar dimensões da peça usinada. Se pressão for muito alta, o jato de refrigerante pode mudar dimensão de peças plásticas. A oficina também encontrou torção de algum material de barra porque o fuso da máquina acelerava para velocidade muito rapidamente. A correção foi acelerar mais lentamente. Outro desafio foi aprender quais características na peça podiam ser usinadas e quando deveriam ser sequenciadas.
Questões de Material
Um desafio geral que Broderson diz que sua oficina enfrentou recentemente é variabilidade de material plástico. Embora tente comprar de fornecedores baseados nos EUA, até alguns desses vendem material produzido no exterior. "Temos que ser muito específicos ao pedir", diz.
Em um exemplo, a oficina pediu material FR4 para um trabalho, ajustando seu processo de usinagem para aquele lote. Então pediu outro lote quando o trabalho retornou. Porém, mesmo que segundo lote atendesse mesma classificação NEMA para gabinetes elétricos, variação com resina e enchimento de vidro foi suficiente para que dados de corte e ferramentas usadas no lote anterior de FR4 não fossem compatíveis com novo lote. "Manter dois milésimos em material como este já é difícil, mas variância entre lotes torna ainda mais difícil."
Básicos de Termofixos, Termoplásticos
A K&E tem 54 anos de experiência trabalhando com plásticos de engenharia. A oficina diz que termofixos são adequados para aplicações requerendo alta resistência ao calor e isolamento elétrico. Polímeros de reticulação em termofixos formam ligações irreversíveis, eliminando risco do produto derreter se calor for reaplicado. Também oferecem excelentes propriedades de desgaste e estabilidade dimensional enquanto são mais leves que metais.
Como pellets de termoplásticos amolecem quando aquecidos e liquefazem conforme calor adicional é aplicado, o processo de cura é completamente reversível pois nenhuma ligação química ocorre. Isso permite termoplásticos serem remoldados e reciclados sem afetar negativamente suas propriedades físicas. Termoplásticos oferecem benefícios, incluindo resistência química, resistência a impacto, isolamento elétrico, baixa absorção de umidade, baixo coeficiente de atrito, desgaste reduzido em peças acopladas e eliminação de lubrificação durante operação do produto.
Equipamento industrial
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Soluções Especializadas em Usinagem CNC Personalizada – Precisão e Confiabilidade
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Usinagem CNC de Peças Grandes: Estratégias para Superar Limitações de Tamanho
- Usinagem CNC vs Moldagem por Injeção: Escolhendo o Método Certo para seu Projeto
- Usinagem CNC: Escolhendo Materiais para Desempenho Ótimo
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar
- Usinagem CNC de Precisão para Polímeros: Técnicas Avançadas e Dicas