



Produção de Filme de Embalagem Plástica: Visão Geral Abrangente de Processos e Materiais
Sacos plásticos — frequentemente referidos como embalagens plásticas — tornaram-se ubíquos na vida moderna, oferecendo soluções leves e económicas para armazenar alimentos, bens de consumo e produtos industriais em todo o mundo. Embora a sua conveniência seja inegável, as implicações ambientais do seu uso generalizado estão cada vez mais sob escrutínio. Abaixo, a Sunrise Colors fornece uma visão especializada, passo a passo, da jornada de fabrico de filmes de embalagem plástica, da matéria-prima ao saco acabado, e destaca as nuances que diferenciam os principais tipos de polímeros.
1. O Ciclo de Produção de Quatro Passos para Embalagens Seguras e de Alta Qualidade
Para cumprir rigorosos padrões de qualidade e segurança — especialmente para aplicações de contacto alimentar — empresas de embalagens plásticas seguem uma sequência comprovada de quatro passos que prioriza práticas higiénicas e controlo preciso de entradas.
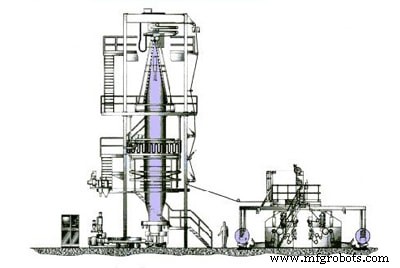
1.1. Preparação de Material: Mistura e Condicionamento
Durante esta fase inicial, técnicos misturam grânulos de plástico virgem — ou uma mistura de conteúdo reciclado — com aditivos essenciais, formando um material "plástico-em-uso". A mistura resultante, ou masterbatch, garante que cada camada de filme possui as propriedades mecânicas, óticas e de barreira desejadas.
1.2. Formação do Filme: A Etapa de Extrusão-Sopro
Após a pré-mistura, o material fundido é direcionado para um extrusor ou sistema tipo palha, onde é aquecido e transformado numa bolha — conhecida como "fusão a quente" ou quebra térmica — com espessura e largura precisamente controladas. Operadores calibram a membrana para alcançar as especificações exigidas para a aplicação alvo.
1.3. Pós-Extrusão: Arrefecimento e Bobinagem
Uma vez que a bolha arrefecceu, é passada através de uma série de rolos que a moldam numa chapa plana e estável. O filme é então enrolado num núcleo de papel ou plástico, produzindo um rolo de camada dupla. Para produtos de camada única, uma etapa secundária de separação cria dois núcleos simultaneamente.
1.4. Corte e Selagem Finais
O rolo completo é alimentado num cortador automatizado. Sensores avançados medem o comprimento de cada segmento para garantir uniformidade, enquanto um sistema integrado de prensa térmica sela as bordas inferiores do saco. O resultado é um saco plástico pronto a usar que cumpre critérios de segurança e desempenho.
2. Nuances de Produção Específicas por Material
Embora o ciclo central de extrusão-sopro permaneça consistente entre polímeros, cada material — PEBD, PEAD, PP — tem características únicas que influenciam ajustes de processo e adequação de uso final. Abaixo está uma comparação concisa destes plásticos comuns.
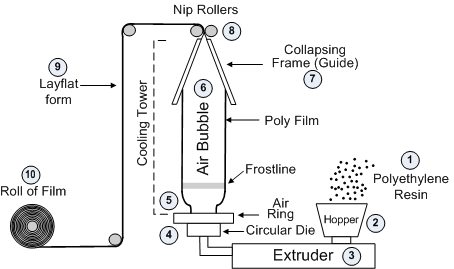
2.1. PEBD (Polietileno de Baixa Densidade)
- Propriedades: Alta flexibilidade, excelente transparência, barreira superior contra humidade e químicos, adequado para contacto alimentar.
- Usos Típicos: Sacos flexíveis para armazenamento de líquidos, sachês de especiarias e bolsas para produtos frescos.
- Nota de Processo: Ponto de fusão 105–115 °C; fácil de imprimir mas desafiante para perfurar devido à sua maleabilidade. Tratamentos anti-estáticos recomendados para ambientes eletrónicos ou explosivos.
- Produção: Espelha a sequência padrão de extrusão-sopro, com ligeiros ajustes para manter integridade do filme durante arrefecimento.
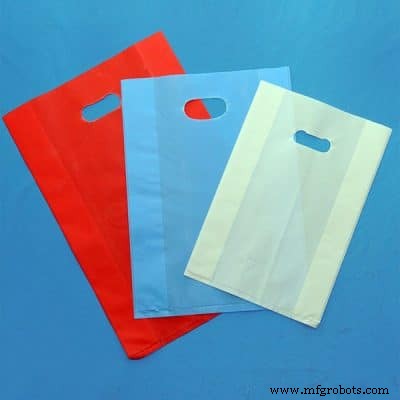
2.2. PEAD (Polietileno de Alta Densidade)
- Propriedades: Moderadamente transparente, superfície brilhante, rígido comparado ao PEBD, maior resistência mecânica.
- Usos Típicos: Sacos com alça, sacos de supermercado e contentores rígidos.
- Nota de Processo: Ponto de fusão 130–150 °C. Requer barra estabilizadora central na cabeça do molde para manter a bolha vertical durante extrusão e facilitar arrefecimento rápido do fundido a alta temperatura.
- Produção: Semelhante ao PEBD mas incorpora a barra estabilizadora e um regime de arrefecimento ligeiramente modificado.
2.3. PP (Polipropileno)
- Propriedades: Incolor, inodoro, não tóxico, excelente resistência ao calor (160–171 °C), fácil de rasgar quando perfurado.
- Usos Típicos: Embalagens de produtos de alto valor, sacos de rasgo fácil e contentores botânicos.
- Nota de Processo: A alta temperatura de fusão necessita de método de sopro top-down; a bolha é formada de cima para evitar rasgões. Arrefecimento por jato de água garante queda rápida de temperatura, estabilizando o filme antes da bobinagem.
- Produção: Partilha as etapas de extrusão-sopro-prensa e corte com outros polímeros mas requer técnicas de sopro e arrefecimento especializadas para preservar integridade do filme.
Independentemente do tipo de polímero, as etapas fundamentais de produção — mistura, extrusão-sopro, arrefecimento e corte — permanecem constantes. No entanto, as propriedades físicas únicas de cada material ditam ajustes de processo específicos, garantindo que o produto final cumpre as exigências funcionais da sua aplicação pretendida.
Corante
- Ligas Tungstênio-Cobre: Material de Alto Desempenho para Embalagem Microeletrônica
- Pinos de Liberação Rápida: Tipos de Manoplas, Características e Escolha Ideal
- Ultra Purge 100X: Limpeza Eficiente Sob Demanda para Moldes de Poliolefina de Parede Fina
- Explorando 8 Tendências Tecnológicas-Chave de 2021 com Exemplos do Mundo Real
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Dominando a Extrusão Plástica: Processo, Materiais e Principais Aplicações
- Escolhendo os Materiais Certos para Microfusão: Tipos, Benefícios e Aplicações
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Equipamentos de Soldagem a Arco: Tipos, Funções e Seleção
- Principais Propriedades Mecânicas dos Materiais: Visão Geral Abrangente