



Otimizando Fluidos de Corte para Diferentes Processos de Usinagem de Metais
O fluido de corte (líquido de arrefecimento/lubrificante) reduz atrito entre face de rake e cavaco, e face de flanco e superfície usinada, formando filme lubrificante que diminui força de corte, atrito, consumo de potência, temperatura superficial e desgaste da ferramenta, melhorando a usinabilidade do material.
Diferentes processos de corte têm requisitos distintos para o fluido. A seleção correta é crucial para a qualidade da peça.
Torneamento de Desbaste (Rough Turning)
Grande avanço e avanço de corte → grande resistência, muito calor, desgaste severo da ferramenta. Prioriza arrefecimento com certa limpeza, lubrificação e proteção anticorrosiva. Fluido à base de água (emulsão de extrema pressão) remove calor prontamente, reduz temperatura e aumenta durabilidade da ferramenta. Emulsões de extrema pressão aliam boa refrigeração a boa lubrificação de extrema pressão. Atenção: ao usar fluido aquoso, mantenha as guias da máquina; seque a mesa e aplique lubrificante ao final do expediente.
Torneamento de Acabamento (Finishing Turning)
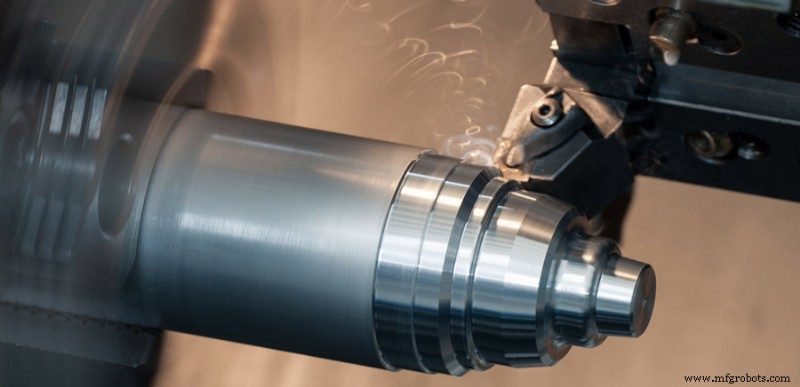
Pequeno avanço (0,05–0,8 mm) e avanço reduzido. Exige precisão dimensional e rugosidade. Força e temperatura de corte baixas. Use fluidos com baixo coeficiente de atrito e boa lubrificação: emulsões de alta concentração (>10% em massa) e fluidos com aditivos oleosos.
Para alta precisão (ex: roscas finas), use óleo de nabo, soja ou outros óleos vegetais como lubrificantes. Devido à baixa estabilidade e fácil oxidação dos óleos vegetais, algumas fábricas usam mistura (fração mássica): 15% lubrificante de precisão JQ-1 + 85% óleo de sistema de perda total L-AN32, com bons resultados.
Mandrilamento (Boring)
Mecanismo semelhante ao torneamento, mas usinagem interna. Avanço e velocidade não são altos, mas dissipação de calor é ruim. Emulsão serve como fluido; aumente vazão e pressão quando aplicável.
Fresamento (Milling)
Corte intermitente: espessura de cavaco varia, propenso a vibração e impacto; condições piores que torneamento.
- Fresa de aço rápido em alta velocidade: fluido com boa refrigeração e certa lubrificação (emulsão de extrema pressão).
- Fresamento em baixa velocidade: óleo de corte com boa lubrificidade (óleo de precisão, óleo de extrema pressão inativo).
- Aço inoxidável e ligas resistentes ao calor: óleo de corte com aditivos de extrema pressão à base de enxofre e cloro.
Alisamento (Reaming)
Acabamento de furos, alta precisão. Baixa velocidade, pequeno avanço. Ferramenta e parede do furo sofrem compressão e corte; cavacos ficam nas goivas ou grudam na aresta, afetando o efeito de compressão da faixa de guia. Destroi precisão e rugosidade, aumenta torque, gera rebarba de solda e aumenta desgaste. Estado de lubrificação limite. Use emulsão de extrema pressão de alta concentração ou óleo de corte de extrema pressão com boa lubrificidade e fluidez. Para inox e aços resistentes ao calor, fluido composto de alta extrema pressão. Para alisamento de furo profundo, óleo de furação profunda com boa lubrificação atende.
Brochamento (Broaching)
Brocha: muitas dentes ao longo do eixo. Usina formas complexas com alta precisão. Ferramenta valiosa → durabilidade impacta custo. Acabamento com exigência rigorosa de rugosidade. Resistência de corte alta, remoção de cavaco difícil, refrigeração ruim, peça arranha fácil. Exige lubrificidade e capacidade de remoção de cavaco. Existem óleos de brochamento com aditivos de extrema pressão à base de enxofre.
Para brochamento de inox e ligas resistentes ao calor, fórmula (fração mássica): JQ-2 lubrificante EP 20%, parafina clorada 15%, benzeno 1%, óleo L-ANN22 sistema perda total 64%.
Furação (Drilling)
Broca helicoidal comum = desbaste. Remoção de cavaco e calor difíceis → recozimento da aresta, vida útil e eficiência afetadas. Fluido de bom desempenho multiplica vida da broca e melhora eficiência. Use emulsão de extrema pressão ou fluido sintético de extrema pressão. Este tem baixa tensão superficial e boa penetração, refrigera a broca a tempo, muito eficaz para vida da ferramenta e eficiência. Para materiais difíceis (inox, ligas resistentes ao calor), óleos de corte de extrema pressão de baixa viscosidade.
Rosqueamento (Thread Machining)
Ferramenta em contato cunha com material; aresta cercada por material em 3 lados. Torque alto, remoção de cavaco difícil, calor não levado pelos cavacos. Ferramenta desgasta, cavaco emperra, vibração. Rosqueamento interno (machos) é mais exigente; pode haver lascamento e quebra de machos.
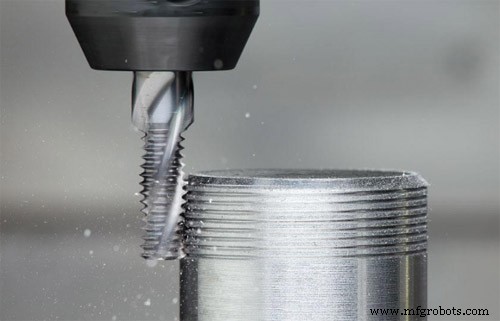
Fluido deve ter baixo coeficiente de atrito e alta extrema pressão para reduzir resistência e estender vida. Geralmente, fluido composto com agente oleoso e agente de extrema pressão. Penetração é crucial no rosqueamento interno: se o fluido penetra na aresta a tempo, afeta durabilidade do macho. Penetração relaciona-se à viscosidade: óleo de baixa viscosidade penetra melhor. Se necessário, adicione diesel ou querosene para melhorar penetração. Em furos cegos onde fluido dificilmente entra, fluido de alta viscosidade e forte adesão é mais eficaz.
Fórmulas (fração mássica) para fluidos de rosqueamento:
- Óleo graxo sulfatado 10%, parafina clorada 10%, óleo graxo 8%, óleo L-AN15 perda total 72% — aço e ligas de aço.
- JQ-2 EP 20%, JQ-1 precisão 10%, L-AN15 perda total 70% — aço e ligas de aço.
- JQ-2 EP 15%, óleo diesel 20%, L-AN15 perda total 65% — alumínio e ligas.
- JQ-2 EP 30%, parafina clorada 10%, óleo graxo 10%, L-AN32 perda total 50% — inox e furo cego.
- Óleo emulsionado EP 20% + água 80% — roscas em peças padrão de aço.
Retífica (Grinding)
Alta precisão dimensional e baixa rugosidade. Velocidade de retífica alta, geração de calor grande, temperatura 800–1000 °C ou mais. Risco de queima superficial, trincas por tensão térmica, deformação. Rebolo desgasta, grãos caem, detritos espirram afetando precisão e rugosidade. Materiais tenazes/plásticos: detritos entopem rebolo ou fundem-se na superfície, perdendo capacidade de corte. Necessário fluido com boa refrigeração, limpeza, certa lubrificidade e antiferrugem.
1. Retífica Comum
Emulsão antiferrugem, água com soda, fluido sintético (fração mássica): emulsão antiferrugem 2%, nitrito de sódio 0,5%, carbonato de sódio 0,2%, água 97,3%; ou nitrito de sódio 0,8%, carbonato de sódio 0,3%, glicerina 0,5%, água 98,6%; ou 3–4% emulsão antiferrugem ou líquido sintético direto.
Para retífica de precisão com alta exigência, fluido H-1 melhora precisão e eficiência; concentração 4–5%.
2. Retífica de Alta Velocidade
Velocidade periférica > 50 m/s. Aumento da velocidade eleva temperatura significativamente. Testes: a 60 m/s, temperatura ~50–70% maior que a 30 m/s; a 80 m/s, 15–20% maior que a 60 m/s. Mais grãos participam por unidade de tempo, atrito intensificado, maior consumo energético, maior temperatura superficial, mais queimaduras e trincas. Fluidos comuns não servem; use fluidos de alta velocidade com boa penetração e refrigeração (ex: fluidos GMY para até 60 m/s).
3. Retífica Potente (Power Grinding)
Processo avançado de alta eficiência. Ex: retífica penetrante de alta velocidade e potência: rebolo 60 m/s, avanço radial 3,5–6 mm/min, taxa de remoção 20–40 mm³/mm·s. Atrito severo. Mesmo com alta pressão e grande vazão, temperatura da camada superficial 700–1000 °C. Sem refrigeração adequada, processo impossível. Comparado à emulsão: volume total de retífica +35%, razão de retífica +30–50%, tempo normal +40%, perda de potência ~40%. Desempenho do fluido influencia muito. Fluidos nacionais: QM alta velocidade potente, HM avanço lento potente.
4. Retífica com Rebolo de Diamante
Para metal duro, cerâmica, vidro, materiais de alta dureza. Desbaste e acabamento. Superfície sem trincas/fissuras, baixa rugosidade. Para evitar calor excessivo e desgaste precoce do rebolo, e obter baixa rugosidade: refrigeração contínua e abundante. Devido à alta dureza da peça, fluido deve ter refrigeração e limpeza para manter rebolo afiado. Coeficiente de atrito não deve ser muito baixo (baixa eficiência, queimaduras). Use fluido sintético à base de sais inorgânicos. No acabamento, adicione polietilenoglicol como lubrificante para melhorar qualidade superficial. Para peças de alta precisão, óleos de retífica de baixa viscosidade com boa lubrificação.
5. Retífica de Roscas, Engrenagens e Parafusos
Ênfase na qualidade e precisão dimensional da superfície. Use óleo de retífica com aditivos de extrema pressão. Boa lubrificação reduz calor de retífica; aditivos EP reagem com material formando filmes de sulfeto e cloreto de ferro (baixa resistência ao cisalhamento), reduzindo desgaste do grão e suavizando retífica. Para melhor refrigeração, limpeza e segurança contra incêndio: óleo de retífica de baixa viscosidade e alto ponto de fulgor.
Processo de manufatura
- Explore Máquinas de Corte a Faca CNC Versáteis para Precisão em Diversas Indústrias
- Produção de Filme de Embalagem Plástica: Visão Geral Abrangente de Processos e Materiais
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Selecionando Ferramentas de Torneamento e Fluidos de Corte Ótimos para Ligas de Alumínio
- Os 5 Principais Processos de Corte de Metal na Manufatura Moderna
- Corte CNC vs Corte a Laser: Escolhendo o Processo de Fabricação Ideal para suas Necessidades
- Escolhendo a Lâmina Certa para Corte: Tipos, Dentes e Materiais