



Produção de Liga Tungstênio-Níquel-Ferro: Da Mistura de Pós à Sinterização Final
Processo de Produção de Liga Tungstênio-Níquel-Ferro
A liga tungstênio-níquel-ferro é um compósito de alta densidade contendo 90–98% de tungstênio, suplementado com níquel, ferro, cobre ou outros elementos. Sua gravidade específica tipicamente varia de 17,0 a 18,5. A liga é valorizada por sua alta densidade de sinterização, excelente resistência mecânica, ferromagnetismo moderado, boa plasticidade e usinabilidade, condutividade térmica e elétrica superior, e propriedades excepcionais de blindagem contra raios γ e X. Este artigo descreve o fluxo de trabalho de fabricação preciso que entrega esses atributos de desempenho.
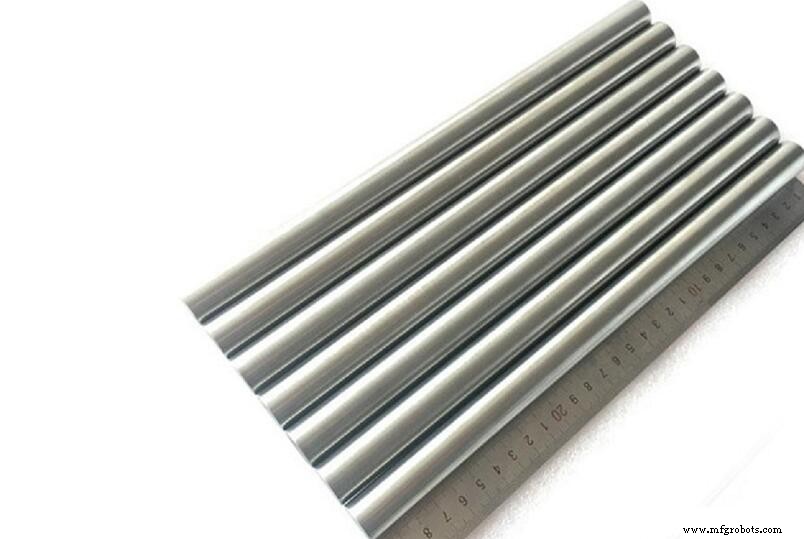
Visão Geral Passo a Passo:
1. Mistura de Pós: Pesos precisos de pós de tungstênio, níquel e ferro são combinados em um reator. Após mistura completa, um aglutinante resinoso é adicionado na proporção calculada. A mistura é aquecida a 180 °C, permitindo que o aglutinante se torne um fluido viscoso que reveste uniformemente os pós, criando uma pasta homogênea.
2. Moldagem por Extrusão: A saída do reator é direcionada a um extrusor, equipado com o molde desejado. A matriz de extrusão é mantida a 100 °C enquanto o extrusor opera a 180 °C. Pelotas são forçadas através da matriz, moldadas na geometria alvo e imediatamente removidas para a etapa de desaglutinação.
3. Desaglutinação: As peças verdes são colocadas em uma placa cerâmica de alumina e transferidas para um forno catalítico de desengraxe. Parâmetros operacionais: 110 °C, fluxo de nitrogênio de 25 L/min, ácido oxálico a 2 g/min, e período de catálise de 4 horas. Desaglutinação bem-sucedida é confirmada por perda de peso de pelo menos 7,2%.
4. Sinterização: Componentes desaglutinados são carregados em forno de atmosfera controlada. A temperatura é elevada através de múltiplos estágios, com tempos de espera precisos em cada platô. Hidrogênio é injetado para manter a pressão interna e reduzir oxidação. Ao atingir a temperatura alvo, a liga é mantida para alcançar densificação completa, então resfriada rapidamente (resfriamento forçado) para travar a microestrutura.
5. Garantia de Qualidade: Peças pós-sinterizadas são pesadas e sua densidade medida com medidor de densidade de precisão. Peças qualificadas passam por limpeza ultrassônica, secagem e polimento. Inspeção superficial verifica defeitos ou arranhões. Peças fora de especificação são registradas, reprocessadas ou descartadas para maximizar utilização de material e minimizar desperdício.
Este método consistentemente produz ligas tungstênio-níquel-ferro com resistência, dureza e tenacidade superiores comparadas a rotas convencionais.
Conclusão
Esperamos que esta visão geral detalhada do processo de produção de liga tungstênio-níquel-ferro aprimore seu entendimento da fabricação avançada de metais refratários. Para mais insights sobre metais refratários e ligas, visite Advanced Refractory Metals (ARM), fornecedor global líder baseado em Lake Forest, Califórnia. A ARM fornece tungstênio, molibdênio, tântalo, rênio, titânio e zircônio de alta qualidade a preços competitivos.
Metal
- Liga de Tungstênio: A Solução Definitiva para Contrapeso de Empilhadeiras
- Wafers de Liga de Tungstênio: Aplicações, Benefícios e Usos Industriais
- Ligas Tungstênio-Níquel-Ferro: Principais Aplicações na Indústria Moderna
- Liga Tungstênio-Cobre vs Liga Tungstênio-Níquel-Ferro: Comparação Técnica
- Técnicas de Produção de Pó de Tungstênio Esférico: Métodos, Vantagens e Aplicações Industriais
- Processo Eficiente de Fusão a Arco para Ligas de Tungstênio de Alto Desempenho
- Chumbadas de Liga de Tungstênio Premium: Design Avançado e Desempenho
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Liga 625 Inconel®: Liga de Níquel Premium para Alta Temperatura, Resistente à Corrosão, Aplicações Aeroespaciais e Offshore
- Liga 718: Liga de Níquel-Cromo Premium para Aplicações de Alto Desempenho