



Processo Corex: Alternativa Limpa e Econômica à Produção Tradicional de Ferro
Processo Corex para Produção de Ferro
Durante o final do século XX, várias novas iniciativas foram tomadas para desenvolvimento de tecnologia de redução por fusão que pudesse se tornar rota alternativa para produção de ferro líquido (ferro gusa), já que a produção de ferro em alto-forno (BF) convencional depende de carvão metalúrgico, necessário para produzir coque de BF requerido para produção de ferro gusa no alto-forno. Carvão metalúrgico não é apenas caro mas associado a questões ambientais durante sua conversão a coque de BF em baterias de fornos de coque. Processo de redução por fusão é aquele baseado em tecnologia de redução por fusão e, portanto, neste processo a produção de ferro gusa é realizada sem uso de coque metalúrgico. Processo Corex é uma destas iniciativas. É o primeiro e único processo de redução por fusão comercialmente estabelecido baseado em carvão não coquificável disponível como rota alternativa ao alto-forno para produção de ferro gusa.
O processo Corex foi desenvolvido pelo fornecedor de tecnologia austríaco VOEST no final dos anos 1970, e sua viabilidade foi confirmada durante os anos 1980. A primeira planta piloto foi instalada em Kehl, Alemanha, em 1981. A comercialização, no entanto, foi alcançada junto com o produtor de aço sul-africano ISCOR, onde o módulo C-1000 (C – 0,5 M) foi comissionado em novembro de 1989 em suas obras de Pretoria. Este reator de primeira geração, chamado melter-gasificador, tinha diâmetro de soleira de 5,5 m e taxa de produção de ferro gusa variando de 40 a 60 toneladas por hora. A capacidade nominal da planta era de 300.000 toneladas métricas por ano. A aplicabilidade geral desta primeira geração de processo era limitada e muitos problemas técnicos tiveram que ser resolvidos. No entanto, ajudou a superar o estágio crítico de demonstração para esta tecnologia de redução por fusão.
Evolução dos Módulos Corex
Após o sucesso da tecnologia de redução por fusão alcançado através da operação do módulo C-1000, o módulo C-2000 (C-0,8 M) foi introduzido pelo desenvolvedor do processo. Este módulo tem diâmetro de soleira de 7,3 m e taxa de produção de ferro gusa variando de 80 a 100 toneladas por hora. A capacidade nominal da planta varia de 600.000 a 800.000 toneladas por ano. A primeira planta comissionada com este módulo foi em 1995 nas obras de Pohang da POSCO. Desde então, um módulo C-2000 foi comissionado na ArcelorMittal África do Sul – Obras de Saldanha (dezembro 1998), dois módulos na planta JSW Bellary na Índia (agosto 1999 e abril 2000), e dois módulos na planta ESSAR em Hazira, Índia.
Após o sucesso comercial do módulo C-2000, o desenvolvedor do processo Corex passou a oferecer também módulos de maior capacidade: (i) módulo C-1,0 M com diâmetro de soleira de 7,8 m e taxa de produção de 100 a 125 t/h, capacidade nominal de 800.000 a 1 milhão t/ano; (ii) módulo C-1,3 M com diâmetro de soleira de 9,4 m, taxa de 125 a 160 t/h, capacidade de 1,0 a 1,3 milhões t/ano; (iii) módulo C-3000 (C-1,5 M) com diâmetro de soleira de 9,6 m, taxa de 160 a 180 t/h, capacidade de 1,3 a 1,5 milhões t/ano; e (iv) módulo C-2,0 M com diâmetro de soleira de 11,5 m, taxa de 210 a 240 t/h, capacidade de 1,7 a 2,0 milhões t/ano. Destes módulos de maior capacidade, dois módulos C-3000 (C-1,5 M) foram comissionados pelo grupo Baosteel China em suas obras de Luojing em Xangai, um em novembro de 2007 e o segundo em março de 2011.
Hoje, a tecnologia Corex é um processo reconhecido para produção de ferro gusa líquido em qualidade idêntica ao ferro gusa produzido em alto-forno. É um processo de redução direta por fusão industrial e comprovado comercialmente que permite produção custo-eficiente e ambientalmente compatível de ferro gusa diretamente de minério de ferro e carvão não coquificável. O processo é a única alternativa à rota convencional de alto-forno consistindo de planta de sinterização, fornos de coque e alto-forno.
O processo Corex distingue-se da rota do alto-forno por: (i) uso direto de carvão não coquificável como agente redutor e fonte de energia, (ii) minério de ferro pode ser carregado diretamente e viavelmente no processo na forma de minério em pedaços e pelotas, e (iii) uso de oxigênio puro em vez de ar quente rico em nitrogênio. Uso direto de carvão não coquificável é possível pois o carvão é carbonizado dentro do melter-gasificador. A alta temperatura do domo excede 1.000 °C, resultando em craqueamento completo dos hidrocarbonetos liberados pelo carvão não coquificável e evita formação de alcatrão. A carga típica de minério para Corex é 30% minério em pedaços e 70% pelotas. Resultados operacionais mostraram que operação estável é possível mesmo com fração de minério em pedaços até 80%. Uso de oxigênio de alta pureza no processo Corex gera gás de topo livre de nitrogênio. Devido ao seu alto poder calorífico, este gás pode ser reciclado para trabalho de redução ou usado para geração de calor ou energia.
A atratividade do processo Corex deve-se a: (i) qualidade de ferro gusa adequada para produção de aço, (ii) baixos custos de investimento e operacionais devido à eliminação de fornos de coque e planta de subprodutos, (iii) baixas taxas de emissões relacionadas ao processo, (iv) uso de ampla variedade de minérios de ferro e especialmente carvões não coquificáveis, e (v) geração de gás de exportação altamente valioso que pode ser usado para diversos fins como geração de energia elétrica, produção de FRD, ou substituição de gás natural.
Descrição do Processo
A característica mais inovadora do processo Corex é a separação das operações de redução de ferro e fusão em dois reatores separados: eixo de redução e melter-gasificador. Na operação de dois estágios do processo, FRD produzido de um forno de eixo é carregado no melter-gasificador para fusão. No melter-gasificador, carvão não coquificável é gasificado injetando oxigênio e minério de ferro/pelotas pré-reduzido são fundidos. O gás de saída é usado para redução de minério de ferro/pelotas no forno de eixo a montante. O fluxograma esquemático do processo é mostrado na Fig. 1 e a vista esquemática das principais seções da planta Corex na Fig. 2.
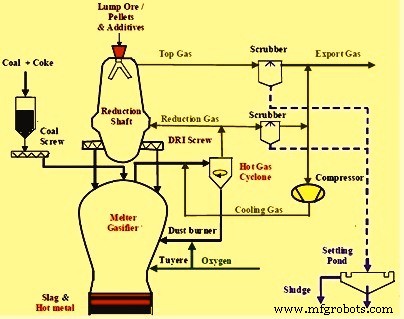
Fig. 1 Fluxograma esquemático do processo Corex
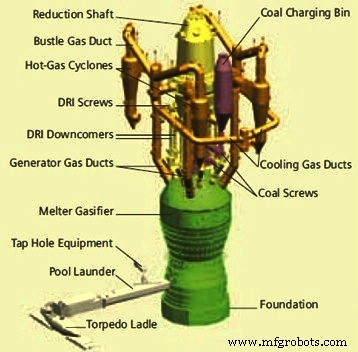
Fig. 2 Vista esquemática das principais seções da planta Corex
Minério de ferro (minério em pedaços, pelotas, ou mistura de ambos) é carregado no eixo de redução, onde é reduzido a ferro reduzido direto (FRD) pelo gás de redução em contracorrente. Os materiais descem no eixo de redução por gravidade. O gás de redução a cerca de 800-850 °C e com mais de 3 kg/cm² de pressão move-se em direção contracorrente ao topo do eixo e sai do eixo a cerca de 250-300 °C. O material contendo ferro é diretamente reduzido a metalização acima de 90% no eixo, denominado FRD (ferro reduzido direto). O grau de metalização do FRD e a calcinação dos aditivos dependem fortemente de quatro parâmetros: (i) quantidade e qualidade do gás de redução, (ii) temperatura do gás de redução, (iii) redutibilidade da carga contendo ferro, e (iv) tamanho médio de partícula e distribuição dos sólidos carregados. Subsequentemente, o FRD a quente (cerca de 800 °C) e calcário e dolomita parcialmente calcinados são descarregados no melter-gasificador do eixo de redução via transportadores de rosca de descarga com velocidade controlada.
O melter-gasificador pode ser dividido em três zonas de reação: (i) zona de freeboard gasoso (parte superior ou domo), (ii) zona de leito de char (parte média acima dos tuyeres de oxigênio), e (iii) zona de soleira (parte inferior abaixo dos tuyeres de oxigênio). Devido ao fluxo contínuo de gás através do leito de char, também existe leito fluidizado na área de transição entre o leito de char e a zona de freeboard. O melter-gasificador opera a pressão de 3 a 5 kg/cm² e compreende área de leito fluidizado superior a cerca de 1500 °C e área inferior de fusão e coleta líquida a cerca de 1550 °C. Carvão não coquificável, calcário e quartzo são carregados por sistema de tremonha de eclusa no freeboard acima da área de leito fluidizado onde são aquecidos rapidamente a 1000-1200 °C. Alguma quantidade de coque também é adicionada ao eixo para evitar aglomeração da carga dentro do eixo devido à aderência de minério/pelotas e manter permeabilidade adequada do leito.
A matéria volátil é expelida e partículas de carbono fixo fraturadas caem na zona de gasificação onde oxigênio é injetado através de tuyeres tipo alto-forno para queimar carbono a monóxido de carbono (CO). Oxigênio injetado gasifica o char de carvão e gera CO. O calor sensível dos gases quentes é transferido ao leito de char, utilizado para fusão de ferro e escória e outras reações metalúrgicas. A combustão exotérmica fornece energia para completar redução do FRD a quente e fundir escória e ferro. Além de redução final e fusão, todas as outras reações metalúrgicas também ocorrem no melter-gasificador. Ferro gusa e escória são vazados como na prática convencional de alto-forno.
Gás redutor para o forno de eixo é produzido por combustão parcial de carvão com oxigênio no leito fluidizado do melter-gasificador. O gás na faixa de temperatura de 1.050-1.100 °C do melter-gasificador é resfriado à temperatura do gás de redução (800-850 °C) pela adição de gás de resfriamento. O gás é limpo em ciclone quente para reciclar finos arrastados. Uma porção do gás limpo é então introduzida no forno de eixo como gás redutor contendo mais de 94% CO mais H₂ (hidrogênio). O gás remanescente é misturado com gás de escape limpo do forno de eixo e a mistura é usada como gás combustível de exportação. O gás combustível de exportação também é conhecido como gás Corex.
O poder calorífico do gás Corex é de cerca de 2000 kcal/Nm³. Os principais componentes do gás Corex por volume são: monóxido de carbono - 44%, dióxido de carbono - 30%, hidrogênio - 21%, umidade - 1%, nitrogênio - 2%, metano - 1,5%, e teor de poeira - menos de 5 mg/Nm³. A pressão do gás Corex fornecido a vários consumidores é normalmente cerca de 700 mm de coluna d'água.
O cálculo de balanço de calor e massa para um processo de produção de ferro desempenha papel importante durante a operação do processo Corex.
Um sistema de reciclagem consistindo de estação de compressão e remoção de CO₂ torna possível utilizar mais gás de exportação para trabalho metalúrgico. Isso eleva a utilização do gás de exportação a nível mais alto e melhora a economia global do processo além de torná-lo mais ambientalmente amigável. Devido a esta utilização aumentada de gás baseada em reciclagem, a produção de gás no melter-gasificador pode ser significativamente reduzida, o que se reflete diretamente em menor consumo de combustível e oxigênio. Com isso, a produção de escória também é reduzida em mais de 20%.
Química do Processo
No processo Corex, o conceito de alto-forno é usado mas o alto-forno é virtualmente dividido em duas metades na interface da zona coesiva (Fig. 3). O processo tem três estágios. O primeiro estágio ocorre no eixo de redução, onde a carga de minério de ferro é reduzida por gases emanando do melter-gasificador e convertida a FRD a quente. FRD a quente é transferido mecanicamente ao melter-gasificador onde o segundo e terceiro estágios ocorrem. O segundo estágio consiste em fusão e carburização do FRD a quente pelo carvão e oxigênio adicionados no melter-gasificador. No terceiro estágio, que ocorre na parte superior do melter-gasificador, um leito fluidizado de char de carvão é mantido. Aqui CO₂ e umidade (H₂O) são convertidos a CO e H₂. Como praticamente não há CO₂ ou H₂O no gás saindo do melter-gasificador, o grau de pós-combustão do gás Corex é zero, resultando em gás rico em energia química.
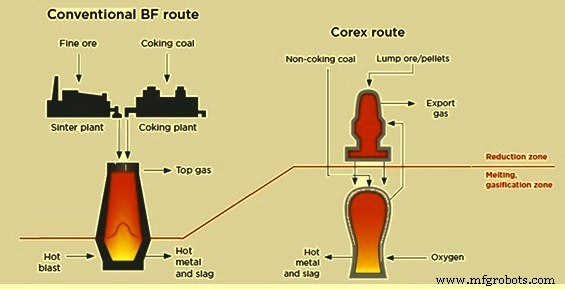
Fig. 3 Comparação dos conceitos da rota de alto-forno e rota Corex
Reações no Eixo de Redução
- Redução da carga de ferro por CO e H₂ e sua metalização em vários estágios: Fe₂O₃ → Fe₃O₄ → FeO → Fe.
- Calcinação de calcário e dolomita: CaCO₃ = CaO + CO₂ e CaCO₃·MgCO₃ = CaO·MgO + 2CO₂.
- Reação de deposição de carbono e formação de carboneto de ferro (Fe₃C): 2CO = CO₂ + C e 3Fe + 2CO = Fe₃C + CO₂.
Das reações acima, reações para redução de óxido de ferro por hidrogênio e calcinação são endotérmicas, enquanto reações para redução de óxido de ferro por gás CO e deposição de carbono são exotérmicas. O gás de redução é quase totalmente dessulfurizado no eixo devido à presença de cal queimada e dolomita conforme reações CaO + H₂S = CaS + H₂O e MgO + H₂S = MgS + H₂O. Baixo teor de sulfeto de hidrogênio do gás de topo é importante para uso posterior do gás Corex.
Reações no Melter-Gasificador
- Secagem do carvão a 100 °C.
- Desvolatilização do carvão na faixa de 200-950 °C e liberação de metano (CH₄) e hidrocarbonetos superiores (CₙHₘ).
- Decomposição da matéria volátil devido à alta temperatura na zona de freeboard do melter-gasificador. Nesta área, hidrocarbonetos são craqueados em hidrogênio e carbono elementar (CₙHₘ = n C + (m/2) H₂). É desejável que todos os hidrocarbonetos superiores sejam craqueados na zona de freeboard para assegurar geração de gás de redução de boa qualidade. Isso é alcançado mantendo temperatura do domo na faixa de 1050-1100 °C. Outras reações na zona de freeboard: (i) CO₂ + C = 2CO (reação de Boudouard), (ii) H₂O + C = CO + H₂ (reação gás-água), (iii) CO + H₂O = CO₂ + H₂ (reação de deslocamento).
- Calcinação do calcário e dolomita não calcinados.
- Redução do óxido de ferro residual no ferro esponja.
- Redução direta de FeO no FRD por carbono no leito de char.
- Combustão de char de carvão por oxigênio perto dos tuyeres, pois a temperatura máxima dentro do melter-gasificador existe em frente aos tuyeres. Reações de gasificação de carbono na área dos tuyeres: (i) 2C + O₂ = 2CO, (ii) 2CO + O₂ = 2CO₂, (iii) C + CO₂ = 2CO.
- Fusão de ferro e escória e separação de ferro gusa e escória líquida.
Características do Produto e Consumos Específicos
Análise típica de ferro gusa do processo Corex: carbono - 4,5%, silício - 0,5%, manganês - 0,08%, enxofre - 0,03%, fósforo - 0,1%. Temperatura do ferro gusa cerca de 1470-1500 °C.
Análise típica de escória do processo Corex: CaO - 35%, MgO - 13%, SiO₂ - 31%, Al₂O₃ - 15%, FeO - 0,4%, TiO₂ - 0,5%, S - 1,2%. Temperatura da escória líquida cerca de 1520-1580 °C.
Análise típica de gás de topo do processo Corex: CO - 42%, H₂ - 19%, CO₂ - 31%, CH₄ - 1,9%. Análise típica do gás de redução: CO - 62%, H₂ - 23%, CO₂ - 9%, metano - 2%. Análise típica de gás de exportação: CO - 44%, H₂ - 21%, CO₂ - 30%, umidade - 1%, N₂ - 2%, CH₄ - 1,5%, poeira - menos de 5 mg/Nm³.
Consumos específicos típicos por tonelada de ferro gusa: cerca de 940 kg de carvão não coquificável seco, 265 kg de aditivos e 520 Nm³ de oxigênio. Com reciclagem de gás de exportação: 770 kg carvão, 185 kg aditivos, 455 Nm³ oxigênio. Geração típica por tonelada de ferro gusa: 340 kg escória líquida e 16.500 mil Nm³ gás de exportação com poder calorífico ~1910 kcal/Nm³. Com reciclagem: 265 kg escória, 14.100 mil Nm³ gás com ~1790 kcal/Nm³.
No processo Corex, cerca de 45% da energia total de entrada é usada para produção de ferro e o resto vai para gás combustível de exportação. O ferro gusa produzido tem teores de carbono e silício similares ao de alto-forno. No entanto, quase todo o enxofre do carvão não coquificável entra na escória e ferro gusa. Neste aspecto, enxofre orgânico no carvão gasifica e é absorvido pelo FRD e retorna ao melter-gasificador como sulfeto de ferro.
Aspectos Ambientais do Processo
O processo Corex captura a maioria dos poluentes em estado inerte na escória e os hidrocarbonetos liberados são destruídos no domo do melter-gasificador. Além disso, devido à coquificação in-situ do carvão no melter-gasificador, grande parte do enxofre é capturada na escória, diminuindo drasticamente emissões gasosas de SO₂ ou H₂S. Também, como oxigênio puro é usado em vez de ar quente, o processo Corex reduz significativamente emissões de nitrogênio na forma de NOx e proporciona vantagens quanto a emissões de poeira. Os níveis de emissão com o processo Corex são muito menores que a rota BF de produção que consiste de alto-forno, planta de sinterização e fornos de coque.
O processo Corex emite pelo menos 15% menos CO₂ comparado à rota BF para produção de ferro gusa. Emissões atmosféricas também são menores que unidades BF convencionais. Emissão de CO₂ cerca de 1420 kg/tHM vs. 1900 kg/tHM para BF. Emissão de SO₂ cerca de 55 kg/tHM vs. 1400 kg/tHM na rota BF. Particulados e NOx no Corex são cerca de 10% da rota BF. Descarga de fenóis ~0,04 g/tHM vs. 100 g/tHM na rota BF. Descarga de sulfetos ~0,01 g/tHM vs. 180 g/tHM na rota BF. Descarga de amônia 60 g/tHM vs. 900 g/tHM na rota BF. Descargas de cianeto em águas residuais são completamente eliminadas na rota Corex.
Vantagens e Limitações do Processo Corex
Vantagens
- Redução no custo de investimento específico comparado à rota convencional de alto-forno.
- Menor custo de produção.
- Melhor desempenho ambiental devido a menores emissões e descargas.
- Maior poder calorífico do gás de exportação o torna adequado para ampla gama de aplicações.
- Flexível quanto ao uso de matérias-primas, já que ampla variedade de minérios e carvões pode ser usada.
- Boa flexibilidade operacional quanto a capacidade de produção, paradas e mudanças de matéria-prima.
Limitações
- Distribuição otimizada de carvão e FRD necessária no melter-gasificador para evitar fluxo periférico de gases quentes.
- Ausência de pós-combustão resulta em perda de energia química nos gases de exportação, resultando em alto consumo de carvão.
- Muitos equipamentos como compressor de gás de resfriamento são orientados a manutenção.
- Transferência de FRD a quente e reciclagem do gás quente são perigosas, especialmente durante períodos de manutenção.
- Melter-gasificador sujeito a alta ocorrência de picos de pressão devido a uso de carvão bruto com más condições de leito de char, resultando em travamento de sistemas de reciclagem de poeira e limpeza de gás.
- Sensibilidade dos parâmetros de qualidade das entradas do processo como granulometria, percentual de finos nas entradas, decrepitação, e comportamento de degradação de carvão, minério de ferro e pelotas a alta temperatura.
Processo de manufatura
- Produção de Liga Tungstênio-Níquel-Ferro: Da Mistura de Pós à Sinterização Final
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Técnicas Otimizadas de Laminação por Fendimento para Produção Eficiente de Barras
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Produção Especializada de Tubos Sem Costura de Alta Qualidade
- Domine o Processo de Design de Engenharia: Dicas Comprovadas para Sucesso na Produção