



Impulsionando Produção de Aeroestruturas: Novo Epóxi 2-Componentes da Hexion para RTM
Este é o terceiro em minha série de blogs sobre tecnologias que você deve conferir na CAMX 2019 (23-26 de setembro, Anaheim, CA, EUA). A Hexion (Columbus, Ohio, EUA) desenvolveu um sistema de dois componentes (2K) para RTM de aeroestruturas baseado em sua resina epóxi Epikote System 600. A introdução abaixo explicará por que este desenvolvimento é importante. Depois, dou mais detalhes sobre este novo sistema 2K e como a Hexion está atendendo às demandas de OEMs aeroespaciais por garantia de qualidade in situ da resina misturada. No final, também discuto o epóxi 2K de infusão/RTM da Hexion para aplicações resistentes ao fogo (FR).
Por que resinas 2K para RTM?
No início deste ano, escrevi sobre programas no especialista em ferramentas Alpex Technologies (Mils, Áustria) e na subsidiária da Airbus Composites Technology Center (CTC, Stade, Alemanha) para produzir peças de aeronaves compósitas usando moldagem por transferência de resina (RTM). Usar RTM em aeroespacial não é novo. Há e houve uma variedade de peças de aeronaves feitas usando RTM, incluindo:
- Leme para jato executivo Gulfstream G250 (Israel Aerospace Industries e North Coast Composites)
- Pás e carcaça de ventilador para motor turbofan LEAP (Albany Engineered Composites)
- Estrutura de porta A350 (Airbus Helicopters Donauworth)
- Porta de passageiro A350 demonstrativa (Elbit Cyclone)
- Flap multispar A320 demonstrativo (Airbus Bremen)
- Matrix Composites produziu mais de 6.000 componentes para o F-22 usando RTM.
No entanto, RTM em aplicações aeroespaciais tem sido tradicionalmente um processo de baixa pressão com tempos de ciclo medidos em horas. Os programas na Alpex e CTC focam em explorar a automação, injeção rápida e tempos de ciclo de 15 a 20 minutos oferecidos por RTM de alta pressão (HP-RTM). No meu artigo "HP-RTM para produção serial de aeroestruturas CFRP custo-efetivas", discuti a questão de usar resinas epóxi de 2 componentes (2K) versus a norma atual de usar sistemas pré-misturados de 1 componente (1K):
"Schiller [Jan Schiller, líder de projeto CTC para sistemas de produção e contato principal para tecnologias RTM] observa que todas as estruturas de aeronaves RTM anteriores usaram apenas sistemas 1K misturados pelo fornecedor, que então certifica a mistura e assume a responsabilidade por garantir que a resina atenda aos requisitos de qualificação. "Agora estamos considerando sistemas 2K, mas o desafio é garantir a qualidade da mistura", ele explica. Sistemas 1K pré-misturados requerem envio e armazenamento a frio para prevenir reação até o processamento da peça. Assim, vantagens de sistemas 2K incluem eliminação desta despesa, bem como maior reatividade para processamento mais rápido."
"Uma questão, no entanto, é que a garantia de qualidade (GQ) será transferida do fornecedor de resina para o fabricante de peças. "Esta GQ requer detecção da proporção de mistura e da qualidade da resina misturada. Ambos são necessários para qualificação da Airbus de um novo material. Então, isso significa medições dos dois componentes logo antes da mistura e da resina após a mistura. Hoje, só temos sensores antes da cabeça de mistura, mostrando quanta resina e quanto endurecedor são dosados na mistura. Isso não é suficiente para qualificação."
A Hexion (Columbus, Ohio, EUA), líder no desenvolvimento de epóxis de cura rápida para HP-RTM em compósitos automotivos (ver "HP-RTM em ascensão"), anunciou em março de 2019 que desenvolveu um sistema 2K para RTM de aeroestruturas baseado em sua resina epóxi Epikote System 600. Entrevistei o líder do segmento aeroespacial global de epóxi da Hexion, Jean Rivière, para saber mais sobre seu sistema 2K para aeroespacial e como eles estão atendendo a esta demanda por GQ in situ da resina misturada.
Superando limitações de sistemas 1K
"Assim como com pré-impregnado, os sistemas 1K para RTM e infusão em aeroespacial devem ser mantidos frios e têm vida útil limitada", diz Rivière. "Ao usar um sistema epóxi de 2 componentes (2K), você remove estas restrições. Vimos resinas epóxi 2K e altamente reativas usadas na fabricação de pás de vento e estruturas automotivas. Então por que não em aeroespacial?"
Rivière explica que após conversar com muitos clientes sobre isso, a Hexion entendeu a principal preocupação — você precisa de uma validação de que a proporção de mistura está correta a qualquer momento antes da injeção no molde. Sem isso, você tem um risco inaceitável para o fabricante de peças", ele nota. Ele adiciona que anteriormente não havia demanda para o tipo de volumes de produção vistos em pás de vento e automotivo. Agora, no entanto, Airbus e Boeing querem exceder as taxas de produção atuais enquanto visam mais peças compósitas por aeronave. "Então agora há uma necessidade de se afastar do layup de pré-impregnado e mover para um epóxi 2K para RTM ou infusão aeroespacial", diz Rivière.
Nos diagramas da cadeia de suprimentos abaixo, a tecnologia 2K não apenas remove etapas de armazenamento a frio e reaquecimento, também remove restrições no tamanho do recipiente de resina para envio. "Você deve manter a massa de resina pré-misturada em 20 litros e manter aqueles tambores em temperatura muito baixa", diz Rivière, "ou a resina pode começar a reagir. Para um sistema 2K, tambores padrão de 200 litros podem ser enviados sem restrições de baixa temperatura. Então, há menos risco, sem resfriamento forte e menos precauções necessárias."
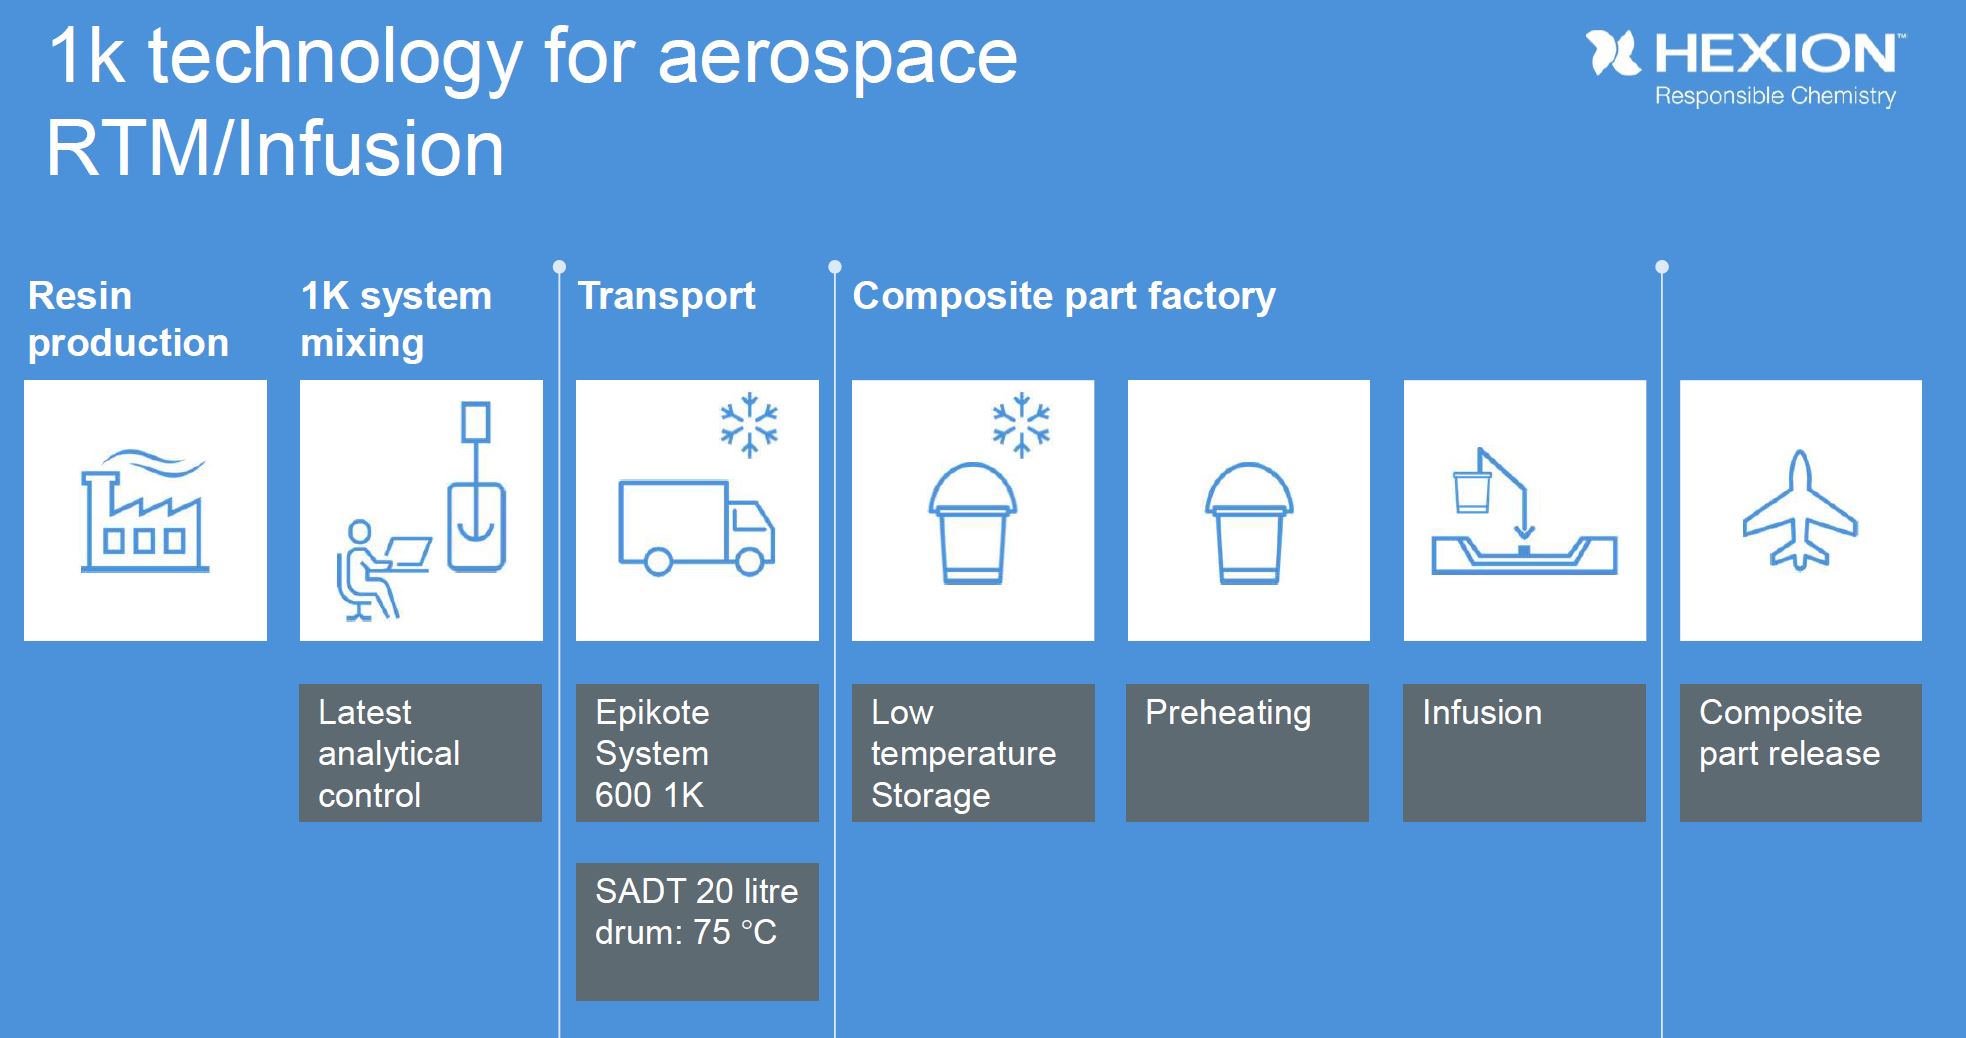
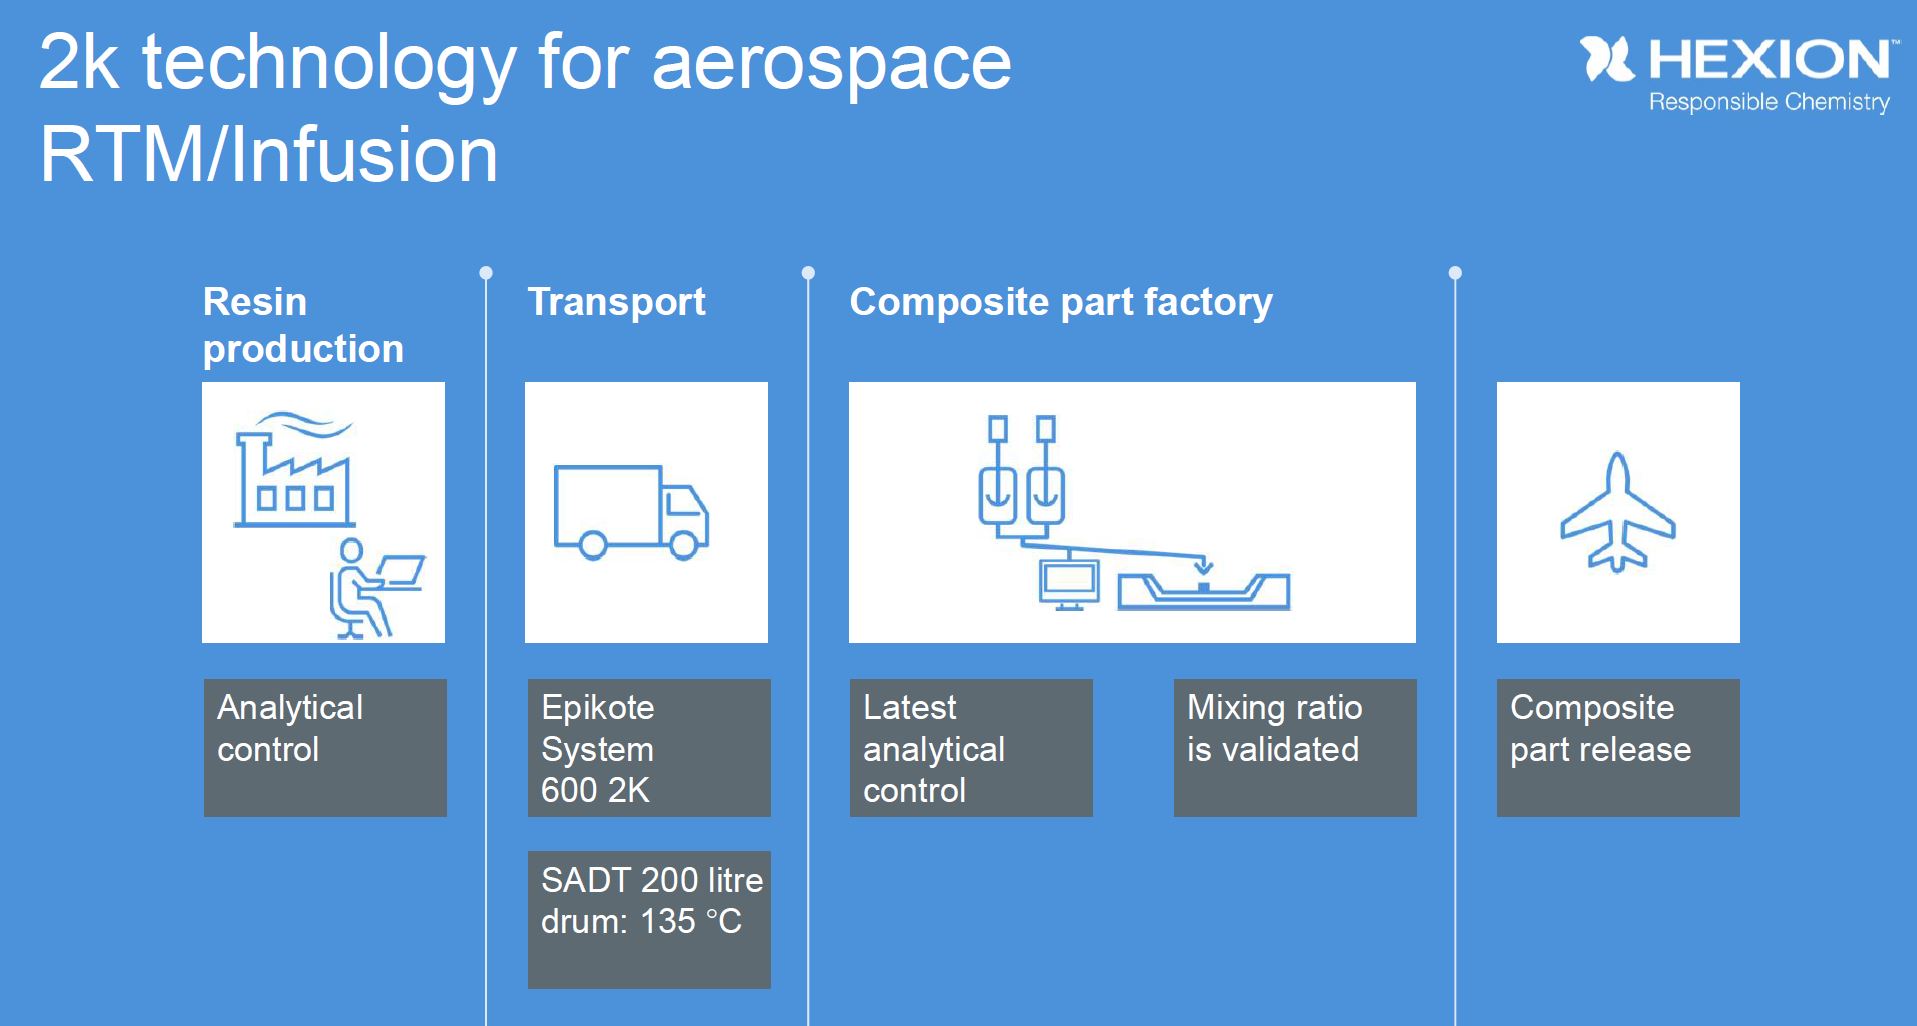
As cadeias de suprimentos acima mostram como o controle analítico muda. Enquanto apenas um controle inicial é realizado no local de fabricação para sistemas de resina 1K, o controle é implementado em múltiplos pontos de controle para o sistema 2K. Além do controle dos componentes A e B durante a produção na fábrica, a proporção de mistura A:B também é controlada digitalmente no equipamento de dosagem, medição e dispensação (MMD) e novamente logo antes da injeção da resina no molde. FONTE: Hexion.
Controle analítico
Para desenvolver esta tecnologia 2K, a Hexion trabalhou com a Hübers (Bocholt, Alemanha), um fabricante de equipamentos de dosagem, medição e dispensação (MMD), e Composyst (Hurlach, Alemanha) que tem uma licença exclusiva para o Processo Assistido a Vácuo (VAP) patenteado pela Airbus para infusão. A Hübers tem forte reputação por sistemas MMD de alto desempenho usados na fabricação de componentes elétricos e eletrônicos (ex: resina de fundição e componentes impregnados para transformadores, etc.) enquanto a Composyst é especialista em injeção de resina e infusão para aplicações Airbus, e assim, entende o que o OEM de aeronaves procura em relação a processamento e garantia de qualidade (GQ) de resinas misturadas.
"O controle analítico entra em jogo após os componentes A e B do epóxi terem sido misturados precisamente pelo equipamento Hübers e estiverem se preparando para serem introduzidos no molde", explica Rivière. Os tubos pretos entre o sistema MMD Hübers e a configuração de infusão VAP a vácuo na imagem abaixo são um componente-chave deste sistema de controle analítico. "É aqui que temos um dispositivo analítico que controla a proporção de mistura em tempo real", diz Rivière. "Demonstramos medição de proporção de mistura a cada 12 segundos, mas medição mais frequente também é possível. De fato, a tecnologia permite um controle contínuo da proporção de mistura, que é reportado e registrado."
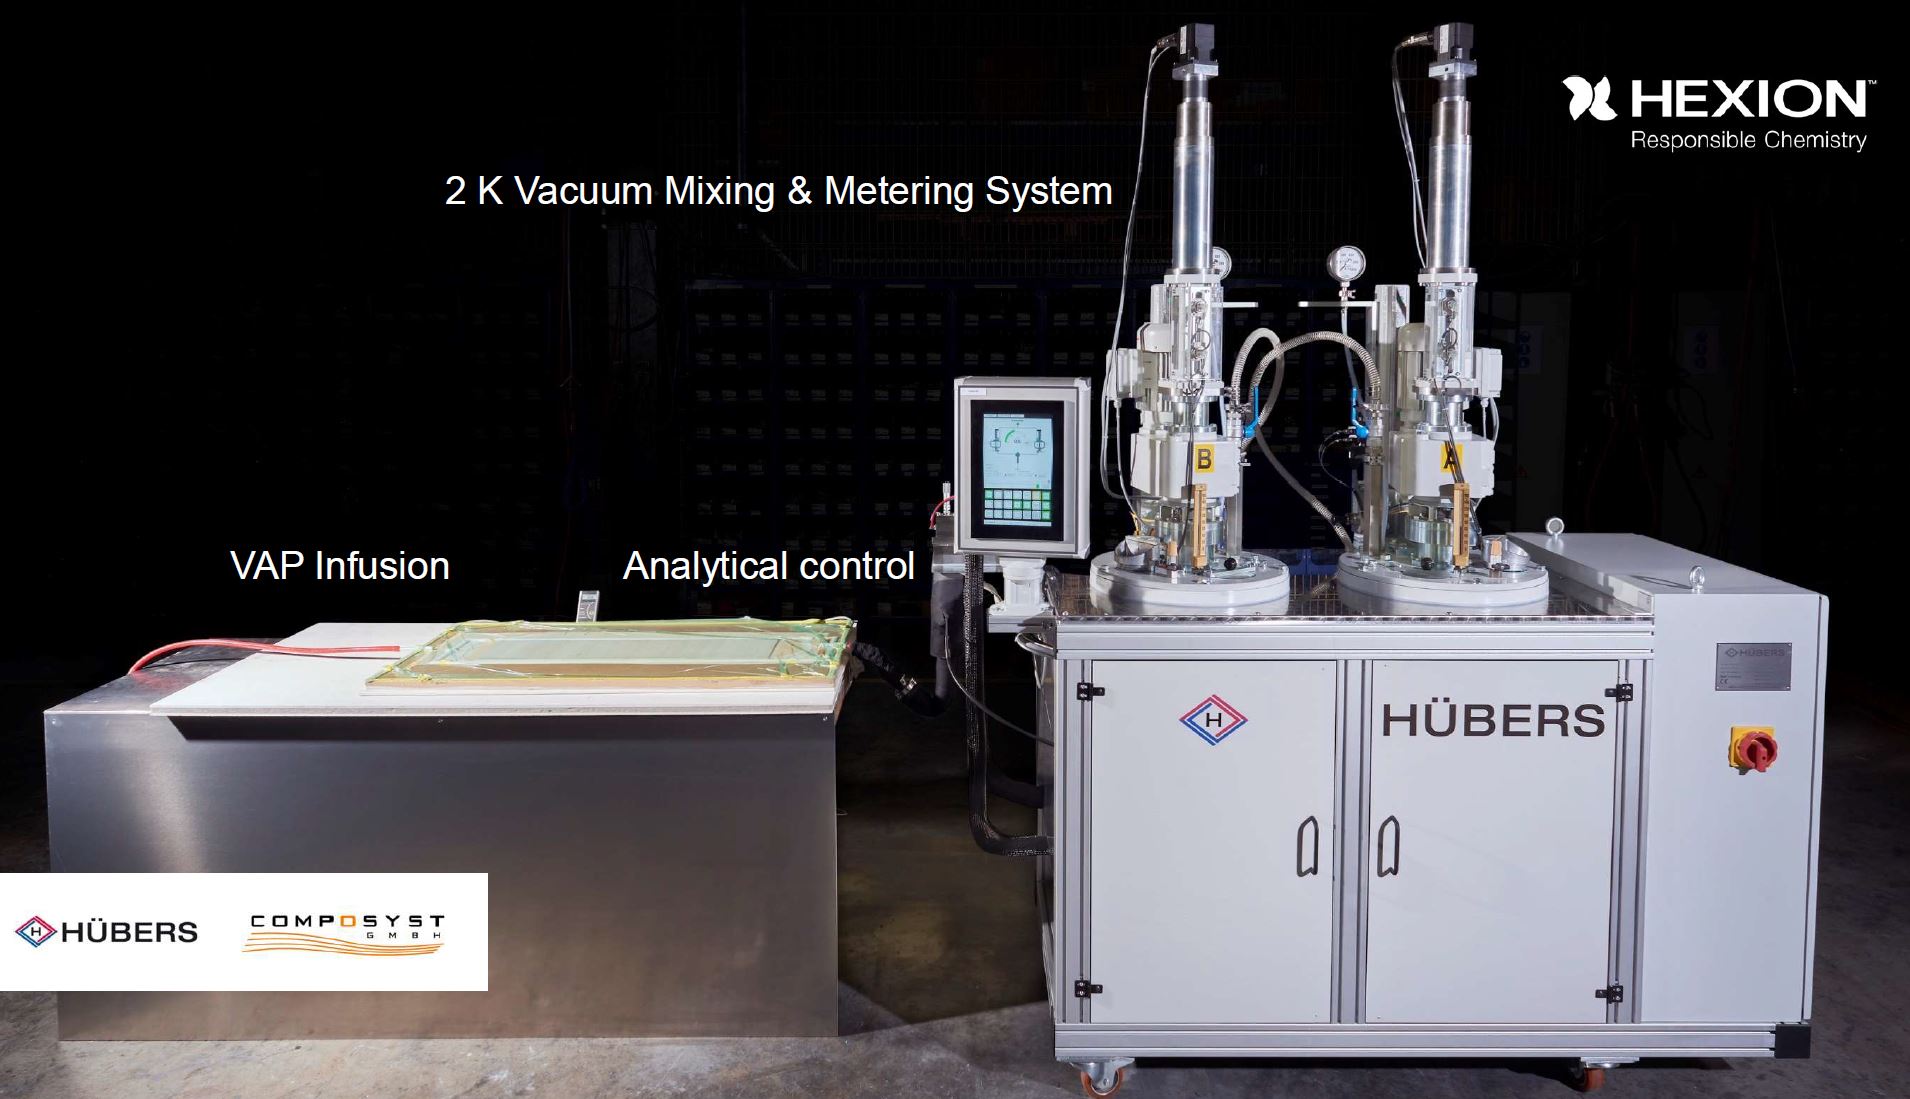
Nota tubulação preta entre o equipamento MMD Hübers e a configuração de infusão VAP onde a Hexion desenvolveu medição in-line da proporção de mistura da resina antes da injeção. SOURCE: Hexion
"Com este sistema", ele continua, "há um controle duplo: o controle normal na unidade MMD e nosso controle analítico pré-injeção por cima. Primeiro, Rivière aponta que as máquinas MMD Hübers são bem conhecidas por sua precisão e exatidão. "Elas têm um sistema de bomba dupla para os dois componentes e devem manter precisão em volume e temperatura, bem como proporção de mistura para aplicações que fornecem. Nosso sistema então adiciona uma segunda medição após a mistura e logo antes da injeção onde você pode definir alvos para alarmes." Se a proporção de mistura medida não atender aos alvos e disparar o alarme, o sistema então evacua a resina misturada para um recipiente separado, bypassando o molde para que ela não seja introduzida na peça infundida. "É então possível recuperar o processo e continuar a injeção", nota Rivière.
Ele diz que o sistema de controle analítico pós-mistura, pré-injeção da Hexion fornece um registro independente para rastreabilidade e também pode ser integrado na unidade MMD, dependendo das necessidades do cliente. Rivière nota que a unidade MMD Hübers também realiza desgasificação completa da resina, que é requerida pela indústria eletrônica, onde não pode haver vazios ou porosidade nos componentes de aplicação. "Este sistema também fornece controle portátil da pressão no molde gerenciando o fluxo da resina em níveis altos ou baixos", ele aponta. "Você pode alcançar impregnação muito boa com este tipo de controle, e também pode encurtar o tempo do processo de infusão enquanto atende requisitos de qualidade aeroespacial em termos de porosidade e volume de fibra."
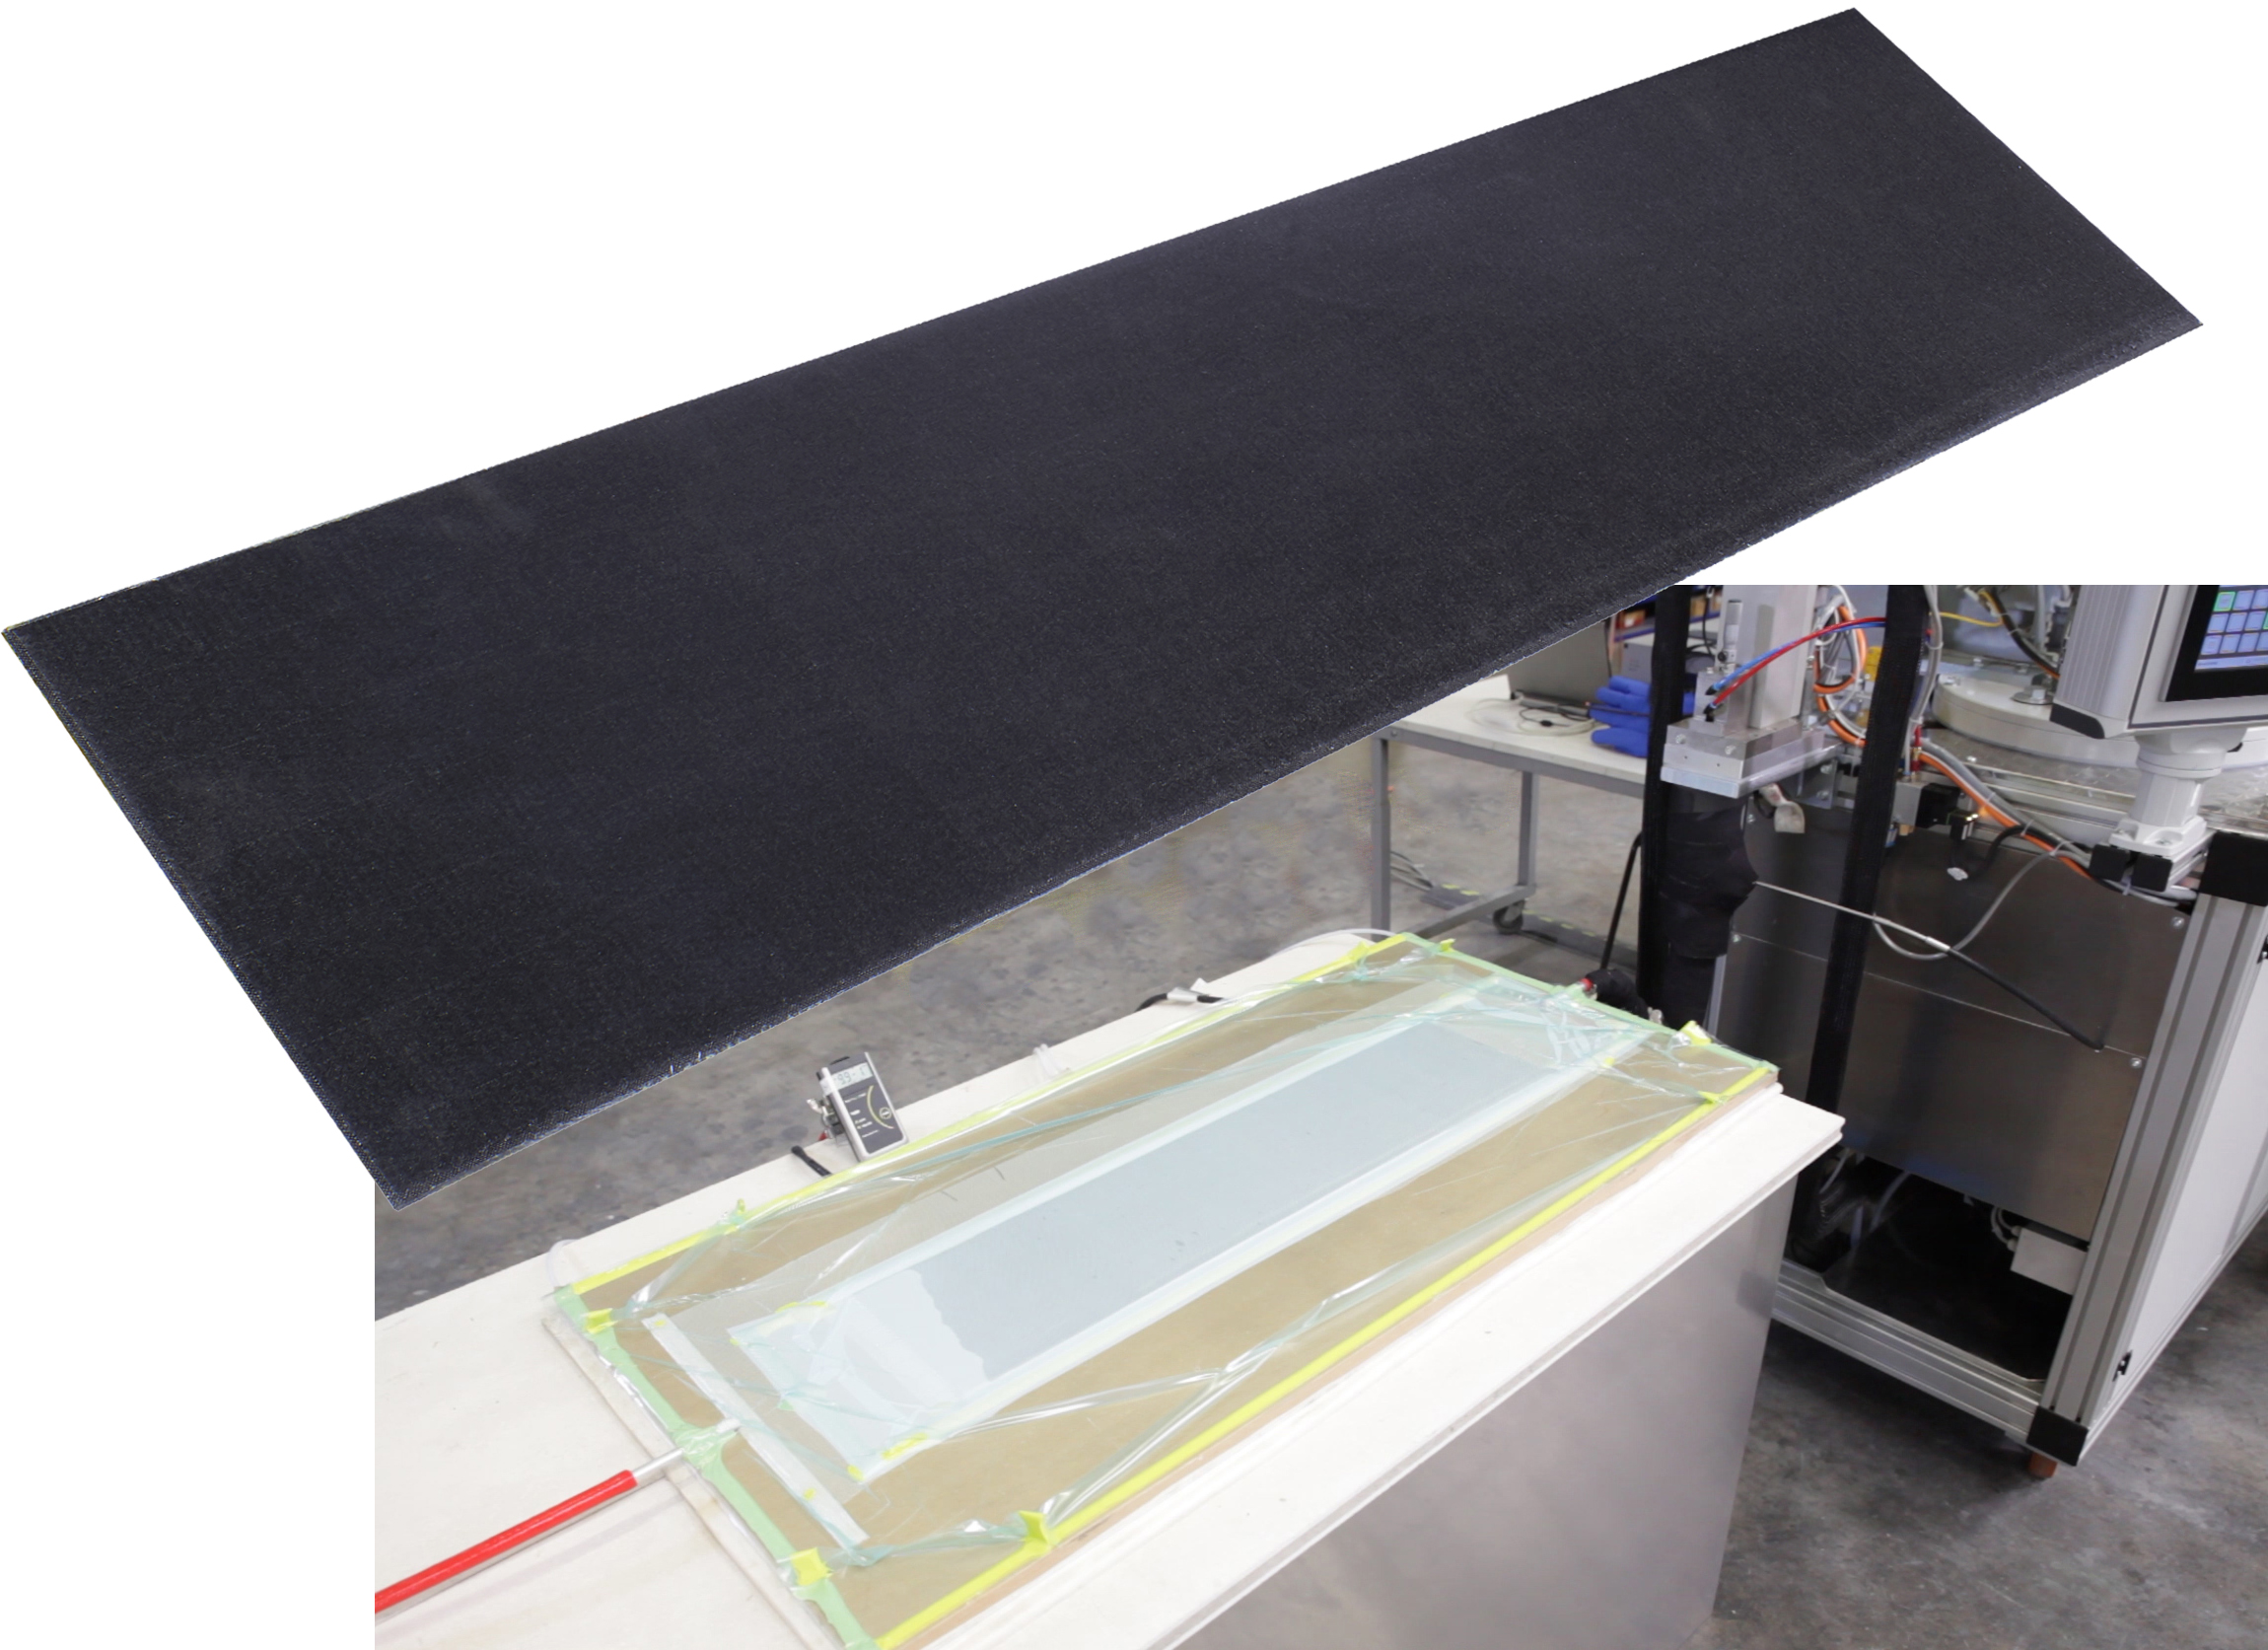
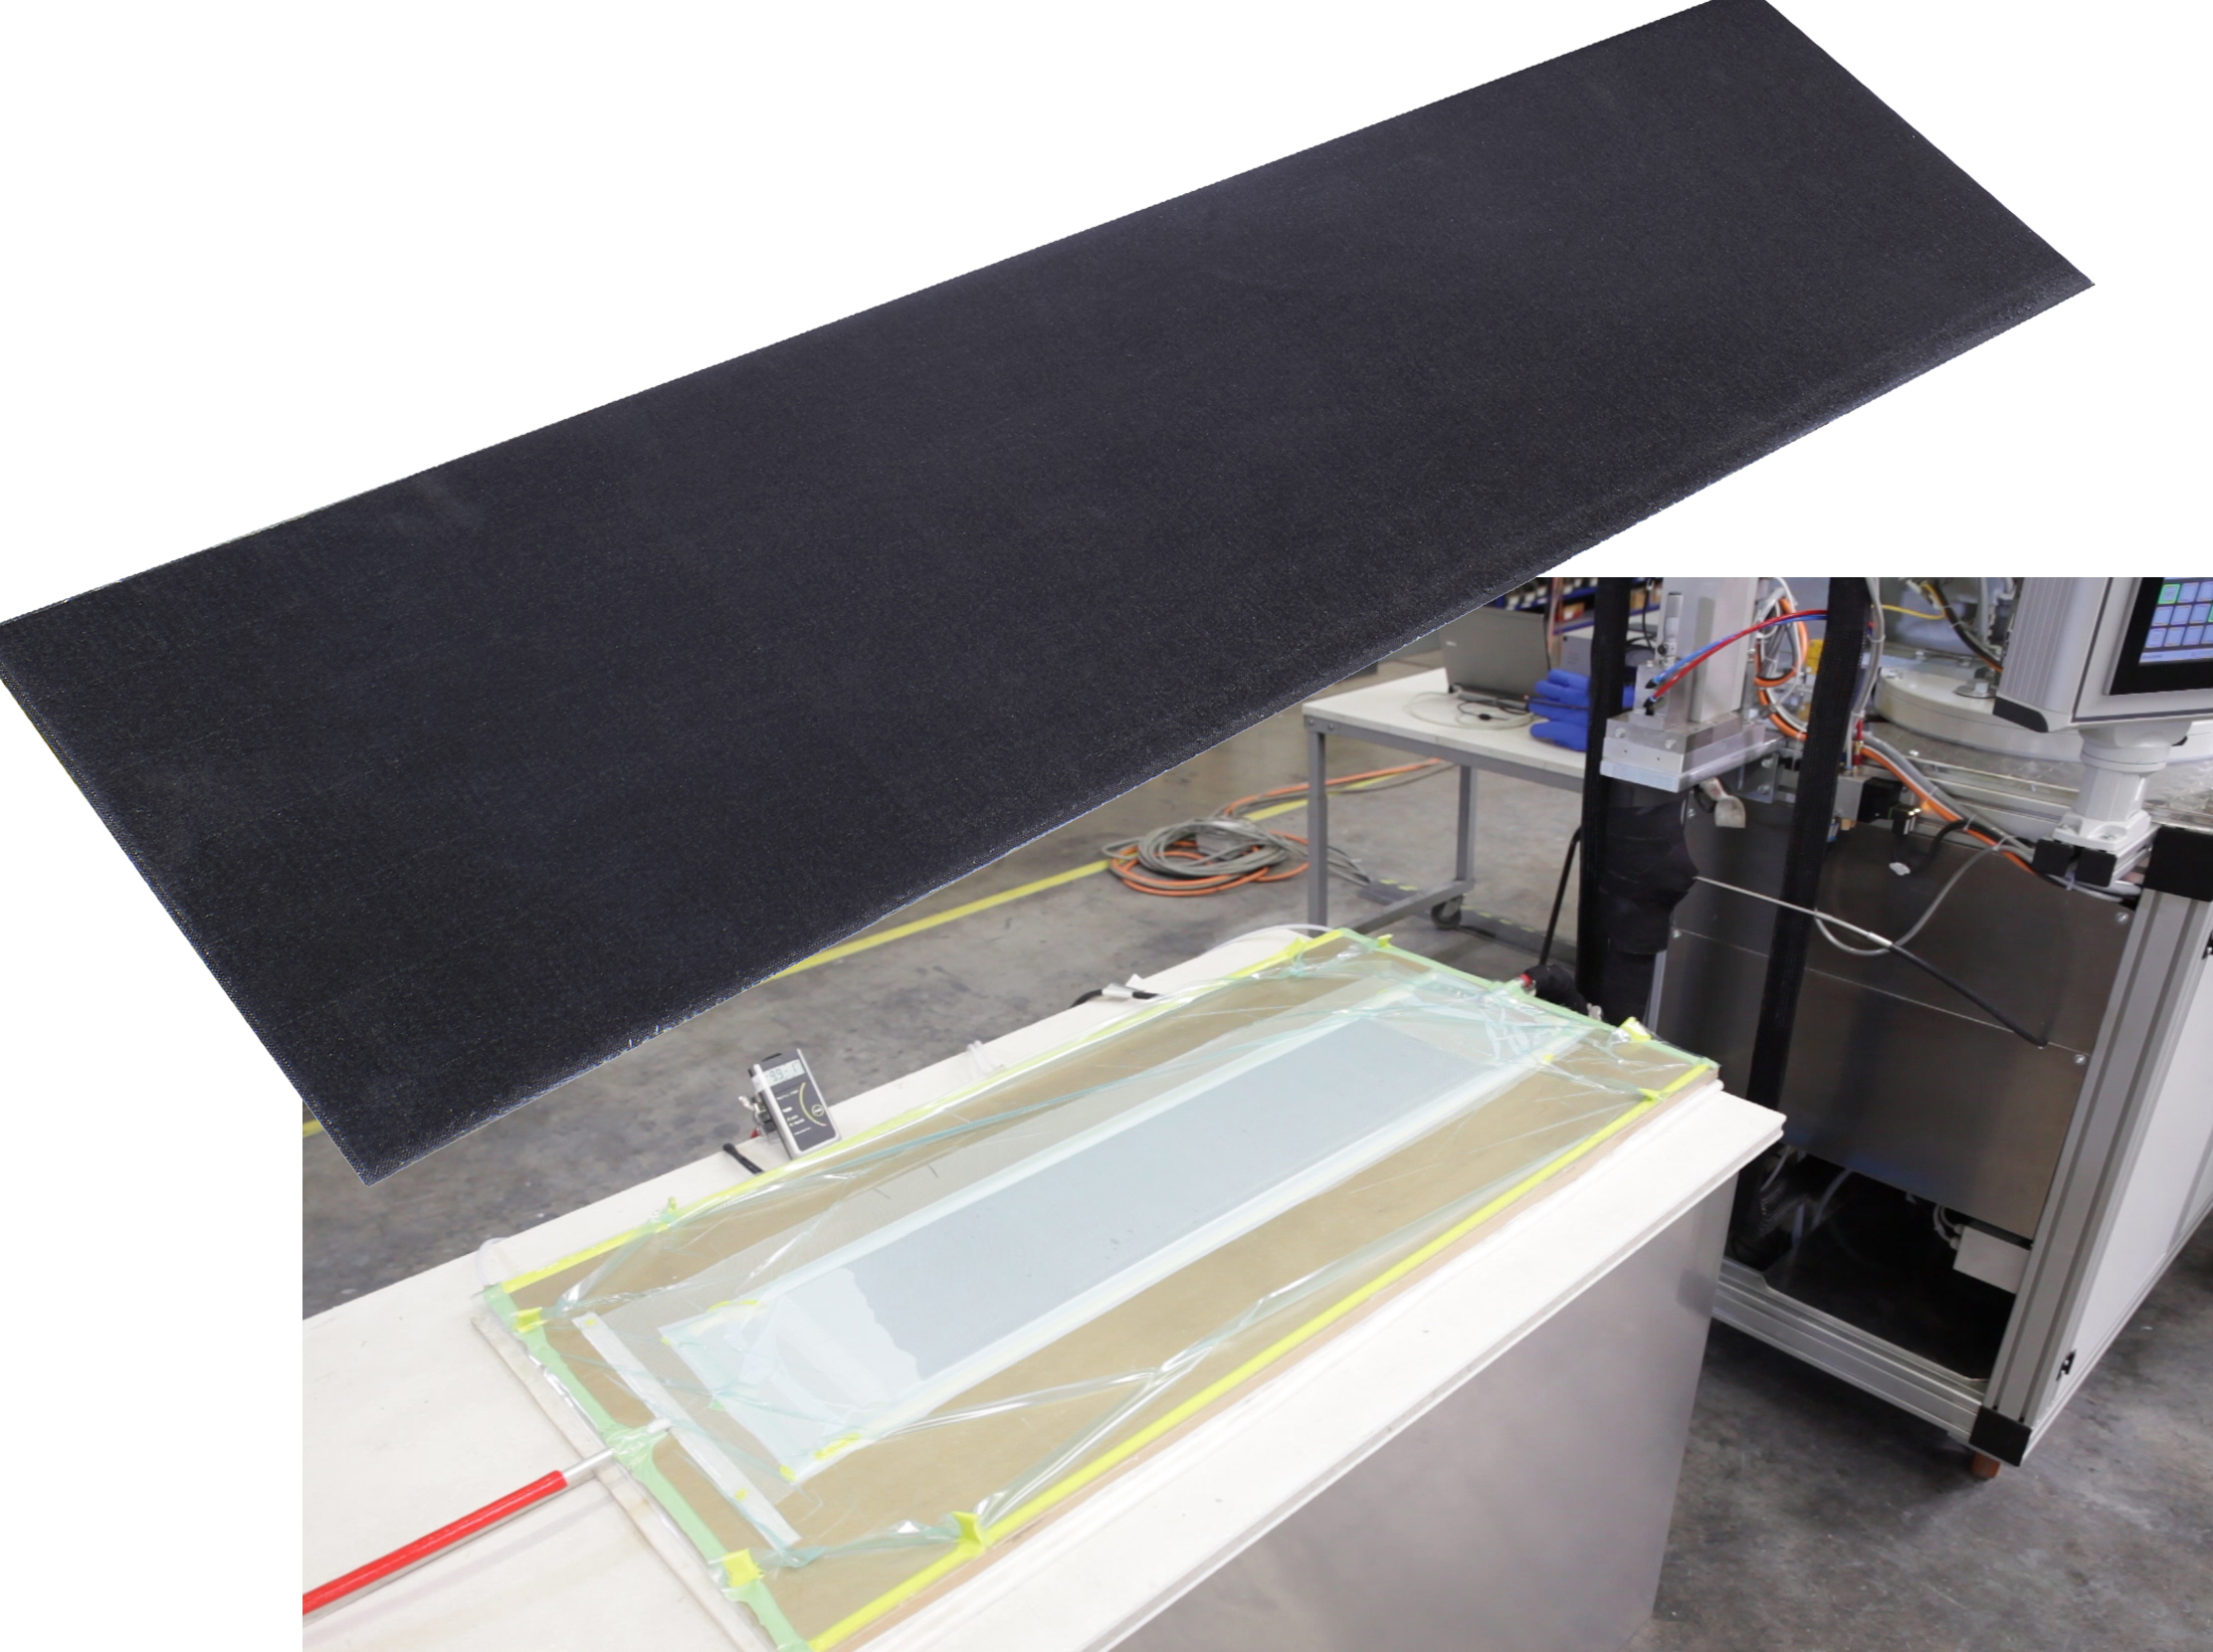
Fotos mostrando configuração de infusão usando equipamento MMD Hübers e controle analítico 2K da Hexion e um laminado UD de fibra de carbono de 2 centímetros de espessura preparado usando esta configuração, alcançando mais de 60% de volume de fibra. FONTE: Hexion
Janela de processamento melhor
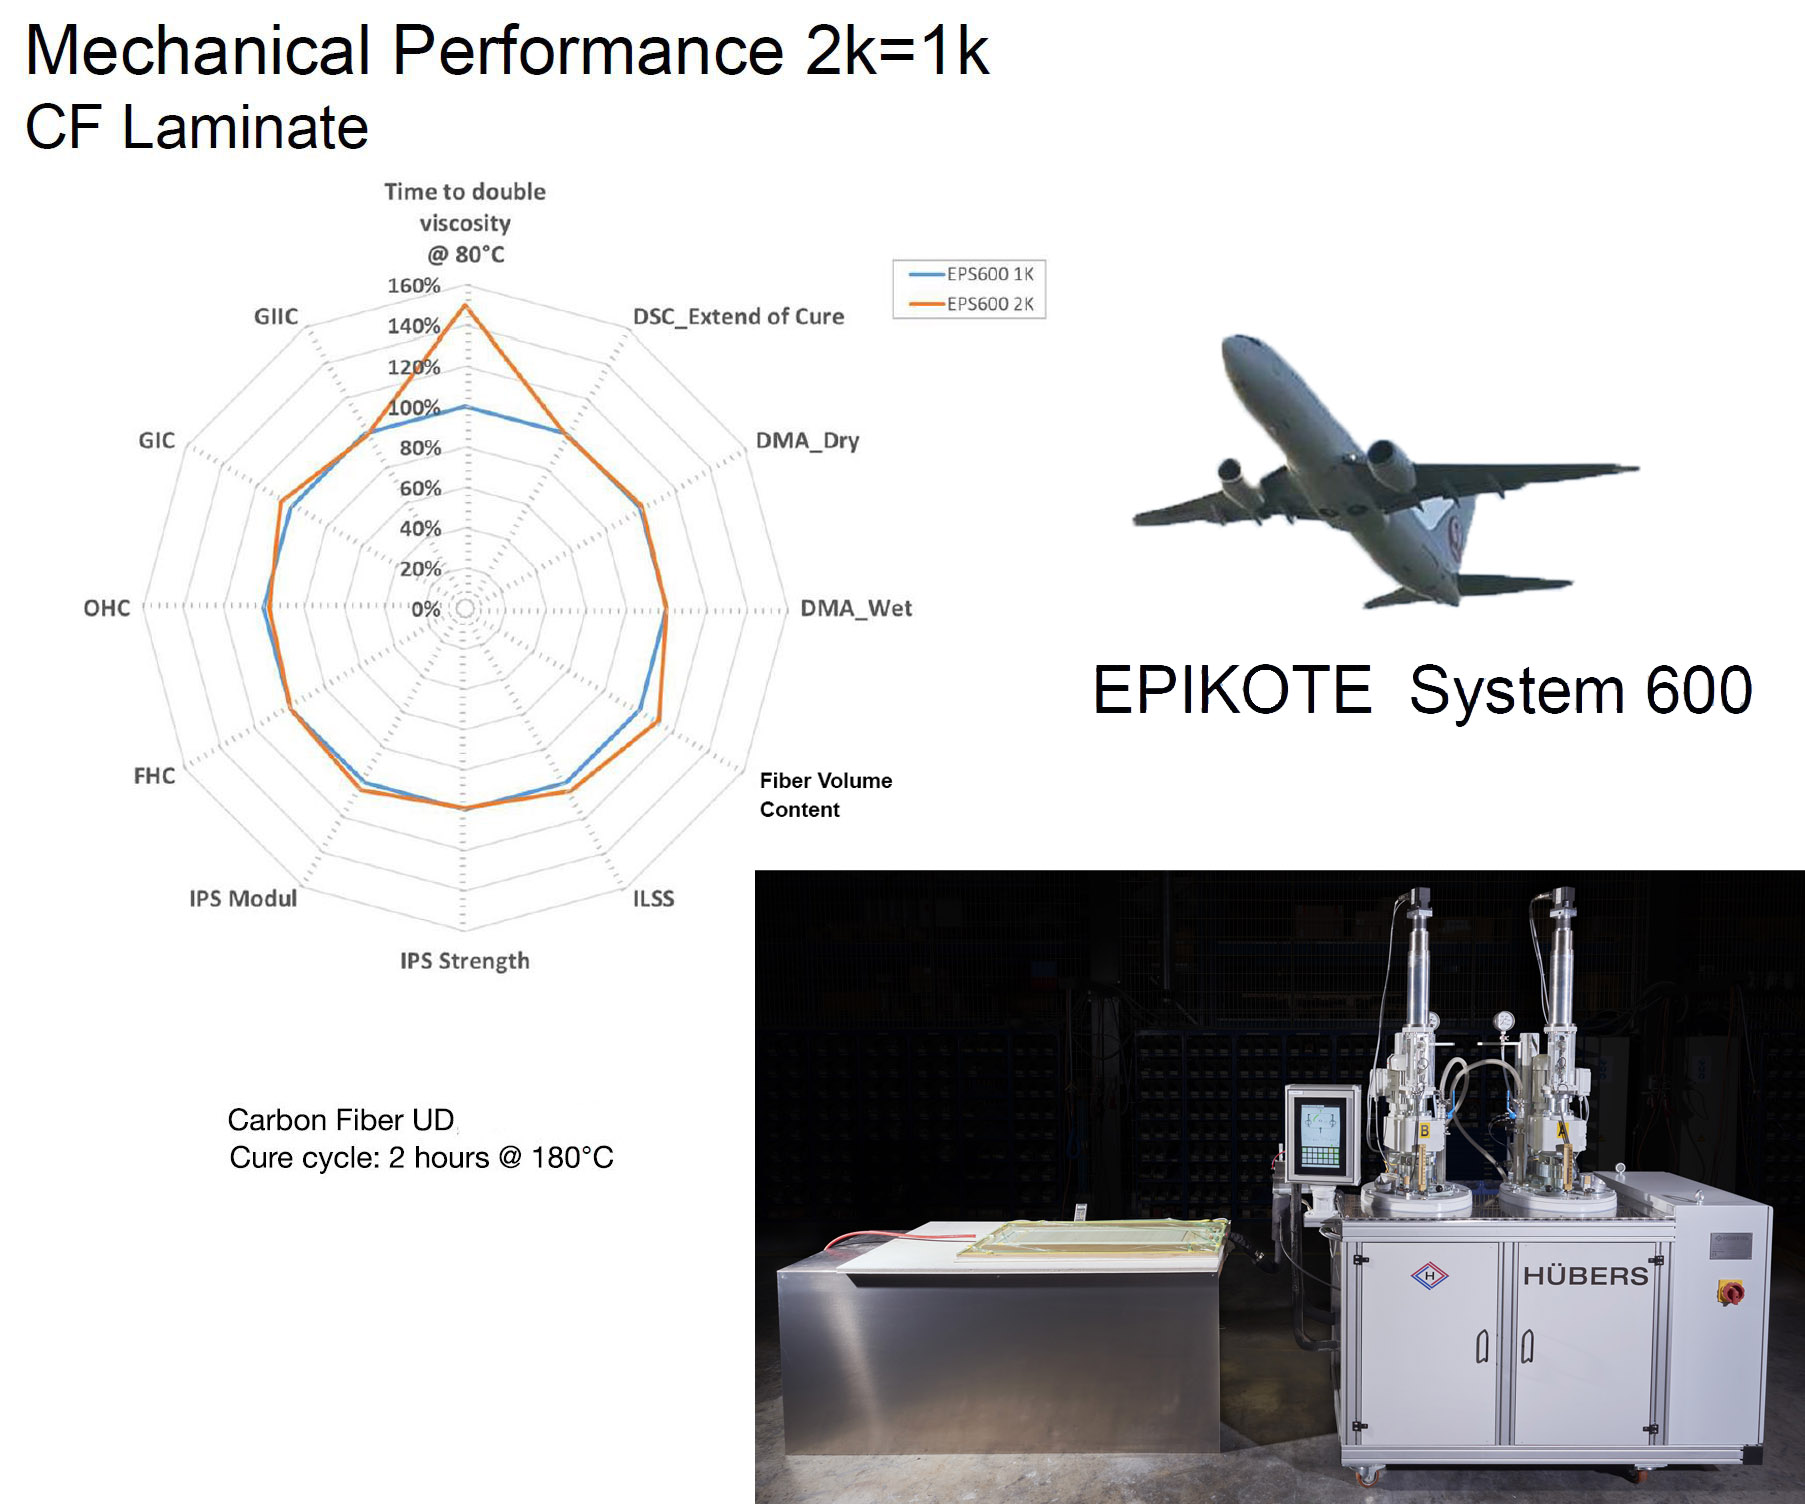
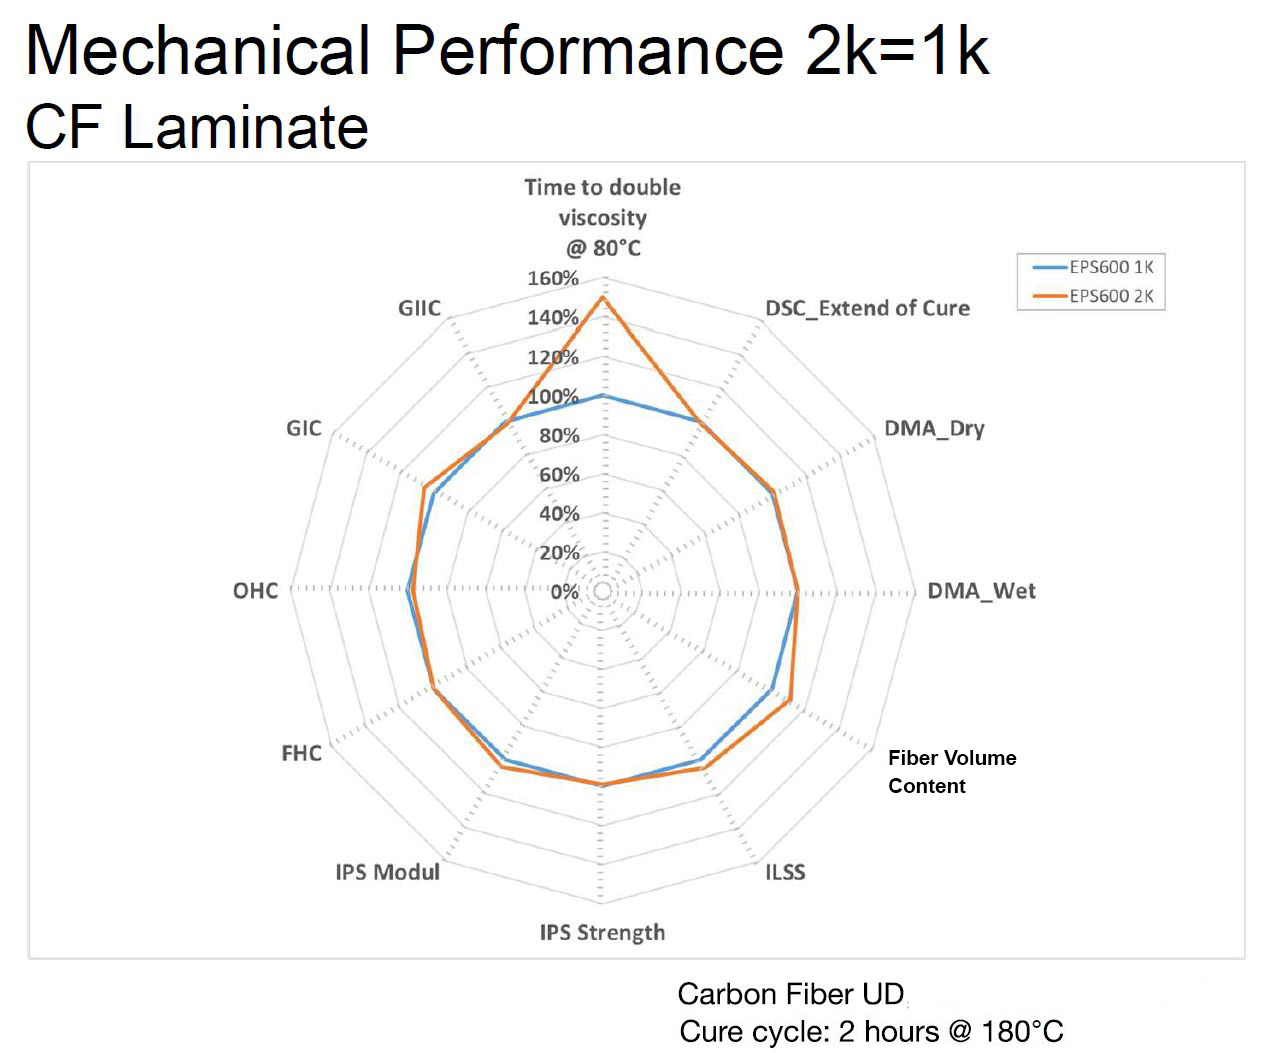
"Como a mistura é feita com um misturador estático e em um curto período de tempo logo antes da injeção, a mistura de resina oferece uma vida útil de pote mais longa (até 40% quando comparado a 1K)", nota Rivière. Isso fornece uma janela de processamento melhor e produzimos laminados de fibra de carbono espessos com 60% de volume de fibra. O desempenho mecânico dos sistemas 2K versus 1K são os mesmos porque a química é a mesma. Acreditamos que este será um processo mais confiável e o valor completo é quando você conecta o controle de mistura à configuração de injeção de resina."
FONTE: Hexion
A Hexion apresentará informações detalhadas sobre ambos seu sistema 2K Epikote 600 para RTM e seu epóxi EPON FlameX para atender requisitos de fogo, fumaça e toxicidade (FST) de aeronaves (ver abaixo) no Teatro CAMX no piso de exposição:
- Nova Tecnologia 2K para Fabricação Aeroespacial de Epóxi
Terça-feira, 24 de setembro — 11:00 - 11:25 am - Sistemas Epóxi FlameX para Aplicações de Segurança contra Incêndio
Terça-feira, 24 de setembro — 11:30 – 11:55 am
Você também pode obter mais detalhes no estande Hexion Y24.
Epóxi EPON FlameX para infusão/RTM de compósitos resistentes ao fogo
A Hexion também desenvolveu um epóxi de 2 componentes para infusão/RTM de peças que devem atender requisitos de resistência ao fogo (FR) e chama, fumaça, toxicidade (FST). Drivers para este desenvolvimento incluem:
- Taxas de produção aumentadas
- Regulamentos REACH para sistemas livres de halogênio, não fenólicos
- Resinas mais fortes, mais tenazes versus fenólicos frágeis
- Custo-competitivo com fenólicos mas muito mais barato que termoplásticos.
O sistema EPON FlameX da Hexion não usa halogênio ou aditivos particulados para alcançar resistência ao fogo, mas constrói esse desempenho na estrutura molecular da resina. Não há filtragem particulada durante a infusão, a resina infunde bem com viscosidade de 250 cps a 60-70°C (140-158°F) e cura em 1,5 horas a 150°C (302°F). Pós-cura freestanding ou suportada por ferramenta a 180°C é recomendada para propriedades estruturais máximas.
Peças feitas com este sistema passam nos seguintes sem revestimentos adicionais ou medidas FR:
- Queima vertical 60s FAR25.853(a)
- Toxicidade de fumaça BSS7239
- Densidade de fumaça BSS7238
Também passará no teste de liberação de calor OSU 65/65, em certas configurações com gelcoat intumescente certificado ou revestimento. Isso é requerido apenas para peças que podem ser tocadas durante taxi, decolagem e pouso de aeronaves.
"Demonstramos compartimentos de bagagem superiores que atualmente requerem 10-12 horas para fabricar usando processos convencionais de pré-impregnado fenólico mas podem ser produzidos em 90 a 120 minutos com infusão ou RTM usando o sistema FlameX", diz Nathan Bruno, especialista em aplicações e desenvolvimento de produtos epóxi da Hexion. "Também, como não há cargas, tem densidade menor versus epóxis FR carregados."
Aplicações incluem interiores de aeronaves, áreas de carga, banheiros, galeras e componentes de assentos, bem como interiores marítimos, ferroviários e arquitetônicos.
Resina
- Lanxess Expande Capacidade de Produção Tepex com Duas Novas Linhas
- Ultra Purge 100X: Limpeza Eficiente Sob Demanda para Moldes de Poliolefina de Parede Fina
- A Resina Epóxi Está Revolucionando a Arte Contemporânea
- Fraunhofer Implementa Automação Engel de Ponta para Avançar P&D de Compósitos Termoplásticos
- Broetje-Automation Expande Portfólio AFP com STAXX Compact 1700 para Produção Serial de Compósitos
- INEOS Styrolution Expande Produção com Novo Local para Compósito Termoplástico Avançado StyLight
- TCS Apresenta Pré-impregnado Epóxi Avançado para Interiores Aeroespaciais
- Hexion Lança Sistema Epóxi de Dois Componentes Avançado para Otimizar Fabricação de Compostos Aeroespaciais
- Techsil Apresenta Adesivo Epóxi Transparente de Cura Rápida para Colagem Superior de Compósitos
- Rhodes Interform Conclui Instalação de Prensa Avançada de Compósitos no AMRC de Sheffield