



Injeção-Formação para Estruturas Compósitos Termoplásticos Unitizadas de Alto Desempenho

Eixo de transmissão com engrenagem unitizado compósito. A herone usa fitas pré-impregnadas termoplásticas compósitos trançadas como pré-formas para um processo que consolida o laminado do eixo de transmissão e sobremolda elementos funcionais como engrenagens, produzindo estruturas unitizadas que reduzem peso, contagem de peças, tempo de montagem e custo. Fonte para todas as imagens | herone
Projeções atuais pedem uma duplicação da frota de aeronaves comerciais nos próximos 20 anos. Para acomodar isso, taxas de produção em 2019 para jatos widebody intensivos em compósitos variam de 10 a 14 por mês por OEM, enquanto narrowbodies já subiram para 60 por mês por OEM. A Airbus especificamente está trabalhando com fornecedores para mudar peças de pré-impregnado tradicionais porém intensivas em tempo de colocação manual no A320 para peças feitas via processos mais rápidos de tempo de ciclo de 20 minutos como moldagem por transferência de resina de alta pressão (HP-RTM), ajudando fornecedores de peças a atender um impulso adicional para 100 aeronaves por mês. Enquanto isso, o emergente mercado de mobilidade aérea urbana e transporte prevê necessidade de 3.000 aeronaves de decolagem e pouso vertical elétricas (EVTOL) por ano (250 por mês).
"A indústria requer tecnologias de produção automatizadas com tempos de ciclo encurtados que também permitam integrar funções, que são oferecidas por compósitos termoplásticos," diz Daniel Barfuss, co-fundador e sócio gerente da herone (Dresden, Alemanha), uma empresa de tecnologia de compósitos e manufatura de peças que usa materiais de matriz termoplástica de alto desempenho de polifenileno sulfeto (PPS) a polietereétercetona (PEEK), polieterequetoncetona (PEKK) e poliariletercetona (PAEK). "Nosso objetivo principal é combinar o alto desempenho de compósitos termoplásticos (TPCs) com menor custo, para permitir peças adaptadas para uma variedade maior de aplicações de manufatura em série e novas aplicações," adiciona Dr. Christian Garthaus, segundo co-fundador e sócio gerente da herone.
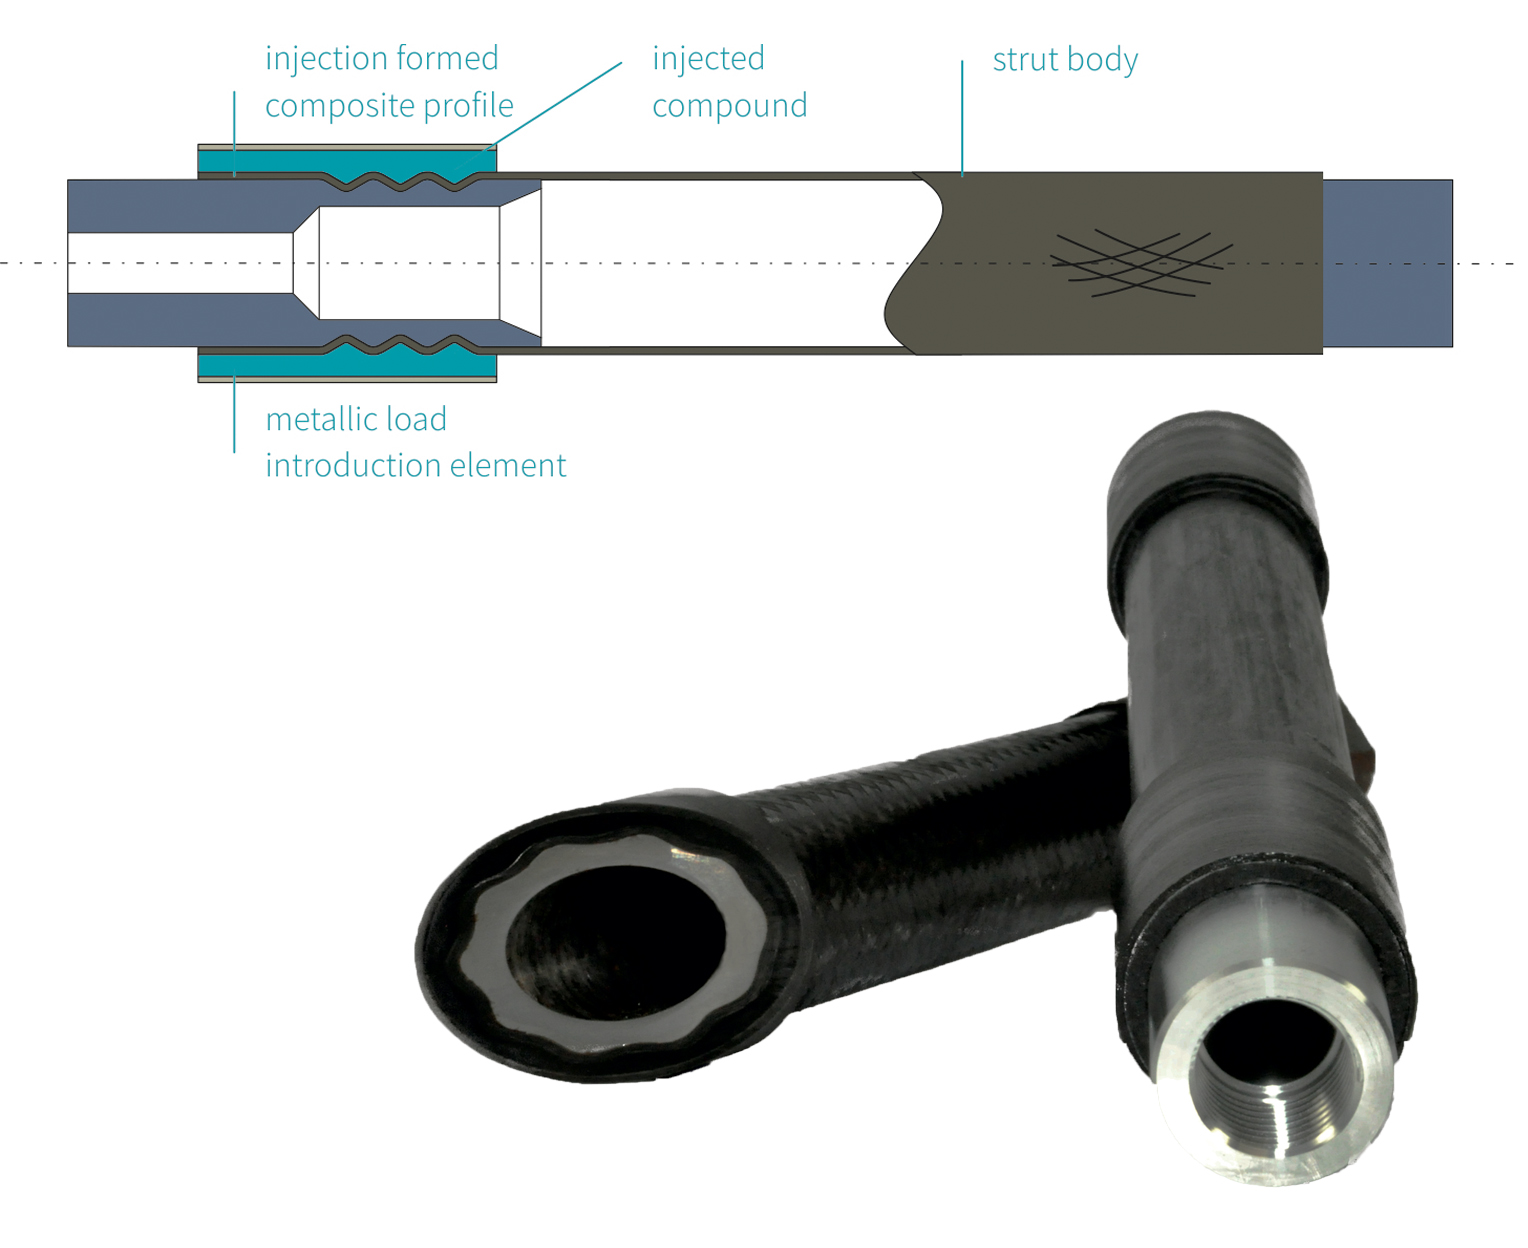
Para alcançar isso, a empresa desenvolveu uma nova abordagem, começando com fitas totalmente impregnadas de fibra contínua, trançando essas fitas para formar uma pré-forma oca "organoTube" e consolidando os organoTubes em perfis com seções transversais e formas variáveis. Em uma etapa de processo subsequente, usa a soldabilidade e termoformabilidade dos TPCs para integrar elementos funcionais como engrenagens compósitos em eixos de transmissão, extremidades em tubos, ou elementos de transferência de carga em estruts de tração-compressão. Barfuss adiciona que há a opção de usar um processo de moldagem híbrido — desenvolvido pelo fornecedor de matriz cetona Victrex (Cleveleys, Lancashire, Reino Unido) e fornecedor de peças Tri-Mack (Bristol, Rhode Island, EUA) — que usa fita PAEK de menor ponto de fusão para os perfis e PEEK para a sobremoldagem, permitindo um material único fundido através da junção (veja "Sobremoldagem expande faixa do PEEK em compósitos"). "Nossa adaptação também permite travamento geométrico de forma," ele adiciona, "que produz estruturas integradas que podem suportar cargas ainda maiores."
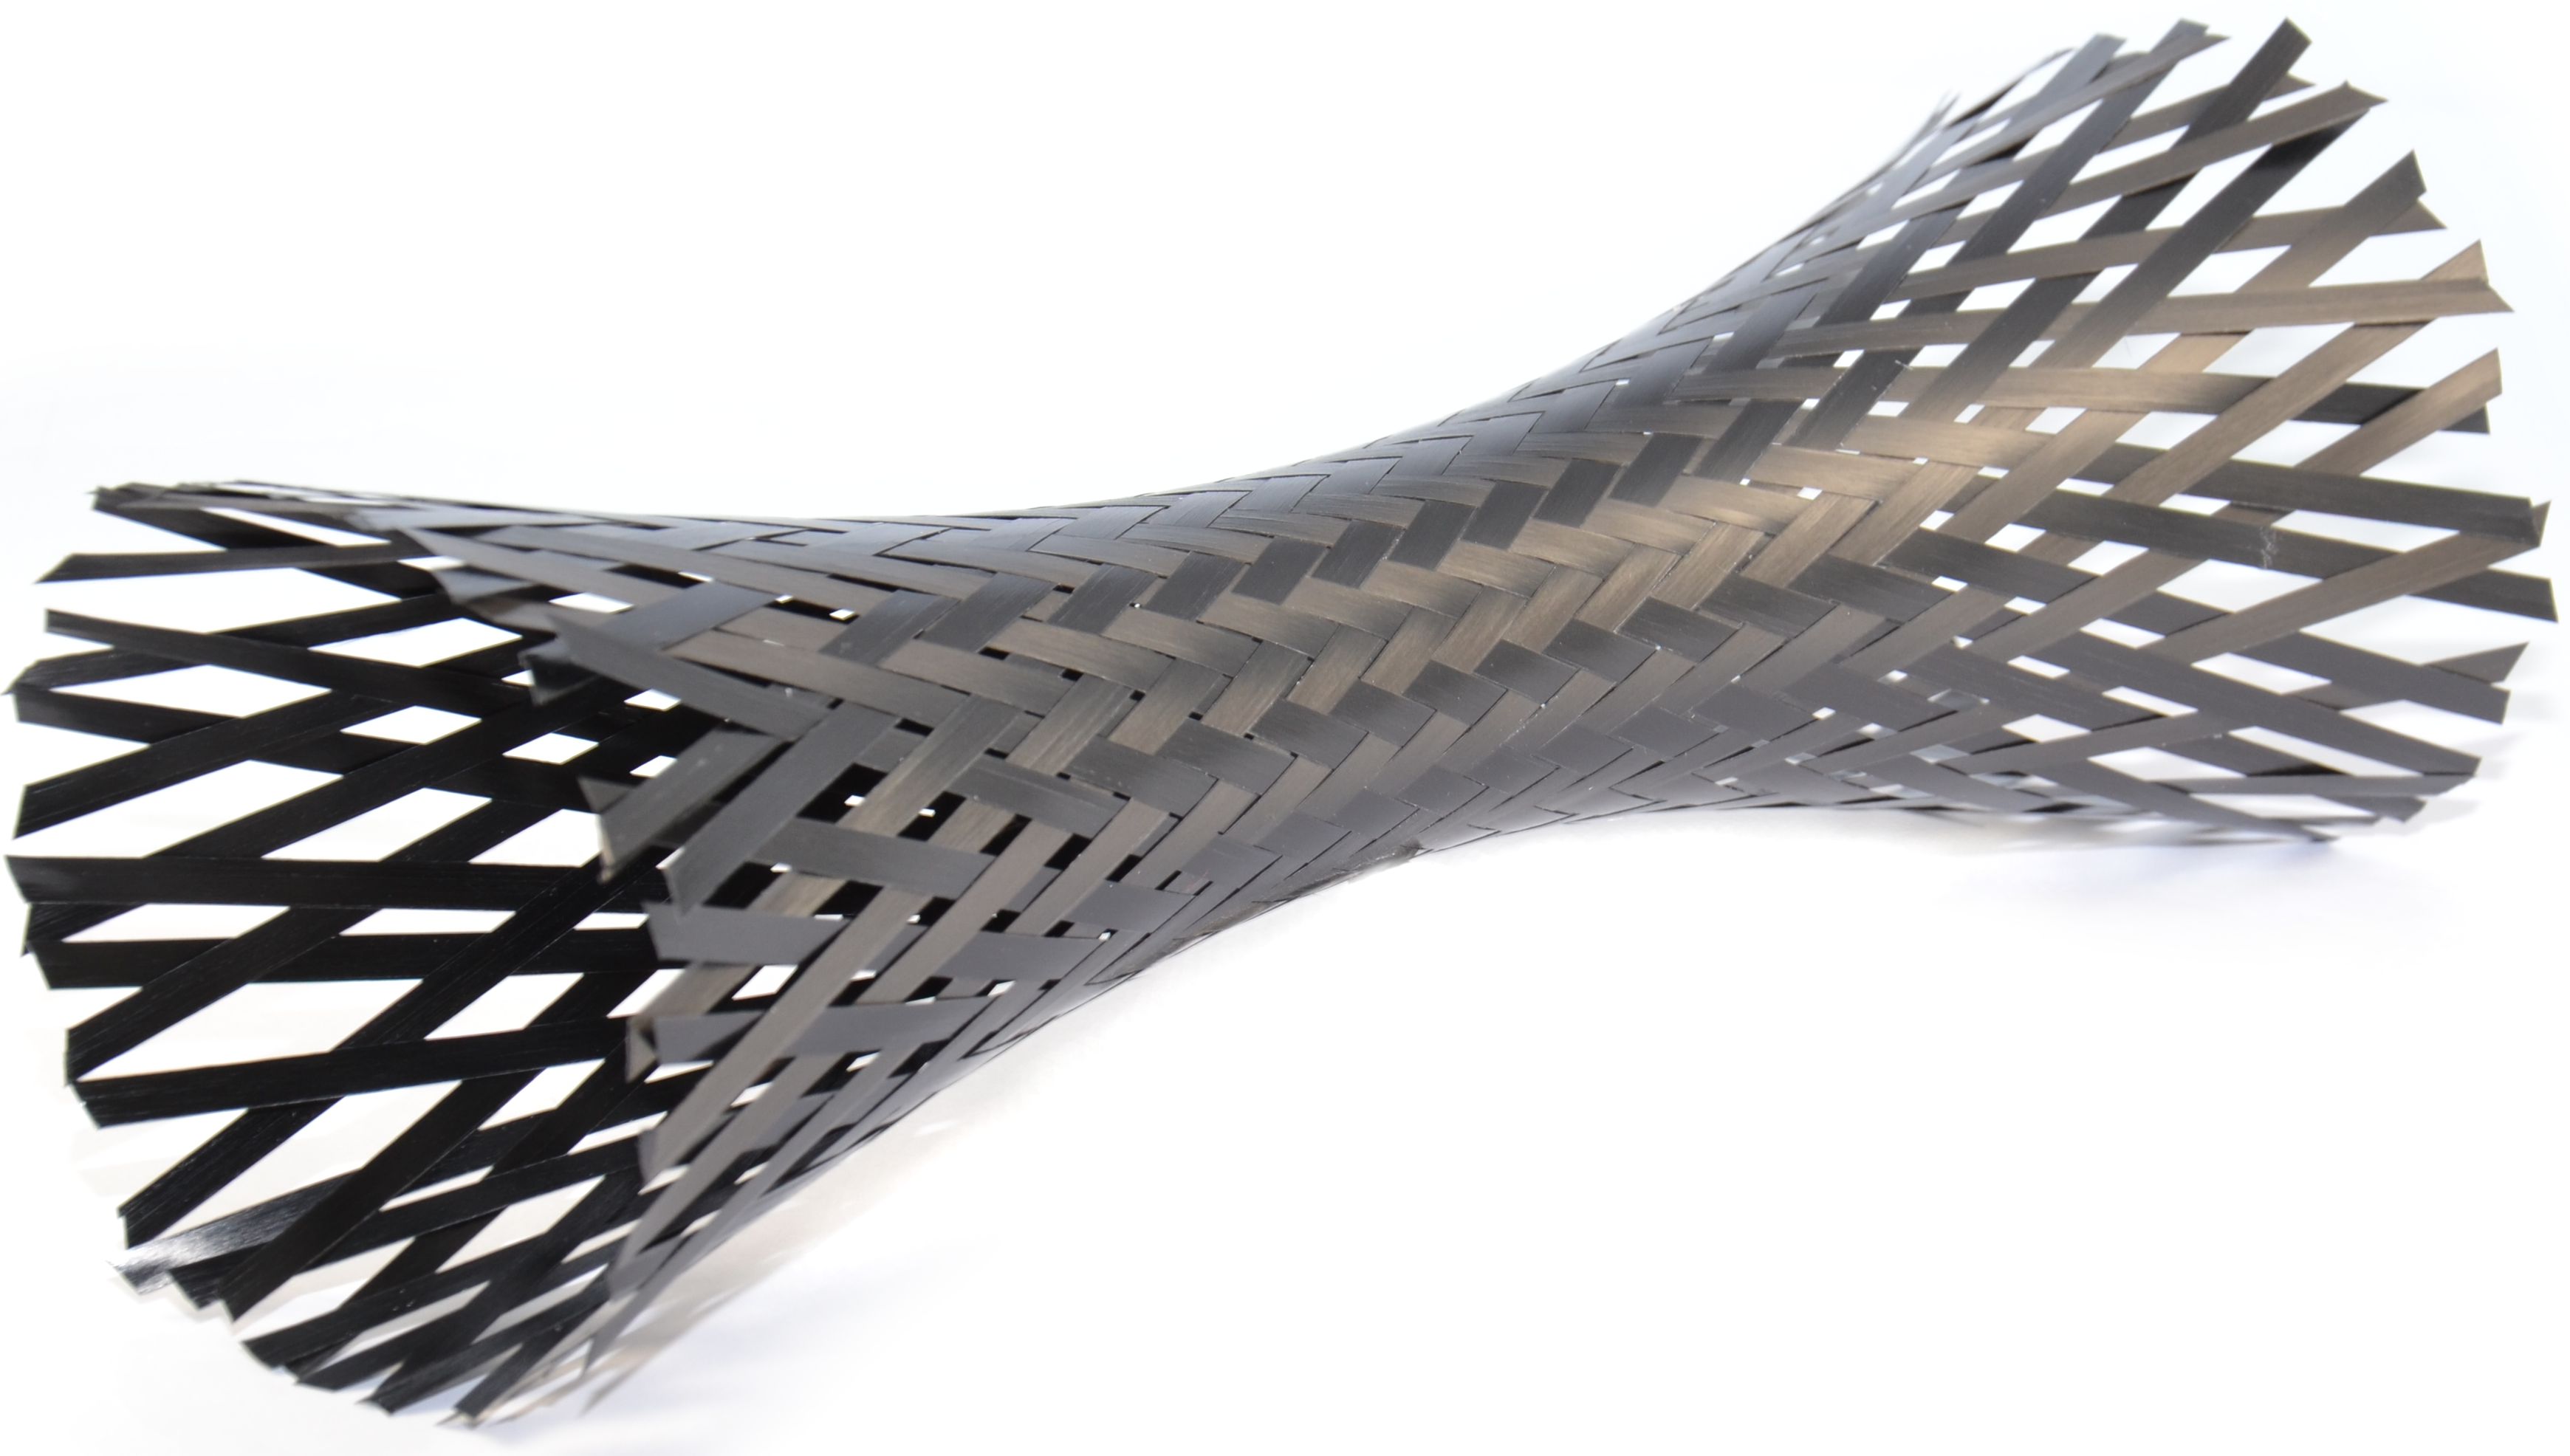
Processo de moldagem baseado em organoTube trançado
O processo da herone começa com fitas termoplásticas compósitos de fibra de carbono totalmente impregnadas que são trançadas em organoTubes e consolidadas. "Começamos a trabalhar com esses organoTubes 10 anos atrás, desenvolvendo tubos hidráulicos compósitos para aviação," diz Garthaus. Ele explica que como não há dois tubos hidráulicos de aeronave com a mesma geometria, um molde seria necessário para cada um, usando tecnologia existente. "Precisávamos de um tubo que pudesse ser pós-processado para alcançar a geometria individual do tubo. Então, a ideia era fazer perfis compósitos contínuos e então dobrar estes por CNC nas geometrias desejadas."
Fig. 2 Fitas pré-impregnadas trançadas fornecem pré-formas near-net-shape chamadas organoTubes para o processo de injeção-formação da herone e permitem produção de várias formas.
Isso soa similar ao que a Sigma Precision Components (Hinckley, Reino Unido) está fazendo (veja "Revestindo motores aero com tubos compósitos") com seu revestimento de motor de fibra de carbono/PEEK. "Eles estão olhando para peças similares mas usam um método de consolidação diferente," explica Garthaus. "Com nossa abordagem, vemos potencial para desempenho aumentado, como menos de 2% de porosidade para estruturas aeroespaciais."
A tese de doutorado de Garthaus no ILK explorou o uso de pultrusão de compósito termoplástico (TPC) contínuo para produzir tubos trançados, o que resultou em um processo de manufatura contínuo patenteado para tubos e perfis TPC. No entanto, por ora, a herone escolheu trabalhar com fornecedores e clientes de aviação usando um processo de moldagem descontínuo. "Isso nos dá a liberdade de fazer todas as várias formas, incluindo perfis curvos e aqueles com seção transversal variável, bem como aplicar remendos locais e redução de camadas," ele explica. "Estamos trabalhando para automatizar o processo de integração de remendos locais e então co-consolidá-los com o perfil compósito. Basicamente, tudo que você pode fazer com laminados planos e cascas, podemos fazer para tubos e perfis."
Fazer esses perfis ocos TPC foi na verdade um dos desafios mais difíceis, diz Garthaus. "Você não pode usar estampagem ou moldagem por sopro com bexiga de silicone; então, tivemos que desenvolver um novo processo." Mas este processo permite peças baseadas em tubo e eixo de muito alto desempenho e personalizáveis, ele nota. Também permitiu usar a moldagem híbrida que a Victrex desenvolveu, onde PAEK de menor ponto de fusão é sobremoldado com PEEK, consolidando o organosheet e moldagem por injeção em uma única etapa.
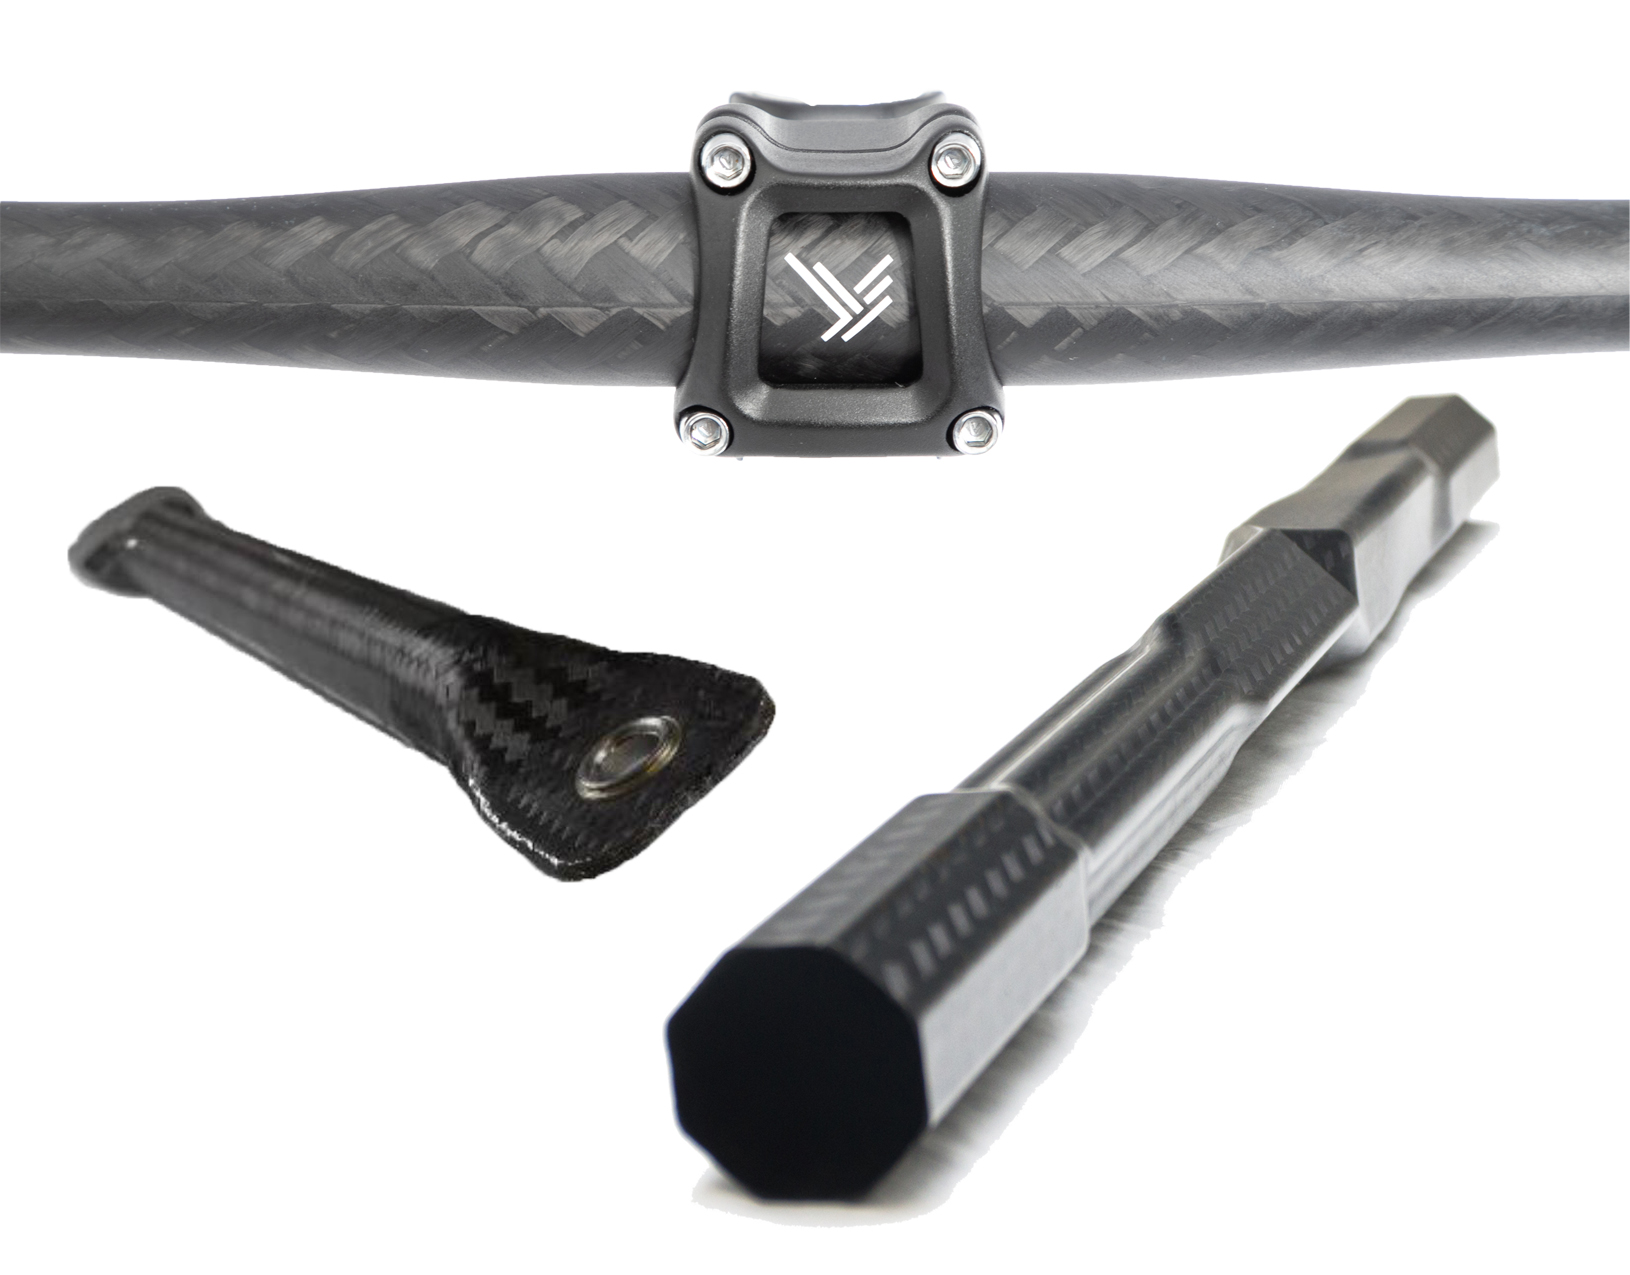
Outro aspecto notável do uso de pré-formas de fita trançada organoTube é que elas produzem muito pouco resíduo. "Com trançamento, temos menos de 2% de resíduo, e como é fita TPC, podemos usar essa pequena quantidade de resíduo de volta na sobremoldagem para obter a taxa de utilização de material até 100%," enfatiza Garthaus.
Desenvolvendo uma empresa e demonstrador de eixo com engrenagem
Barfuss e Garthaus começaram seu trabalho de desenvolvimento como pesquisadores no Instituto de Engenharia Leve e Tecnologia de Polímeros (ILK) na TU Dresden. "Este é um dos maiores institutos europeus para compósitos e designs híbridos leves," nota Barfuss. Ele e Garthaus trabalharam lá por quase 10 anos em vários desenvolvimentos, incluindo pultrusão TPC contínua e diferentes tipos de união. Esse trabalho eventualmente foi destilado no que agora é a tecnologia de processo TPC da herone.
"Então nos candidatamos ao programa EXIST alemão, que visa transferir tal tecnologia para a indústria e financia 40-60 projetos por ano em uma ampla gama de campos de pesquisa," diz Barfuss. "Recebemos financiamento para equipamento de capital, quatro funcionários e investimento para o próximo passo de escala." Eles formaram a herone em maio de 2018 após exibir na JEC World.
Na JEC World 2019, a herone já tinha produzido uma gama de peças de demonstração, incluindo um eixo de transmissão com engrenagem integrado, leve, de alto torque, ou gearshaft. "Usamos um organoTube de fita carbono/PAEK trançado nos ângulos requeridos pela peça e consolidamos isso em um tubo," explica Barfuss. "Então pré-aquecemos o tubo a 200°C e sobremoldamos com uma engrenagem feita por injeção de PEEK reforçado com fibra de carbono curta a 380°C." A sobremoldagem foi modelada usando Moldflow Insight da Autodesk (San Rafael, Califórnia, EUA). Tempo de enchimento do molde foi otimizado para 40,5 segundos e alcançado usando uma máquina de moldagem por injeção Arburg (Lossburg, Alemanha) ALLROUNDER.
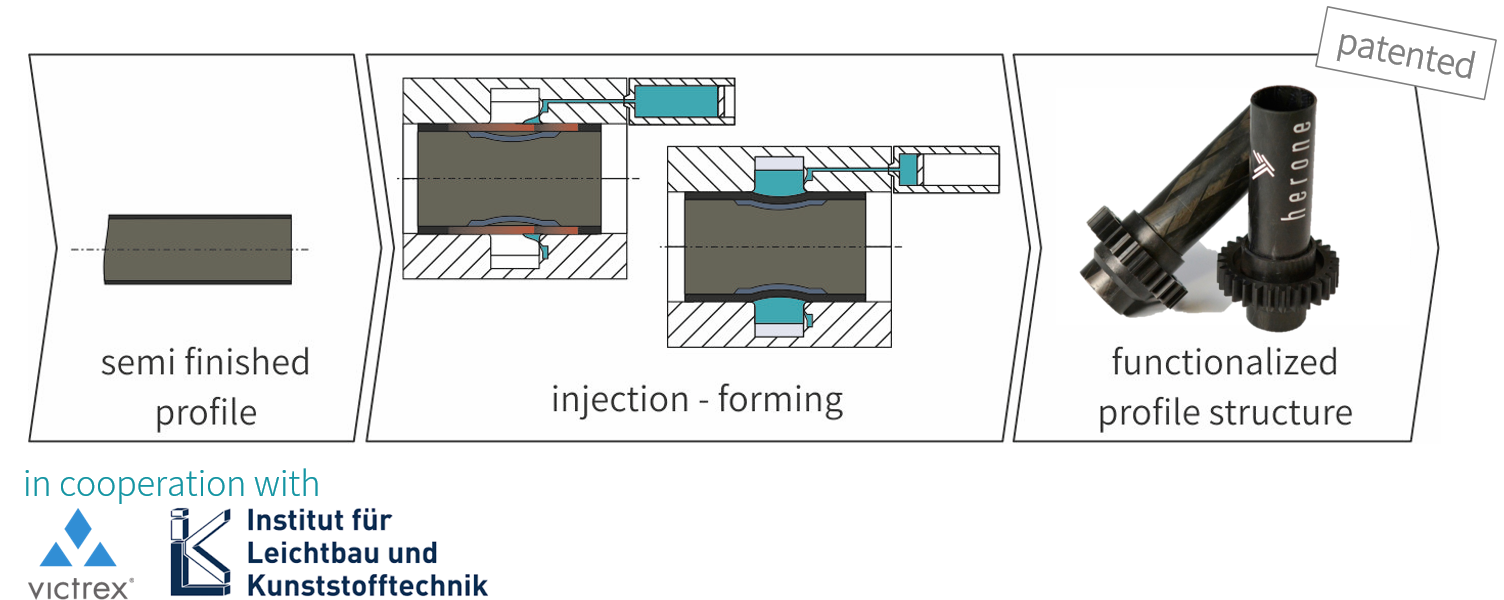
Esta sobremoldagem não apenas reduz custos de montagem, etapas de manufatura e logística, mas também melhora o desempenho. A diferença de 40°C entre a temperatura de fusão do eixo PAEK e a da engrenagem sobremoldada PEEK permite ligação coesiva de fusão entre os dois no nível molecular. Um segundo tipo de mecanismo de união, travamento de forma, é alcançado usando a pressão de injeção para simultaneamente termoformar o eixo durante a sobremoldagem para criar um contorno de travamento de forma. Isso pode ser visto na Fig. 1 abaixo como "injeção-formação". Cria uma circunferência corrugada ou sinusoidal onde a engrenagem é unida versus uma seção transversal circular lisa, resultando em uma forma geometricamente travada. Isso aumenta ainda mais a resistência do gearshaft integrado, como demonstrado em testes (veja gráfico no canto inferior direito).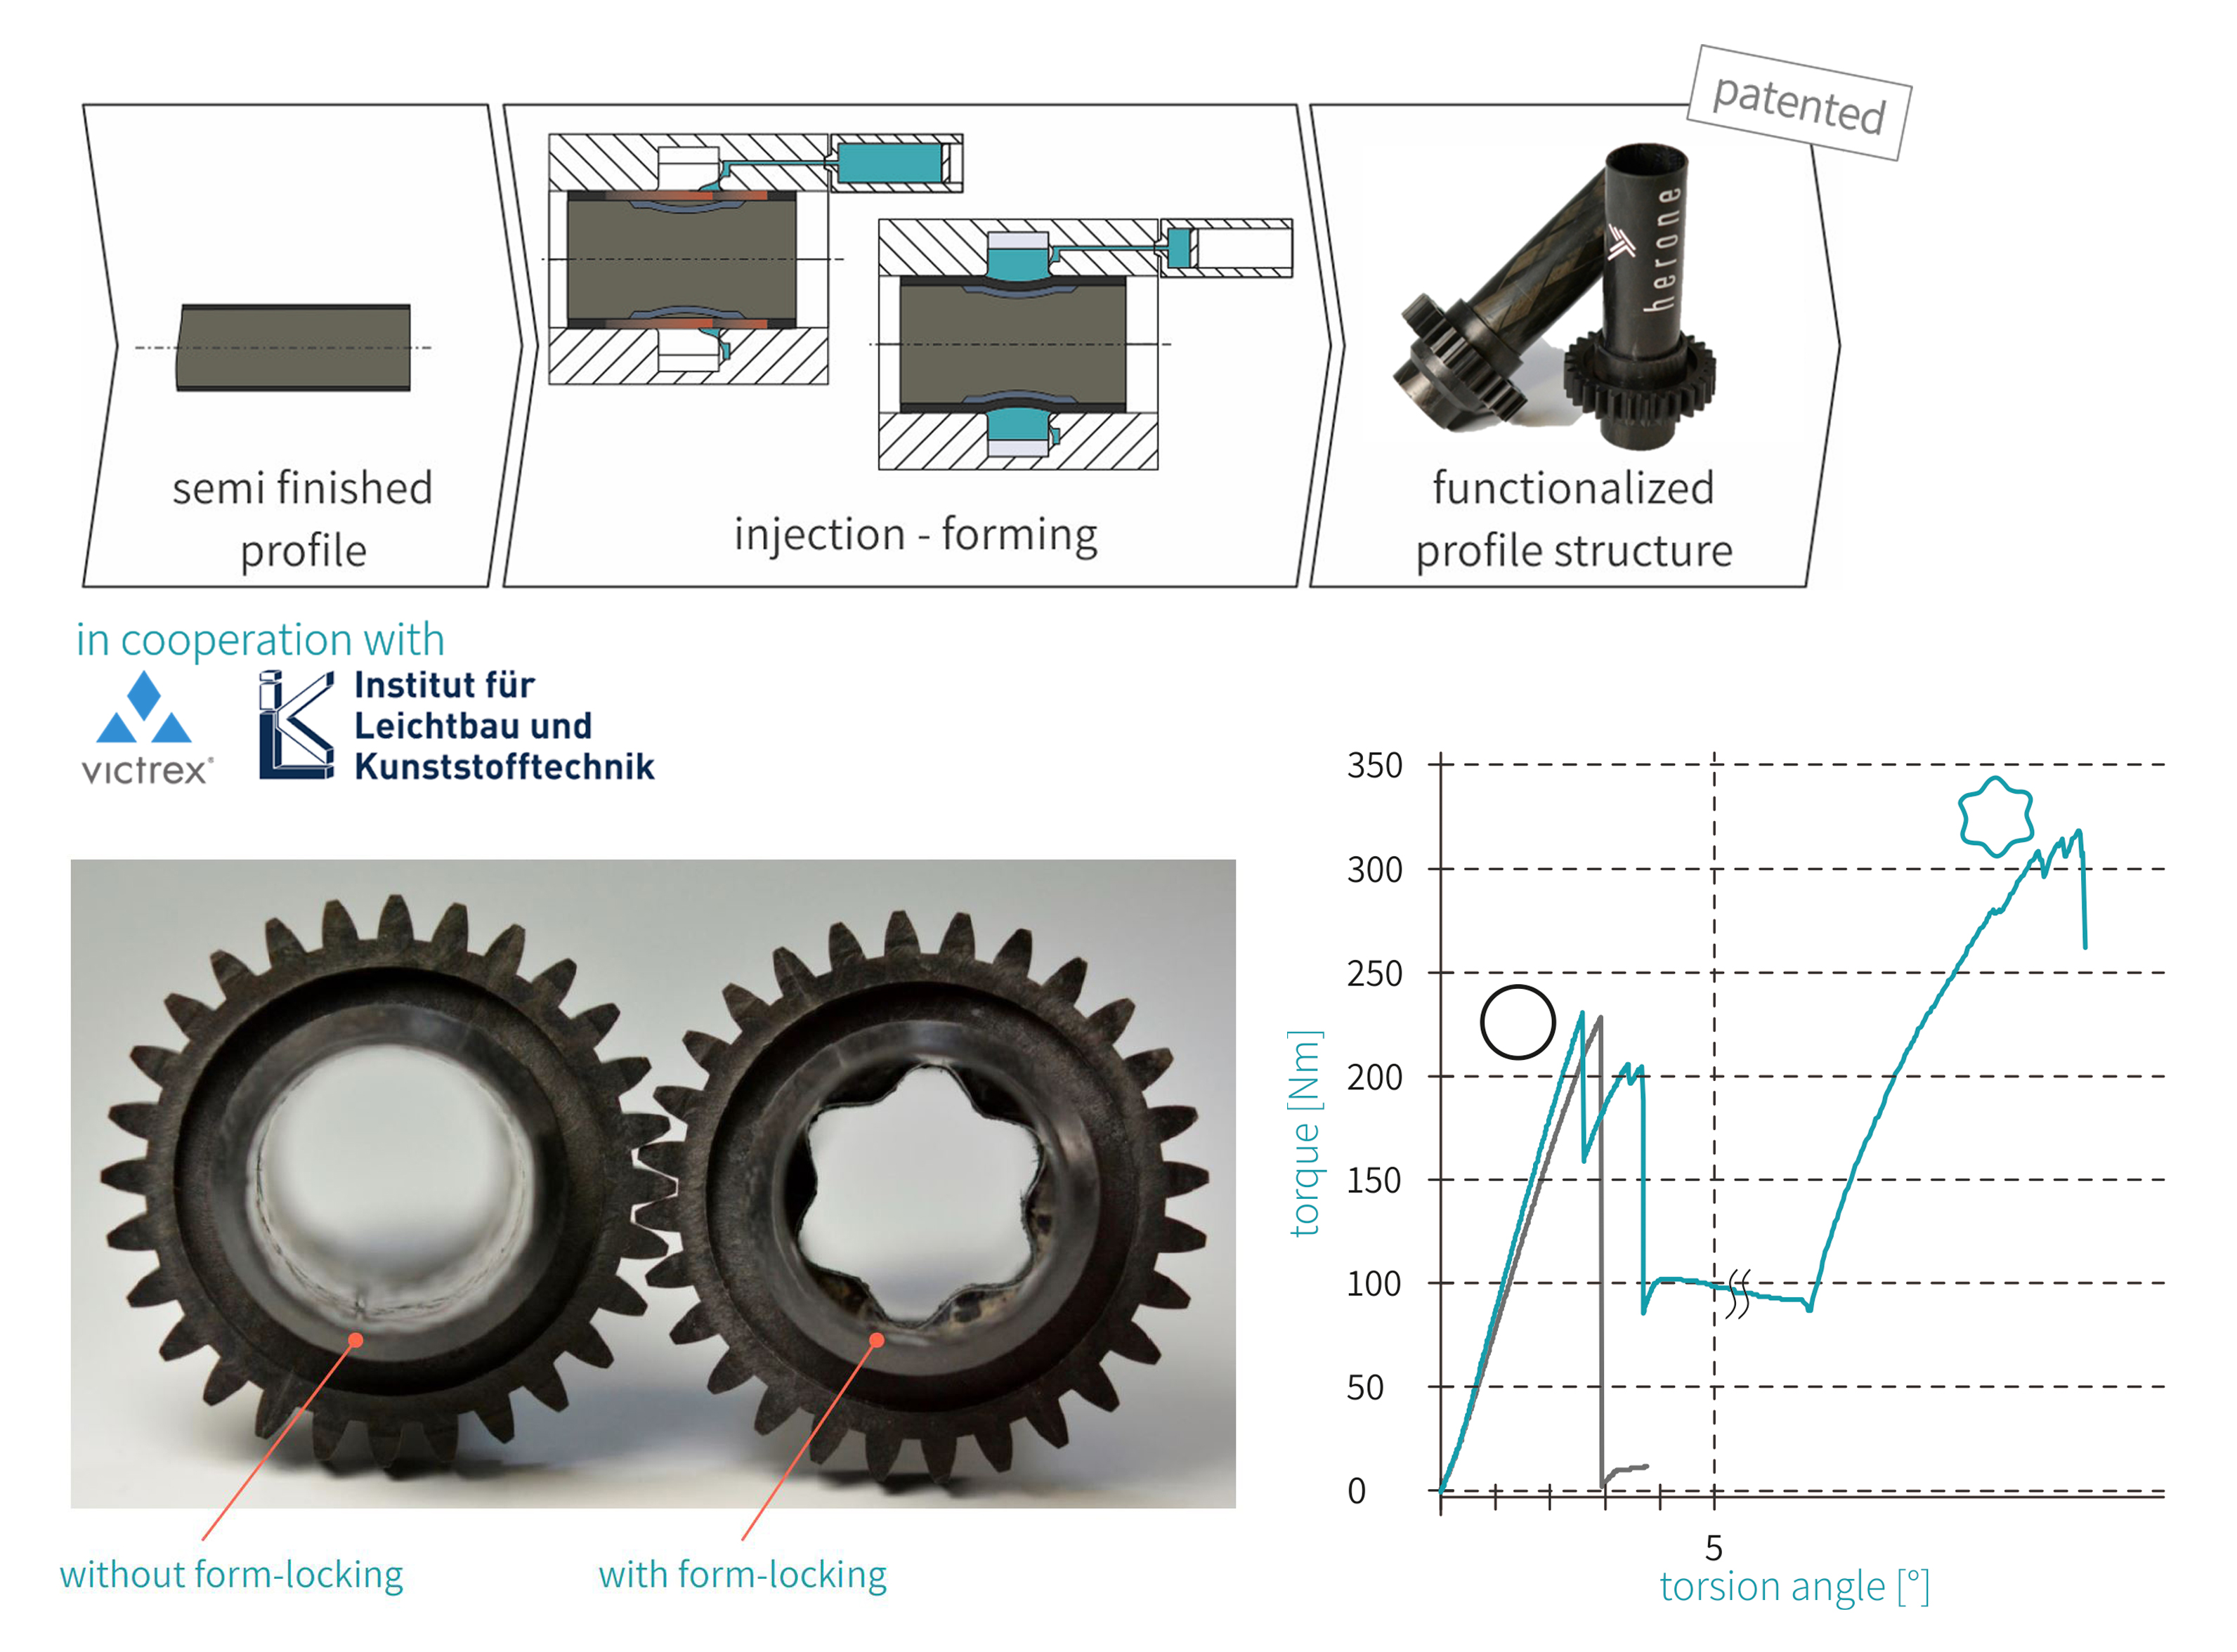 Fig. 1. Desenvolvido em colaboração com Victrex e ILK, a herone usa pressão de injeção durante sobremoldagem para criar um contorno de travamento de forma no gearshaft integrado (topo).Este processo de injeção-formação permite que o gearshaft integrado com travamento de forma (curva verde no gráfico) sustente um torque maior vs. um eixo com engrenagem sobremoldada sem travamento de forma (curva preta no gráfico).
"O principal benefício que damos é diminuir o número de peças," ele nota. "Isso simplifica fadiga, que é um grande desafio para aplicações de estruts de aeronave. Travamento de forma já é usado em compósitos termofixos com inserto de plástico ou metal, mas não há ligação coesiva, então você pode obter um ligeiro movimento entre as peças. Nossa abordagem, no entanto, fornece uma estrutura unitizada sem tal movimento."
Garthaus cita tolerância a dano como outro desafio para essas peças. "Você tem que impactar os estruts e então fazer testes de fadiga," ele explica. "Como estamos usando materiais de matriz termoplástica de alto desempenho, podemos alcançar até 40% maior tolerância a dano versus termofixos, e também qualquer microtrinca de impacto cresce menos com carga de fadiga."
Mesmo que estruts demonstrados mostrem um inserto de metal, a herone está atualmente desenvolvendo uma solução totalmente termoplástica, permitindo ligação coesiva entre o corpo do estruto compósito e o elemento de introdução de carga. "Quando podemos, preferimos ficar all-composite e ajustar propriedades alterando o tipo de reforço de fibra, incluindo carbono, vidro, fibra contínua e curta," diz Garthaus. "Dessa forma, minimizamos complexidade e problemas de interface. Por exemplo, temos muito menos problemas comparado a combinar termofixos e termoplásticos." Além disso, a ligação entre PAEK e PEEK foi testada pela Tri-Mack com resultados mostrando que tem 85% da resistência de um laminado base UD CF/PAEK e é duas vezes mais forte que ligações adesivas usando adesivo epóxi padrão da indústria.
Nova fábrica, novas peças, novos mercados
Barfuss diz que a herone agora tem nove funcionários e está em transição de fornecedora de desenvolvimento de tecnologia para fornecedora de peças de aviação. Seu próximo grande passo é o desenvolvimento de uma nova fábrica em Dresden. "Até o final de 2020 teremos uma planta piloto produzindo primeiras peças de série," ele diz. "Já estamos trabalhando com OEMs de aviação e fornecedores Tier 1 chave, demonstrando designs para muitos tipos diferentes de aplicações."
A empresa também está trabalhando com fornecedores de eVTOL e uma variedade de colaboradores nos EUA. À medida que a herone amadurece aplicações de aviação, também está ganhando experiência de manufatura com aplicações de artigos esportivos incluindo tacos e componentes de bicicleta. "Nossa tecnologia pode produzir uma ampla gama de peças complexas com benefícios de desempenho, tempo de ciclo e custo," diz Garthaus. "Nosso tempo de ciclo usando PEEK é 20 minutos, versus 240 minutos usando pré-impregnado curado em autoclave. Vemos um amplo campo de oportunidades, mas por agora, nosso foco é colocar nossas primeiras aplicações em produção e demonstrar o valor de tais peças para o mercado."
A herone também estará apresentando no Carbon Fiber 2019. Saiba mais sobre o evento em carbonfiberevent.com.
Resina
- Novo biomaterial termoplástico oferece controle preciso sobre degradação e propriedades mecânicas para aplicações médicas
- Fraunhofer Implementa Automação Engel de Ponta para Avançar P&D de Compósitos Termoplásticos
- Composites Evolution Lança Pré-pregs de Alto Desempenho e Nova Tecnologia de Fita UD Termoplástica
- Fitas Termoplásticas: Impulsionando Inovação em Aeroestruturas Compósitas
- Hexcel e Arkema Lançam HAICoPAS para Revolucionar Compósitos Termoplásticos de Fibra de Carbono
- Karl Mayer Apresenta Nova Linha de Produção de Fita UD Termoplástica para Construção FRP de Alta Qualidade
- INEOS Styrolution Expande Produção com Novo Local para Compósito Termoplástico Avançado StyLight
- Herone GmbH Vence Prêmio JEC de Inovação 2019 para Produção de Perfis Termoplásticos Aeroespaciais
- AeroLas Revela Fiação Guiada a Ar Inovadora para Fios Híbridos Termoplásticos
- Primeira Porta Termoplástica Abre Caminho para Compósitos Automotivos Avançados