



Revolucionando a Manufatura de Compósitos: Impressão 3D Magnética para Materiais Personalizados
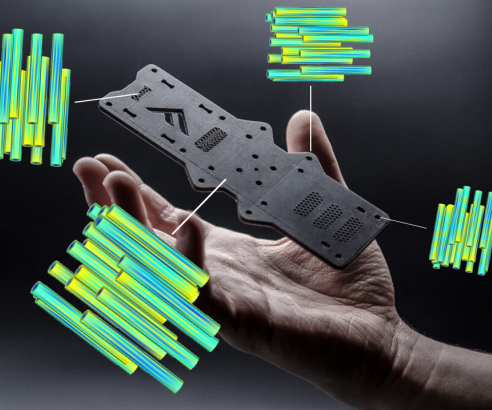
A Fortify (Boston, Mass., EUA) foi fundada em 2016, baseada em pesquisa de impressão 3D de compósitos por Josh Martin (CEO da Fortify) e Randall Erb, diretor do Laboratório DAPS na Northeastern University em Boston. (Erb também é co-fundador da Boston Materials e da Fortify.) Seu objetivo era permitir produção rápida de compósitos com microestruturas otimizadas. A tecnologia Fluxprint patenteada que desenvolveram usa campos magnéticos e processamento digital de luz (DLP) — mas com sistemas de resina altamente carregados — para produzir microestruturas personalizadas em peças compósitos impressas em 3D de alta resolução.
Fluxprint vs. DLP
Tanto DLP quanto estereolitografia (SLA) são atualmente vistas como as tecnologias de impressão 3D oferecendo maior complexidade e precisão de peça. Ambas dependem do uso de luz — tipicamente ultravioleta (UV) — para curar uma resina fotossensível que geralmente compreende epóxi e monômeros acrílicos e metacrílicos. A luz é direcionada digitalmente para brilhar na resina no tanque do sistema para criar as formas ou padrões para cada camada. A plataforma de fabricação é movida após cada camada, permitindo que a próxima camada seja impressa e prosseguindo para uma peça sólida finalizada.
Projetores DLP e SLA datam do início da impressão 3D nos anos 1980. Impressoras DLP tendem a ser maiores porque abrigam o projetor de luz real. A maioria das máquinas SLA e DLP usa polímeros termofixos, mas a EnvisionTEC faz uma impressora que também pode usar termoplásticos. Ambas tradicionalmente usavam polímeros puros sem reforço.
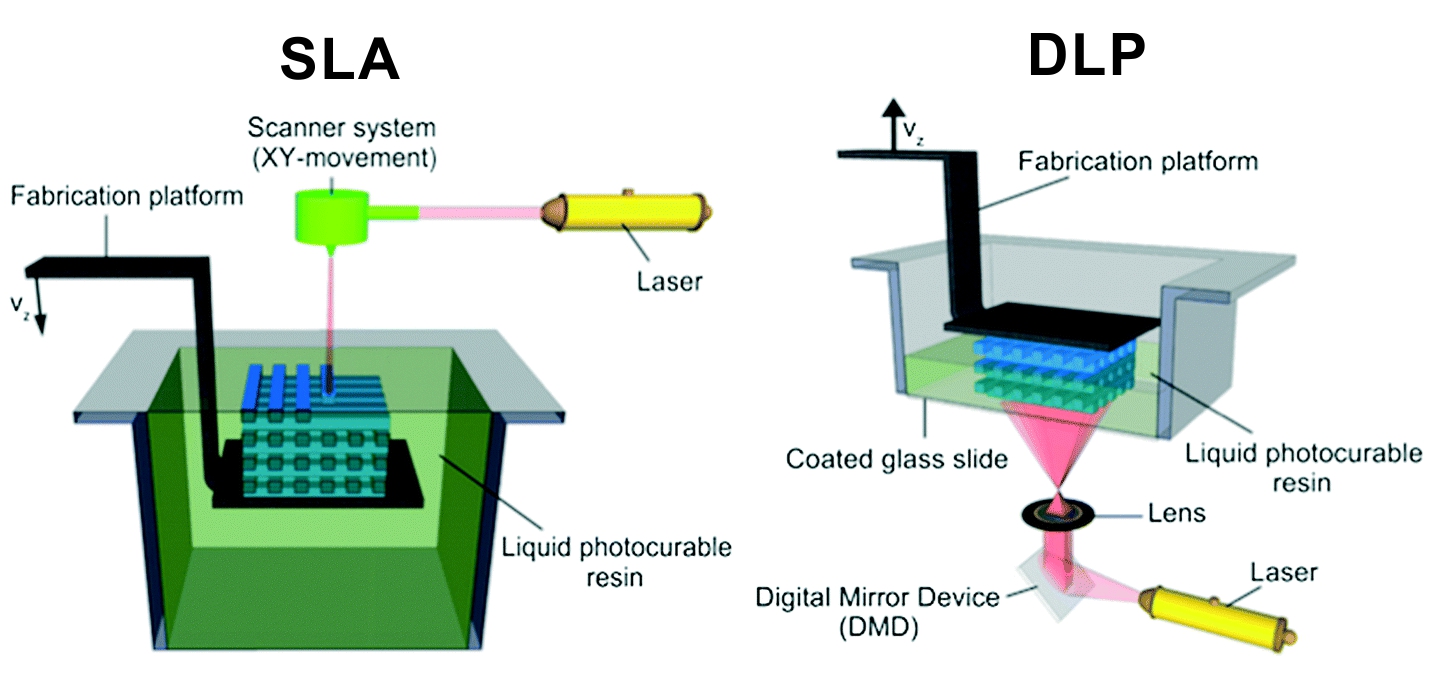 Comparação de DLP vs SLA. Fonte | Royal Society of Chemistry e "DLP vs SLA – Shootout de Tecnologias de Impressão 3D" por Ricardo Pires, all3DP.com
"Plataformas DLP são capazes de taxas de produção e qualidade suficientes," diz o CEO da Fortify, Josh Martin, "mas as propriedades mecânicas sempre foram um desafio. Nossa tese central é que um salto de desempenho não será alcançado apenas por química de polímero. No entanto, explorar as propriedades únicas dos compósitos na indústria aditiva de alta resolução será um divisor de águas."
Ele explica que a Fortify se especializa em cura UV de resinas técnicas altamente carregadas usando aditivos únicos e controlando a orientação desses aditivos que melhoram propriedades na impressão. Enchimentos incluem fibras de vidro, carbono e cerâmica, bem como partículas. Resinas técnicas incluem baseadas em acrilato e metacrilato (PMMA) ou epóxi, catiônicas — que Martin explica são mais convencionais para a indústria de revestimentos. Principais fabricantes de resina ao redor do mundo (BASF, DSM, Dupont, e outros) estão investindo pesadamente para avançar as propriedades de seus materiais aditivos. A Fortify é capaz de selecionar o melhor desses avanços para adicionar sua tecnologia de reforço.
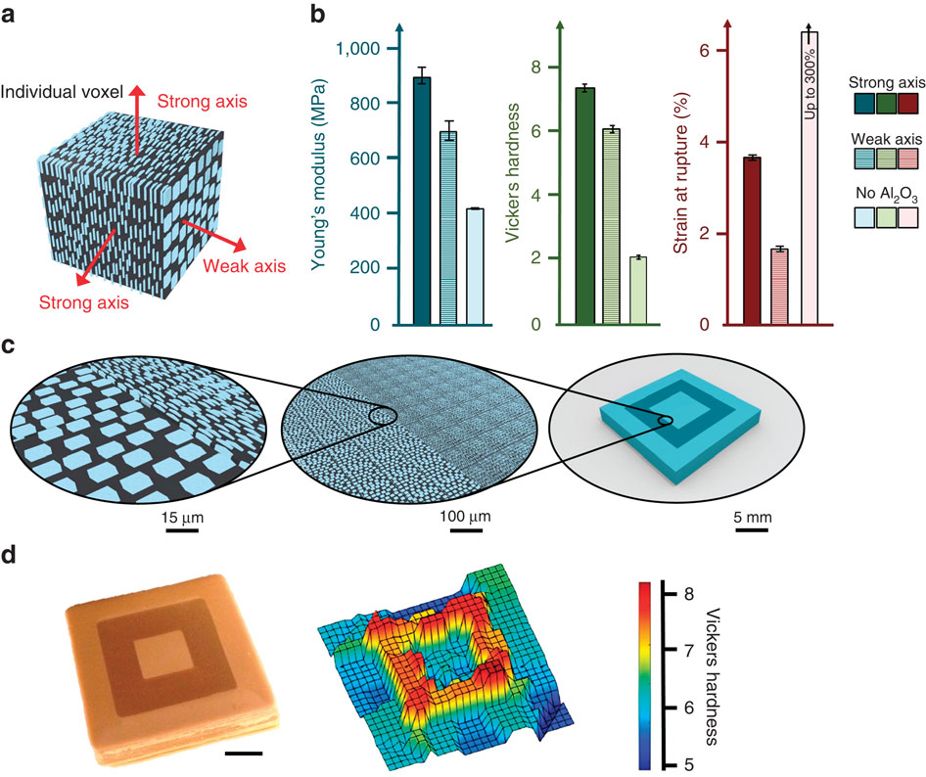
O controle de orientação de fibra é alcançado usando um campo magnético. À medida que a Fortify imprime uma peça em 3D usando sua tecnologia Fluxprint, as fibras são alinhadas magneticamente voxel a voxel para atender aos requisitos de carga da peça. (Veja o processo em ação no vídeo acima.) Para materiais de reforço não magnéticos, como partículas e fibras de cerâmica e vidro, técnicas proprietárias de rotulagem magnética são usadas para revestir os enchimentos de forma que se tornem magneticamente responsivos e compatíveis com a resina.
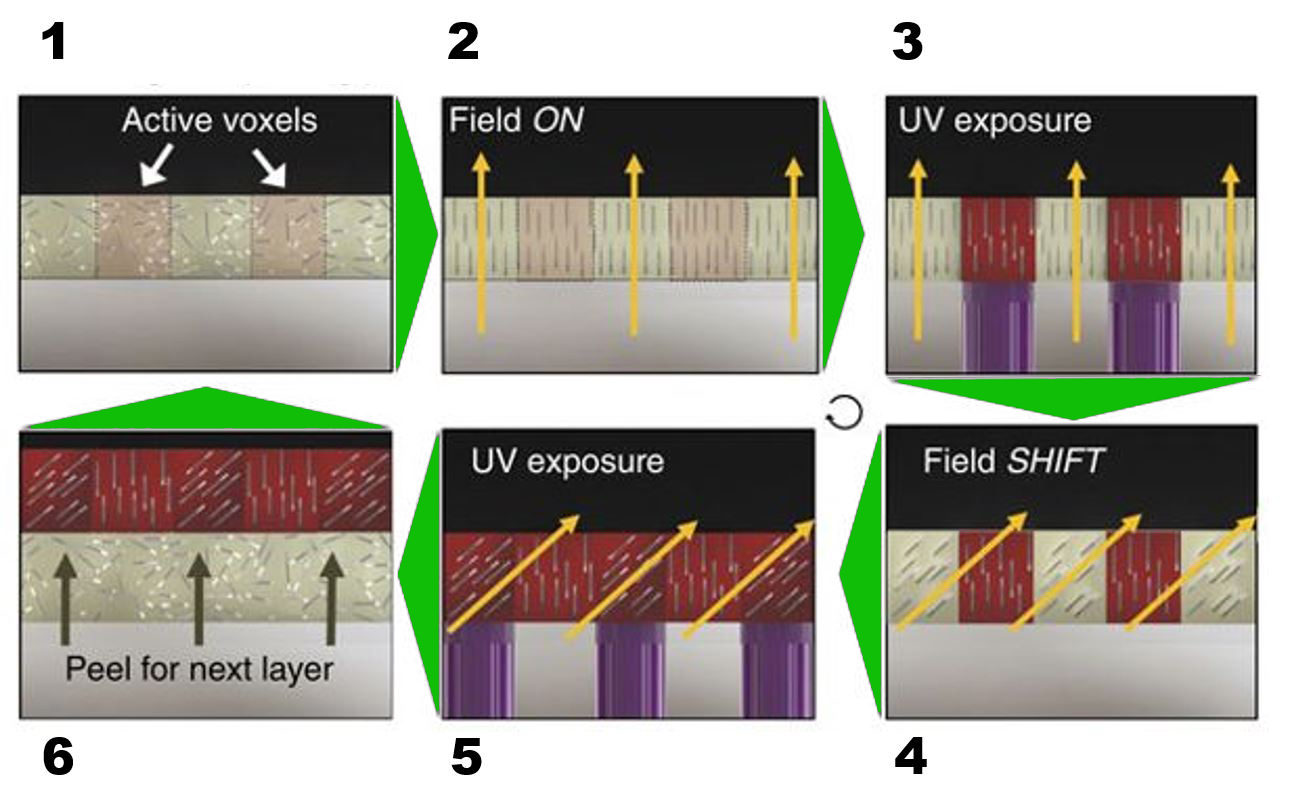
O processo Fluxprint é mostrado na imagem acima e descrito como segue:
- Uma camada de material de alimentação é fornecida à área de construção com reforço alinhado aleatoriamente.
- Campo magnético é aplicado para alinhar o reforço.
- Voxels ativos são expostos à luz UV, fixando a orientação do reforço nesses voxels (agora mostrados em vermelho).
- O campo magnético é deslocado para definir nova orientação do reforço.
- Repete etapa de exposição UV para fixar orientação para o próximo conjunto de voxels (repete conforme necessário).
- Placa de construção ajusta para trazer material de matriz de alimentação não curada para próxima camada de impressão.
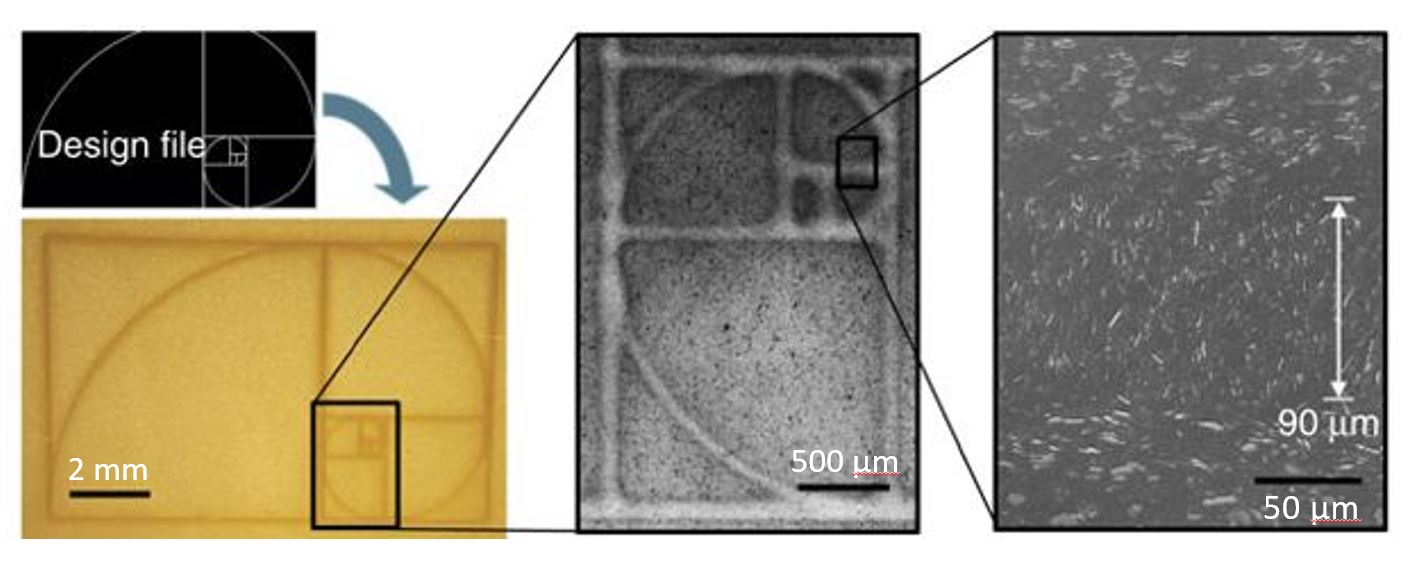
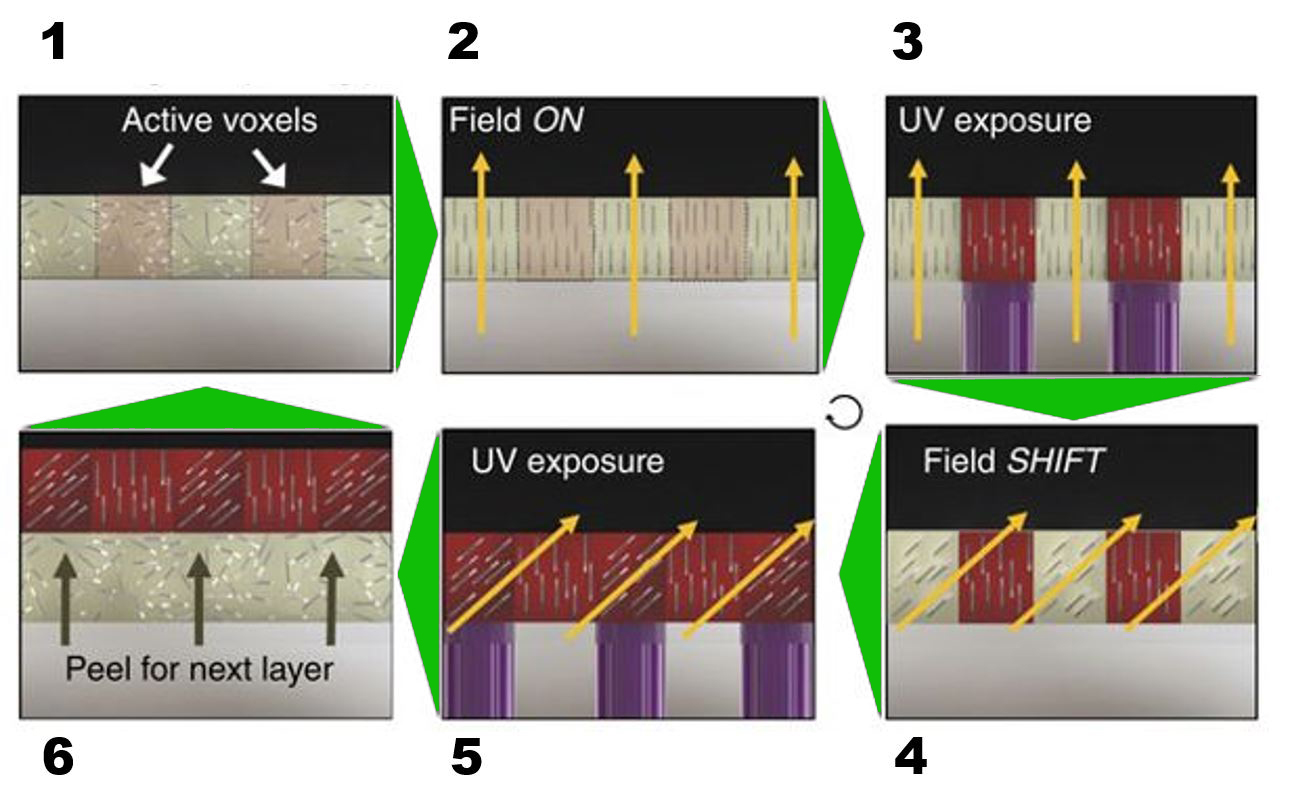
A tecnologia Fluxprint permite controle em nível de voxel sobre orientação de fibra durante o processo de impressão. Fonte | "Designing bioinspired composite reinforcement architectures via 3D magnetic printing" por Joshua J. Martin, Brad E. Fiore e Randall M. Erb, Nature Communications volume 6, Número do artigo: 8641 (2015).
Por que voxel a voxel?
"Toda geometria tem estados únicos de tensão e deformação," Martin explica. "A maioria dos compósitos é manufaturada manualmente para contabilizar isso. Estamos digitalizando o processo. Por exemplo, se você puder reforçar adequadamente uma estrutura de UAV, pode usar menos material. Qualquer aplicação que trabalhe contra a gravidade se beneficiará fundamentalmente disso."
A impressão voxel a voxel também é inerentemente de alta resolução. "Este é o processo de manufatura de compósitos de mais alta resolução até hoje," diz Martin, notando que modelagem por deposição fundida (FDM) — onde filamento plástico não reforçado ou reforçado com fibra moída é derretido e depositado em uma mesa de impressão — tem resolução na casa dos centenas de micrômetros enquanto a do Fluxprint está na casa das dezenas de micrômetros. "Então, isso é uma melhoria de uma ordem de magnitude, que entra no território além do que é percebido a olho nu. Esse tipo de resolução é muito importante para uma ampla variedade de peças de uso final."
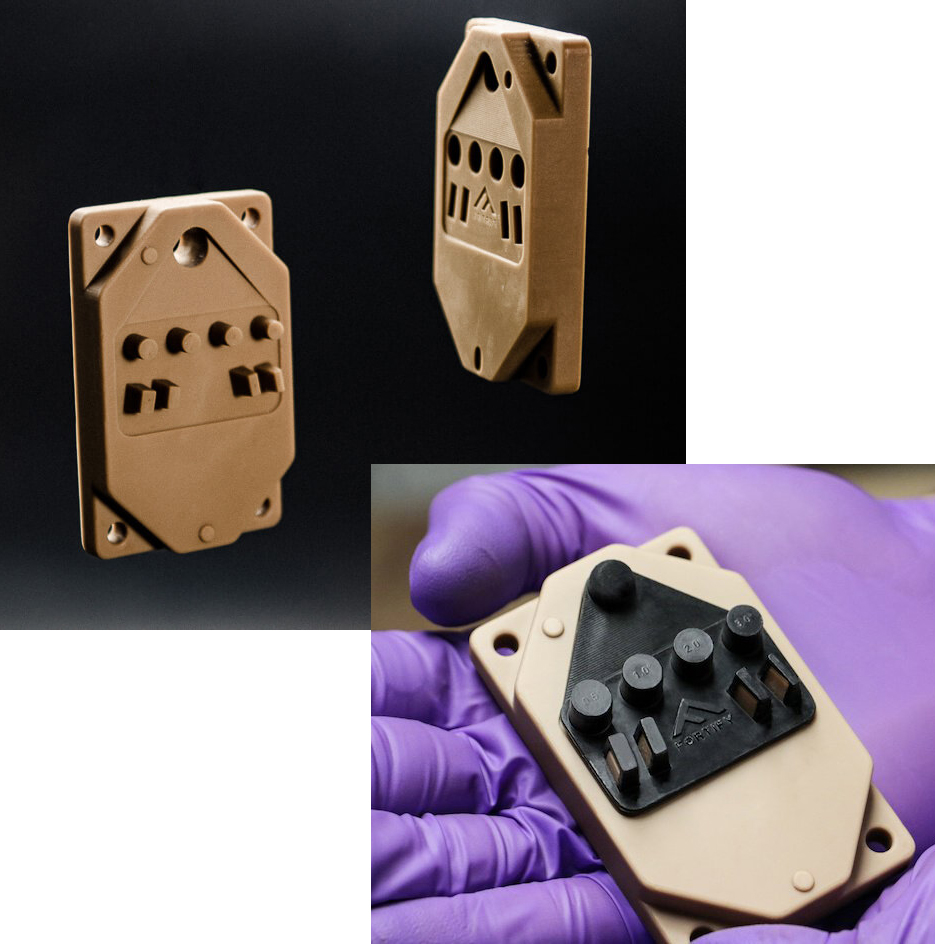
A tecnologia de impressão 3D magnética Fluxprint da Fortify pode orientar fibras para reforçar projeções "peg" em ferramentas de moldagem por injeção. Fonte | Fortify.
"Oferecemos ferramentas de moldagem por injeção que são significativamente mais baratas que as usinadas em metal tradicionalmente, podem ser entregues em uma fração do tempo e fornecem recursos que práticas de usinagem convencionais não seriam capazes de alcançar," Martin continua. "Um cliente iteraria através de 12 designs diferentes por ano usinados de alumínio. Comprimimos significativamente seu tempo para mercado, produzindo mais de uma dúzia de designs em vários meses. Eles agora podem mover do design para peças na prateleira em questão de semanas." Outro benefício é a capacidade de reforçar projeções, referidas como 'pegs'. Estas extrusões de alta razão de aspecto frequentemente se soltam. Reforço previne isso, mantendo tolerâncias apertadas.
Leia mais sobre os benefícios da Fortify em ferramentas de moldagem por injeção na revista irmã da CW, Additive Manufacturing.
Materiais abertos, novos desenvolvimentos
A Fortify persegue uma abordagem de materiais aberta. "Não queremos limitar a capacidade de crescimento e exploração de nossos clientes dentro do aditivo," explica o VP de aplicações da Fortify, Karlo Delos Reyes. "Garantimos a nossos clientes flexibilidade e os melhores materiais disponíveis abraçando inovação aberta."
"Fazemos parceria com grandes fabricantes de polímeros e adaptamos a química de superfície de aditivos," diz Martin. Ele nota que cada enchimento tem seus próprios prós e contras sobre resistência ao desgaste, desempenho em temperatura, etc. "Para fibras, comprimentos variam de alguns µm a alguns mm, dependendo da aplicação. Onde precisamos de resolução de superfície, usamos uma porcentagem maior de aditivos de menor comprimento. Onde podemos tolerar uma superfície mais rugosa, mas queremos otimizar para resistência à tração, por exemplo, usamos aditivos de fibra mais longos."
Uma das estratégias da Fortify é fazer parceria com líderes da indústria e fornecedores para alavancar expertise e permitir polinização cruzada de ideias. A Fortify anunciou recentemente uma parceria com a DSM Additive Manufacturing (Hoek van Holland, Países Baixos e Elgin, Illinois, EUA) para desenvolver materiais compósitos de alto desempenho que serão usados nos sistemas de impressão da Fortify para alcançar desempenho mecânico e de temperatura expandido. "Eles expandirão nossa paleta de resinas," diz Martin, "e estamos animados para trabalhar com eles para desenvolver resinas de ponta."
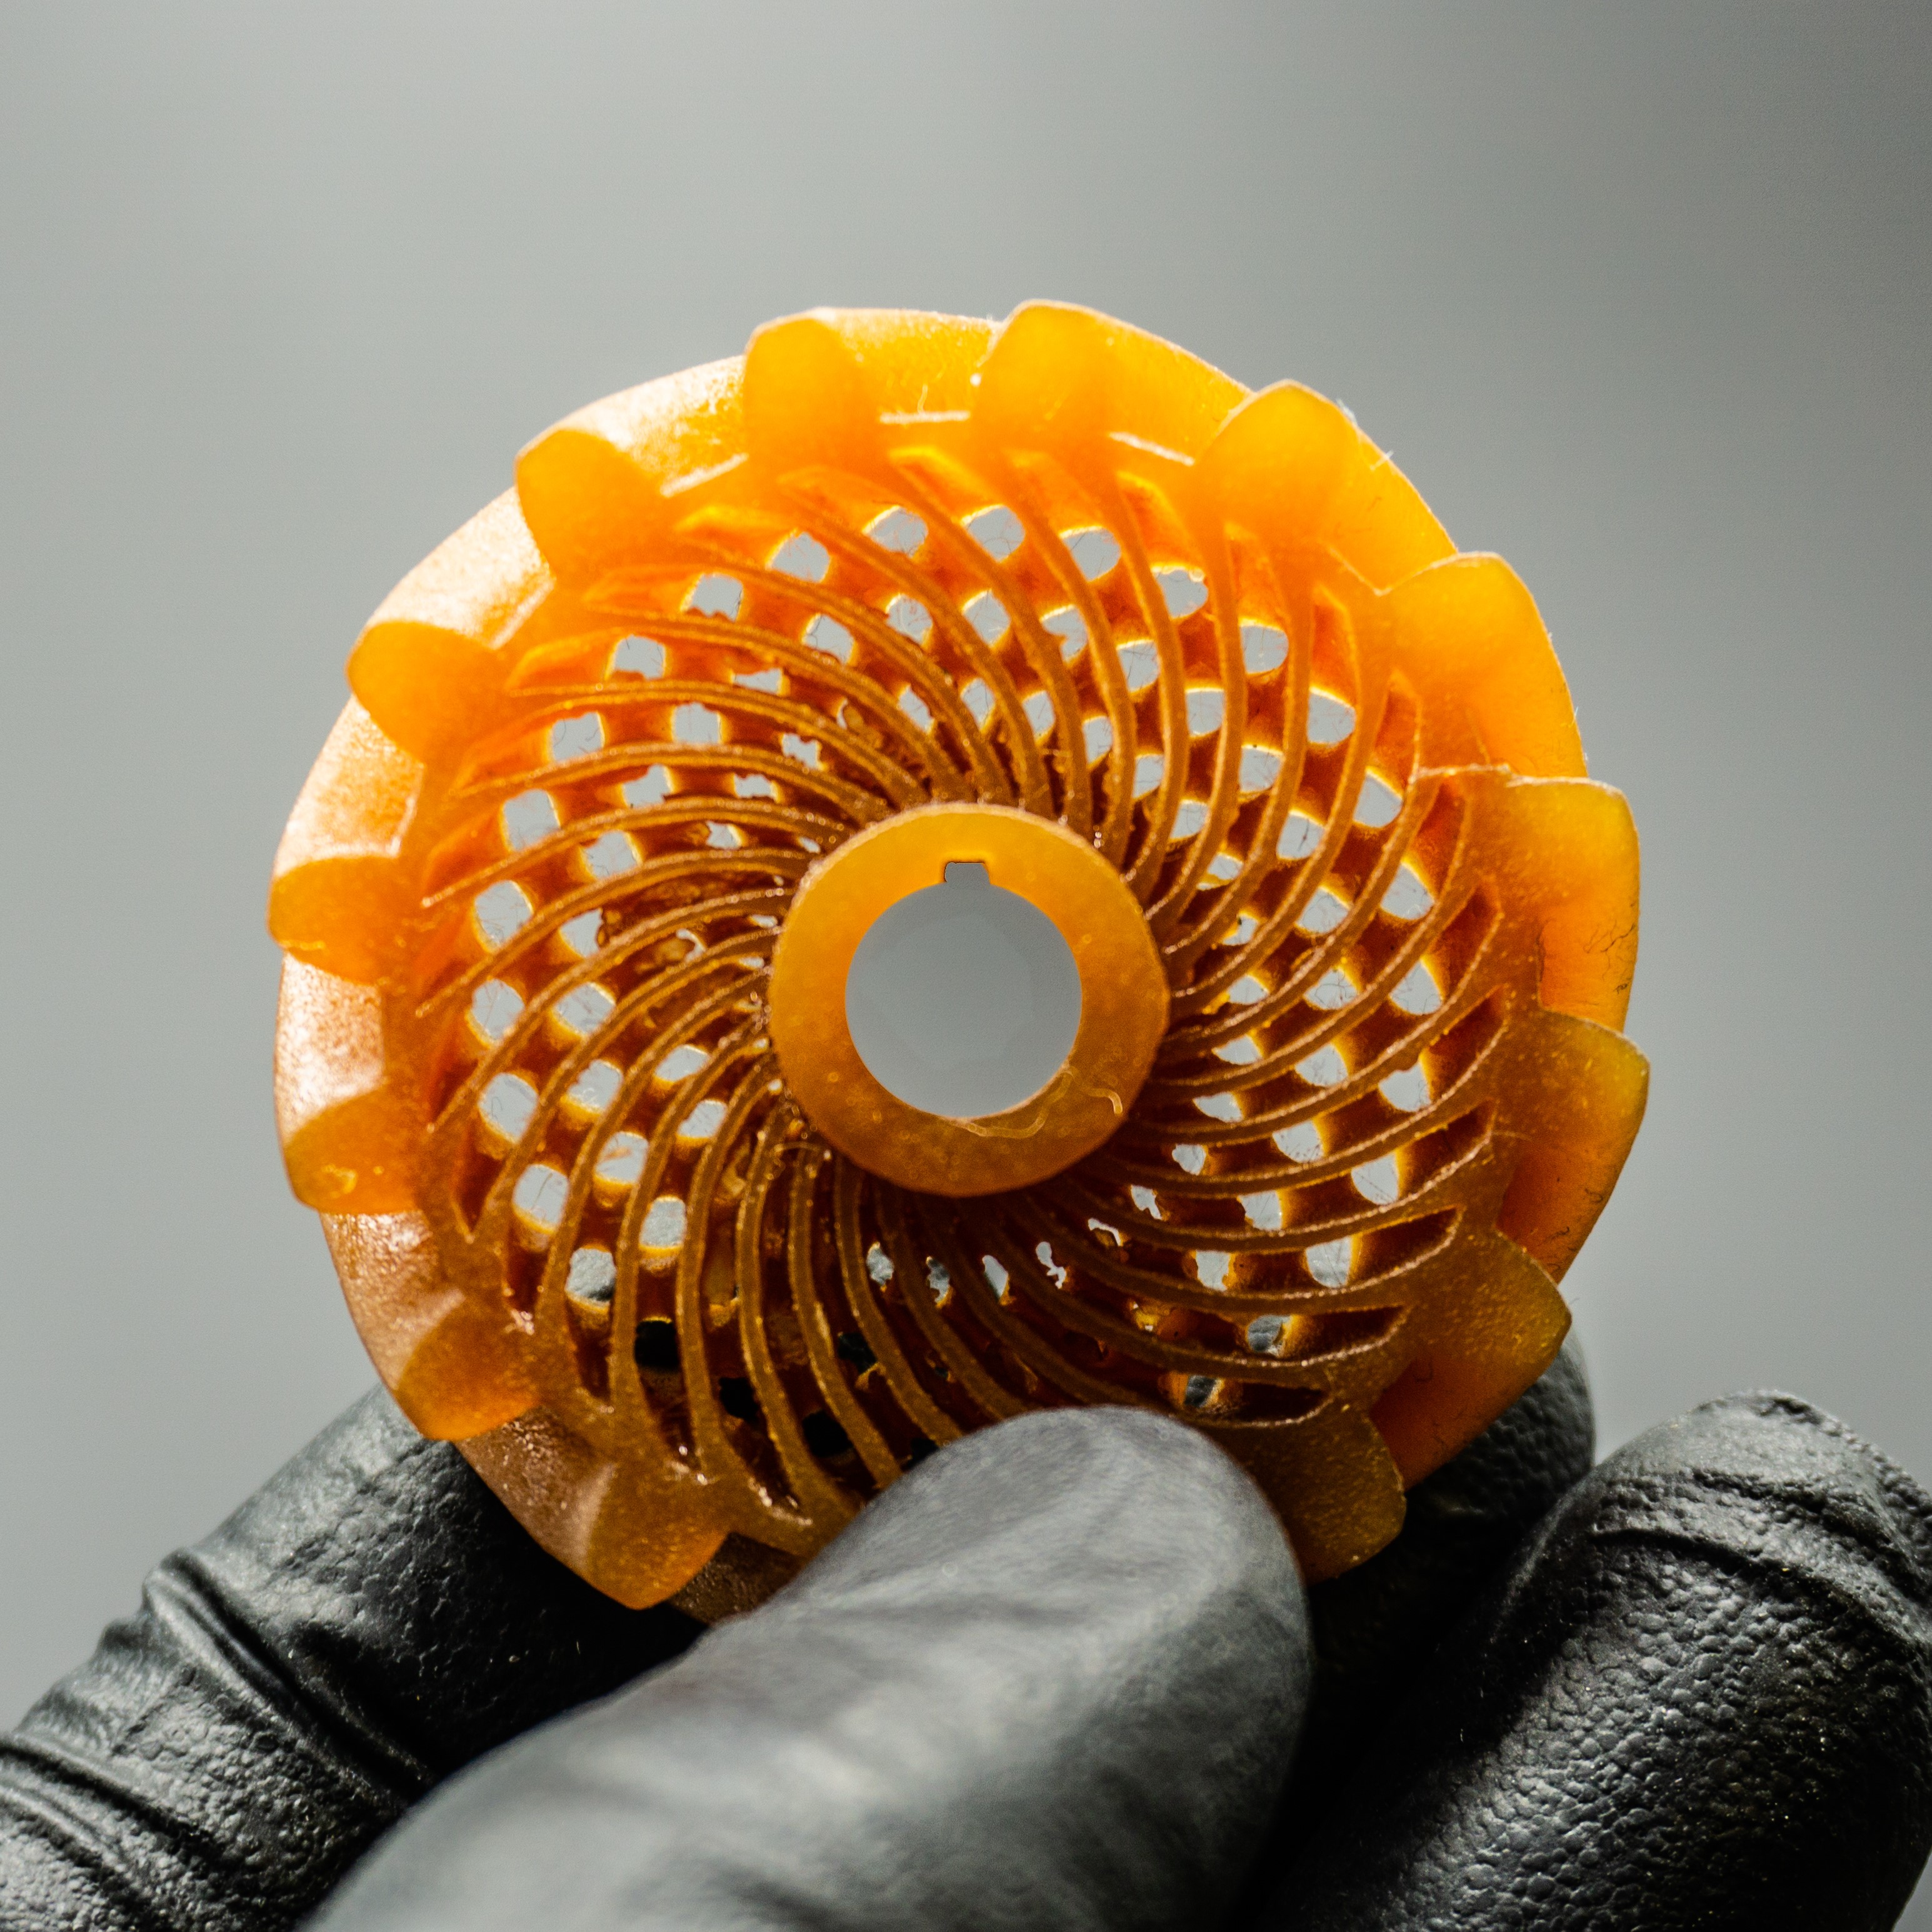
Peça compósito reforçada com fibra de vidro feita com Fluxprint. FONTE | Fortify.
Reforço na direção Z e aplicações
Fluxprint ainda imprime por camadas. Então, é possível alcançar reforço na direção Z? "Se você está imprimindo fibras de 2 milímetros de comprimento, não pode colocá-las na direção Z," diz Martin. "Mas você poderia colocar fibras mais curtas em orientação Z. Estamos olhando para múltiplas escalas de comprimento e vemos isso se desenvolvendo no futuro para transferência de carga otimizada."
A Fortify já está produzindo peças para UAVs, incluindo hélices, e vê muitas mais tais aplicações em aeroespacial. "Temos uma área de construção pequena, então estamos focados em aplicações onde podemos facilmente atender volumes de peça menores," diz Martin. "Este é um ecossistema maduro, mas oferecemos um novo nível de desempenho em propriedades mecânicas em altas temperaturas e tolerâncias." Ele cita ser capaz de melhorar a temperatura de deflexão de calor de uma peça e explica que há dezenas de peças sob o capô em automotivo que precisam fornecer resistência e rigidez enquanto expostas a temperaturas de 160°C. "Tais peças com geometrias complexas se adequam bem à impressão 3D com nossa tecnologia. Comparado ao método atual de moldar e usinar peças de PEI (polietereimida), oferecemos desempenho maior, tempo de entrega mais curto e alto potencial para menor custo."
Ferramentas também é um mercado atual, incluindo matrizes, gabaritos e fixações para moldagem por injeção. "Novamente, nossas peças são mais rígidas, fortes e têm maior resistência à temperatura, mantendo precisão dimensional em serviço," diz Martin. "Mas seu valor real está em não requerer pós-processamento significativo, como o necessário ao usar máquinas EDM, e ainda assim igualam a qualidade de fixações feitas com esses métodos tradicionais, incluindo fresagem CNC."
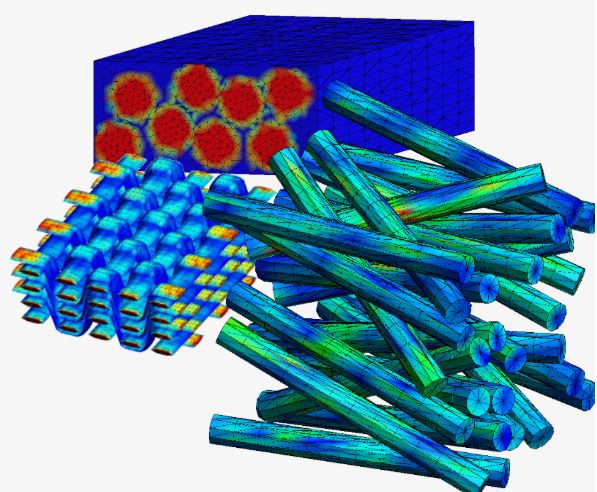
Fonte | MultiMechanics
Avançando a próxima geração de compósitos multiescala, multifuncionais
A Fortify fez parceria com a MultiMechanics (Omaha, Nebraska, EUA), desenvolvedora de software de modelagem e simulação multiescala para materiais avançados. Esta parceria é interessante por várias razões. Primeiro, a Fortify usará o produto principal da MultiMechanics, MultiMech, para prever o desempenho de peças e otimizar seu design e orientação de fibra antes de serem impressas. Assim, o MultiMech atuará para fornecer o feedback para design iterativo de loop fechado, permitindo que usuários adaptem e otimizem peças compósitos Fluxprinted mais rapidamente. A Fortify e a MultiMechanics também planejam integrar o MultiMech no software INFORM da Fortify de design generativo e controle de impressão. Assim, do design ao teste virtual à impressão — todas as funções serão controladas dentro de um único fluxo digital.
Para o segundo ponto, é importante entender o que a MultiMechanics oferece através de seu software MultiMech:
- Análise de elementos finitos multiescala, incluindo modelagem de um número praticamente ilimitado de escalas (ex: nano, micro, camada, laminado, peça).
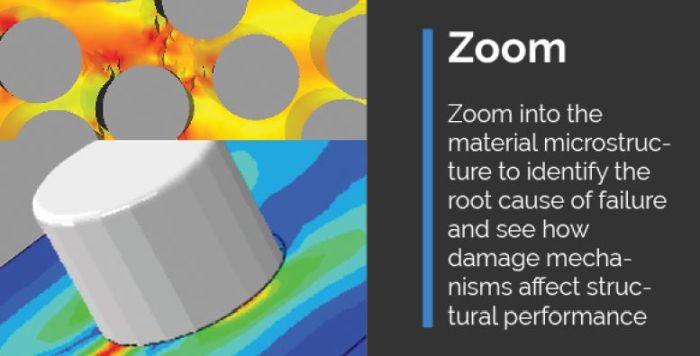
- Geração automática de microestruturas 3D complexas de elementos finitos, e modelagem de quase qualquer microestrutura de material, incluindo fibra contínua e picada, partículas, vazios, espumas, tecidos, etc.
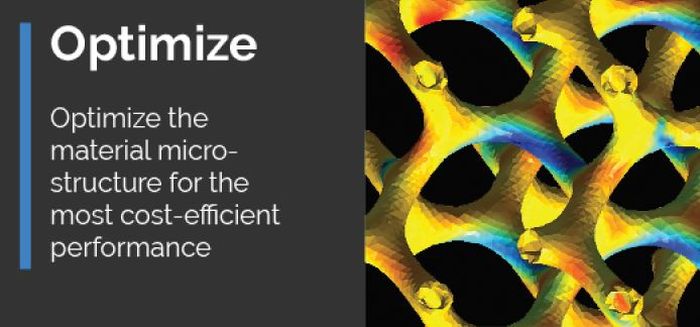
- Modelar efeitos de constituintes em microescala, incluindo interações, frações de volume, distribuição e orientação, mais importar variação induzida por processo de programas (ex: Moldex3D, Moldflow).
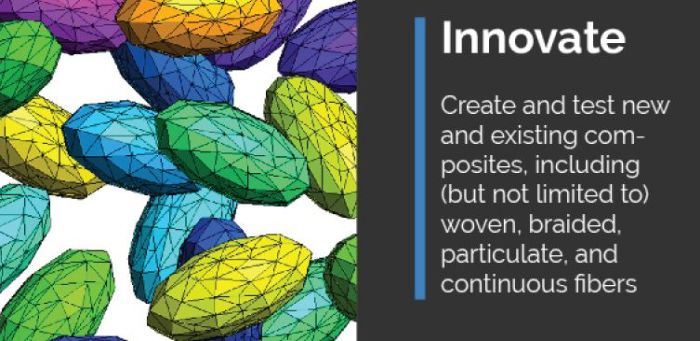
- Analisar como variação de manufatura afeta desempenho da peça e realizar modelagem de dano incluindo transição multiescala de micro-trincas em macro-trincas.
Isso volta ao por que Martin e Erb fundaram a Fortify em primeiro lugar. Em seu artigo de 2015, "Designing bioinspired composite reinforcement architectures via 3D magnetic printing" eles afirmam:
Martin e Erb discutem compósitos naturais que utilizam fibras descontínuas e partículas de reforço organizadas em arquiteturas complexas multiescala para alcançar propriedades superiores versus seus constituintes. Um exemplo dado por Qunfeng Cheng em um artigo de 2017 da Materials Today é a nácar em conchas de abalone. Compreendendo 95% vol de aragonita inorgânica e 5% vol de matriz proteica orgânica, a tenacidade à fratura da nácar é 3.000 vezes maior que a da aragonita. Cheng nota que isso mostra um 'efeito de amplificação' em propriedades mecânicas que vai muito além da regra de misturas em compósitos tradicionais.
No artigo de 2018 da Advanced Materials, "Manufatura Aditiva como Método para Projetar e Otimizar Estruturas Bioinspiradas", os autores Audrey Velasco-Hogan, Jun Xu e Marc A. Meyers afirmam que a estrutura hierárquica de materiais como nácar, osso, bambu e conchas de crustáceos são o que permite sua combinação impressionante de resistência, módulo, leveza, tenacidade e resistência à fadiga. Seus constituintes partícula/filamento e matriz são organizados diferentemente em cada nível (ex: nano-, micro-, meso-, macro-), variando as propriedades em cada nível (ou seja, um compósito multiescala). Quando combinado com interfaces eficientes entre os níveis, esta estrutura hierárquica trabalha sinergicamente para mitigar propagação de trincas e aumentar tenacidade enquanto mantém dureza — algo que não foi alcançado em cerâmicas após cerca de um século de tentativas.
Futuro dos compósitos e INFORM
Este é o futuro dos compósitos: projetar compósitos hierárquicos com propriedades únicas adaptados para aplicações precisas. E já está sendo avançado, rapidamente. Por exemplo, o Centro Aeroespacial Alemão (DLR) Instituto de Estruturas e Design em Stuttgart também fez parceria com a MultiMechanics para entender como mudança de temperatura afeta a microestrutura e comportamento do material de compósitos de matriz cerâmica (CMCs). Esta análise é considerada crucial para a futura produção de componentes CMC do DLR, incluindo bocais para foguetes e sistemas de proteção térmica para veículos de reentrada entre outros. "Nosso trabalho na MultiMechanics nos últimos dez anos foi dedicado a conectar com precisão o comportamento microestrutural de materiais avançados ao desempenho geral da peça e sua manufatura," diz Dr. Flavio Souza, presidente e CTO da MultiMechanics. "O MultiMech nos permite modelar trincas microestruturais e determinar como elas afetariam o compósito geral da peça," afirma Neraj Jain, líder de grupo no Departamento de Compósitos e Estruturas Cerâmicas no DLR. "A eficiente integração do MultiMech com nossas outras ferramentas FEA como Abaqus e ANSYS aumenta nossa produtividade e nos aproxima de nosso objetivo de otimizar materiais CMC virtualmente."
Uma vez que esses compósitos tenham sido otimizados virtualmente, eles são então impressos, com o MultiMech incorporado no software INFORM da Fortify, que já é voltado para arquiteturas orgânicas otimizadas para carga via sua espinha dorsal de design generativo. (Note que a unidade de negócios de Materiais Compósitos da Solvay também investiu tanto na MultiMechanics quanto em tecnologia de impressão 3D.)
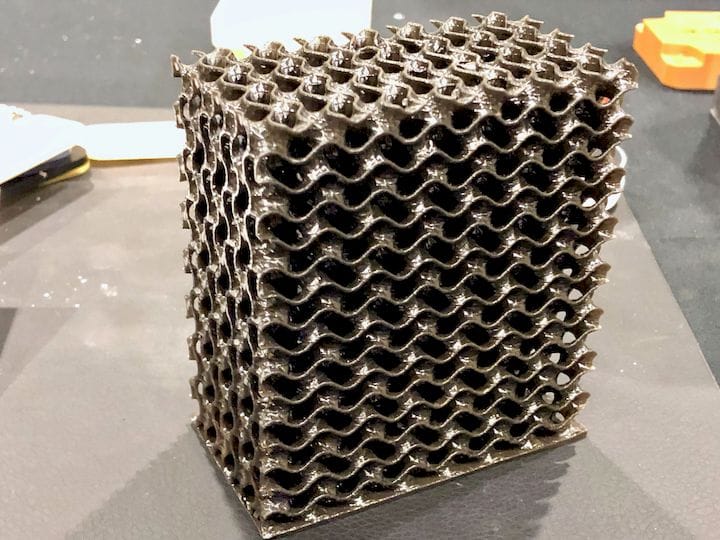
Treliça reforçada com fibra, design fornecido pela nTopology. Fonte | Fortify.
"INFORM usa algoritmos avançados para otimizar orientação de fibra para cada peça," explica Martin. "Onde tradicionalmente, o fluxo de trabalho de impressão 3D começa com STL para fatiar o design, o nosso começa com FEA (um modelo com tensão e deformação) e então decide em que voxels separar aquele design modelado e como orientar as fibras. Progredimos através de iterações, alinhando as fibras com vetores de campo de tensão/deformação, e então simulamos como aquela impressão se comportará e usamos esses dados para refinar e otimizar o design, alcançando design generativo microestrutural."
Apenas o começo
Note que esses compósitos futuros incluem uma gama de materiais. O Laboratório de Pesquisa Naval (NRL, Arlington, Virgínia, EUA) está desenvolvendo CMCs usando uma matriz cerâmica com reforço cerâmico secundário via nanopartículas e/ou filamentos. Esses CMCs também podem usar reforço de fibra contínua. Em outras palavras, diferentes constituintes e arquiteturas podem ser usados em cada nível para a tenacidade aprimorada e propriedades elétricas e térmicas personalizadas requeridas (por exemplo, em hipersônicos, leia mais em minha matéria de julho de 2019 sobre nanoccompósitos).
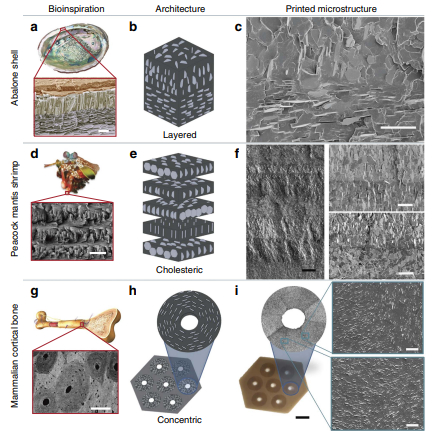
FONTE | Figura 3, "Designing bioinspired composite reinforcement architectures via 3D magnetic printing" por Joshua J. Martin, Brad E. Fiore e Randall M. Erb, Nature Communications, volume 6 (2015).
Compósitos hierárquicos também estão sendo impressos e testados usando tintas epóxi reforçadas e matrizes de polímero termoplástico. Isto é talvez o maior lado positivo para a Fortify como startup. Não está apenas se preparando para os compósitos do futuro, já está projetando e produzindo eles. E mesmo que o que já alcançou seja impressionante — é apenas o começo.
Resina
- As Três Etapas Essenciais da Impressão 3D: Do Design CAD ao Acabamento Final
- Impressão 3D Multi-Material: O Futuro da Fabricação Aditiva
- O ABC da Impressão 3D: Como a Fabricação Aditiva Está Moldando a Indústria Moderna
- Como a Impressão 3D Revolucionou a Manufatura: Uma Jornada Através de Sua Evolução
- Faculdades Comunitárias: Impulsionando Crescimento de Força de Trabalho Qualificada na Manufatura dos EUA
- Dia da Manufatura 2017: Capacitando a Força de Trabalho do Futuro
- Avançando a Impressão 3D: Manufatura de Compósitos Reforçados com Fibra Contínua
- Cristais Fotônicos Inovadores de Mudança de Cor: O Futuro da Tecnologia de Sensores Inteligentes
- Fonte de Terahertz Ultra-Fina Impulsiona Tecnologias de Comunicação de Próxima Geração
- Como a COVID-19 Acelera a Procura por Fábricas Inteligentes de Próxima Geração