



Descubra os Tipos de Impressoras 3D e Suas Capacidades
A impressão 3D é um método de fabricação ideal para produzir protótipos e até certas peças de uso final. É frequentemente a opção mais custo-eficiente e oferece tremendo valor, dependendo da tecnologia específica que você escolher.
Existem muitas categorias diferentes de impressoras 3D e dentro delas muitos tipos diferentes de impressoras comerciais e industriais. Este artigo cobre os principais tipos de impressoras 3D e o que elas são capazes de produzir.
Entender o cenário complexo da impressão 3D ajudará você quando chegar a hora de fabricar as peças que você projetou e economizará muito tempo e recursos consideráveis. Então, vamos começar.
Quais São os Diferentes Tipos de Impressoras 3D?
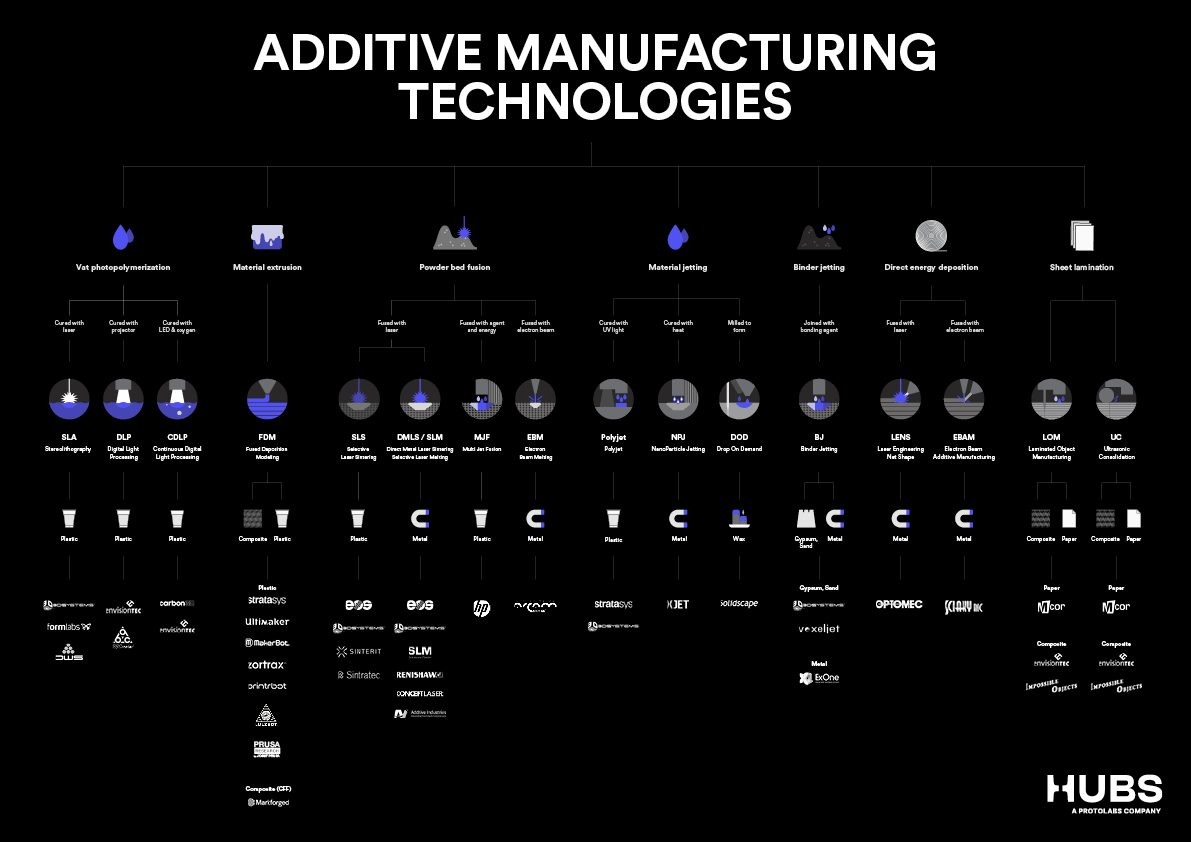
Em 2015, a ISO/ASTM 52900 foi criada para padronizar como impressoras 3D e tecnologia de impressão 3D são classificadas. Um total de sete categorias de processo foram estabelecidas.
Fotopolimerização em cuba: fotopolímero líquido (resina) curado por luz
Extrusão de material: termoplástico fundido (filamento) depositado através de bico aquecido
Fusão de leito de pó (PBF): partículas de pó fundidas por fonte de alta energia
Jato de material: gotículas de agente de fusão fotossensível líquido depositadas em leito de pó e curadas por luz
Jato de ligante: gotículas de agente ligante líquido depositadas em leito de materiais granulados, que são posteriormente sinterizados juntos
Deposição de energia direta: metal fundido depositado e fundido simultaneamente
Laminação de folhas: folhas individuais de material cortadas no formato e laminadas juntas.
Cada guarda-chuva tecnológico compreende muitas tecnologias e impressoras diferentes. Os processos que oferecemos na Hubs são Estereolitografia (SLA), Modelagem por Deposição Fundida (FDM), Sinterização a Laser Seletiva (SLS) e Multi Jet Fusion (MJF) da HP.
O que é Fotopolimerização em Cuba e Como Funciona?
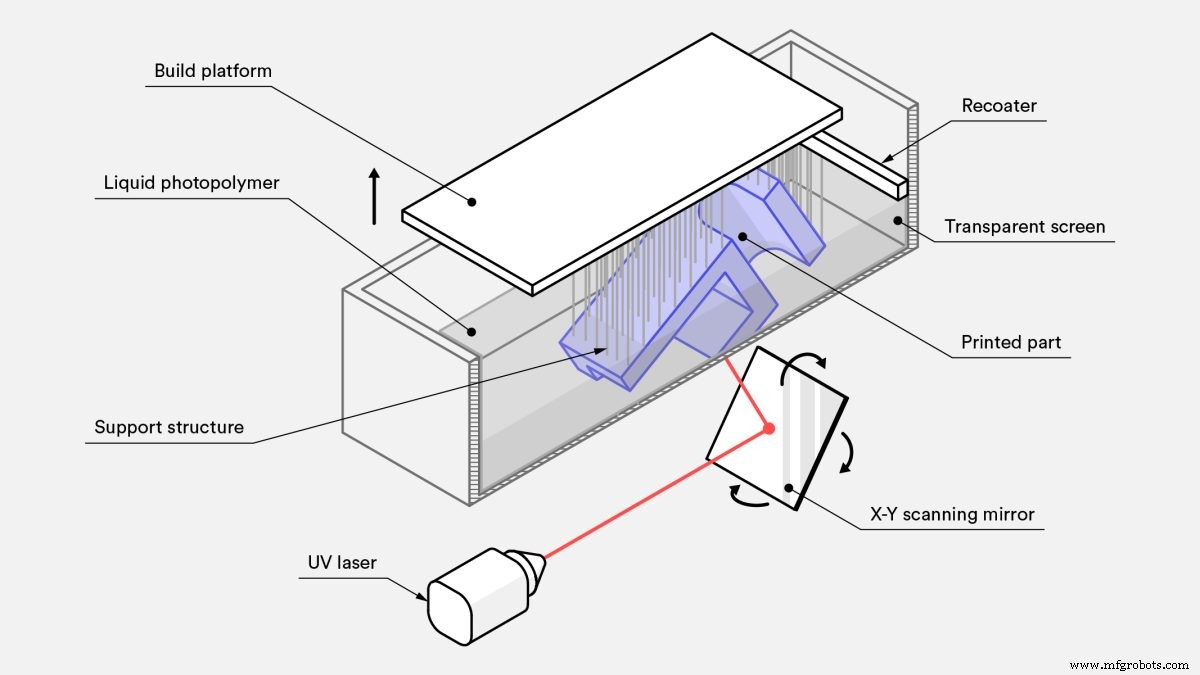
A fotopolimerização em cuba produz peças curando seletivamente resinas fotopoliméricas líquidas com uma fonte de luz UV. Uma plataforma de construção é submersa em um tanque cheio de resina. A luz é direcionada seletivamente sobre a superfície da resina com espelhos.
Uma vez que uma camada é curada, a plataforma é elevada ou abaixada em um pequeno incremento para permitir que novo líquido flua. A próxima camada é então curada e adere à anterior. Após a camada final ser curada, a impressão é removida da resina. Neste estágio, está totalmente formada, embora possa ser fortalecida com cura adicional em forno UV.
Tipos de Impressoras 3D de Fotopolimerização em Cuba
A fotopolimerização em cuba tem algumas tecnologias de impressão distintas. As três mais comuns são SLA, processamento de luz direta (DLP) e produção de interface líquida contínua (CLIP). São muito semelhantes em termos de como uma fonte de luz direciona luz na resina. No geral, SLA é a mais comum e amplamente usada entre impressoras na família de fotopolimerização em cuba.
Vamos detalhar os diferentes tipos de impressoras 3D de fotopolimerização:
SLA usa um laser de ponto único para traçar uma linha fina sobre a superfície da resina, preenchendo a forma da camada transversal a ser curada. É altamente precisa, mas pode ser demorada.
DLP usa um projetor de luz digital para exibir uma única imagem de uma camada inteira de uma só vez. Isso a torna mais rápida que SLA. No entanto, como o projetor é uma tela digital, a imagem de cada camada é composta de pixels quadrados, resultando em resolução ligeiramente menor.
CLIP é o mesmo que DLP, exceto que a plataforma de construção move-se em movimento contínuo. Isso permite tempos de construção ainda mais rápidos e contornos mais suaves ao longo do eixo Z.
Materiais para Fotopolimerização em Cuba
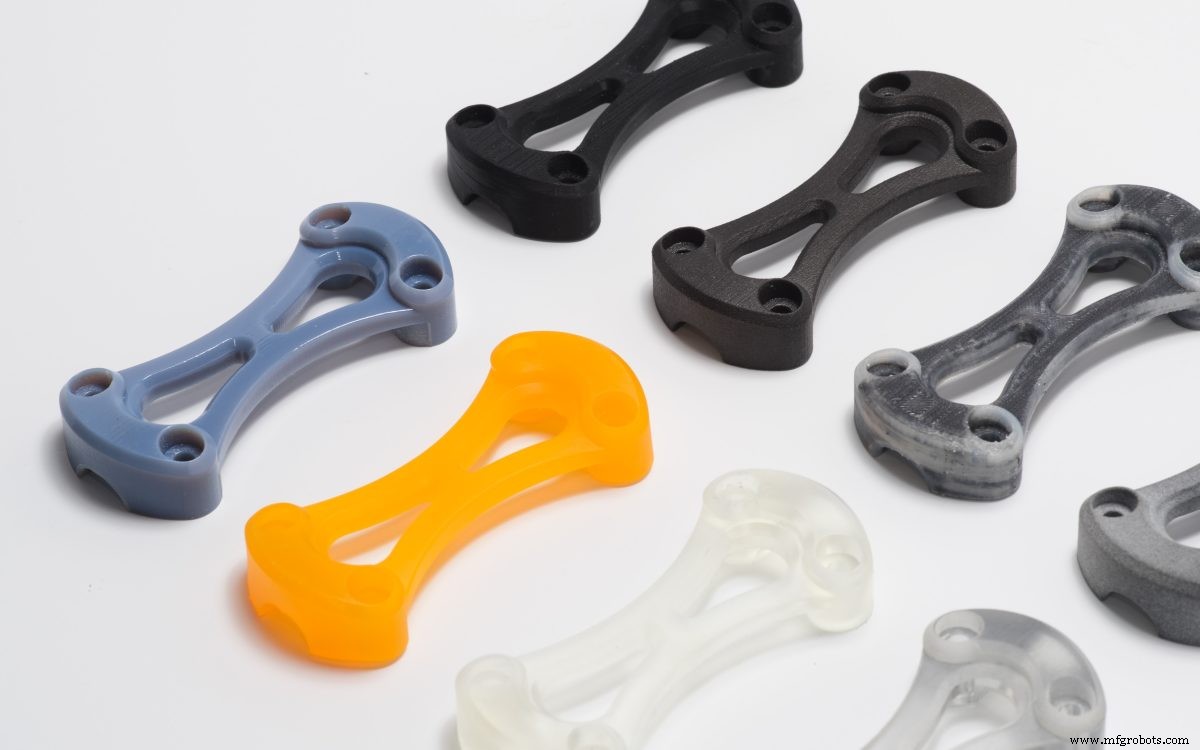
Todas as impressoras de fotopolimerização em cuba usam resinas fotopoliméricas, a maioria proprietárias. Existem muitos tipos diferentes disponíveis, incluindo resinas padrão para prototipagem de uso geral. Outros tipos comuns incluem resinas ABS-like resistentes, resinas flexíveis tipo borracha, resinas transparentes fundíveis com zero cinzas após queima, resinas carregadas com cerâmica para impressões muito rígidas e resinas biocompatíveis para dispositivos médicos.
Algumas resinas, incluindo as transparentes, requerem pós-processamento adicional para alcançar os melhores resultados visuais ou, no caso de resinas claras, clareza óptica. Se você optar por SLA para suas peças personalizadas, confira nossa comparação de diferentes materiais de impressão 3D SLA.
Propriedades Geométricas da Fotopolimerização em Cuba
Volumes de construção variam muito entre SLA desktop e industrial, mas são tipicamente menores que os de FDM ou PBF. Imprimem no máximo cerca de 300 mm em qualquer dimensão. Máquinas de fotopolimerização em cuba podem imprimir peças altamente complexas, embora não tão complexas quanto as alcançadas por PBF devido à necessidade de estruturas de suporte.
O que falta em volume de construção e complexidade, a fotopolimerização em cuba compensa na resolução de impressão, pois estas máquinas podem imprimir detalhes incrivelmente finos.
Propriedades Mecânicas da Fotopolimerização em Cuba
Impressoras de fotopolimerização em cuba produzem peças com tolerâncias muito apertadas e podem permitir repetibilidade consistente. Se peças são totalmente curadas após a impressão, também podem ser totalmente isotrópicas. Mas onde esta tecnologia realmente brilha é no acabamento superficial. A fotopolimerização em cuba pode imprimir contornos extremamente lisos, comparáveis ao que a injeção de moldagem pode alcançar.
Outra grande vantagem sobre outras tecnologias é que peças totalmente curadas podem ser feitas estanques e herméticas. No entanto, o processo de cura é irreversível, então peças aquecidas queimam em vez de derreter.
Impressoras de Fotopolimerização em Cuba São Rápidas e Custo-Eficientes?
A fotopolimerização é o tipo mais antigo de impressão 3D, com as primeiras impressoras SLA datando dos anos 1970. A competição entre fabricantes de impressoras continua a reduzir preços, mas continua cara, custando aproximadamente o mesmo que fusão de leito de pó plástico (PBF). Estas máquinas são mais baratas que as de SLS, mas o material é mais caro.
Muitos fatores afetam tempos de impressão, mas a fotopolimerização é geralmente considerada uma das tecnologias mais rápidas.
Aplicações Comerciais: O que Você Pode Produzir com Fotopolimerização em Cuba?
A ampla gama de materiais disponíveis dá aos processos de fotopolimerização em cuba uma gama igualmente expansiva de aplicações, desde prototipagem até peças de uso final.
Alta resolução e tolerâncias apertadas tornam a tecnologia ideal para joias, injeção de moldagem de baixo volume e muitas aplicações odontológicas e médicas. Ser capaz de imprimir peças estanques torna a fotopolimerização em cuba popular nas indústrias automotiva, aeroespacial e de saúde. Além disso, acabamentos superficiais lisos a tornam ideal para prototipar peças de injeção de moldagem.
O que é Extrusão de Material e Como Funciona?
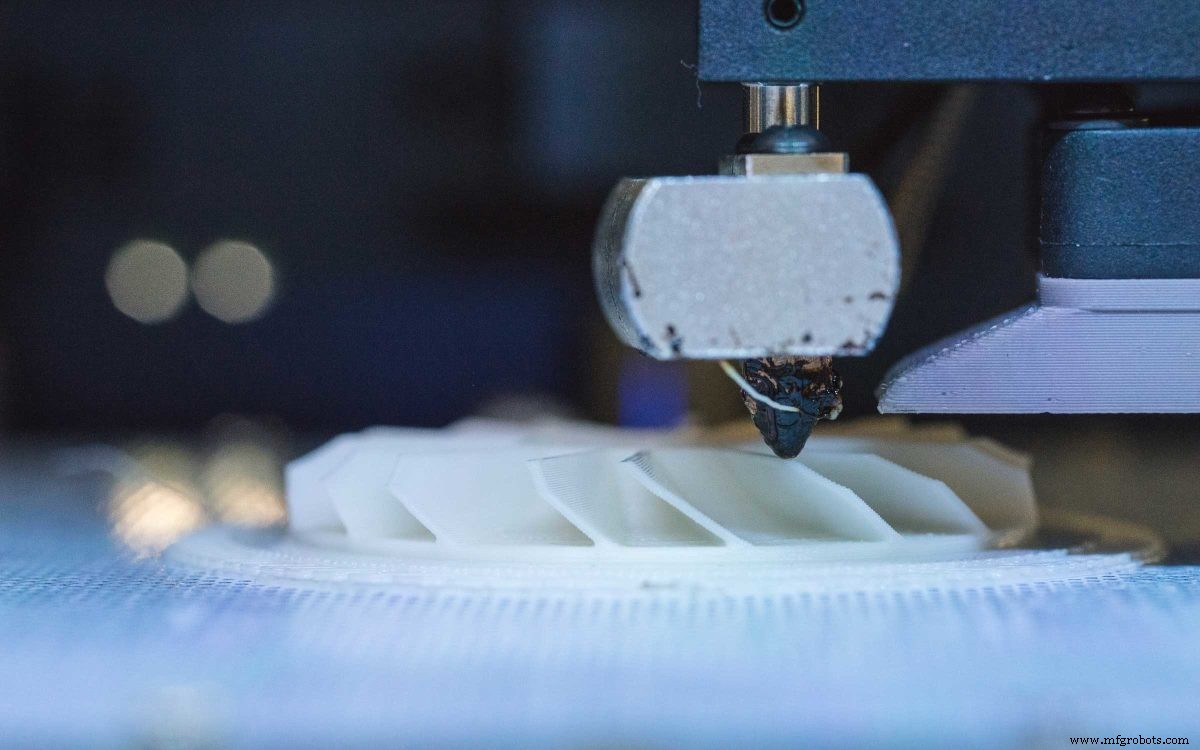
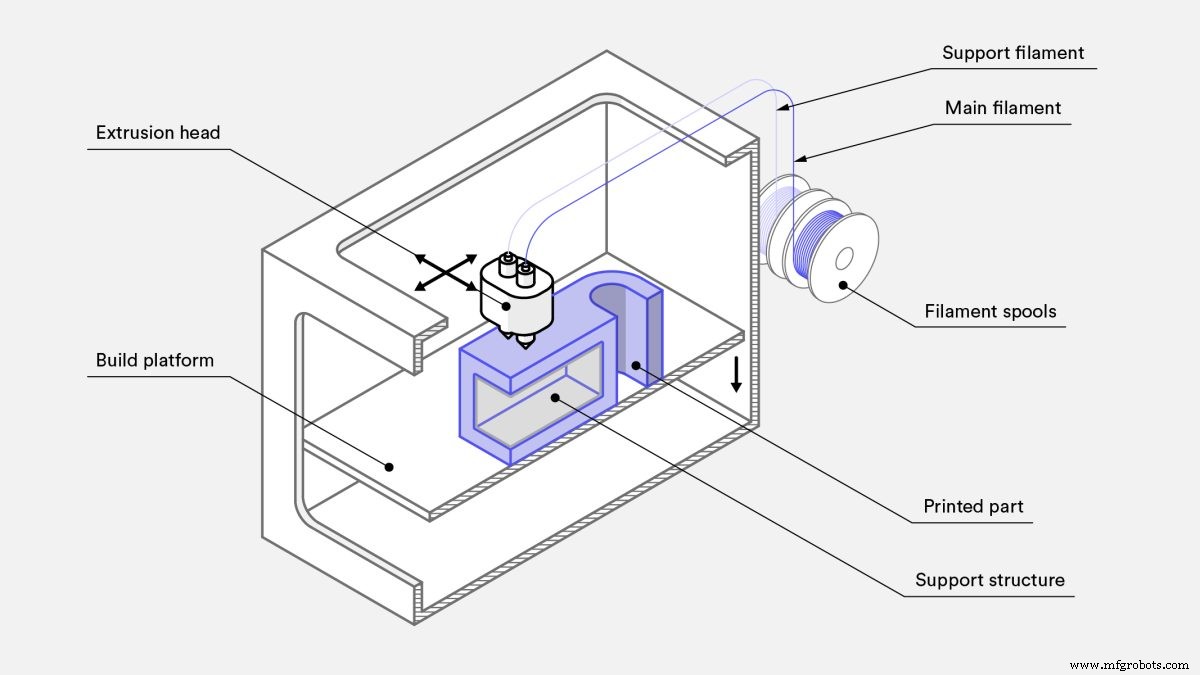
A extrusão de material produz peças imprimindo camadas de filamento termoplástico fundido uma sobre a outra. Um carretel de filamento é alimentado através de um bico de extrusão aquecido e derretido. Impressoras depositam continuamente filamento fundido em locais precisos, onde esfria e solidifica. Imagine uma pistola de cola quente automatizada movendo-se metodicamente sobre uma superfície de construção plana.
O bico da impressora pode mover-se ao longo de três eixos em relação à plataforma de construção. Ele traça a forma de uma única seção transversal da impressão ao longo dos eixos x e y, sobrepondo seções transversais umas sobre as outras ao longo do eixo z para construir a impressão completa.
Tipos de Impressoras de Extrusão de Material
Modelagem por Deposição Fundida (FDM) e Fabricação por Filamento Fundido (FFF) são os dois tipos de tecnologias de impressão por extrusão de material. A extrusão de material é relativamente simples e é de longe a tecnologia de impressão mais custo-eficiente e amplamente disponível no mercado.
Os dois principais tipos de FDM são prototipagem (desktop) e industrial. Diferenciamos os dois porque, embora as tecnologias sejam virtualmente idênticas, a escala de cada uma évastamente diferente.
Materiais para Extrusão de Material
Como a FDM é tão amplamente usada, milhares de filamentos diferentes apareceram no mercado. De longe, os mais comuns são ABS e PLA, mas Nylon, PC, PETG, TPU e PEI também estão disponíveis. Certos filamentos também vêm reforçados com fibras, como carbono, Kevlar, fibra de vidro, madeira e metal.
Para mais informações sobre como escolher os filamentos certos para seu trabalho, escrevemos um guia comparando diferentes materiais de impressão 3D FDM.
Propriedades Geométricas da Extrusão de Material e FDM
Existem milhares de marcas de impressoras FDM, em todas as formas e tamanhos. As maiores têm plataformas de construção de cerca de 1.500 mm em todas as dimensões, enquanto as menores cabem facilmente na sua mesa ao lado da máquina de café expresso.
Como as peças são construídas de baixo para cima, certas características, como saliências, requerem suportes construídos junto com a peça real. Sendo esse o caso, FDM nem sempre é a solução ideal para imprimir componentes mais complexos.
A resolução é função do filamento, com os filamentos mais finos tendo cerca de 0,15 mm de espessura. O fato de o filamento ser redondo significa que cantos agudos não podem ser impressos e paredes nunca são planas a menos que processadas após a impressão.
Propriedades Mecânicas da Extrusão de Material e FDM
Impressoras FDM geralmente não são usadas para produzir peças funcionais de uso final, embora haja algumas exceções. Não são as impressoras 3D mais precisas, pois as peças que imprimem são fracas ao longo do eixo Z. Peças também têm camadas muito visíveis em todas as superfícies.
Extrusão de Material e FDM São Rápidas e Custo-Eficientes?
Impressoras FDM são conhecidas por serem de nível inferior em termos de custo, com máquinas desktop custando entre $500 e $5.000. Máquinas de grau industrial, por outro lado, podem ser muito mais caras e fora do alcance financeiro até dos hobbistas mais dedicados.
Máquinas de extrusão de material são baratas para possuir e fáceis de operar, mas terceirização é igualmente popular porque a ubiquidade da tecnologia torna prazos de um dia prática comum.
Materiais FDM padrão são amplamente disponíveis e a competição mantém preços baixos. Tempos de impressão são rápidos para peças únicas, mas, ao contrário de fotopolimerização em cuba ou PBF, não há economias de escala. Isso torna a FDM relativamente lenta para produções de alto volume, e provavelmente não o melhor valor para um grande número de peças.
Aplicações Comerciais: O que Você Pode Produzir com Extrusão de Material e FDM?
Embora peças FDM não sejam tão duráveis ou cosméticas quanto componentes feitos usando outras técnicas, são altamente custo-efetivas. Essas características tornam a FDM a tecnologia mais comumente usada para muitos estágios de prototipagem, especialmente no início, na fase de prova de conceito.
A variedade de materiais disponíveis da FDM, velocidade e custo-efetividade também a tornam muito atraente para certos tipos de peças de produção, desde que resolução e acabamento superficial não sejam fatores críticos. Impressoras FDM industriais podem facilmente produzir protótipos funcionais e peças de uso final de materiais robustos, como garras, dispositivos de fixação e montagem (jigs and fixtures). Produzir estes últimos componentes com máquinas FDM é preferível à manufatura tradicional em termos de preço.
O que é Fusão de Leito de Pó (PBF) e Como Funciona?
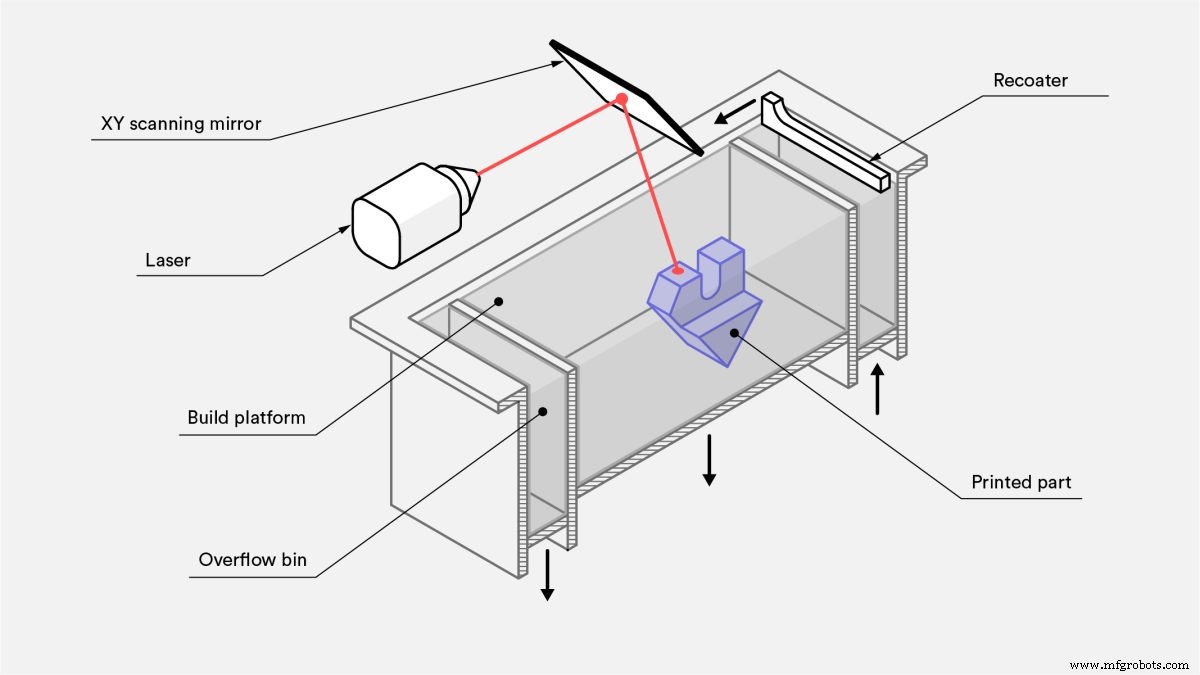
Impressoras de fusão de leito de pó produzem peças fundindo ou sinterizando seletivamente partículas de pó para formar um objeto inteiro. O material em pó é aquecido a pouco abaixo de seu ponto de fusão e espalhado sobre a plataforma de construção em uma camada muito fina. Um laser ou feixe de elétrons é então direcionado sobre a superfície do pó, fundindo partículas juntas para formar uma única seção transversal da impressão.
Após cada camada, a plataforma de construção é abaixada e o processo se repete. Cada nova camada é fundida à anterior até que todas as camadas tenham sido fundidas em um objeto.
Como as camadas são construídas uma sobre a outra, as partículas não fundidas atuam como estrutura de suporte para a impressão, eliminando a necessidade da maioria das estruturas de suporte separadas. Uma vez que a impressão está completa, o pó de suporte excedente é removido e reciclado.
Tipos de Impressoras PBF
Muitas impressoras 3D usam tecnologia PBF. Os tipos mais comuns são sinterização a laser seletiva (SLS), sinterização a laser direta de metal (DMLS), fusão a laser seletiva (SLM), Multi Jet Fusion da HP (MJF), sinterização de alta velocidade (HSS) e fusão por feixe de elétrons (EBM). SLS é o mais comum para plásticos, e DMLS e SLM são os mais comuns para metais.
Impressoras SLS produzem peças plásticas sólidas usando laser para sinterizar partículas juntas.
Impressoras DMLS criam peças metálicas porosas usando laser para sinterizar partículas juntas.
Impressoras SLM produzem peças metálicas sólidas usando laser para derreter partículas juntas, não apenas sinterizá-las. Como isso só é possível quando as partículas têm o mesmo ponto de fusão, SLM só pode imprimir em metais puros, não ligas.
MJF produz peças plásticas sólidas através de uma combinação de tecnologias SLS e jato de material. Após uma camada de pó plástico ser espalhada sobre a plataforma de construção, uma cabeça de impressão com bicos de jato de tinta deposita seletivamente agentes que incentivam e inibem a fusão. Um feixe infravermelho de alta potência então passa sobre a camada, fundindo apenas áreas onde o agente de fusão foi dispensado.
EBM produz peças metálicas sólidas usando feixe de elétrons para derreter partículas juntas, mas as peças devem ser produzidas em vácuo. O processo só pode ser usado com metais condutivos.
HSS usa uma cabeça de impressão a jato de tinta para depositar um fluido absorvedor de infravermelho diretamente sobre uma fina camada de granulado plástico espalhada sobre a superfície aquecida de uma plataforma de construção, delineando a área onde a sinterização é desejada. Luz infravermelha é então usada para fundir o pó sob o fluido em uma camada.
MJF usa um array de jato de tinta para aplicar seletivamente agentes de fusão e detalhamento sobre um leito de pó de nylon, que são então fundidos por elementos de aquecimento em uma camada sólida.
Materiais para Fusão de Leito de Pó
SLS imprime em plásticos e compósitos de nylon, como Alumide, que é uma combinação de nylon e alumínio. Polipropileno, um polímero termoplástico, também está crescendo em popularidade para SLS e MJF.
Embora materiais continuem a evoluir para SLS, nylon ainda é o material mais comum usado. Existem dezenas de nylons diferentes disponíveis, mas PC, PEEK, PEKK, TPUs flexíveis, e nylons compostos e reforçados estão se tornando comuns. Peças são geralmente impressas em branco e podem ser tingidas em qualquer cor.
MJF só pode imprimir em nylon. Como o agente de fusão é preto, no passado, peças só podiam ser impressas em cinza. Hoje, no entanto, impressoras HP Jet Fusion série 500/300 podem imprimir peças em cores completas e branco. Esta série está sendo descontinuada, mas ainda será suportada por anos.
Propriedades Geométricas da Fusão de Leito de Pó
Impressoras PBF podem ser fabricadas maiores que as de fotopolimerização em cuba, mas mesmo grandes impressoras PBF raramente excedem 300 a 400 mm em qualquer dimensão. Estas impressoras também podem imprimir peças em alta resolução. Como pó não utilizado atua como material de suporte conforme camadas de impressão são construídas, PBF pode produzir peças de modelos digitais muito complexos.
Complexidade potencial é a mesma para MJF e SLS, com ambos alcançando melhores resultados que SLA. No entanto, SLA tem resolução ainda maior (sua altura de camada pode chegar a 25 mícrons, enquanto SLS sempre imprime a 100 mícrons e MJF a 80 mícrons). MJF pode produzir resoluções ligeiramente melhores que SLS, mas SLS oferece uma gama mais ampla de materiais.
Para metal, DMLS pode imprimir peças com algumas das maiores resoluções disponíveis, seguido por SLM e depois EBM.
Propriedades Mecânicas da Fusão de Leito de Pó
PBF pode produzir tolerâncias no mesmo nível de fotopolimerização em cuba, mas peças PBF são muito mais fortes. PBF pode produzir peças plásticas funcionais com as melhores propriedades mecânicas que qualquer tecnologia de impressão 3D é capaz. Impressões MJF são ligeiramente mais fortes que SLS e também têm acabamento superficial mais liso.
Sistemas EBM produzem menos tensões residuais que DMLS e SLM, resultando em menos distorção potencial. Peças metálicas feitas por DMLS não são tão fortes quanto as de SLM, pois as partículas de pó são apenas sinterizadas e as peças permanecem ligeiramente porosas. No entanto, peças SLM podem ter propriedades mecânicas no mesmo nível de tecnologias de manufatura tradicionais como usinagem e forjamento.
Todas as impressões PBF têm acabamento ligeiramente áspero por serem feitas de pós, embora possam ser facilmente polidas com pós-processamento simples.
A Fusão de Leito de Pó é Rápida e Custo-Eficiente?
A competição no mercado PBF continua a reduzir preços, mas continua cara. Para impressão 3D de metal, ainda é extremamente cara, geralmente custando mais que usinagem CNC. Para plásticos, o custo é comparável à fotopolimerização em cuba. MJF costuma ser cerca de 10% mais barato que SLS.
Quando se trata de baixos volumes para plásticos, SLS e MJF são mais lentos que fotopolimerização em cuba e FDM. No entanto, são os mais rápidos para grandes lotes porque as peças são impressas diretamente na plataforma de construção.
Aplicações Comerciais: O que Você Pode Produzir com Fusão de Leito de Pó?
A capacidade de produzir peças funcionais fortes torna PBF a tecnologia preferida para produzir baixos volumes de peças plásticas funcionais em todas as indústrias. Aplicações comuns incluem hardware industrial único, como peças de máquinas, dispositivos de fixação, garras e fixadores, bem como produções de baixo volume de componentes plásticos personalizados.
Por causa de quão caras são, DMLS, SLM e EBM só são usadas quando a complexidade geométrica de uma peça é muito cara para ser usinada ou supera o que a usinagem pode produzir. Ser capaz de produzir peças muito complexas torna PBF a tecnologia ideal para prototipagem rápida.
O que é Jato de Material e Como Funciona?
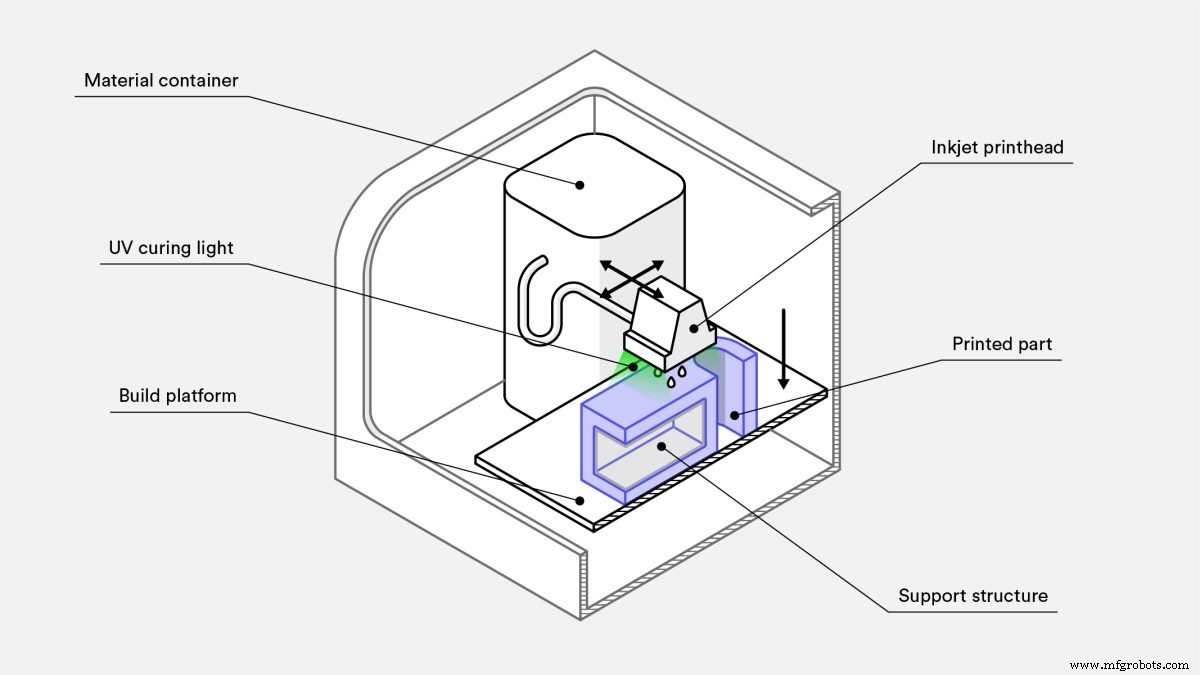
Jato de material produz peças lançando minúsculas gotículas de material líquido sobre a plataforma de construção e solidificando-as com calor ou luz. Muito como o processo padrão de jato de tinta 2D, uma cabeça de impressão com centenas de jatos de material move-se sobre uma plataforma de construção, depositando material ao longo de um carregador no eixo X, varrendo para frente e para trás como limpadores de para-brisa de um carro e cobrindo uma camada inteira em uma única passagem.
Uma cabeça de impressão pode transportar jatos para múltiplos materiais, permitindo impressão multi-material, impressão em cores completas e dispensação de estruturas de suporte descartáveis, como cera.
Tipos de Impressoras 3D de Jato de Material
Dentro da categoria de jato de material, existem algumas tecnologias de impressão distintas. As três mais comuns são PolyJet, NanoParticle Jetting (NPJ) e Drop-On Demand (DOD). Em meados de 2022, PolyJet é de longe a mais popular.
PolyJet, a primeira tecnologia de jato de material, é patenteada e propriedade da Stratasys. Este tipo de impressora dispensa resina fotopolimérica líquida e material de suporte fácil de remover da cabeça de impressão, que é então curada por luz UV.
NPJ é uma tecnologia patenteada pela XJet. Diferente do PolyJet, onde cada camada é curada antes da próxima ser depositada, impressões NPJ são curadas uma vez que todas as camadas são depositadas. Nanopartículas de metal ou cerâmica são suspensas em um líquido, que é depositado pela cabeça de impressão junto com material de suporte. Calor na impressora faz o líquido de suspensão evaporar à medida que cada camada é depositada, deixando apenas metal ou cerâmica ligeiramente ligados e suportes para trás. Uma vez que a camada final está completa, o material de suporte é removido e a peça inteira é sinterizada para ligar todas as nanopartículas.
DOD é uma tecnologia patenteada pela SolidScape (adquirida pela Stratasys). É muito semelhante ao PolyJet, mas foi desenvolvida especificamente para impressão de alta precisão em cera para fundição de investimento e fabricação de moldes, visando a indústria de joias. Diferente do PolyJet, a cabeça de impressão pode imprimir curvas em alta resolução movendo-se nos eixos x e y. Após as gotículas de material serem depositadas, cada camada completada é aplainada com uma fresa voadora para garantir uma superfície perfeitamente plana. Esses fatores melhoram a precisão dimensional final.
Materiais para Jato de Material
Devido à variedade de tecnologias na categoria, uma ampla gama de materiais está disponível para uso com impressoras de jato de material. Os mais comuns são fotopolímeros, plásticos flexíveis, cera de fundição, metais e cerâmicas.
Impressoras PolyJet são conhecidas por poder produzir impressões em cores completas, multi-material, multi-textura.
Propriedades Geométricas do Jato de Material
Plataformas de construção podem ficar bastante grandes – medindo até 1 metro quadrado, são quase tão grandes quanto as usadas em FDM. Peças individuais também podem ser muito grandes, preenchendo toda a cama de impressão. Dado que suportes totalmente sólidos são construídos ao redor da peça, elas também podem produzir peças muito complexas.
Propriedades Mecânicas do Jato de Material
Impressoras de jato de material são altamente precisas e capazes de produzir peças com tolerâncias muito altas, embora a resistência das peças seja tipicamente menor que a que FDM ou PBF podem alcançar. Os acabamentos superficiais são altamente lisos, mas também há opção de impressão em configuração fosca.
O Jato de Material é Rápido e Custo-Eficiente?
Não importa o tipo de impressora, o jato de material é na verdade bastante caro. Os materiais são caros e as estruturas de suporte são impressas sólidas, o que significa que há muito desperdício de material por peça.
Velocidades de produção são comparáveis com impressoras PBF.
Aplicações Comerciais: O que Você Pode Produzir com Jato de Material?
O jato de material é uma tecnologia de impressão 3D cara, mas sua precisão dimensional extremamente alta e acabamentos superficiais lisos a tornam a única solução viável quando precisão dimensional ou visuais impressionantes são críticos. Isso frequentemente ocorre para protótipos altamente realistas, modelos anatômicos, ferramentas complexas e de alta precisão, joias, dispositivos médicos e ferramentas cirúrgicas.
Impressão multi-material é comumente usada para protótipos de feedback tátil, por exemplo, uma caixa rígida com botões flexíveis.
O que é Jato de Ligante e Como Funciona?
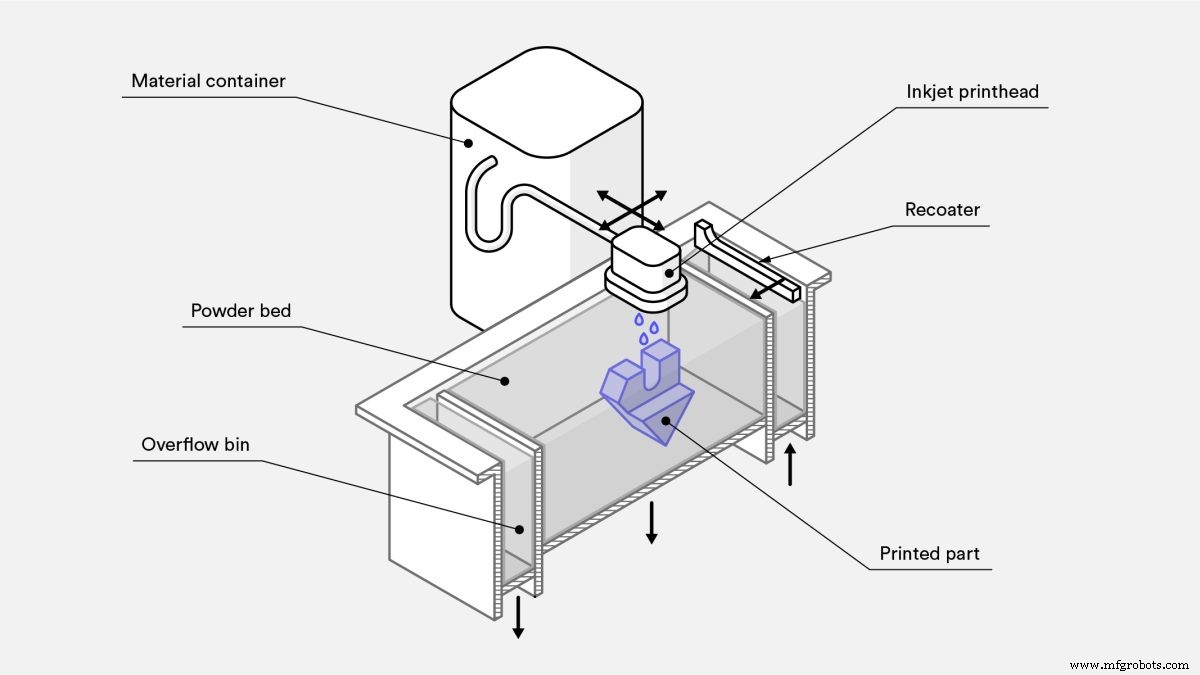
O jato de ligante produz peças depositando seletivamente um agente ligante sobre um leito de pó. A plataforma de construção é primeiro coberta com uma camada muito fina de pó de material. Uma cabeça de impressão coberta com bicos de jato de tinta então passa, depositando um agente ligante onde a impressão deve ser formada. Impressoras de jato de ligante também podem imprimir em cores depositando tinta colorida após o agente ligante, antes que uma nova camada de pó cubra a anterior.
Uma vez que a camada final é finalizada, a peça é deixada para curar no pó e deixar o agente ligante ganhar resistência. Uma vez removida do recipiente de pó, alguns tipos de materiais estão prontos. No entanto, se peças são para uso funcional, a maioria precisa ser infiltrada e sinterizada, fazendo-as encolher até 40%.
Tipos de Impressoras 3D de Jato de Ligante
O jato de ligante é alcançado por apenas uma tecnologia, embora existam muitos tipos diferentes de impressoras, diferenciadas pelos tipos de materiais e ligantes que podem usar.
Para saber mais, leia nosso artigo introdutório sobre impressão 3D por jato de ligante.
Materiais para Jato de Ligante
Como as impressões são mantidas juntas por um agente ligante – em oposição a ligações entre partículas do material de construção – muitos materiais que podem ser pulverizados podem ser impressos com jato de ligante. Os materiais mais comuns são areias, cerâmicas e metais, embora plásticos também possam ser usados.
Propriedades Geométricas do Jato de Ligante
O jato de ligante é mais adequado para peças menores que o tamanho de um punho.
Como o pó não utilizado serve como estrutura de suporte natural, peças complexas também são possíveis. No entanto, uma restrição é que a espessura nunca deve exceder 10 mm porque a infiltração pode ser inconsistente. Além disso, as resoluções são altas, no mesmo nível de PBF.
Propriedades Mecânicas do Jato de Ligante
O jato de ligante pode produzir peças com boas tolerâncias, mas a tolerância final pode ser difícil de prever, pois ocorre encolhimento com pós-processamento.
Antes da infiltração, peças metálicas são extremamente fracas e podem desmoronar se não manuseadas com cuidado. Após infiltração, estão próximas de totalmente densas, mas suas propriedades mecânicas não atendem à qualidade mais alta de peças manufaturadas tradicionalmente.
A rugosidade superficial dessas peças metálicas é melhor que a alcançada com DMLS e SLM.
A Impressão 3D por Jato de Ligante é Rápida e Custo-Eficiente?
O jato de ligante é uma tecnologia acessível, custando até menos que fotopolimerização em cuba e PBF. Velocidades de impressão são comparáveis a PBF e alinhadas com outras tecnologias para produções de baixo volume, mas rápidas para volumes maiores.
Aplicações Comerciais: O que Você Pode Produzir com Jato de Ligante?
Como pode produzir peças complexas de forma bastante rápida e custo-efetiva em uma variedade de cores, o jato de ligante é ideal para prototipagem em cores completas. O preço do jato de ligante é menor que o jato de material e, apesar de suas limitações de propriedades mecânicas, ainda pode atingir resoluções adequadas para a maioria dos protótipos.
Esta também é uma das técnicas mais rápidas e acessíveis para produzir peças metálicas e cerâmicas complexas e de alta precisão. Muitos pós diferentes estão disponíveis, e camas de impressão podem ser relativamente grandes. As propriedades mecânicas de peças metálicas por jato de ligante não correspondem à resistência ou tolerâncias de impressões PBF, mas ainda podem ser funcionais se infiltradas e sinterizadas.
O jato de ligante é especialmente atraente para produzir moldes complexos de areia, pois pode imprimir geometrias grandes e complexas a um custo relativamente baixo. E o processo é simples o suficiente para ser integrado com a maioria dos processos tradicionais de fundição.
O que é Deposição de Energia Direta e Como Funciona?
A deposição de energia direta (DED) produz peças depositando camadas de contas de material fundido, que geralmente é metal. A tecnologia é muito semelhante à usada em impressoras de extrusão de material plástico, mas para metal. O material de alimentação, que é pó ou arame, é continuamente empurrado através de um bico e derretido por laser, feixe de elétrons ou arco no ponto de deposição, onde esfria e solidifica.
O bico pode mover-se ao longo de múltiplos eixos em relação à plataforma de construção. Máquinas de três eixos traçam a forma de uma única seção transversal de uma impressão ao longo dos eixos x e y, sobrepondo seções transversais umas sobre as outras ao longo do eixo z para construir a peça completa. Impressoras DED de cinco eixos não se limitam a construir peças camada por camada porque podem depositar material de qualquer ângulo. Isso significa que podem fazer mais do que simplesmente construir peças do zero e são frequentemente usadas para depositar material em múltiplos lados de objetos existentes.
DED é frequentemente referida como deposição direta de metal (DMD). Existem também muitas tecnologias proprietárias diferentes cujos nomes são frequentemente usados de forma intercambiável, embora difiram em seus materiais e fontes de energia.
Todas funcionam de acordo com princípios muito semelhantes. Laser Engineered Net Shaping (LENS) da Optomec é o exemplo mais conhecido de tecnologia que funde pós com laser de alta potência. Electron Beam Additive Manufacturing (EBAM) da Sciaky é o exemplo mais conhecido de tecnologia que funde arame extrudado com feixe de elétrons.
Tipos de Impressoras DED
LENS utiliza uma cabeça de deposição consistindo de cabeça de laser, bicos de dispensação de pó e tubulação de gás inerte. O laser viaja pelo centro da cabeça para criar uma poça de fusão na área de construção e o pó é pulverizado dos lados onde é derretido e então solidificado. O gás inerte forma uma proteção livre de oxigênio e umidade, que previne oxidação superficial e promove melhor adesão de camada.
EBAM alimenta arame de solda através do bico e o derrete com feixe de elétrons no ponto de contato com a área de construção. Essencialmente, EBAM é FDM para metais.
Materiais para DED
A tecnologia LENS pode imprimir em metais e cerâmicas, embora cerâmicas sejam de longe o material mais comum em uso. Materiais disponíveis para LENS e EBAM incluem quase qualquer metal soldável, como alumínio, aço, titânio, Inconel, tântalo, tungstênio, níquel e nióbio.
Propriedades Geométricas da DED
Outra vantagem chave da DED são tamanhos de cama de impressão muito grandes. Não é incomum que grandes fabricantes construam impressoras DED personalizadas com envelopes de construção de vários metros de comprimento em qualquer dimensão.
Estruturas de suporte são possíveis, mas difíceis porque a grande poça de fusão líquida no ponto de deposição não permite saliências. O mesmo atributo significa que geometrias complexas também não são possíveis. Resolução é muito ruim comparada a outras impressoras 3D de metal. Tamanhos de partícula de pó estão entre 50 e 150 mícrons e arame de solda varia de 1 a 3 mm de diâmetro.
Cantos agudos, por exemplo, só podem ser alcançados em pós-processamento, tipicamente por fresadora CNC. Esta é prática muito comum, pois novo material é construído com DED e então usinado para a precisão desejada.
Propriedades Mecânicas da DED
A alta quantidade de energia necessária para manter um ponto de fusão no ponto de deposição cria grandes gradientes térmicos que podem causar muita tensão residual, mas DED produz peças totalmente densas com propriedades mecânicas tão boas quanto peças de metal forjado.
A baixa resolução, no entanto, significa que peças tendem a ter acabamento superficial ruim, requerendo usinagem secundária para alcançar os resultados mais desejados.
A DED é Rápida e Custo-Eficiente?
As duas vantagens mais importantes da DED são velocidade de impressão e custo de material. Todas as tecnologias DED são relativamente rápidas em depositar material, com as máquinas mais rápidas imprimindo 11 kg por hora (embora com resolução muito baixa). A matéria-prima metálica usada também é mais barata que a usada por outras impressoras 3D de metal.
Os pós são geralmente materiais comerciais prontos (COTS) projetados para soldagem e amplamente disponíveis. Mas para peças simples, manufatura tradicional ainda é quase sempre mais barata.
Aplicações Comerciais: O que Você Pode Produzir com DED?
As três principais aplicações de DED são reparo de peças, adição de características e produção de peças near-net-shape. Essencialmente uma forma de soldagem, DED pode imprimir sobre peças existentes. Isso a torna ideal para reparar peças quebradas e adicionar características que não podem ser adicionadas via outros processos. Reparo de ferramentas é de longe o uso mais comum, e empresas recorrem a DED quando máquinas caras provam ser mais custo-efetivas para consertar do que repor, como na indústria pesada.
Como as resoluções são tão baixas, a maioria das peças também requer pós-processamento com fresadora CNC. Peças são portanto impressas near-net-shape, com a expectativa de que serão usinadas para tolerâncias adequadas. Como manufatura convencional é quase sempre mais barata, impressão near-net-shape DED só é usada quando manufatura tradicional é muito lenta, cara ou simplesmente impossível.
O que é Laminação de Folhas e Como Funciona?
A laminação de folhas produz peças empilhando e laminando folhas de material cortadas para corresponder às seções transversais horizontais únicas de uma peça. Em algumas impressoras, as folhas são primeiro cortadas e depois laminadas. Na maioria, as folhas são primeiro colocadas e laminadas e depois cortadas no tamanho.
Tipos de Impressoras de Laminação de Folhas
Este é um dos métodos mais simples de construir modelos 3D. Apesar de sua simplicidade, existem muitas tecnologias proprietárias baseadas em material, método de laminação e método de corte. Na maioria dos casos, o processo é uma variação simples de manufatura de objetos laminados em papel (LOM). Consolidação ultrassônica (UC) é a única tecnologia radicalmente diferente, pois usa soldagem ultrassônica em vez de agente de ligação separado.
LOM lamina folhas juntas com adesivo de ligação e depois subtrai características camada por camada, usando fresamento CNC, corte a laser ou corte a jato de água.
UC segue o mesmo processo do LOM, exceto que a laminação é alcançada através de vibrações ultrassônicas como forma de soldagem por atrito.
Materiais para Laminação de Folhas
Em todos os diferentes tipos de impressoras, existem muitos materiais disponíveis: papéis, a maioria dos polímeros, polímeros reforçados com fibra, cerâmicas e praticamente qualquer metal. Camadas multi-material também podem ser alcançadas com todos esses materiais, desde que cada camada possa ser laminada e moldada com os mesmos métodos.
Usar folhas coloridas permite impressões em cores completas em todo o espectro.
Propriedades Geométricas da Laminação de Folhas
Camas de impressão de laminação de folhas variam bastante em tamanho, mas são comparáveis a impressoras SLA e SLS. Impressoras de grande formato não são comuns.
Como os métodos de corte de folhas são relativamente simples, formas altamente complexas não são possíveis. No entanto, como estruturas de suporte não são necessárias, estruturas internas são possíveis.
Uma opção de design adicional é embutir fiação entre folhas. A maioria dos processos não requer calor, então espere risco reduzido de altas temperaturas destruí-las. Resolução de camada típica depende inteiramente do material de alimentação.
Propriedades Mecânicas da Laminação de Folhas
Precisão dimensional e acabamentos superficiais estão no mesmo nível do que pode ser alcançado com uma simples fresadora CNC, cortador a laser ou cortador a jato de água. A fraqueza da ligação entre folhas, no entanto, significa que estas peças são inadequadas para propósitos estruturais ou funcionais.
A Laminação de Folhas é Rápida e Custo-Eficiente?
LOM é muito custo-efetiva graças à pronta disponibilidade de todas as matérias-primas. A falta de preparação pré-produção significa que as impressoras também são muito rápidas.
Quais São as Aplicações Comerciais da Laminação de Folhas?
LOM foi originalmente usada em arquitetura para construir modelos. Hoje, seu uso mais comum é para objetos altamente detalhados e coloridos, tipicamente para prova de conceito e prototipagem de aparência e toque.
Perguntas Frequentes
Como Decido a Tecnologia de Impressão 3D Certa para Minhas Peças Personalizadas?
Existem muitos fatores a considerar antes de escolher a impressora 3D certa para suas necessidades de fabricação. Estes incluem funcionalidade, materiais necessários, características cosméticas, capacidades do processo e muitos mais. Para começar, confira este recurso abrangente sobre seleção do processo de impressão 3D certo, e lembre-se que você pode (e deve) sempre testar diferentes métodos de impressão antes de encontrar o perfeito para suas peças personalizadas.
Qual impressora 3D é ideal para geometrias complexas?
Para designs com geometrias complexas, recomendamos fortemente optar por uma tecnologia de fusão de leito de pó como SLS ou MJF.
O que faço se várias impressoras 3D funcionarem para minhas peças personalizadas?
Muitas vezes, vários processos diferentes de impressão 3D podem produzir suas peças. Se isso acontecer, compare o custo e as propriedades de cada um para determinar o ajuste de fabricação certo.
Qual tecnologia de impressão 3D é ideal para peças poliméricas funcionais?
Para peças poliméricas funcionais, escolha termoplásticos (SLS ou FDM) em vez de termofixos (SLA/DLP ou jato de material).
Quais tecnologias de impressão 3D me darão a melhor aparência cosmética?
Para a melhor qualidade cosmética, termofixos (SLA/DLP ou jato de material) darão as estéticas mais impressionantes.
Qual a melhor tecnologia de impressão 3D para peças metálicas?
Honestamente, recomendamos pivotar para usinagem CNC para produzir peças metálicas, embora se seus designs sejam muito complexos, DMLS e SLM são alternativas viáveis a fresamento e torneamento.
impressao 3D
- Tecnopolímeros: Definição, Propriedades e Aplicações Industriais
- O Guia Definitivo dos Tipos de Pregos: Entendendo Cada Variedade
- Explorando o Poliuretano: Tipos, Usos e Por Que Domina as Indústrias Modernas
- Tipos de Atuadores: Como Escolher o Certo para sua Máquina Industrial
- Entendendo Secadores de Ar Comprimido: Tipos, Benefícios e Guia de Seleção
- Tipos Comuns de Escadas de Manutenção: Características e Utilizações
- Guia Completo de Técnicas de Dobra de Tubos
- Tipos de Trabalhadores de Manutenção: Funções, Responsabilidades e Cor do Colarinho Explicadas
- Escavadeiras Explicadas: Tipos, Usos e Como Escolher a Certa para Seu Projeto
- Explorando os 7 Tipos Principais de Tecnologia