



Configurações e Perfil Cura para ABS: Otimizado para Qualquer Impressora 3D
O ABS (Acrilonitrila Butadieno Estireno) é um polímero amplamente utilizado devido às suas propriedades físicas e custo reduzido. No entanto, é um dos filamentos mais difíceis de imprimir na gama consumer, pois é propenso a warping (empenamento) e delaminação. Era muito usado nas primeiras impressoras DIY, mas agora está sendo substituído por alternativas melhores.
Impressoras fechadas têm maior chance de sucesso, mas com as configurações certas, você deve conseguir imprimir peças com ABS na maioria das impressoras. A temperatura de extrusão deve ficar entre 230°C e 250°C, e a da mesa a 100°C. Melhores resultados são obtidos com os ventiladores completamente desligados, e o uso de brim é recomendado. Melhor aderência na mesa é obtida com chapas PEI ou vidro revestido.
Para melhores resultados, recomenda-se outro polímero que é uma ligeira variação conhecido como ASA (Acrilonitrila Estireno Acrilato).
Os Problemas do ABS
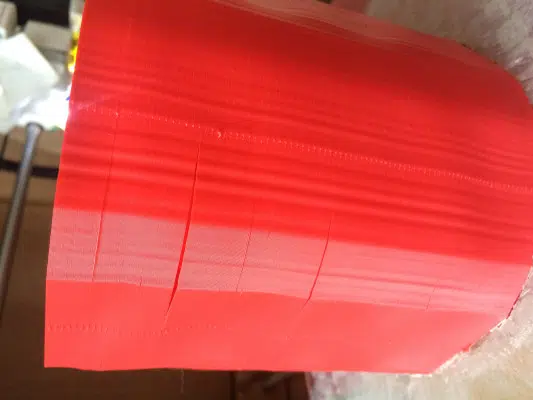
Quem já imprimiu com ABS certamente encontrou pelo menos um dos problemas conhecidos: warping e delaminação de camadas. O ABS expande-se notavelmente quando fundido e, ao solidificar, contrai novamente. Esse fenômeno causa tensões no objeto impresso que tendem a curvá-lo para cima ou rachar ao longo das linhas de camada.
Warping e delaminação podem ser resolvidos com uma câmara fechada (enclosure) e boa aderência na mesa.
Há também a questão de fumos, odor e partículas emitidas durante a impressão. O ABS só deve ser impresso em áreas ventiladas ou com sistemas de filtração protetores. Náuseas e dores de cabeça foram relatadas em casos de superexposição às emissões do ABS.
Embora seja um pouco mais caro, o ASA tem menor tendência a warping ou delaminação e não emite tantos fumos e partículas, mantendo as vantagens do ABS. Essas vantagens estão fazendo toda a comunidade de impressão 3D migrar para o ASA.
Por Que Imprimir com ABS?
As principais vantagens do ABS são sua ampla faixa de temperatura de uso contínuo (-20°C a 80°C) e sua alta resistência ao impacto. Em contrapartida, o PLA, por exemplo, amolece a apenas 50°C, então não aguenta bem condições externas. O PLA também tende a quebrar como vidro sob impacto, não sendo adequado para aplicações onde a tenacidade é necessária.
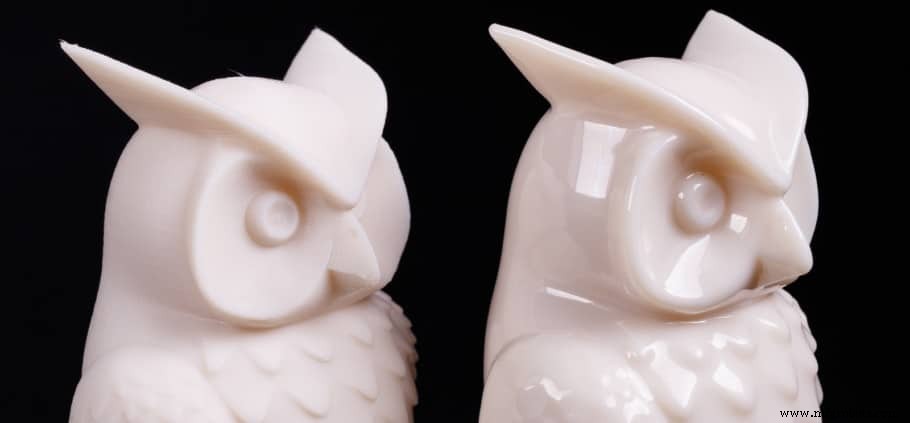
Há também a possibilidade de alisamento com vapor de acetona, que pode deixar peças de ABS (ou ASA) lisas como se fossem injetadas.
Polímeros são suscetíveis a raios UV a ponto de começarem a desintegrar-se com exposição prolongada ao sol. O ASA traz resistência UV junto com as outras vantagens do ABS.
Ajuste Fino dos Parâmetros do Cura para Impressão com ABS
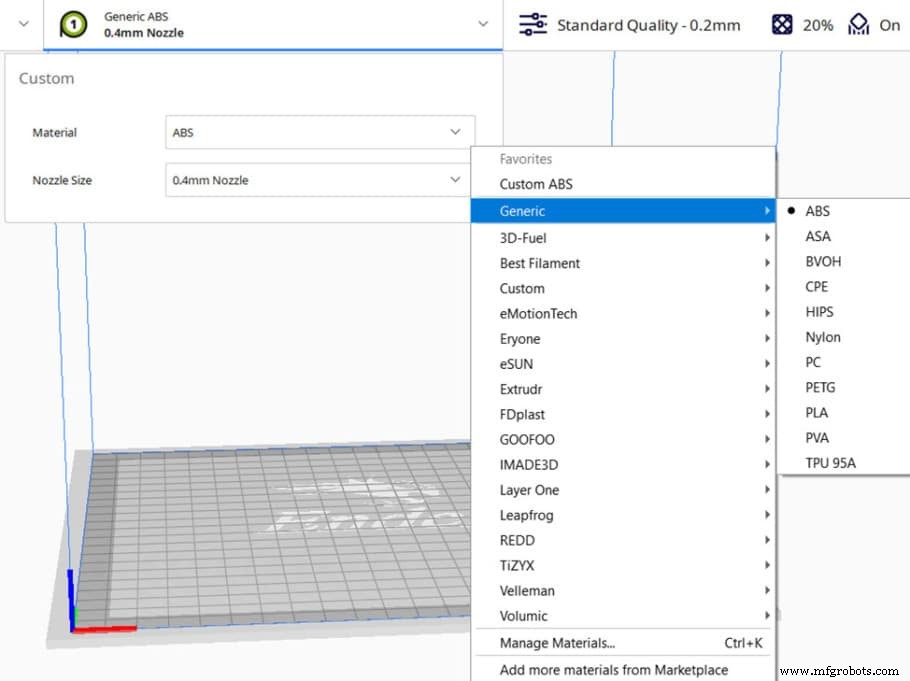
Ative o Perfil Padrão de ABS do Cura (Use como Ponto de Partida)
O Cura tem muitos perfis para marcas conhecidas integrados, então é uma boa ideia usá-los como ponto de partida e fazer pequenos ajustes a partir daí. Se a marca não estiver listada, você pode começar com um perfil genérico de ABS.
Altura de Camada
A altura de camada afeta muito o tempo de impressão, detalhe e resistência. O tempo de impressão diminui com camadas maiores, mas detalhe e resistência também diminuem. No caso do ABS, é melhor escolher camadas mais finas para evitar delaminação.
Um estudo mostra que uma proporção menor de altura de camada para tamanho do bico aumenta a resistência porque deixa menos lacunas entre as camadas. A recomendação seria usar um bico maior se você precisar de camadas maiores. Você também pode emular um bico maior alterando a largura de extrusão, mas provavelmente é melhor não ir além de 125-150% do tamanho real do bico (ex.: 0,6 mm para bico de 0,4 mm).
Para um bico de 0,4 mm (ou largura de extrusão), 0,2 mm seria a maior altura aconselhável em ABS.
Ajuste Fino
Imprima alterando apenas a altura de camada levemente e verifique os resultados até encontrar a altura perfeita para seu projeto específico.
Altura de Camada Ideal para ABS:
- Para Detalhe: 25% do tamanho do bico ou largura de extrusão (0,1 mm para bico de 0,4 mm)
- Melhor altura geral: 25% – 40% do tamanho do bico ou largura de extrusão (0,15 mm para bico de 0,4 mm)
- Impressões Rápidas/Prototipagem: 50% – 65% do tamanho do bico ou largura de extrusão (0,2 mm para bico de 0,4 mm)
Temperatura de Impressão
Temperatura Ideal de Impressão ABS: 235 – 250 °C
A temperatura de impressão é particularmente importante no ABS porque altera a aderência entre camadas e o detalhe de formas opostas. Quanto maior a temperatura, maior a aderência entre camadas, mas menor o detalhe. Após atingir a temperatura de fusão, os polímeros tendem a ficar menos viscosos ao aumentá-la ainda mais, então os detalhes não ficam tão nítidos.
O ABS (e ASA) imprime em temperaturas elevadas, então, embora você possa se safar sem um, um hotend all-metal permitirá obter melhores resultados.
Ajuste Fino
A afinação da temperatura pode ser feita imprimindo uma torre de calibração de temperatura e alterando a temperatura de extrusão após uma distância fixa. Quando a impressão terminar, você verá claramente a faixa em que seu filamento tem a melhor aderência entre camadas e detalhes.
Temperatura da Mesa
Temperatura Ideal da Mesa para ABS: 100°C+.
A temperatura da mesa é fundamental ao imprimir com ABS. Sem mesa aquecida, é virtualmente impossível imprimir. Fazer o ABS aderir firmemente à mesa garantirá uma impressão bem-sucedida.
Um estudo mostra que uma temperatura da mesa ligeiramente superior à temperatura de transição vítrea do filamento melhora muito a aderência.
Polímeros, diferentemente de substâncias como a água, têm uma temperatura característica extra: a temperatura de transição vítrea. Quando o polímero é aquecido acima desse limiar, suas propriedades físicas mudam de frágil e duro para dúctil e tenaz.
A temperatura vítrea do ABS é cerca de 110°C, então, se sua máquina consegue atingir essa temperatura, é altamente aconselhável defini-la para 110°C ou mais. Um "elephant foot" mais pronunciado é esperado, mas isso pode ser compensado no fatiador ou no próprio modelo adicionando um chanfro na base.
Ajuste Fino
A temperatura da mesa não precisa ser afinada com precisão. Apenas tente ir acima de 100°C e aumente até sua impressão ser bem-sucedida.
Resfriamento de Impressão
Com ABS, você não deve usar resfriamento para evitar separação de camadas e warping. Ventiladores de resfriamento da peça podem ser usados em algumas ocasiões até 30% quando detalhes são uma grande preocupação e a temperatura ambiente é alta. A melhor primeira tentativa é desligar o resfriamento da peça completamente, exceto para bridges (pontes). Esteja ciente de que, embora a capacidade de ponte melhore, as chances de delaminação aumentam drasticamente.
Ajuste Fino
Uma torre pode ser impressa da mesma forma que a torre de calibração de temperatura, mas alterando apenas o resfriamento da peça.
Configurações Ideais de Resfriamento para ABS:
- Velocidade do ventilador na camada inicial: desligado
- Velocidade do ventilador: desligado
- Tipo de Aderência na Mesa: chapas PEI ou vidro revestido
- Largura do Brim: Pelo menos 10 mm
Velocidade de Impressão
Como o ABS não vai bem com resfriamento da peça, a velocidade deve ser reduzida para permitir que o plástico solidifique. Depende da sua impressora e do tamanho da peça, mas um bom ponto de partida seria 20 – 30 mm/s para as primeiras camadas e 30 – 60 mm/s para as demais.
Perímetros devem ser mantidos o mais baixo possível e velocidades de preenchimento podem ser aumentadas.
Ajuste Fino
Imprima a mesma peça alterando apenas a velocidade de impressão para ver como afeta sua configuração.
Configurações Ideais de Velocidade para ABS:
- Velocidade de Impressão: 30 – 50 mm/s
- Velocidade da camada inicial: 20 – 30 mm/s
- Velocidade de Preenchimento: 40 – 60 mm/s
- Velocidade de Deslocamento: 60+ mm/s dependendo da impressora
Retração
O ABS pode ser bastante "stringy" (formar fios) pois as temperaturas envolvidas são altas e não se usa resfriamento, mas se a retração for afinada corretamente e algumas outras opções ativadas, você conseguirá resultados impressionantes.
Um teste de stringing pode ajudar a afinar a retração. Para começar, use 3 mm de distância de retração se você tiver extrusora direct drive e 6 mm se tiver configuração Bowden. Velocidade de retração de 25 mm/s em qualquer configuração seria um bom primeiro palpite. As configurações padrão do Cura tendem a funcionar bem.
O que é Combing e qual configuração usar?
Combing desliga a retração e modifica movimentos de deslocamento para passarem sobre o preenchimento para depositar qualquer plástico que vaze. Pode ajudar definir como "Within infill" (Dentro do preenchimento).
Ajuste Fino
Imprima vários testes de stringing alterando sua velocidade ou distância de retração um pouco a cada vez para afinar essas configurações.
Configurações Ideais de Retração para ABS:
- Distância de Retração: 3 mm para direct drive ou 6 mm para Bowden
- Velocidade de Retração: 25 mm/s
- Combing: LIGADO e definido como "Within Infill"
Aderência na Mesa
Como mencionado na seção de temperatura da mesa, a aderência aumenta muito se a temperatura for definida acima da temperatura de transição vítrea do filamento.
Brins são uma borda de uma camada que aumenta o contato com a mesa. Usá-los pode ajudar muito em modelos que não têm uma boa base para aderir à mesa. Skirts (saia) são a mesma coisa, mas não entram em contato com o modelo, servindo apenas como priming do bico, então não ajudam muito na aderência de camada.
Um Raft age da mesma forma que brins, mas é composto por pelo menos duas ou três camadas que vão sob todo o modelo. Também pode ajudar a compensar qualquer irregularidade da mesa.
Cola bastão, laquê e fita de pintor são aliados na luta pela aderência na mesa. Se nada funcionar, tente usar cola bastão, qualquer adesivo de mesa formulado especialmente, ou aplique fita de pintor cuidadosamente e tente novamente.
Configurações Ideais de Aderência na Mesa para ABS:
- Temperatura da Mesa: 100+°C
- Tipo de Aderência: chapas PEI ou vidro revestido
- Largura do Brim: Pelo menos 10 mm
- Produtos que ajudam na aderência: Cola Bastão, Laquê, Fita de Pintor.
Você Precisa de uma Câmara Fechada (Enclosure) para Imprimir ABS?
Embora você possa se safar sem enclosure em modelos pequenos, ter uma câmara fechada definitivamente ajuda ao imprimir com ABS. Se sua impressora tem câmara aquecida, melhor ainda.
Resumo: Configurações/Perfil Ideal do Cura para Imprimir ABS
- Altura de Camada: 25% – 40% do tamanho do bico ou largura de extrusão (0,15 mm para bico de 0,4 mm)
- Temperatura de Impressão: 235 – 250 °C
- Temperatura da Mesa: 100+°C
- Tipo de Aderência na Mesa: chapas PEI ou vidro revestido
- Distância de Retração: 3 mm para direct drive ou 6 mm para Bowden
- Velocidade de Retração: 25 mm/s
- Velocidade de Impressão: 30 – 50 mm/s
- Velocidade de Deslocamento: 60+ mm/s dependendo da impressora
- Ventilador Camadas Iniciais: desligado
- Ventilador Resto da Impressão: desligado (exceto para bridges)
impressao 3D
- Por Que ABS é o Termoplástico Premier para Impressão 3D: Benefícios, Limitações e Dicas de Especialistas
- Critérios-Chave para Seleção de Corantes na Impressão a Jato de Tinta
- Formlabs Revela Empacotamento 3D Avançado para Fuse 1, Reduzindo Custos de Impressão em até 46%
- Apresentando Ultem 1010 e ASA: Materiais Avançados FDM para Impressoras Stratasys Fortus
- Stratasys Alcança Validação Pantone®: Elevando Precisão de Cor para Impressoras 3D J750 e J735
- Calculando ROI para Impressoras 3D de Metal: Um Guia Prático
- Impressão 3D Markforged: A Arma Secreta por Trás da Equipe BattleBots Valkyrie
- Stratasys Lança Filamento ABS-CF10 com Fibra de Carbono para Impressão 3D FDM Avançada
- Principais Aplicações de Atuadores Pneumáticos na Automação Moderna
- Top 11 Impressoras 3D para Modelagem de Terreno: FDM e Resina – Análise 2022