



Como Criar Impressões 3D Mais Fortes: Guia Completo Passo a Passo
Ao trabalhar com peças impressas em 3D, você pode enfrentar o desafio de ter que reforçá-las total ou localmente para melhorar sua resistência e durabilidade. Pode ser uma peça inteira ou uma área específica submetida a algum tipo de carga, como compressão, tração, cisalhamento, torção ou flexão.
Neste artigo, exploraremos vários métodos para obter impressões mais fortes, como melhorar a resistência na fase de design, controlar temperatura e velocidade de impressão, ou escolher o material mais adequado. Mas antes, vamos fazer um resumo rápido das coisas que você pode fazer para tornar suas impressões 3D mais fortes.
Para tornar peças impressas em 3D mais fortes, é importante decidir a orientação de impressão adequada, aumentar a espessura das paredes e a densidade de preenchimento. Além disso, também é possível aumentar a resistência ajustando a taxa de fluxo, reduzindo a velocidade de impressão, aumentando a largura de linha, aumentando a temperatura de impressão, e até desligando os ventiladores de resfriamento. Por último, mas não menos importante, considere imprimir com Nylon e fazer recozimento (annealing) do objeto.
Vamos começar!
Comece pelo Design
Nesta section, vamos destacar a importância do design antes da impressão e como ele pode ser usado a nosso favor.
Ao realizar análise de tensão na peça, seremos capazes de identificar áreas de alta tensão. Assim, reforçar a peça localmente e fazer modificações nessas áreas proporcionará a máxima relação resistência-peso, reduzirá o consumo de filamento e minimizará os tempos de impressão.
A primeira coisa que você pode fazer é modificar a densidade de preenchimento aumentando-a apenas nas áreas de alta tensão.
Trabalhando nessas áreas específicas, você também pode modificar os perímetros aumentando o número deles para a espessura desejada.
O reforço interno da peça também é possível. Se você modelar um furo interno em uma área de alta tensão, o software de fatiamento tratará o furo como uma característica da peça. Portanto, ele o imprimirá com perímetros, criando uma estrutura interna na forma de um pequeno tubo, resultando em uma melhor distribuição das cargas nessa área.
Configurações do Fatiador que Afetam a Resistência da Impressão
Um fatiador (slicer) é um software que desempenha um papel importante no processo de impressão 3D, pois é o responsável por converter um modelo em formato STL em comandos de impressora em formato g-code.
Dentro desses comandos, você pode definir características como orientação e temperatura de impressão ou padrão e densidade de preenchimento, que podem afetar a qualidade e a resistência da impressão.
Orientação de Impressão
A orientação das camadas determina em grande parte a resistência da impressão.
É importante saber que a interface entre camadas é um ponto fraco, o que significa que, se você aplicar uma força diretamente na direção onde as camadas estão orientadas, provavelmente quebrará a peça com quase nenhum esforço. Então, ao posicionar seu design no fatiador, você deve levar em conta as cargas às quais a peça será submetida e garantir que o plano de impressão não esteja paralelo a essas forças.
Espessura da Parede (Número de Cascas/Perímetros)
Cascas ou perímetros (o nome depende do software de fatiamento que você está usando) compõem o exterior das peças impressas em 3D. Como sabemos, a máquina os imprime de forma completamente diferente do interior da peça.
Muitas configurações diferentes afetam como cascas/perímetros são impressos e alguns deles estão diretamente relacionados à resistência da peça. Um exemplo disso é a espessura da parede.
A configuração do fatiador para espessura de casca é comumente dividida em espessura da parede e espessura das camadas superior e inferior. Você pode definir tanto a largura da parede (em mm), que determina a largura do conjunto de paredes em uma impressão, quanto o número desejado de passadas que o bico deve fazer para as paredes. Esses parâmetros são correlacionados: ajustar um ajustará automaticamente o outro.
As configurações são quase as mesmas para as camadas superior e inferior. A espessura refere-se à altura das camadas. Para peças mais fortes, você deve usar valores maiores, como espessura de parede entre 2 e 3 mm e espessura superior e inferior entre 1,6 e 2 mm.
Padrão de Preenchimento
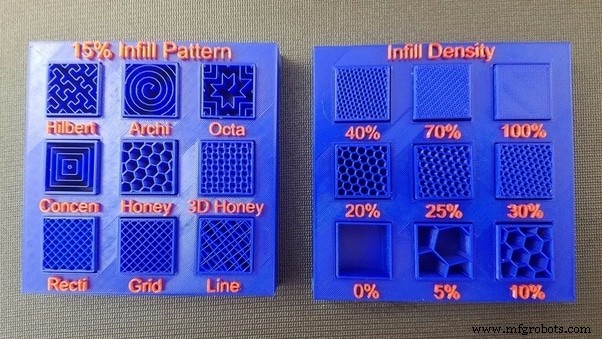
Muitos padrões de preenchimento diferentes estão disponíveis nas configurações.
Se o objetivo é obter uma peça mais forte, padrões de preenchimento como cúbico, subdivisão cúbica, octet, quarto cúbico e gyroid serão preferíveis a padrões como Linhas ou Zig-Zag, que representam preenchimento de menor resistência.
No entanto, ao escolher um ou outro, você pode levar em conta o tipo de carga a que a peça será submetida, a direção em que são aplicadas e a quantidade de material e tempo de impressão que cada padrão gasta.
Apesar de cada peça envolver uma análise separada, em geral, um favo de mel (honeycomb) com preenchimento de cerca de 50% de densidade é a opção mais forte.
Densidade de Preenchimento
Além do padrão, a densidade é outra característica do preenchimento que afetará a resistência de suas peças. Quanto mais denso o preenchimento, mais forte a peça. Isso ocorre porque há mais material suportando as cargas e você obtém uma melhor distribuição delas.
No entanto, nem sempre 100% de densidade é a melhor opção. Dependendo das características que você deseja para as peças, considere que isso também aumentará o tempo de impressão, o consumo de filamento e você obterá peças mais pesadas.
Qual é uma boa densidade de preenchimento?
Em geral, definir densidade de preenchimento acima de 75% não aumentará significativamente a resistência das peças. Uma porcentagem de preenchimento de 50% já pode lhe dar a mesma resistência que 100%, ou muito próximo disso, em alguns casos.
Reduza a Altura de Camada
A altura de camada é a altura de cada camada de plástico extrudado em uma impressão 3D. Este parâmetro está relacionado ao nível de detalhe ou resolução que obteremos no resultado final.
Um estudo foi conduzido para determinar como diferentes alturas de camada e diâmetros de bico afetariam a resistência da impressão. Testaram bicos de 0,4 mm, 0,6 mm e 0,8 mm e alturas de camada variadas e concluíram que, quanto mais você aumenta a altura de camada, mais fraca a peça se torna; na verdade, da altura mínima para a máxima, houve uma diferença de resistência de cerca de 3,5 vezes.
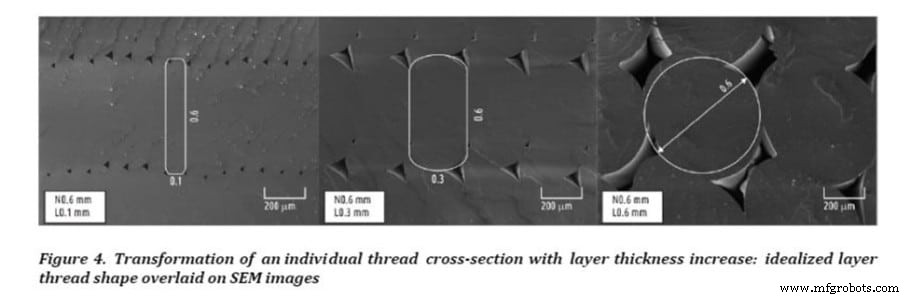
Como você pode ver nesta imagem, o diâmetro do bico desempenha um papel importante, pois imprimir com um bico de diâmetro maior, mas em baixa altura de camada, proporcionará uma área de contato mais ampla para cada camada aderir à anterior, resultando em uma ligação geral mais forte e, portanto, uma impressão 3D mais forte.
Aumente a Largura de Linha
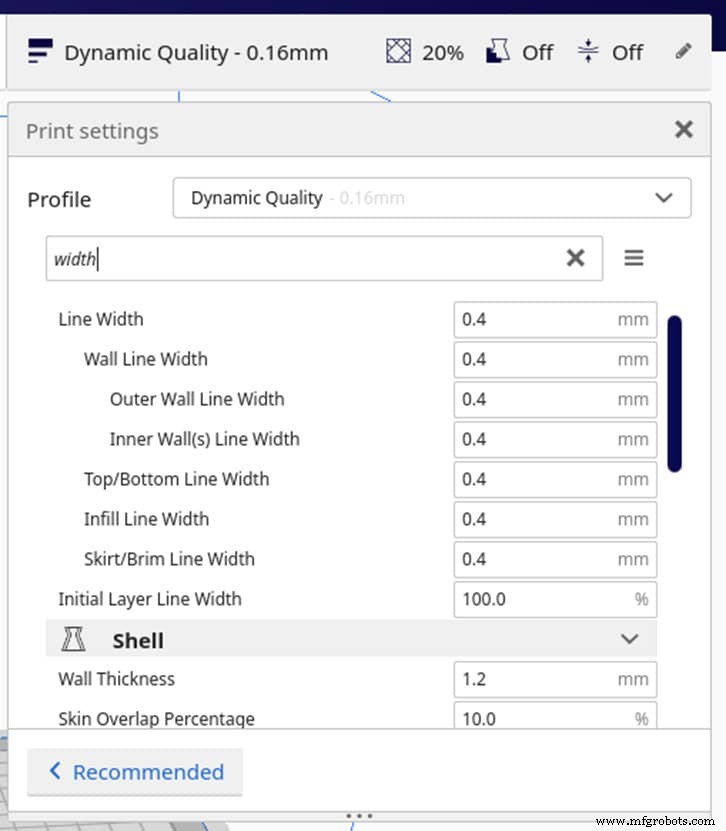
A largura de linha é a largura da linha de material que é impressa. Com larguras de extrusão maiores, a pressão dentro do bico precisa ser maior também para espremer o material para os lados após sair do bico.
Esta pressão não apenas espreme o material para os lados, mas também pressiona as camadas juntas, causando uma melhor aderência entre elas. Valores de largura de linha podem ser expressos em termos de porcentagem de um bico de 0,4 mm.
Pode-se observar que a aderência entre camadas e a resistência atingem o máximo a 150%. Após este valor, começam a diminuir porque são obtidas em superfícies muito rugosas e tensionadas.
Ajuste a Taxa de Fluxo (Flow Rate)
Uma causa de peças fracas pode ser sub-extrusão devido às lacunas, camadas faltantes ou pequenos buracos que podem aparecer em uma impressão. Esse problema pode estar relacionado a uma taxa de fluxo inadequada. Aumentar gradualmente esta configuração até ver alguma melhora pode resolver o problema.
Você também pode enfrentar o problema oposto: super-extrusão. Neste caso, a solução poderia ser diminuir o fluxo gradualmente até ver alguma melhora. Delaminação de camadas é outra forma de perder resistência em uma peça. Igual ao anterior, aumentar o fluxo pode ser a solução.
Reduza a Velocidade de Impressão
Dependendo da capacidade da máquina de lidar com uma determinada velocidade, a qualidade da peça será afetada em maior ou menor grau.
Movimentos rápidos do extrusor geram uma quantidade significativa de vibrações e os resultados são impressões de baixa qualidade. Portanto, em alguns casos, reduzir a velocidade de impressão pode ser uma boa solução.
Aumente a Temperatura de Impressão
Temperaturas mais altas significam melhor aderência entre camadas.
Ao mesmo tempo, como temperaturas muito baixas provavelmente causarão sub-extrusão, peças impressas em temperaturas mais altas tendem a ser mais pesadas por conterem uma quantidade maior de material. Mais material geralmente significa mais resistência.
No entanto, você deve ter cuidado em pensar que temperaturas extremamente altas são as melhores para melhorar a resistência. Você pode obter peças com muitos fios (stringing) até com vazios e bolhas nelas, e causar degradação do material tornando a peça mais fraca.
Desligue o Ventilador de Resfriamento
O trabalho de um ventilador de resfriamento é resfriar o material assim que sai para que ele solidifique rapidamente e a peça não se deforme enquanto está sendo impressa. Mas tenha cuidado, porque se você resfriar demais, pode ter problemas com a aderência entre camadas e elas podem se separar.
Por outro lado, há alguns problemas potenciais de fazer isso, como pontes (bridging) ruins ou superaquecimento, o que leva à deformação da peça final.
Configurações Ideais do Fatiador para Impressões Mais Fortes
Aqui vai uma tabela com as configurações ideais para filamento PLA:
| Parâmetro | Configuração |
| Temperatura de impressão | 200–210°C |
| Temperatura da mesa | 50 – 65°C |
| Altura de camada | 0,12 mm (menor é melhor) |
| Retração | 6 mm |
| Preenchimento | 50% ou mais |
| Velocidade | 30 – 50 mm/s |
| Velocidade da camada inicial | 20 mm/s |
| Altura da camada inicial | 0,2 mm |
| Velocidade inicial do ventilador | 0% |
| Velocidade do ventilador | 0% para impressões mais fortes |
| Ângulo de sobreposição do suporte | 45° |
Para outros materiais comuns, temperaturas ideais de impressão são:
- ABS: 230 – 240 °C
- PETG: 220 – 230 °C
- TPU: 220 – 240 °C
Temperaturas ideais da mesa:
- ABS: 90 – 110 °C
- PETG: 70 – 85 °C
- TPU: 50 – 65 °C
Use Filamento Mais Forte
O material que usamos tem consequências diretas em termos de resistência e durabilidade. Em termos de resistência, o vencedor parece ser o policarbonato, classificado como o tipo de filamento mais forte. Quando impresso corretamente e nas temperaturas certas, o policarbonato pode produzir componentes extremamente fortes e duradouros.
Depois temos o Nylon, que pode ser comparado ao policarbonato. Este material é resistente a impacto, fadiga e calor, e tem a vantagem de ser mais fácil de imprimir que o policarbonato.
PLA e PETG são outros materiais comuns, que têm a vantagem de ser mais fáceis de imprimir que o policarbonato, por exemplo. O PLA é mais rígido enquanto o PETG é mais flexível, tornando-o mais difícil de quebrar, pois dobra mais.
Essa característica torna o PETG também mais resistente a impacto que o PLA, porque absorve melhor o impacto. Por outro lado, o PLA é mais forte em termos de resistência à tração.
A tabela a seguir mostra resistência a impacto para diferentes materiais em diferentes orientações (Joules/Metro):
| Plano | Horizontal | Vertical | |
| Policarbonato | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
Qual Filamento Resiste ao Exterior?
Existem algumas características desejáveis para um material ser resistente ao exterior, como resistência a luz UV, temperatura e água.
Mas quais são os materiais mais recomendados para aplicações externas?
O PETG tem resistência à luz UV e à água, o que o torna uma boa opção para uso externo.
O ASA é resistente a UV e suporta todas as condições climáticas. Tem alta temperatura de transição vítrea, resultando em alta resistência à temperatura e resistência a impacto e químicos.
Por outro lado, Nylon, PLA e HIPS não são recomendados para aplicações externas devido à falta de resistência à luz UV. Eles perdem cor e ficam quebradiços com o tempo.
Qual Filamento Resiste Melhor ao Calor?
Resistência à temperatura é a temperatura mais alta que uma impressão pode suportar antes de derreter ou rachar.
O policarbonato é conhecido por sua resistência, durabilidade e alta resistência ao calor. A temperatura de transição vítrea do policarbonato é 150°C, e impressões podem suportar calor até cerca de 140°C.
Outro filamento popular é o ABS, que tem alta resistência ao calor e danos. A temperatura de transição vítrea é 105°C e impressões finalizadas podem suportar temperaturas próximas a 100°C, mas não por períodos prolongados.
O filamento PETG tem boas qualidades relacionadas à resistência ao calor também e é muito fácil de imprimir. O PETG consegue suportar temperaturas de até 75°C.
Faça Recozimento (Annealing) da Impressão
O recozimento ajuda a aumentar a resistência e durabilidade da peça. Este processo causa um aumento no número de grandes estruturas cristalinas no plástico. Isso ajuda a redistribuir cargas e energia térmica de forma mais uniforme.
O processo consiste em expor a peça a uma temperatura muito específica: acima da temperatura de transição vítrea, mas abaixo de sua temperatura de fusão, por cerca de 30 a 45 minutos.
Conclusão
Como vimos, há muitas coisas a fazer para obter peças de alta qualidade e fortes.
Geralmente, você terá que recorrer a algumas delas em conjunto.
Começando na fase de design realizando uma análise de tensão da peça, seguindo com configurações adequadas do fatiador e escolhendo o material mais adequado para o trabalho, você será capaz de obter peças fortes e duráveis.
impressao 3D
- Impressão 3D de Silicone Explicada: Guia para Iniciantes na Produção de Ponta
- Jateamento de Material (Material Jetting) na Impressão 3D: Guia Definitivo de Precisão, Cor e Inovação
- Domine Impressão 3D com TPU: Guia Completo para Peças Flexíveis e Duráveis
- Estruturas de Suporte na Impressão 3D: Guia Especialista para Design, Uso e Otimização
- Impressão 3D de Metal 2024: Guia Completo de Tecnologias, Aplicações e Benefícios de Negócio
- Impressão 3D de Titânio: Aplicações, Benefícios e Tecnologias Emergentes
- Avaliando a Sustentabilidade da Impressão 3D Industrial
- Domine Texturização 3D no SOLIDWORKS 2019: Crie Impressões Realistas sem Linhas de Camada
- Guia Especialista para Escolha de Materiais de Impressão 3D para SLS, MJF, FDM, SLA e DLS™
- Aumentando Resistência Hidráulica: Estratégias Comprovadas para Maior Durabilidade