



Acelerar Impressão 3D: Impressões Mais Rápidas Sem Comprometer Qualidade
A impressão 3D não é particularmente rápida: alguns modelos pequenos podem parecer demorar uma eternidade (acabei de imprimir um que levou 37 horas). Mas há forma de acelerar, especialmente sem reduzir qualidade?
Neste artigo, abordo as configurações do fatiador que pode ajustar para reduzir significativamente o tempo de impressão, como manter qualidade (relativamente), e algumas dicas e truques.
Vamos começar!
Velocidade vs Qualidade
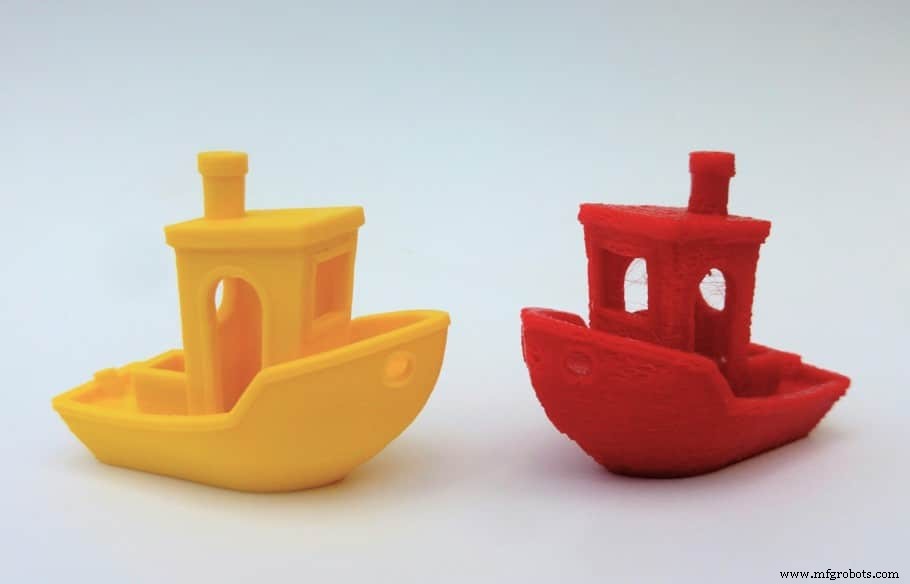
A capacidade da máquina lidar com dada velocidade será fator importante ao avaliar como velocidade afeta qualidade.
O design e materiais das máquinas podem afetar qualidade em altas velocidades, pois movimentos rápidos do extrusor geram vibrações significativas.
O filamento também tem limitações: precisa de temperatura específica para derreter, e se a máquina mover-se demasiado rápido, pode limitar taxa de fluxo por não conseguir derreter filamento àquela taxa.
Além disso, se a impressora for demasiado rápida, o filamento pode não ter tempo para criar ligação forte, resultando em fraca adesão entre camadas. Tem artigo extendido sobre o tema.
Aumentar tamanho do bico pode dar tempos significativamente mais rápidos, mas novamente à custa de qualidade.
Em geral, quanto mais rápida a impressão, menor a qualidade.
Configurações do fatiador que afetam tempo de impressão
O fatiador é o software que converte modelo STL em comandos G-code para a impressora.
Quase todos permitem controlar vários parâmetros: infill e perimetros, largura e altura de camada, velocidade, etc., e todos podem ter grande impacto na velocidade. Vamos ver a melhor forma de reduzir tempos tentando afetar qualidade o mínimo possível:
Número de Perímetros (Wall Line Count)
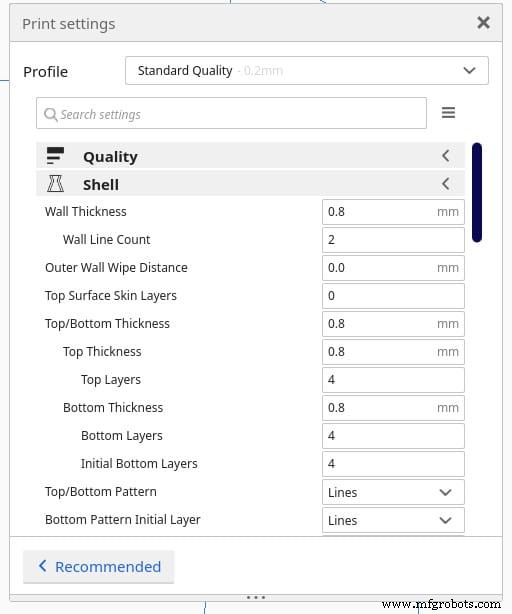
A casca (perímetro) forma o exterior das peças e divide-se em duas secções: paredes, e topo e base.
Ao ajustar espessura da parede, define automaticamente número de perímetros. Exemplo: espessura 1,2 mm significa 3 perímetros no total (mostrado como Wall Line Count no Cura), pois cada perímetro tem 0,4 mm.
Reduzir perímetros encurta caminho de impressão e reduz material extrudado, resultando em tempos mais rápidos.
Resumindo: reduzir perímetros/cascas resulta em impressões mais rápidas.
Densidade de Infill
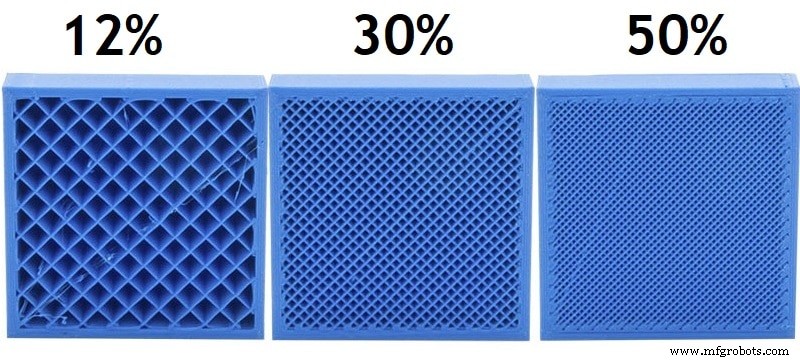
O infill compõe volume interno dos modelos, e uma configuração ajustável é a densidade, que representa quanto material compõe a parte interna, de 0% (oco) a 100% (sólido).
Quanto mais denso, mais material extrudado, mais tempo demora.
Portanto, para imprimir mais rápido, reduza densidade de infill, mas lembre-se que isto pode afetar resistência.
Resumindo: baixar infill para ~10% pode poupar minutos a horas por impressão.
Passos de Infill Gradual (Gradual Infill Steps)
Há forma de evitar reduzir densidade em toda a impressão, mitigando perda de resistência.
Com infill gradual obtém gradiente de densidade ao longo do modelo, reduzindo material ao começar com baixa densidade nas camadas inferiores e aumentando gradualmente perto do topo.
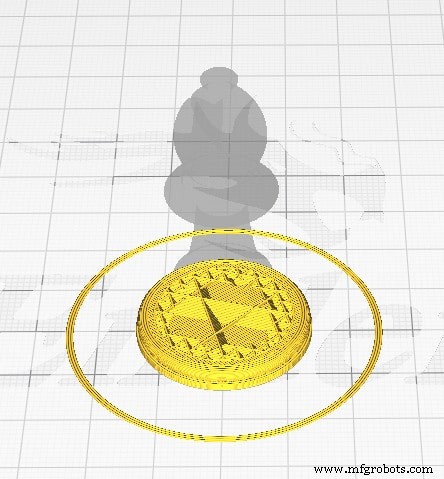
Pode ajustar duas definições: Gradual Infill Steps (número de vezes que infill reduz para metade), e Altura (controla altura onde densidade reduz).
Quanto tempo poupa depende do modelo, então ative a configuração, ajuste os dois parâmetros, fatie o modelo e compare tempo estimado com o sem infill gradual.
Padrão de Infill
O padrão de infill é a forma/design usado para imprimir o infill, e também afeta tempo. Muitos padrões disponíveis nas configurações (alguns dependem do software) e cada um dá características diferentes (maioritariamente resistência).
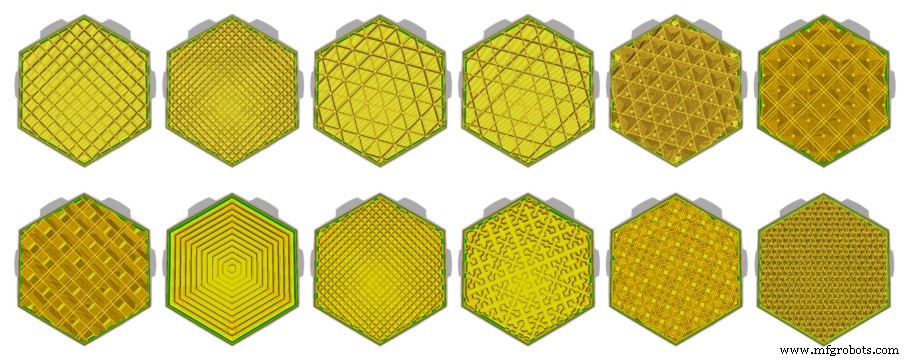
Geralmente, padrão "Lines" (Linhas) é o mais rápido, seguido de "zig-zag", por serem mais simples, mas também depende da forma do modelo e outros fatores.
Geralmente, deve selecionar padrão que funcione melhor para o modelo específico pois pode torná-lo muito mais forte, mas pode experimentar diferentes para ver qual reduz tempo.
Velocidade de Impressão e Velocidade de Deslocamento
Velocidade de impressão controla quão rápido o bico se move sobre a mesa enquanto imprime. Se definir extremamente alta, pode experimentar ringing ou sub-extrusão. Pode definir velocidade base e aumentar gradualmente até ver defeitos.
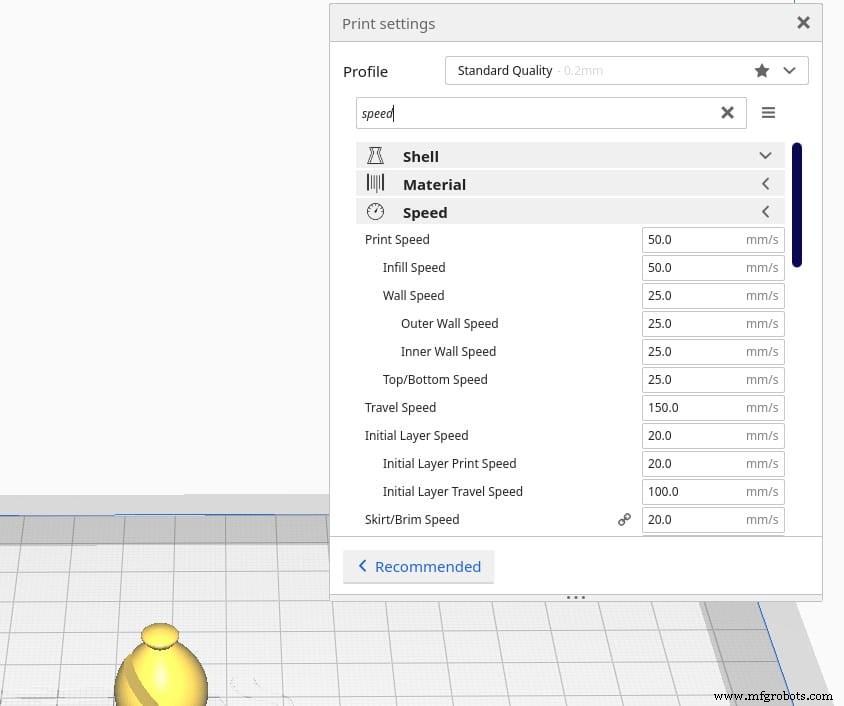
Por outro lado, velocidade de deslocamento (travel speed) é quão rápido o bico move sem extrudar. Se demasiado alta, movimentos da cabeça geram vibrações significativas e podem causar colisão do bico com outra parte da impressão.
Configurações de velocidade permitem controlar cada parte (infill, paredes, topo, base) separadamente.
Pode aumentar velocidade de infill drasticamente sem afetar qualidade. Paredes/cascas precisam mais testes mas na maioria das impressoras chega a 60 mm/s sem perda importante (algumas imprimem a 200 mm/s sem perda).
Aceleração e Jerk
Aceleração e jerk são valores definidos no firmware da máquina, não no G-code, e definem em detalhe como movimentos são executados.
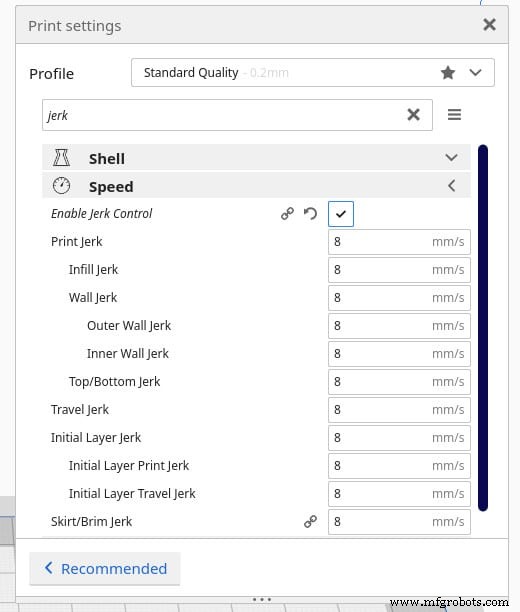
O Jerk representa a mudança instantânea máxima de velocidade na cabeça de impressão a partir de posição parada: quanto maior, mais rápido arranca de posição estável; quanto menor, mais lento arranca. Funciona nos dois sentidos: também controla velocidade a que abranda até 0 mm/s.
Se jerk alto, demora menos a atingir velocidade máxima ou parar, reduzindo tempo (mas também qualidade, pois mudanças rápidas de velocidade introduzem vibrações).
A Aceleração representa quão rápido a cabeça pode acelerar; maior, mais rápido atinge velocidade máxima; menor, mais lento. Aumentar aceleração reduz tempo se a cabeça tiver distância suficiente.
Com a calculadora seguinte, pode inserir configurações de aceleração, distância/comprimento do eixo e velocidade máxima desejada, e verá em quanto tempo atinge essa velocidade.
Configurações de Suportes
Suportes são comuns na impressão 3D, pois cada camada precisa de suporte da camada abaixo. Às vezes o extrusor precisa depositar material onde não há material por baixo, e é aqui que entram suportes.
Imprimir suportes consome muito tempo, por isso, se o objetivo é acelerar, deve fazer o que for preciso para imprimir o mínimo de material de suporte.
Isto pode ser feito baixando temperatura de extrusão, melhorando arrefecimento de camadas, reduzindo taxa de fluxo e velocidade, mas o que funcionou melhor foi ajustar orientação da impressão para reduzir material de suporte necessário, e aumentar o ângulo em que o fatiador introduz suportes (no Cura é 45° por defeito).
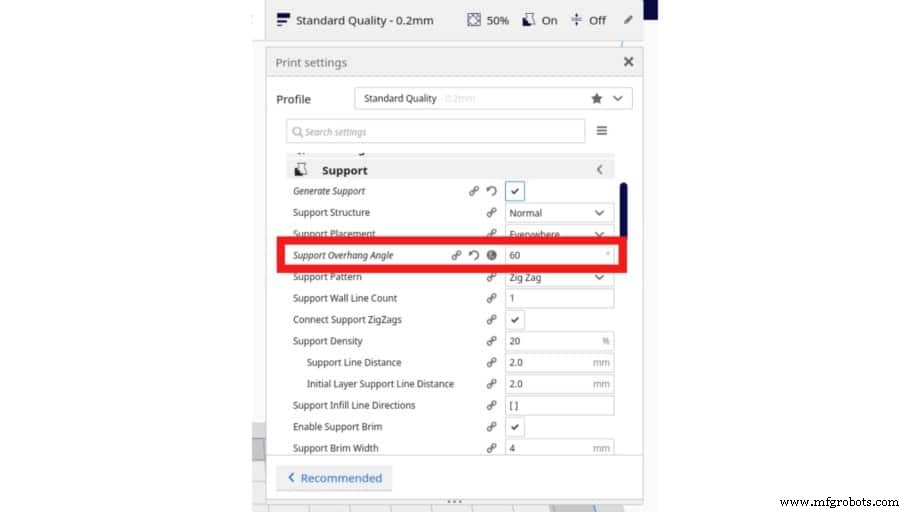
Para descobrir o ângulo máximo que a sua impressora imprime confortavelmente sem suportes, imprima este teste de overhang e bridging e veja onde falha. Se imprime confortavelmente a 60° mas falha a 65°, ative suportes a 65°.
Outra forma de imprimir mais rápido e reduzir material é reduzir densidade de infill dos suportes.
Para saber mais sobre suportes e otimizar uso, veja este artigo.
Altura de Camada (Layer Height)
Altura de camada é distância entre bico e camada anterior. Relaciona-se com resolução: menor altura, maior detalhe, e vice-versa.
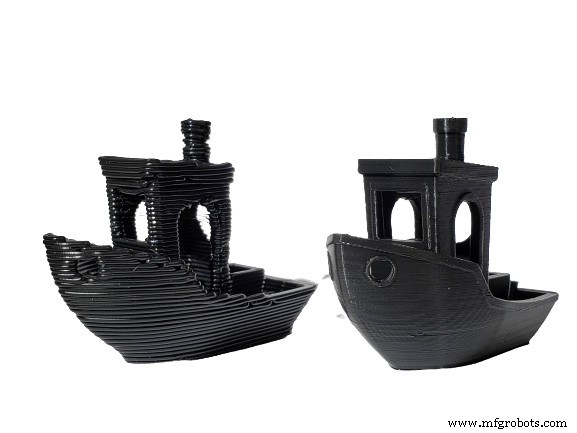
Em termos de velocidade, camadas mais grossas significam menos camadas para mesma altura, resultando em impressões mais rápidas.
Por outro lado, quanto mais aumenta altura, menor resolução, e camadas mais grossas podem afetar negativamente resistência pois há menos área de contacto entre camadas.
Geralmente, boa altura em termos de qualidade, velocidade e resistência é 0,2 mm.
Largura de Linha (Line Width / Extrusion Width)
A largura de linha determina quão larga é a linha impressa. Geralmente igual ao diâmetro do furo do bico, mas pode aumentar ou diminuir ajustando esta configuração.
Com larguras maiores, a pressão no bico aumenta para espremer material para os lados após sair, logo mais material sai de uma vez, significando impressões mais rápidas.
Claro que não pode esperar aumentar largura para 200% e ter mesma qualidade (embora muito similar nesta fase). Geralmente, baixar largura aumenta qualidade à custa de velocidade, enquanto aumentar demasiado reduz qualidade mas aumenta velocidade.
Dica: Imprimir em modo vaso (Spiralize outer contour no Cura) dá impressões algo fracas com bico 0,4 mm padrão, mas aumentar largura para 200% imprime o vaso com parede duas vezes mais grossa, resultando em impressão muito mais forte sem demorar mais.
Configurações de Adesão à Mesa (Não use Brim ou Raft)
Skirts, brims e rafts ajudam com adesão (maioritariamente brims e rafts). Skirt é linha de plástico em volta do modelo, impressa sem contacto. Usada para preparar extrusor e obter fluxo suave antes de começar a peça.
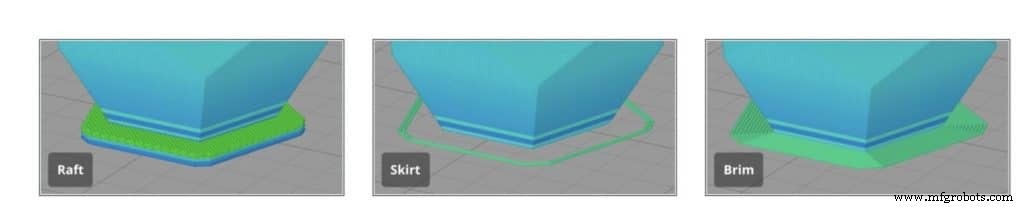
Brim é camada de material em volta do modelo, como skirt, mas contacta bordas. Ajuda com adesão e previne warping.
Raft é superfície impressa como base para o modelo. Garante primeira camada bem impressa e que não se descola.
Como imagina, raft adiciona muito tempo e consome mais material. Sugiro usar skirt ou nada, pois a impressora geralmente prepara extrusor imprimindo linha ao lado da mesa.
Se adesão for problema, considere brim e aumentar temperatura da mesa ligeiramente acima da transição vítrea do filamento.
Camadas Adaptativas (Adaptive Layers)
Camadas adaptativas reduzem tempo sem perder muita qualidade e resolução, pois usam altura de camada variável: a impressora aumenta e diminui altura conforme a forma do modelo.
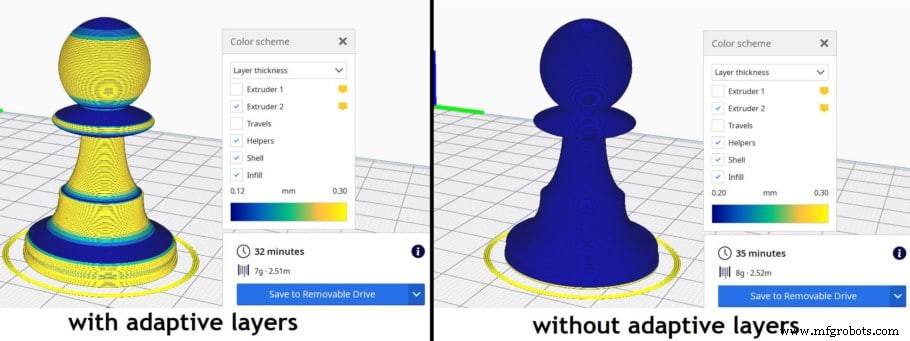
No Cura, esta funcionalidade baixa automaticamente altura em áreas geométricas curvas, enquanto áreas com menos mudanças estruturais usam camadas mais grossas.
Dependendo do modelo, camadas adaptativas poupam perto de zero até 15-20% nalguns casos.
Outros métodos para aumentar velocidade
Além das configurações do fatiador, podemos recorrer a outros métodos para aumentar velocidade.
Use bico maior (Reduz qualidade)
Bico de maior diâmetro permite imprimir perímetros mais largos, reduzindo número total necessário.
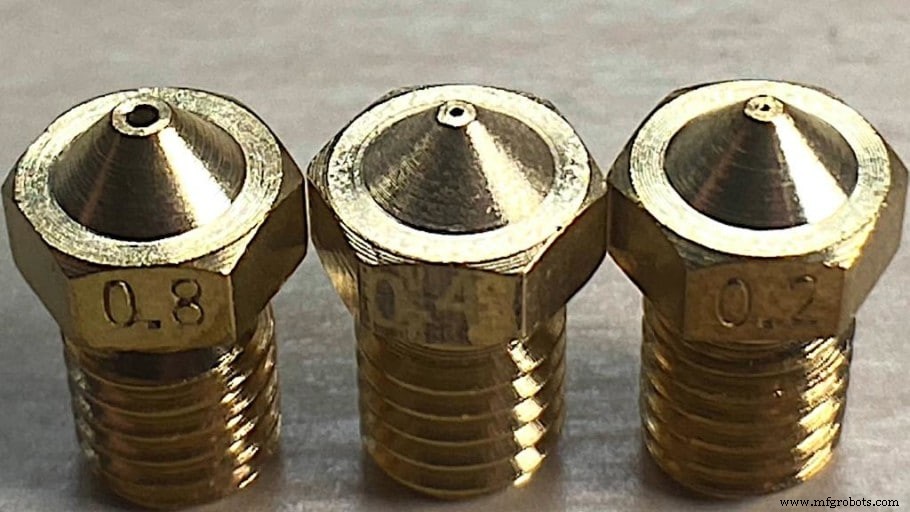
Pelo mesmo princípio, bico maior permite aumentar altura de camada, que como discutido impacta diretamente velocidade, embora com clara redução de qualidade.
Benefício adicional: como camada é mais larga, há mais área de contacto, correlacionando-se diretamente com resistência: bico mais largo, linha mais larga, maior área de contacto, impressões mais fortes.
Imprima em lotes grandes
Se precisa imprimir mais que uma peça, imprimir em lotes grandes é opção adequada.
Reduz tempo de aquecimento/arrefecimento, número de vezes que precisa nivelar mesa (nivelamento automático também demora).
Único contra: se houver erro/problema (ex: peça descola da mesa), todo o lote perde-se e recomeça tudo.
Conclusão e configurações de exemplo
A impressão 3D não é processo rápido. Mesmo impressão de poucos centímetros pode demorar horas.
Se seguir este guia, deve conseguir aumentar velocidade significativamente sem redução extrema de qualidade.
Lista seguinte mostra configurações de exemplo para impressão mais rápida em impressoras baratas standard, como Ender 3:
- Altura de camada: 0,28 mm
- Wall Line Count: 2
- Infill: 5% – 10%
- Camadas Adaptativas: Ativadas
- Velocidade: 60 mm/s
- Velocidade Camada Inicial: 20 mm/s
- Altura Camada Inicial: 0,2 mm
- Adesão à mesa: Skirt
- Largura de linha: 200%
- Velocidade ventoinha inicial: 0%
- Velocidade ventoinha (após camadas iniciais): 100%
- Ângulo overhang suportes: 60º (Desative suportes, se possível).
- Jerk: valor máximo 20 mm/s.
- Aceleração: 400 mm/s²
impressao 3D
- Como a Velocidade de Impressão 3D Impulsiona Tempo de Construção e Produtividade
- Otimização Topológica + Impressão 3D: Revolucionando Design e Produção
- Revolucionando Alimentos & Bebidas: Como a Impressão 3D Impulsiona Inovação e Eficiência
- Obter Data e Hora Atuais em Python: Guia Prático
- Otimizando sistemas de manufatura para aumentar eficiência e cortar custos
- Tempo de Chave de Fenda: Definição, Importância e Medição
- Tempo Ocioso: O Que É, Como Medir e Estratégias Comprovadas para Reduzi-lo
- Acelere Desenvolvimento de Produto: Iteração e Prototipagem Mais Rápidas com Impressão 3D
- Equilibrar Velocidade e Qualidade na Impressão 3D: Configurações Ótimas Explicadas
- Como SDKs Aceleram a Inovação na Manufatura Aditiva