



Perfil Cura Definitivo para Ender 3 Pro e V2: Configurações para Impressões 3D Perfeitas
Ter um perfil de fatiador bem ajustado é crucial para ter sucesso na impressão 3D. Embora o número de diferentes parâmetros de fatiamento possa ser assustador, os mais importantes não são realmente tantos e pegar o jeito do que cada uma dessas configurações faz ajudará você a produzir impressões muito melhores ao longo do tempo.
Se você não quer passar por todo o teste e erro que fizemos para encontrar as Configurações Ideais para criar impressões de alta qualidade no seu Ender 3, confira nossos próprios Perfis Cura feitos sob medida para a Série Ender 3 (Você pode obter todos por apenas $7).
Diferentes Configurações e Sua Importância
Ao começar com impressão 3D, você deve realmente focar apenas em alguns parâmetros. Uma vez que você domine as configurações principais, pode continuar com o vasto número de recursos avançados que os diferentes fatiadores oferecem. Abaixo, você encontrará uma explicação para cada um dos parâmetros que você não deve ignorar.
Use os Perfis Padrão do Cura como Ponto de Partida
O Cura oferece diferentes perfis para a maioria dos tipos de filamento (PLA, ABS, PETG, TPU, etc.) e estes vêm com configurações que geralmente funcionam muito bem. Então, simplesmente adapte as configurações de impressão daquele perfil para atender às suas necessidades.
Temperatura de Impressão
A tecnologia de impressão 3D mais comum hoje é baseada em derreter filamento plástico e depositá-lo de maneira organizada. Filamentos são feitos de diferentes polímeros que têm diferentes temperaturas de fusão, então a temperatura de extrusão depende do filamento que você escolher. Em termoplásticos, a temperatura de fusão não é fixa como na água, por exemplo. Com polímeros, há uma faixa de temperatura onde começa a fluir e fica menos viscoso quanto mais a temperatura aumenta.
Acertar a temperatura certa permite empurrar o plástico pelo extrusor, mas sem gotejamento incontrolável. Então, há também a questão do que acontece uma vez que o material é depositado e com que força ele se liga à camada anterior. Isso depende da temperatura de extrusão e do resfriamento da peça.
Temperaturas ideais de impressão são um ponto de partida, pois você deve descobrir qual é a melhor para sua combinação de filamento e impressora. Cada fabricante tem sua própria mistura, daí as diferentes temperaturas ideais de extrusão. Pode haver até diferenças entre carretéis do mesmo fabricante se o processo de fabricação não for cuidadosamente controlado.
Temperatura ideal de impressão para os materiais mais comuns:
- PLA: 200 – 210 °C
- ABS: 230 – 240 °C
- PETG: 220 – 230 °C
- TPU: 220 – 240 °C
Temperatura da Mesa
Uma mesa aquecida tornou-se um item básico na impressão 3D. Acertar a temperatura da mesa aumenta muito suas chances de sucesso. Existem muitas superfícies de impressão disponíveis no mercado que também ajudam a obter uma boa primeira camada, reter a peça durante a impressão e liberá-la quando esfria.
Como acontece com as temperaturas de extrusão, temperaturas ideais da mesa devem ser apenas um ponto de partida para testar sua configuração específica e escolha de filamento.
Temperatura ideal da mesa para os materiais mais comuns:
- PLA: 50 – 65 °C
- ABS: 90 – 110 °C
- PETG: 70 – 85 °C
- TPU: 50 – 65 °C
Altura de Camada
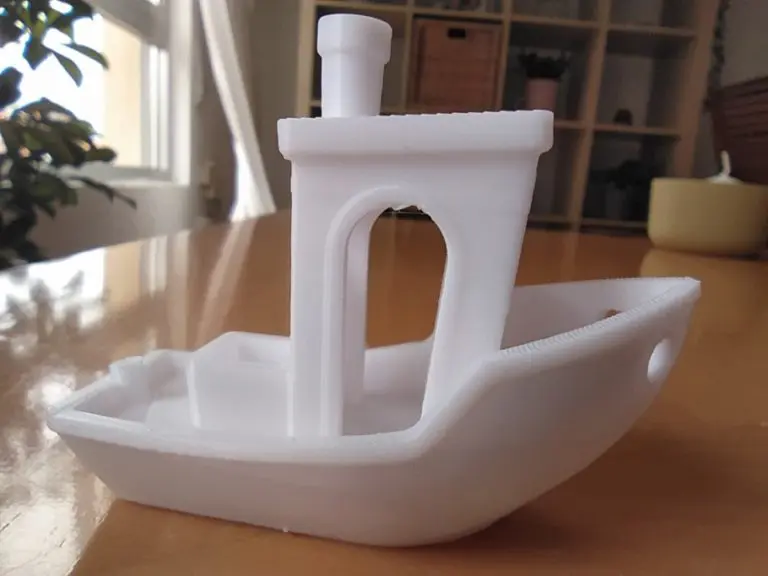
A altura de camada teoricamente poderia ser definida para qualquer espessura, mas a construção mecânica de cada impressora torna algumas espessuras melhores que outras. O conjunto de melhores alturas de camada é comumente conhecido como "Números Mágicos" (Magic Numbers). No Ender 3, por exemplo, a altura de camada aumenta em múltiplos de 0,04 mm (0,08, 0,12, 0,18, etc.).
A altura de camada influencia drasticamente o tempo de impressão, detalhe e resistência. Com alturas de camada maiores, o tempo de impressão diminui, mas detalhe e resistência também diminuem. Escolher o número certo para cada impressão depende do propósito da impressão. O tamanho do bico também limita a altura de camada. Recomenda-se não usar altura de camada acima de 80% do tamanho do bico. Uma faixa sensata seria 0,1 a 0,3 para bico de 0,4 mm.
Para mais informações sobre alturas de camada, confira nosso artigo sobre o tema
Alturas de camada ideais para Ender 3:
- 0,12 mm a 0,28 mm
Retração
Quando a impressora precisa parar de extrudar, apenas parar de avançar o filamento não é suficiente. O plástico fundido continuaria a gotejar devido ao acúmulo de pressão no bico. Para mover o cabeçote de impressão sem depositar plástico, o extrusor deve retrair o filamento. Em impressoras Bowden como o Ender 3 original, esse fenômeno é mais pronunciado. Quando a retração não é finamente ajustada, stringing (formação de fios) aparece. Se as configurações de retração são muito agressivas, o filamento pode ficar desgastado e gerar outro conjunto de problemas.
Existem alguns parâmetros para modificar para ajustar a retração.
- Distância de retração é quanto filamento é puxado. Em configurações Bowden, esta distância tende a ser maior (3 mm – 6 mm).
- Velocidade de retração é principalmente limitada pelo extrusor, é melhor começar baixo (20 mm/s) e subir testando com um teste de stringing.
- Contagem máxima de retração especifica o número de retrações que podem ser feitas ao longo de um segmento de filamento. 5 a 10 seria o ideal.
Também existem alguns recursos que podem ajudar com stringing ou outros artefatos que vêm de vazamento:
- Combing: Desliga a retração e modifica movimentos de deslocamento para passarem sobre o preenchimento para depositar qualquer plástico que vaze. Nem sempre recomendado para toda impressão.
- Wiping (Limpeza): Faz um curto movimento de deslocamento para dentro antes de ir para outro lugar.
- Coasting: Desliga a extrusão nos últimos milímetros de uma linha de impressão.
Para mais informações sobre retração e modelos de calibração, escrevemos este artigo.
Configurações ideais de retração para os materiais mais comuns (PLA, ABS, PETG):
- Distância de Retração: 6 mm
- Velocidade de Retração: 20 mm/s
- Contagem Máxima de Retração: 5
A distância de retração deve ser definida como 0 mm ao imprimir com TPU.
Preenchimento (Infill)
Cada camada de uma peça impressa é composta de paredes externas e preenchimento.
Diferentes padrões e densidades de preenchimento afetam principalmente os tempos de impressão e, em certas situações, a resistência também. Fatiadores agora têm muitos padrões diferentes para escolher, mas as diferenças que trazem estão ligadas ao propósito da impressão. O preenchimento está lá principalmente para suportar as camadas superiores, então, a menos que a peça seja submetida a forças de compressão, a melhor maneira de obter peças mais fortes é aumentar a espessura da parede, não a densidade de preenchimento.
A recomendação geral é manter padrões simples e 5% a 20% de densidade.
Se a peça suportará forças de compressão ou esmagamento, você deve considerar 50% ou mais, mas para outros casos, a resistência não aumentará muito com densidade acima de 25%.
Velocidade de Impressão
Velocidade de impressão é a velocidade máxima na qual a impressora se move para cada tipo de movimento. É importante notar que velocidades máximas de impressão não são alcançadas quando as impressões são pequenas ou com altos níveis de detalhe. Isso ocorre porque a impressora gasta a primeira e a última parte do movimento acelerando e desacelerando, então, a menos que as acelerações sejam realmente altas, a velocidade de pico não é alcançada.
Velocidades de impressão mais altas correlacionam-se com menor qualidade de impressão e outros problemas. A recomendação se você quiser aumentar a velocidade é fazê-lo no preenchimento ou paredes internas que impactam menos na qualidade de impressão. Movimentos de deslocamento (travel moves) também podem se beneficiar de velocidades mais altas até certo ponto.
Mais informações aqui: https://3dsolved.com/3d-printing-speed-vs-quality/
- ASA: 20 – 50 mm/s
- ABS: 40 – 80 mm/s
- PETG: 40 – 90 mm/s
- PLA: 30 – 90 mm/s
- NYLON: 40 – 60 mm/s
- HIPS: 25 – 55 mm/s
- TPU: 10 – 30 mm/s
Camada Inicial
A primeira camada é indiscutivelmente a mais importante e seu sucesso determina o sucesso de toda a impressão.
A primeira camada deve compensar pequenos desalinhamentos ou irregularidades, então minha recomendação seria não ir abaixo de 0,2 mm a menos que você saiba que sua impressora está calibrada muito além disso.
Para acertar a primeira camada, a velocidade deve ser reduzida e os ventiladores desligados. Isso garante uma boa aderência à mesa.
As próximas duas ou três camadas devem ser lentas e sem ventilador também, para garantir que nenhum estresse seja adicionado à primeira camada.
- Velocidade da camada inicial: 20 mm/s
- Ventilador da primeira camada: 0%
- Número de camadas sem ventilador: 3 – 5
Ângulo de Sobreposição do Suporte
Cada camada precisa de algo embaixo para aderir, pode ser a mesa ou uma camada anterior. Em sobreposições, o que acontece é que a impressora tenta depositar plástico no ar, e ele curva de volta. A maioria das impressoras consegue lidar com sobreposições de 45°, mas algumas podem fazer até 60°. Você pode testar sua impressora com um teste de sobreposição como este.
Para evitar impressão sem nada embaixo, o fatiador gera uma estrutura abaixo chamada suporte. Essas estruturas devem ser removidas da peça no pós-processamento. O incômodo extra é
- Ângulo de sobreposição do suporte: 45°
Aderência na Mesa
Aderência na mesa pode ser um problema para alguns modelos mesmo se sua primeira camada for perfeita. Primeiras camadas longas ou pontiagudas tendem a curvar para cima, por exemplo. A menos que você tenha uma superfície de impressão preparada para imprimir sem uma camada de separação de cola, laquê ou vernizes formulados especialmente, você definitivamente deve usar um. Esses produtos ajudam o plástico a aderir à superfície e, após a impressão, também podem atuar como agente de liberação quando esfria.
Ativar brim pode ser uma boa solução. Ele cria uma borda de uma camada que aumenta o contato com a mesa. Deve ser removido no pós-processamento, então, se você não precisa, é mais fácil evitá-lo.
Raft age da mesma forma, mas é composto por pelo menos duas ou três camadas e também pode ajudar a compensar qualquer irregularidade da mesa.
Taxa de Fluxo (Flow Rate)
Taxa de fluxo é a velocidade na qual a impressora extruda plástico. Esta velocidade é calculada pelo fatiador para cada movimento e geralmente deve ser definida em 100%. Pode ser ajustada se você notar super ou sub-extrusão, mas minha recomendação é não testá-la em incrementos maiores que 5%.
A taxa de fluxo pode ser útil para afinar taxas de extrusão para diferentes carretéis. Como cada polímero tem uma dureza diferente, as engrenagens do extrusor engatam de forma diferente. Uma boa prática é imprimir um cubo de calibração e ajustar a taxa de fluxo para cada novo carretel de filamento até não ver mais super ou sub-extrusão. Então você deve lembrar de salvar suas configurações ou inseri-las toda vez que usar cada carretel.
Configurações Ideais de Impressão no Ender 3 para Cada Tipo de Filamento
Aqui estão algumas configurações que são bons pontos de partida para Ender 3.
Configurações do Ender 3 para Imprimir PLA
- Temperatura de Impressão: 200 – 210 °C
- Temperatura da Mesa: 50 – 65 °C
- Altura de camada: 0,12 mm (fino) – 0,28 (rascunho)
- Retração: 6 mm
- Preenchimento: 5% – 25%
- Velocidade: 30 – 90 mm/s
- Velocidade da Camada Inicial: 20 mm/s
- Altura da Camada Inicial: 0,2 mm
- Velocidade Inicial do Ventilador: 0%
- Velocidade do Ventilador (após camadas iniciais): 100%
- Ângulo de Sobreposição do Suporte: 45°
Configurações do Ender 3 para Imprimir ABS
- Temperatura de Impressão: 230 – 240 °C
- Temperatura da Mesa: 90 – 110 °C
- Altura de camada: 0,12 mm (fino) – 0,28 (rascunho)
- Retração: 6 mm
- Preenchimento: 5% – 25%
- Velocidade: 40 – 80 mm/s
- Velocidade da Camada Inicial: 20 mm/s
- Altura da Camada Inicial: 0,2 mm
- Velocidade Inicial do Ventilador: 0%
- Velocidade do Ventilador (após camadas iniciais): 0 – 30%
- Ângulo de Sobreposição do Suporte: 45°
Mais informações aqui
Configurações do Ender 3 para Imprimir PETG
- Temperatura de Impressão: 220 – 230 °C
- Temperatura da Mesa: 70 – 85 °C
- Altura de camada: 0,12 mm (fino) – 0,28 (rascunho)
- Retração: 6 mm
- Preenchimento: 5% – 25%
- Velocidade: 40 – 90 mm/s
- Velocidade da Camada Inicial: 20 mm/s
- Altura da Camada Inicial: 0,2 mm
- Velocidade Inicial do Ventilador: 0%
- Velocidade do Ventilador (após camadas iniciais): 30% – 100%
- Ângulo de Sobreposição do Suporte: 45°
Mais informações aqui
Configurações do Ender 3 para Imprimir TPU
TPU regular pode ser impresso sem modificar a impressora, mas para imprimir TPU realmente flexível como NinjaFlex, você precisará converter o Ender 3 em impressora direct drive ou instalar algo como o EZRStruder.
- Temperatura de Impressão: 220 – 240 °C
- Temperatura da Mesa: 50 – 65 °C
- Altura de camada: 0,12 mm (fino) – 0,28 (rascunho)
- Retração: 0 mm
- Preenchimento: 5% – 25%
- Velocidade: 10 – 30 mm/s
- Velocidade da Camada Inicial: 20 mm/s
- Altura da Camada Inicial: 0,2 mm
- Velocidade Inicial do Ventilador: 0%
- Velocidade do Ventilador (após camadas iniciais): 0% – 30%
- Ângulo de Sobreposição do Suporte: 55°
Mais informações aqui.
Se você não quer passar por todo o teste e erro que fizemos para encontrar as Configurações Ideais para criar impressões de alta qualidade no seu Ender 3, confira nossos próprios Perfis Cura feitos sob medida para a Série Ender 3 (Você pode obter todos por apenas $7).
E Quanto ao Nylon e Policarbonato?
O Ender 3 pode imprimir nylon e policarbonato se você fizer alguns upgrades. Confira nosso artigo para mais informações.
Conclusão
Ter um perfil de fatiador bem calibrado é fundamental na impressão 3D. Embora você deva sempre testar quais são melhores para sua configuração particular, se sua máquina é amplamente usada como o Ender 3, você pode obter pontos de partida excepcionalmente bons de outros usuários e fabricantes que tornarão o processo mais fácil.
Confira Nossa Seção de Produtos Recomendados
Criamos uma seção de produtos recomendados que permitirá remover as conjecturas e reduzir o tempo gasto pesquisando qual impressora, filamento ou upgrades comprar, já que sabemos que isso pode ser uma tarefa assustadora e que geralmente leva a muita confusão.
Selecionamos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão, e os filamentos, bem como os upgrades listados, foram todos testados por nós e cuidadosamente selecionados, então você sabe que qualquer um que escolher funcionará como pretendido.
impressao 3D
- Impressão 3D Open-Source: Capacitando Inovação Através de Designs Compartilhados
- Top 13 Dispositivos e Sistemas de Casa Inteligente de 2019 – Escolhas de Especialistas
- Top 11 Impressoras 3D para Modelagem de Terreno: FDM e Resina – Análise 2022
- Guia Passo a Passo: Substituir o Bico na Ender 3, Ender 3 Pro e Ender 3 V2
- Escolher a Altura de Camada Ideal para Impressão 3D: Dicas para Qualidade e Velocidade
- Nivelamento Perfeito da Mesa na Ender 3: Guia Passo a Passo para Impressões Lisas
- Melhores Upgrades para Ender 3, Pro e V2: Impressões Gratuitas e Kits Premium
- PLA vs PETG: Escolhendo o Filamento Certo para Resistência, Qualidade e Facilidade de Impressão
- Configurações e Perfil Cura para ABS: Otimizado para Qualquer Impressora 3D
- Otimizando Desempenho de Tornos: Combinando Torneamento e Fresamento para Usinagem Superior