



Como Corrigir Pulo de Camadas na Impressora 3D: Guia Completo
Independentemente da marca da impressora, todos os usuários de impressoras 3D já experimentaram este problema particular em algum momento. Este artigo analisa os diferentes fatores que podem causar dito problema e as soluções em cada caso.
Como os usuários podem corrigir o problema de pulo de camadas? Geralmente, é um problema mecânico e é possível resolvê-lo e até preveni-lo com alguns ajustes simples e boa manutenção.
Como Saber se a Impressora 3D Está Pulando Camadas?
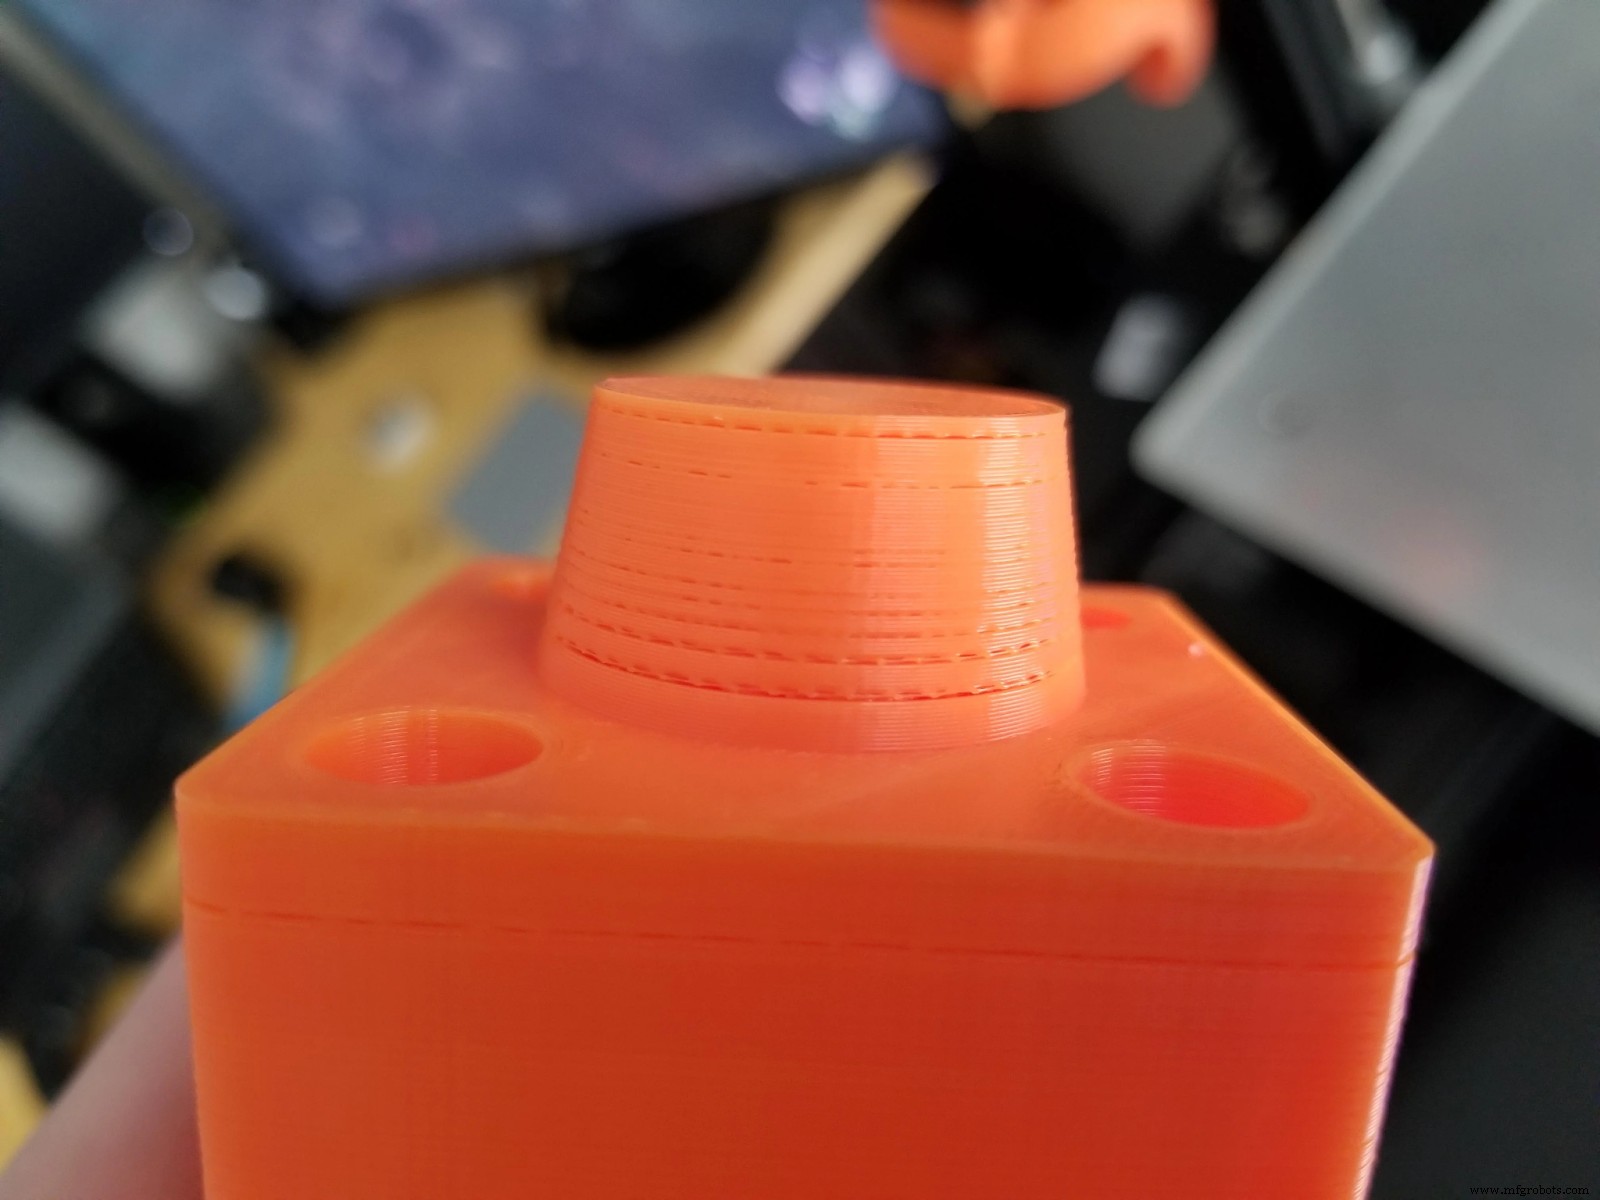
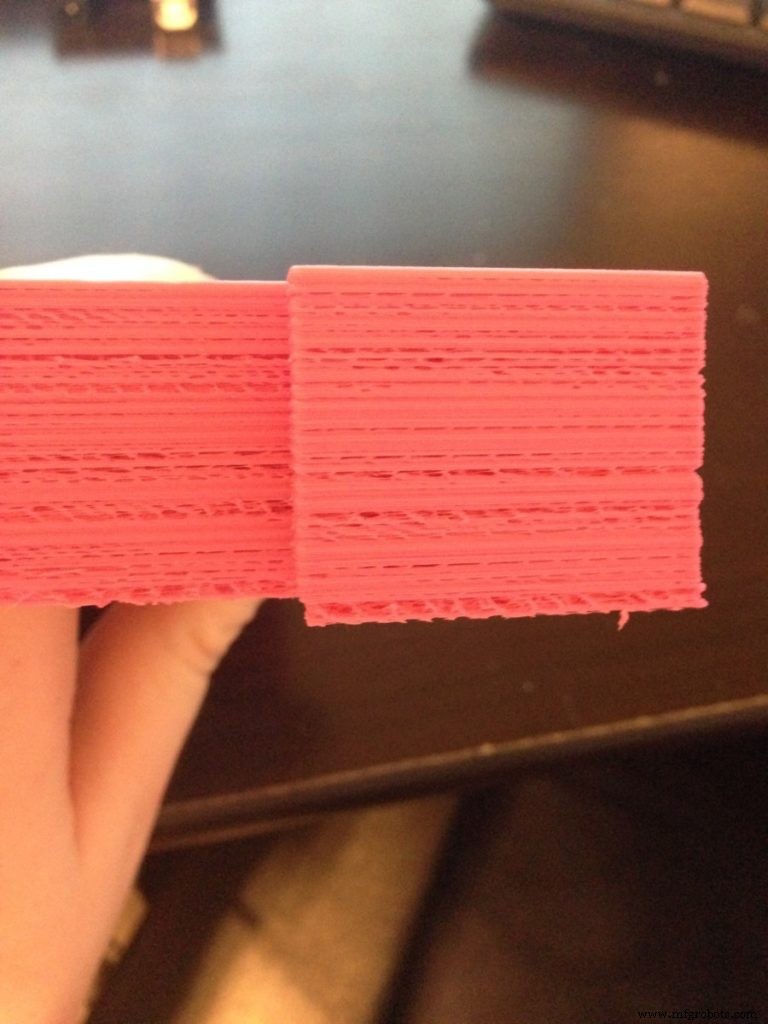
Quando há problemas de pulo de camadas, algumas camadas com falta de material ou fluxo irregular e escasso podem ser observadas nas peças, como visto nas imagens abaixo. Assim, as peças têm uma aparência ruim e até frágil.
Quais São as Causas e Como Resolver o Problema?
Existem muitos fatores que podem causar esses tipos de problemas. Em geral, falta de camada ou pulo de camada geralmente é devido a um problema mecânico. Soluções do mais geral para algumas mais específicas para corrigir dito problema são descritas abaixo.
Comece com Manutenção Mecânica
É importante aprender como realizar manutenção mecânica na impressora para prevenir inconvenientes futuros e assim também estender a vida útil de seus elementos. Como ocorre com qualquer máquina, peças se desgastam devido ao uso frequente e alguns parafusos afrouxam, partes lubrificadas secam, etc.
Realize um serviço de manutenção com alguns passos simples:
Aperte Todas as Porcas e Parafusos
Vibrações devido a movimento constante são a causa de parafusos e porcas afrouxarem. Se os parafusos da impressora não estão devidamente apertados, pequenos desalinhamentos podem ser observados em alguns eixos e nas correias também, entre outros desalinhamentos.
Como Fazer
Para esta tarefa, chaves Allen e alicates ou chaves de boca do tamanho das porcas são necessários.
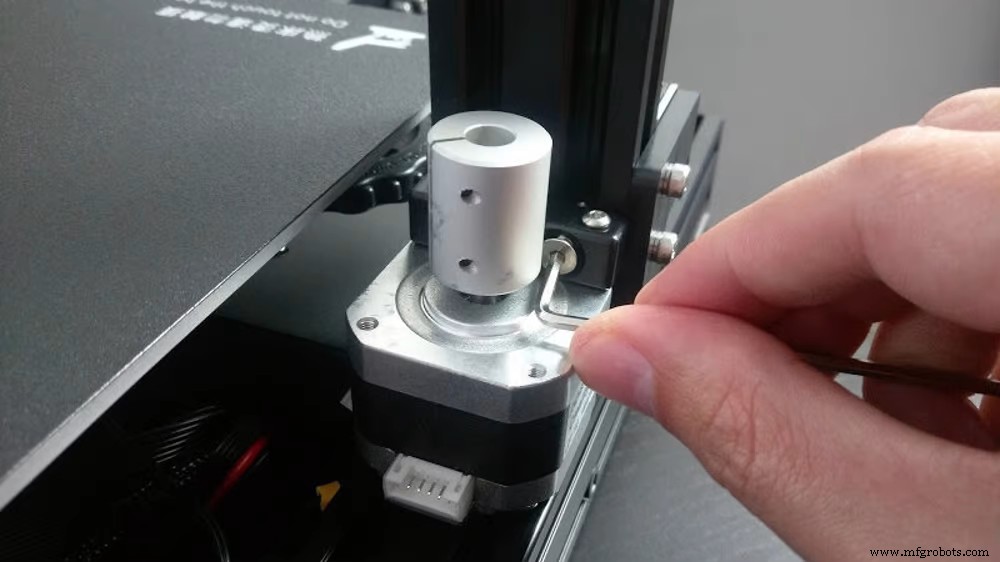
Simplesmente verifique e aperte todos os parafusos usando a chave Allen apropriada. Se o parafuso é passante e a porca está atrás dele, segure a porca com alicate ou chave de boca para que ela não gire falsamente ao apertar o parafuso.
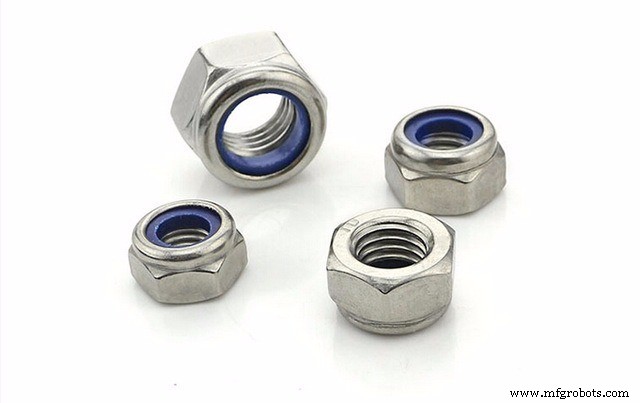
Em alguns casos, é adequado trocar as porcas normais por porcas autofreadas. Estas são feitas de um material em seu interior que funciona como freio para que não afrouxem com vibrações.
Também é importante apertar corretamente a correia do carro (carriage belt). Geralmente, impressoras têm um sistema de aperto manual. Para isso, afrouxe os parafusos liberando a tensão da correia. Então, segurando a ponta da correia com a mão, estique para obter boa tensão e aperte os parafusos novamente.
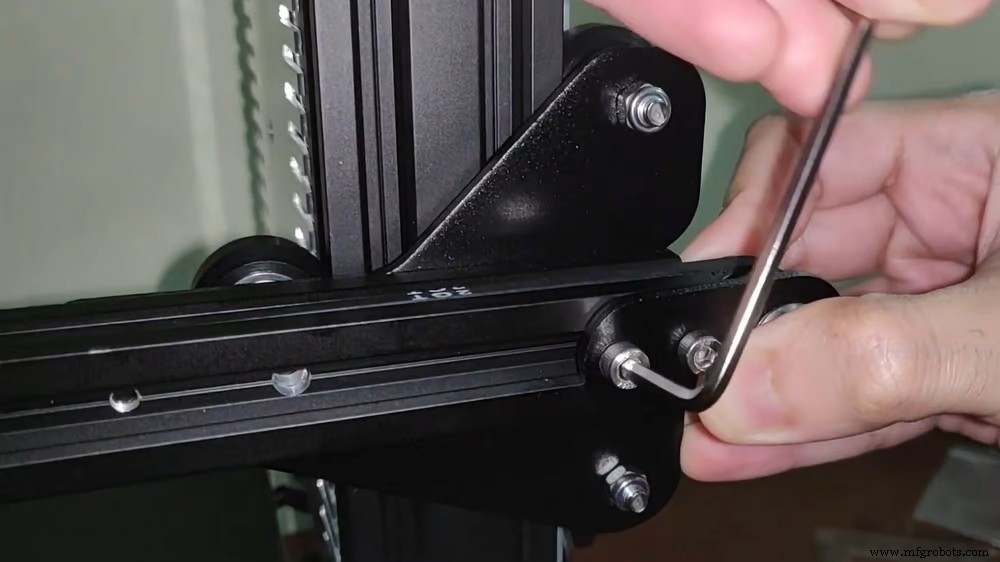
Para impressoras Ender ou similares, também é importante apertar as porcas excêntricas dos rolamentos com uma chave de boca como mostrado abaixo.
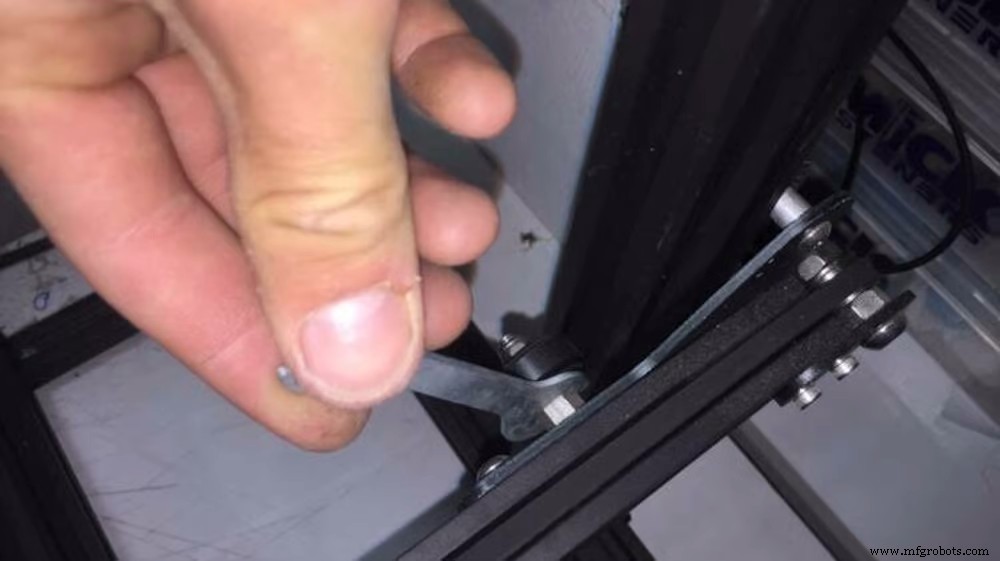
Verifique se Hastes e Suportes Estão Desalinhados
Como Fazer
Em algumas impressoras, o movimento do eixo Z é realizado por dois motores que trabalham simultaneamente com hastes roscadas. É importante que ambas as extremidades estejam na mesma altura. Isso pode ser feito medindo cada extremidade com uma régua e ajustando as alturas até que sejam iguais.
Com impressoras como Enders, este tipo de desalinhamento é menos provável de ocorrer porque as estruturas nas extremidades do carro criam um quadrado.
Certifique-se de Que o Bico Não Está Entupido (Isso Gera Baixo Fluxo de Extrusão)
Quando o bico está parcialmente entupido, o fluxo de extrusão é irregular. Isso gera falta de material na camada. Isso pode ocorrer devido a diferentes fatores:
- Partículas que entraram no bico devido a corpos estranhos dentro do filamento;
- Entupimento devido a má configuração de retração;
- Partículas que permanecem de outros materiais menos comuns (fibra de carbono, filamentos mistos com madeira, etc.) que o novo filamento não elimina completamente;
- Restos de filamento queimado.
Todo este resíduo fica preso nas paredes do bico e reduz o fluxo. Isso é conhecido como sub-extrusão (under-extrusion).
Filamentos de boa qualidade são adequados para prevenir corpos estranhos dentro do material e assim prevenir entupimento. Filamentos mal fabricados também têm inconsistências de diâmetro e isso causa entupimento se o diâmetro for maior ou fluxo ruim se o diâmetro for menor que o padrão.
Como Limpar o Bico
A técnica mais usada é explicada abaixo. Requer uma agulha do diâmetro do bico (Este kit geralmente vem com a impressora).
- Aqueça o hotend à temperatura do filamento. Por exemplo, para PLA a 210°C a 230°C.
- Insira a agulha pela ponta, fazendo movimentos de ida e volta.
- Remova a agulha e empurre o filamento manualmente.
Se a técnica acima falhou em desentupir o bico, a próxima técnica de limpeza chamada "Método Atômico ou Cold Pull" (Puxada a Frio) consiste em:
- Aquecer o hotend à temperatura de trabalho do material e remover o filamento que estava sendo usado.
- Inserir PLA e fazer extrudar um pouco.
- Resfriar o hotend para cerca de 90°C.
- Puxar o filamento com um movimento forte.
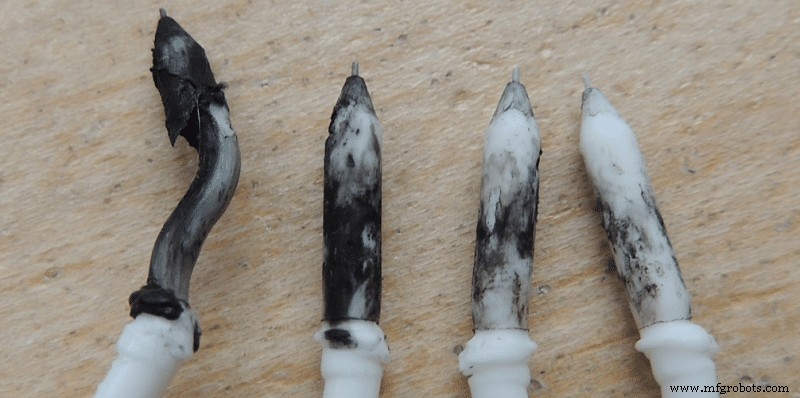
Ao extrair o material, é possível observar o resíduo que está preso na ponta. Estes passos precisam ser repetidos quantas vezes forem necessárias até que a ponta saia limpa. Na imagem abaixo, veja como a extração de resíduo diminui ao repetir estes passos sucessivamente.
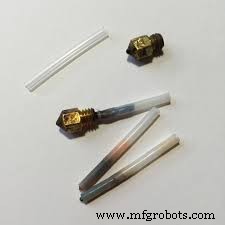
Outro fator importante a verificar é a condição do tubo PTFE dentro do hotend. É normal que o tubo queime ou se deteriore com o uso, também causando entupimento como visto na imagem a seguir. Simplesmente troque o Teflon por um novo, certificando-se de que está bem colocado no bico.
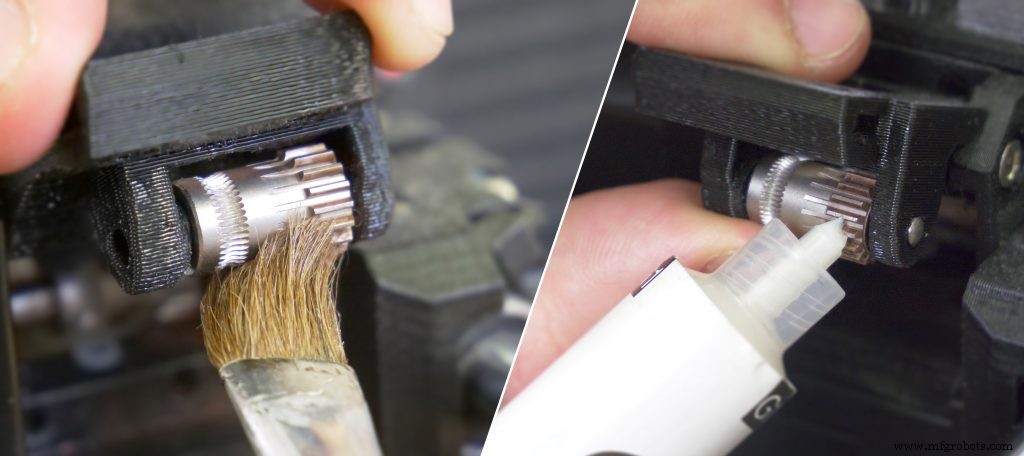
Verifique se a roda dentada não tem resíduos devido ao desgaste do filamento. Se houver poeira do material, remova-a com uma escova.
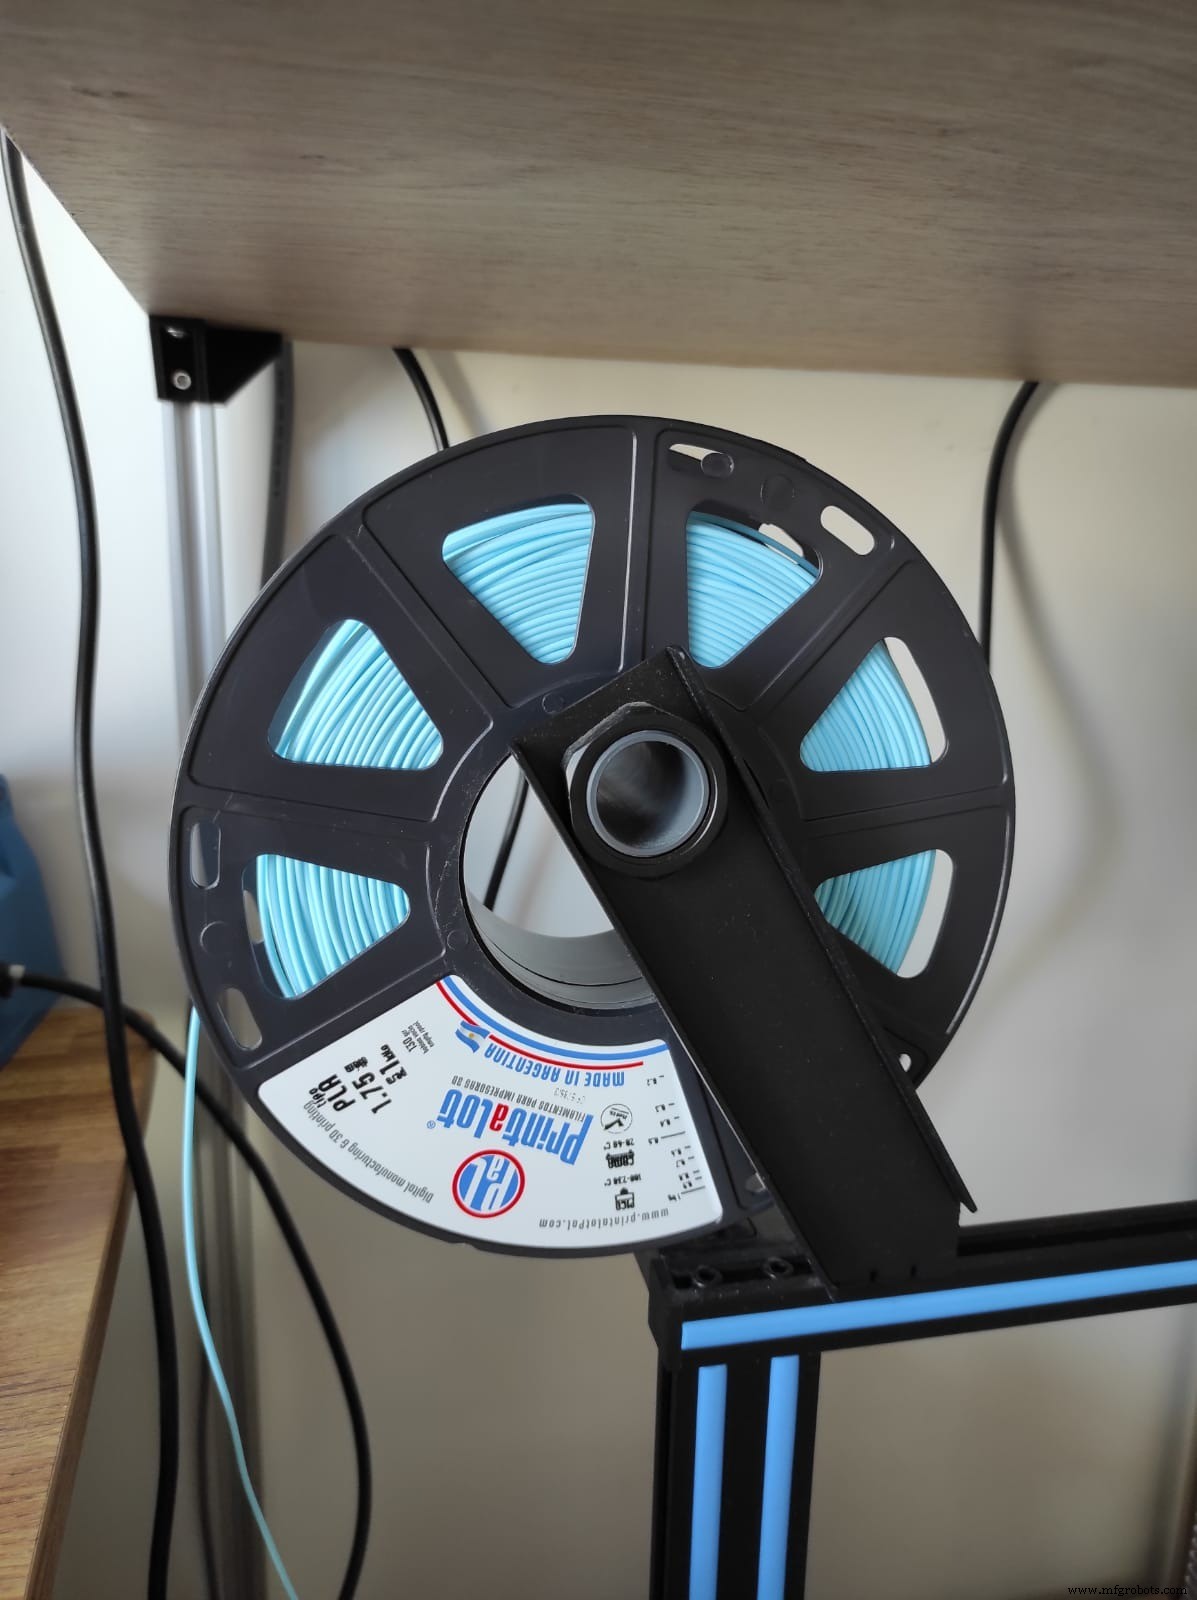
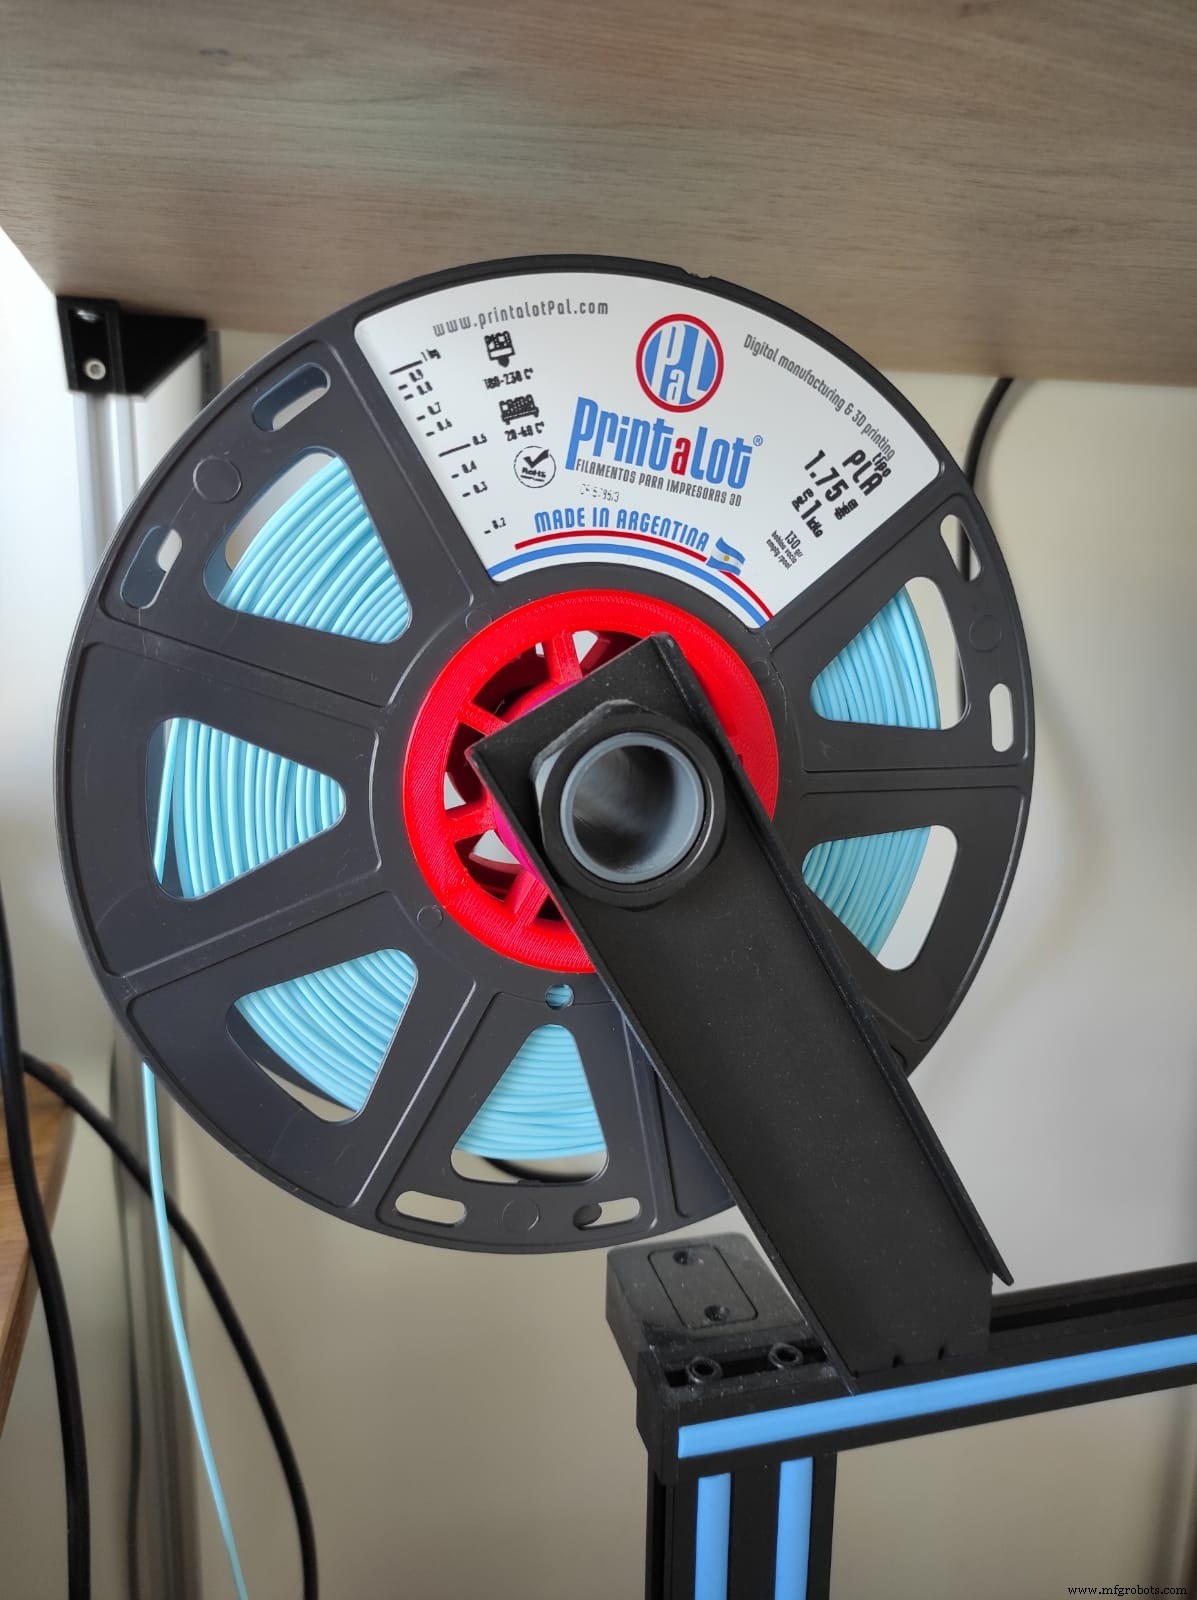
Um fator importante é a forma como o carretel de filamento gira. A forma do carretel depende do fabricante do filamento e em alguns casos, o furo central do carretel é muito maior que o suporte na impressora. Ao imprimir, o motor do extrusor acaba puxando o filamento e pode fazer o material alimentar mal o hotend. Para que o carretel fique bem centralizado, os usuários podem imprimir um adaptador como estes:
Assista ao vídeo a seguir onde os procedimentos acima mencionados são mostrados:
Lubrifique Todas as Partes Conforme Necessário
Como Fazer
Se a impressora usa hastes lisas e rolamentos lineares, é importante lubrificar as hastes corretamente, primeiro limpando a graxa velha com álcool isopropílico. Não use WD-40 como lubrificante, pois seca muito rápido, causa muito atrito e danifica os rolamentos. Lubrificantes adequados são à base de Teflon (PTFE). Também é importante lubrificar os rolamentos e as hastes roscadas do eixo Z.
Nivele a Mesa
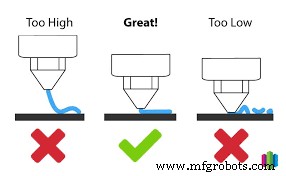
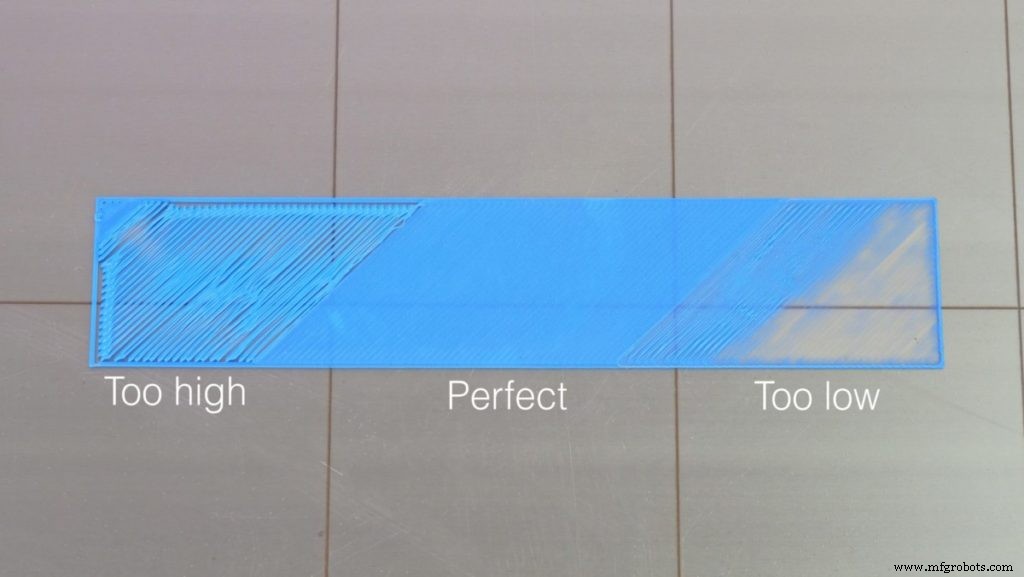
Um bom nivelamento da mesa é essencial para começar a imprimir corretamente. A calibração da mesa pode ser feita manualmente apertando os parafusos das molas nas extremidades da mesa, ou automaticamente usando sensores. Esses sensores podem corrigir pequenas irregularidades que não podem ser corrigidas manualmente, especialmente quando a superfície da mesa é grande (maior que 250x250 mm) ou se a mesa tem alguma imperfeição de fábrica.
Como Fazer
Se a impressora não tem sensor de auto-nivelamento, é necessário seguir estes passos simples usando um pedaço de papel:
- Leve todos os eixos à origem
- Desative os motores para mover os eixos X e Y manualmente
- Leve o cabeçote de impressão a um canto e coloque a folha de papel entre o bico e a mesa
- Gire o parafuso daquele canto, apertando ou afrouxando, e simultaneamente mova o papel para sentir um leve atrito
- Repita o passo em todos os cantos
- Finalmente, verifique em diferentes pontos da mesa se está bem nivelada
Para verificar se está devidamente calibrada, faça uma impressão rápida colocando círculos ou quadrados em diferentes pontos da mesa, como:
Ender 3 Level Test – Thingiverse
Leia o seguinte artigo onde estes passos são explicados em mais detalhes, usando papel e folhas com espessuras especiais.
Configurações do Fatiador (Slicer)
O software de fatiamento consiste em dividir o modelo 3D a ser impresso em fatias ou camadas usando os parâmetros de configuração estabelecidos pelos usuários. Dessa forma, eles criam um arquivo com comandos (gcode) que a impressora lê. Isso indica os movimentos que cada eixo deve realizar, bem como temperaturas, velocidades, etc.
Aqui estão algumas configurações que podem corrigir este problema de pulo de camadas.
Ajuste a Taxa de Fluxo (Flow Rate)
Como nem todos os filamentos têm exatamente o mesmo diâmetro ou material, é necessário ajustar o parâmetro de fluxo. Por padrão, o fluxo nos fatiadores é definido como 100%, mas em geral, a taxa de fluxo está entre 90% e 110%.
Como Fazer
A calibração requer uma régua ou paquímetro e um marcador.
- Pré-aqueça o hotend à temperatura de trabalho
- Com a régua, meça 110 mm no filamento a partir de onde o cabeçote de impressão é introduzido e faça uma marca com o marcador
- Do display, extruda lentamente um total de 100 mm
- Meça novamente com a régua e anote a distância entre o início do cabeçote e a marca. Se a medida for:
- a) Igual a 10 mm: o fluxo está devidamente calibrado!
- b) Menor que 10 mm: o fluxo é maior do que deveria. Isso é chamado de super-extrusão (over-extrusion)
- c) Maior que 10 mm: o fluxo é menor do que deveria. Isso é chamado de sub-extrusão (under-extrusion)
Se a referida medida não for 10 mm, pode ser facilmente corrigido fazendo contas. É necessário saber o valor dos passos do motor do extrusor; geralmente é obtido do display ("Control > Movimento > Extrusor").
Novo fluxo [%] = (Número de passos [passos/mm] x 100mm) / (110mm – medição)
Este é o novo valor que é definido no fatiador.
Outra maneira de calibrar a taxa de fluxo é imprimir uma peça de teste e medir certos ângulos com um paquímetro, como mostrado no seguinte guia: The Best Flowrate Calibration Method! por petrzmax – Thingiverse
Ajuste a Resolução (Espessura da Linha)
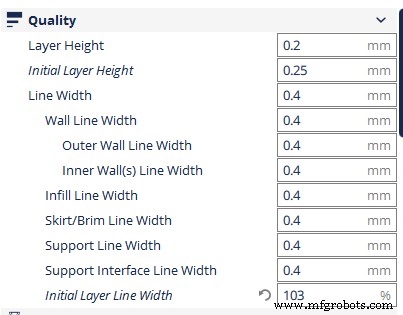
A altura máxima de camada é restrita pelo diâmetro do bico. Como regra geral, considera-se 20% menor que o diâmetro do bico. Por exemplo, para um bico de 0,4 mm, a altura máxima de camada é 0,32 mm. Dessa forma, uma boa aderência entre camadas é garantida sem nenhum espaço entre elas.
Em algumas impressoras, existem os chamados "números mágicos" (magic numbers) que são alturas de camada nas quais aquela impressora particular funciona melhor. Na verdade, esses números não são tão mágicos, mas são determinados pelo passo das hastes roscadas localizadas no eixo Z.
Para impressoras Ender, o incremento recomendado entre camadas é 0,04 mm. Por exemplo: 0,08, 0,12, 0,16, 0,20, 0,24 mm.
Como Fazer
Para definir este parâmetro, é necessário ajustar o parâmetro "Altura de camada" (Layer height).
Outras Razões Não Tão Comuns
Mesa Empenada (Warped Bed)
Entre usuários de Ender, alguns casos de mesas empenadas foram relatados. Não importa o quanto os usuários a calibrem manualmente, eles sempre encontrarão partes da mesa onde o filamento não adere corretamente à mesa.
Como Corrigir
Nestes casos, o melhor é instalar um sensor de auto-nivelamento e definir os pontos de calibração dentro do firmware.
Encontre o passo a passo no vídeo a seguir sobre como realizar esta configuração.
Filamento Raspado ou Mordido Pelos Dentes da Engrenagem do Extrusor
Quando o bico está entupido, o material não flui corretamente. A engrenagem do motor do extrusor reduz sua tração. Portanto, se o material não pode ser empurrado corretamente, a engrenagem "come" o filamento e este perde tração.
Em outros casos, a pressão exercida pelo sistema de engrenagens no filamento é muito forte e o deforma.
Como Corrigir
Para resolver o primeiro caso, o entupimento no bico deve ser limpo como explicado acima.
No segundo caso, basta afrouxar a tensão das engrenagens, que geralmente é por causa de um parafuso e uma mola. A pressão deve ser suficiente para puxar o filamento sem deformá-lo. Uma maneira fácil de saber se está devidamente apertado é extrudar material e puxar o filamento manualmente. Se a engrenagem pula, significa que ainda precisa de um pouco mais de aperto.
impressao 3D
- Guia Passo a Passo para Substituição de Bicos na Sua Impressora 3D Stratasys
- Passo a Passo: Conecte sua Ender 3 ao WiFi para Impressão Perfeita
- Corrigir Problemas de Nivelamento da Base Ender 3: Guia Passo a Passo
- Quanto Tempo Dura um Filamento de 1 kg para Impressora 3D? Guia Prático
- Consertando Bico Vazando em Impressora 3D: Guia Passo a Passo
- Correções para Extrusora Dupla: Sobreposição de Preenchimento e Soluções para Vazamento
- Prevenindo Curvatura nos Cantos: Soluções Simples para Superextrusão na Impressão 3D
- Consertando Impressora 3D que Não Alimenta Filamento: Guia Passo a Passo
- Consertar Motor de Passo de Impressora 3D: Guia Passo a Passo
- Prevenir e Resolver Filamento Grudando no Bico da Impressora 3D: Guia Prático