



Eliminar Levantamento de Cantos no PETG: 9 Passos Comprovados para Impressão Perfeita
Todo entusiasta de impressão 3D sonha com um processo de impressão 3D perfeito que entregue o melhor valor.
Ninguém gosta de desafios frequentes de problemas mecânicos de impressora 3D, falhas de software e problemas de filamento.
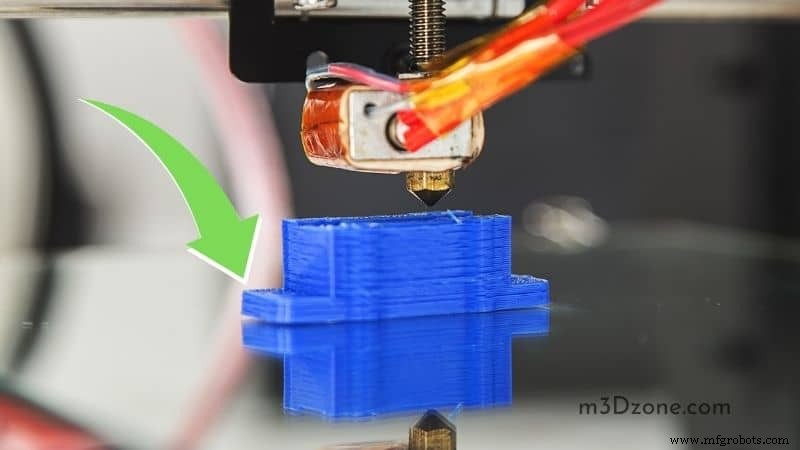
Por exemplo, o empenamento de impressão 3D é um problema comum que afeta a qualidade da impressão, e entusiastas de impressão 3D precisam eliminá-lo.
Problema de Levantamento de Cantos no PETG
O filamento plástico PETG expande ligeiramente sob calor, mas contrai ao resfriar. Se o material contrair demais, resulta nas cantos da impressão curvando para cima da superfície de impressão.
O artigo fornece informações suficientes e bem pesquisadas sobre o filamento PETG. Mais ainda, o problema de levantamento de cantos no PETG e a melhor forma de corrigi-lo.
O Que É Filamento PETG?
PETG é abreviação de Polietileno Tereftalato Glicol.
É feito de copoliéster, o que o torna durável e flexível. Nos círculos de impressão 3D, o PETG é visto como um aprimoramento do filamento PET. O "G" adicionado ao PET torna-o PET-G.
"G" significa glicol-modificado, uma propriedade que torna o produto brilhante e lhe dá uma aparência vítrea.
O filamento PETG é uma alternativa ao mais popular filamento PLA, pois também possui propriedades do filamento ABS e é relativamente fácil de usar.
Além disso, sua baixa temperatura de conformação o torna facilmente moldável a vácuo e por calor.
Características do Filamento PETG
O filamento PETG se destaca por estas qualidades:
- Flexibilidade
- Resistência
- Resistência a temperatura e impacto
Vantagens do Filamento PETG
- Filamento forte
- Custo-efetivo
- Fácil de moldar
- Seguro para alimentos
- Fácil de colorir
- Reciclável
- Emissão inodora
- Não tóxico
Desvantagens do Filamento PETG
- Poucas marcas disponíveis
- Problemas de empenamento
- Viscoso/pegajoso
- Alta temperatura de impressão
- Alta temperatura de mesa
- Não adequado para bicos de latão
- Menos resistente a arranhões
Aplicações dos Filamentos PETG
O filamento PETG se destaca como um dos filamentos mais usados em aplicações industriais e médicas. Também, é proeminentemente usado em sinalização e embalagens.
- Fabricação de órteses médicas
- Dispositivos eletrônicos
- Usado para tampas/coberturas
- Fabricação de garrafas
- Displays gráficos
O Que É Levantamento de Filamento na Impressão 3D?
O resultado da distorção é o levantamento de cantos da impressão 3D. Acontece durante o processo de cura ou resfriamento da impressão.
Então, o que causa curvatura ou empenamento da impressão?
Se uma impressão 3D tem faces grandes próximas à mesa de impressão ou camadas de pegada mais extensas acima da primeira camada, aumenta a força de empenamento. Resulta na produção de impressões 3D deformadas e de baixa qualidade.
Além disso, filamentos com nível de preenchimento mais alto têm mais força e mais concentração de material. Assim, pode facilmente causar empenamento.
O Que Causa Levantamento na Impressão 3D?
Primeira Camada
A primeira camada é crítica para qualquer impressão 3D FDM. Ela forma principalmente a base fundamental sobre a qual camadas subsequentes ou superiores são depositadas.
Seria útil ter uma aderência perfeita da mesa da impressora.
Caso contrário, as primeiras camadas mal aderidas causam o deslocamento da impressão 3D da placa de construção, resultando em empenamento do PETG.
Mesa Aquecida/Temperatura da Mesa de Impressão
Se sua mesa aquecida da impressora 3D ficar extremamente quente, tenha cautela, pois é um sinal vermelho de que empenamento da impressão pode ocorrer.
Uma mesa de impressão escaldante causa compressão das camadas superiores pesadas nas camadas inferiores. Quando comprimidas, as camadas inferiores tendem a ceder e fluir para fora, resultando em empenamento.
Ajuste as temperaturas da sua mesa de impressão para valores ideais para obter a melhor qualidade de impressão sem levantamento.
Notavelmente, a temperatura de transição vítrea do PETG está em 70-80 graus Celsius. Assim, evite aquecer sua mesa aquecida além desta faixa de temperatura.
Temperatura do Bico
A temperatura do bico tem um papel vital em garantir que você reduza o empenamento. Lembre-se, melhor aderência é a solução número um para problemas de empenamento.
Por que você acha que usuários tendem a esquecer de calibrar a temperatura de impressão do bico?
Usuários de impressoras 3D esquecem de calibrar as temperaturas de impressão do bico porque imprimir com filamentos superaquecidos é mais confortável. Aumenta a aderência entre camadas, ajudando a parar o empenamento.
Significativamente, a impressão de temperatura do extrusor funciona de maneira semelhante aos ventiladores de resfriamento. As configurações de resfriamento fazem o bico baixar a temperatura do filamento PETG fundido.
Mais importante, uma baixa temperatura do extrusor reduz a aderência da mesa de impressão. Por outro lado, altas temperaturas do bico tornam o plástico líquido e, no processo, melhoram a aderência da mesa.
Filamento PETG Úmido
A maioria dos filamentos de impressão 3D são higroscópicos, significando que absorvem umidade devido à temperatura ambiente. Filamentos absorvem água em níveis diferentes, e o PETG permanece no meio do grupo.
O filamento PETG não absorve muita água. No entanto, umidade em um filamento impacta negativamente a qualidade da impressão.
Mais significativamente, filamentos PETG úmidos causam numerosos problemas de impressão com empenamento no topo da lista.
Alta Velocidade de Impressão
Uma alta velocidade de impressão é uma causa primária de empenamento de impressão 3D. Significativamente, impressões mais lentas dão tempo à impressora para liberar calor excessivo. Resulta no objeto de impressão resfriando mesmo se elimina distorção.
Contrastemente, imprimir rápido não permite que a impressora libere calor. Como tal, o objeto de impressão resfria uniformemente, causando empenamento.
Ignorar Uso de Recinto
Se você quer manter sua área de impressão quente, use um recinto. Pode ser na forma de uma simples caixa de papelão, desde que possa ajudar a manter a temperatura ao redor da sua mesa aquecida homogênea.
Assim, ajuda os objetos de impressão a resfriar uniformemente, eliminando chances de empenamento de impressão PETG. Então, se você não usa um recinto em certas impressoras 3D, encontrará problemas de levantamento de cantos na impressão.
Como Impedir Meu PETG de Levantar?
Use um Recinto de Impressora ao Imprimir 3D
Se você está interessado em alcançar zero empenamento durante o processo de impressão 3D, use um recinto de impressora 3D. Uma câmara aquecida ajuda a impressora 3D a evitar mudanças de temperatura ao redor da mesa de impressão.
Se você mantiver a temperatura da superfície de construção intacta, permite que a impressão 3D resfrie uniformemente. Importantemente, isso para o empenamento.
Será útil usar um recinto durante a impressão, pois ajuda em segurança, poeira, ruído e proteção contra fumos tóxicos.
Ajuste a Temperatura da Sua Mesa Aquecida
Se você aumentar a temperatura da sua mesa, impedirá seu PETG de empenar. Como acontece? Aumentar a temperatura da mesa de impressão controla a mudança rápida de temperatura. No processo, ajuda o calor a emitir uniformemente no modelo.
Lembre-se de seguir os requisitos do fabricante de plástico PETG para temperaturas de mesa aquecida entre 70-80 graus Celsius.
Use Adesivos na Placa de Construção
Movimentos do objeto de impressão 3D causam encolhimento do material que leva ao empenamento. Portanto, para evitar distorção, aplique um adesivo adequado na mesa de impressão para ajudar a grudar o objeto de impressão nela.
Também, existem numerosos adesivos adequados no mercado que você pode usar na superfície da mesa de impressão.
- Cola em bastão
- Fita azul de pintor
- Superfície de cama PEI
Desligue o Resfriamento para as Primeiras Camadas
Se você não quer experimentar problemas de empenamento durante o processo de impressão, certifique-se de desligar o sistema de resfriamento para as primeiras camadas.
Reduza suas configurações de resfriamento para garantir que você desacelere o processo de resfriamento. Também, você pode alterar a altura da camada da sua impressora para ajudar o ventilador da impressora a engatar velocidade regular diretamente nas configurações do Cura.
Significativamente, atrase o início dos ventiladores se notar curvatura da impressão no início do processo.
Nivele Sua Plataforma de Construção
Pressão causada por resfriamento rápido e encolhimento do material resulta em empenamento das bordas da impressão. A melhor maneira de eliminar empenamento é usar uma mesa de impressão plana e nivelada sempre que imprimir 3D.
Uma plataforma de construção bem nivelada melhora a aderência do material na placa de construção. Adicione adesivos como cola em bastão à mesa de impressão plana, e você está pronto para imprimir 3D sem se preocupar com curvatura da impressão.
Quais São os Problemas Causados pelo Levantamento na Impressão 3D?
O levantamento de impressão 3D causa um problema grave de qualidade devido a mudanças instantâneas ou rápidas de temperatura na plataforma de construção.
Muda a dimensão do objeto de impressão de forma que a coisa pode não servir ao propósito pretendido.
Além disso, impacta negativamente a qualidade geral da impressão, pois você entrega impressão de baixa qualidade.
Solução para Levantamento de Cantos no PETG em 9 Passos Fáceis
- Nivele sua mesa de impressão ajustando o z-offset
- Espalhe uma camada de cola PVA na placa de construção para ajudar o objeto de impressão a grudar
- Use tiras de fita de pintor para facilidade de limpeza
- Aumente a área de superfície adicionando uma borda (brim). Também melhora a aderência da impressão na placa de construção
- Adicione "orelhas de rato" (mouse ears) nos cantos da impressão para grudar
- Evite flutuações de temperatura ambiente fechando portas e janelas
- Se notar curvatura da impressão, desligue ventiladores de resfriamento para as primeiras camadas
- Reduza a velocidade de impressão e temperatura do bico
- Use uma mesa de impressão aquecida para uniformizar a temperatura
Conclusão
Empenamento ou levantamento de cantos de impressão 3D ocorre devido a mudanças instantâneas e rápidas de temperatura ao redor da mesa de impressão 3D. Também, o encolhimento do material causa empenamento.
Para evitar uma peça impressa empenando, será melhor se você trabalhar evitando mudanças abruptas de temperatura em áreas ao redor da mesa de impressão e evitar encolhimento do material.
impressao 3D
- Dominando a Soldagem TIG em Magnésio: Guia Seguro Passo a Passo
- Corrigir Problemas de Nivelamento da Base Ender 3: Guia Passo a Passo
- Imprima Direto via USB na Ender 3: Guia Passo a Passo
- Quanto Tempo Dura um Filamento de 1 kg para Impressora 3D? Guia Prático
- Consertando Bico Vazando em Impressora 3D: Guia Passo a Passo
- Prevenindo Curvatura nos Cantos: Soluções Simples para Superextrusão na Impressão 3D
- Prevenir e Resolver Filamento Grudando no Bico da Impressora 3D: Guia Prático
- Crie um Modelo 3D a Partir de Qualquer Foto em 5 Passos Simples – Guia Gratuito
- Ar-Condicionado Automotivo: Diagnóstico e Reparo em 5 Passos
- Seguro Auto Acessível em 5 Passos Simples