



Domine a Impressão 3D: Melhore a Qualidade com Técnicas Simples de Recozimento
Quem já imprimiu um objeto em 3D sabe que podem haver surpresas desagradáveis esperando quando a impressão termina.
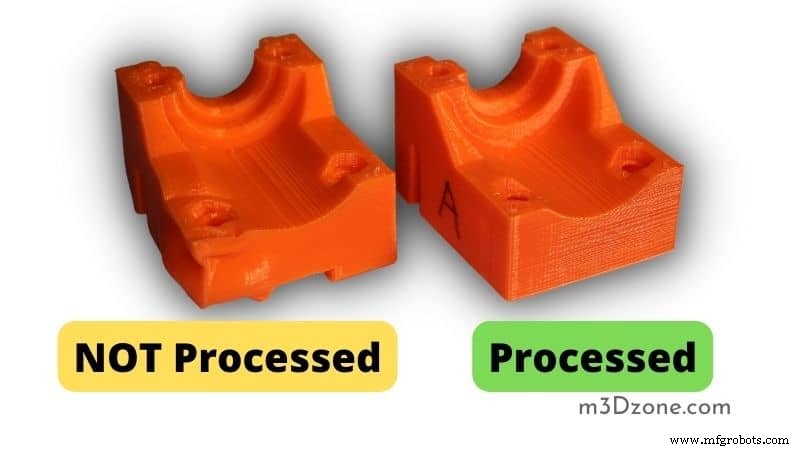
Empenamento, delaminação e outros defeitos podem arruinar o que seria uma bela impressão.
Mas você sabia que recozir suas impressões pode ajudar a evitar esses problemas e produzir peças melhores?
A impressão 3D é uma tecnologia fantástica que conquistou o mundo. No entanto, como qualquer outra tecnologia, tem suas particularidades.
Recozimento de Impressões 3D
Um dos problemas mais comuns na impressão 3D é que as peças não são tão resistentes quanto gostaríamos. Isso ocorre frequentemente devido à aplicação de calor insuficiente durante a impressão, fazendo com que o plástico esfrie muito rapidamente.
Se você busca melhorar seus objetos impressos, deve recozê-los! O recozimento de impressões 3D pode ser uma ótima maneira de melhorar sua qualidade e durabilidade.
O que é Recozimento na Impressão 3D?
Recozimento é um processo de tratamento térmico usado para alterar as propriedades físicas e mecânicas dos metais nas temperaturas de recozimento. O objetivo é amolecer o metal, remover tensões, melhorar sua ductilidade e tenacidade.
É comumente usado na fabricação de metais e ligas e na produção de peças metálicas. O processo envolve aquecer o metal a uma temperatura específica e mantê-lo nessa temperatura por um determinado período.
Após o tempo necessário, o metal é resfriado lentamente até a temperatura ambiente.
Dicas Essenciais sobre o Processo de Recozimento na Impressão 3D
Temperatura de Deflexão Térmica
O recozimento só deve ser realizado em metais capazes de suportar temperaturas mais altas. O metal deve ser aquecido acima da temperatura de recristalização ou temperatura de deflexão térmica, mas abaixo do ponto de fusão.
Temperatura de Fusão
Além disso, você deve controlar cuidadosamente a temperatura e o tempo de recozimento para obter os resultados desejados. Resfrie o metal lentamente até a temperatura ambiente ou de fusão após o recozimento. Novamente, você pode realizá-lo usando forno a gás ou elétrico.
Ao usar um forno a gás, você aplica o calor indiretamente aquecendo as paredes do forno a uma temperatura adequada. Em contraste, você aquece a peça diretamente ao usar um forno elétrico.
Como Funciona o Recozimento de PLA?
O recozimento do ácido polilático funciona aquecendo o filamento a uma temperatura específica e mantendo-o nessa temperatura por um período definido para quebrar as estruturas cristalinas dentro do material.
Isso é seguido por resfriamento sob condições controladas, geralmente em ar frio ou água, mas às vezes com aletas externas ou outros equipamentos como mesas de impressão aquecidas.
O processo pode ser feito várias vezes e melhora continuamente as propriedades do material. O PLA é um plástico amorfo, o que significa que não tem um padrão regularmente repetido de átomos como você encontraria em metais ou outros materiais cristalinos.
Consiste em grumos irregulares chamados regiões amorfas intercalados entre outras áreas conhecidas como cristalitos. Quando essas moléculas de cadeia longa aquecem, tornam-se mais móveis e podem deslizar umas sobre as outras um pouco mais facilmente.
Por que o PLA Precisa de Recozimento?
O PLA é um termoplástico feito de amido de milho e açúcar. Tem um ponto de fusão mais baixo que outros termoplásticos, como Acrilonitrila Butadieno Estireno (ABS) e Polietileno Tereftalato Glicol (PETG). Pode ser derretido rapidamente pelo calor do bico extrusor.
O baixo ponto de fusão do PLA o torna suscetível a empenamento e encolhimento quando impresso em altas temperaturas.
O recozimento do PLA remove as tensões causadas pelo processo de impressão 3D em altas temperaturas e melhora sua ductilidade e tenacidade. Isso resulta em peças recozidas menos propensas a empenar ou encolher e mais resistentes à quebra.
O PLA também precisa de recozimento porque o filamento é feito de material biodegradável. O processo de recozimento dá resistência e durabilidade extra ao filamento, tornando-o mais adequado para uso em impressoras FDM.
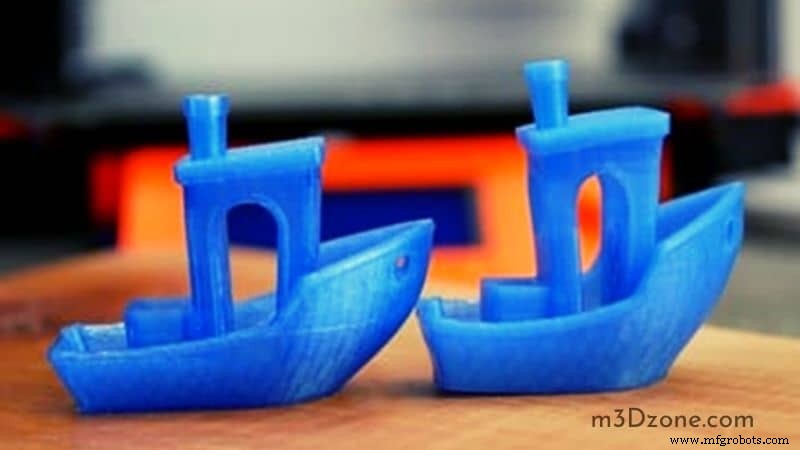
Como Recozinhar Impressões de PLA
O processo de recozimento pode ser realizado usando forno a gás ou elétrico. Ao recozinhar filamento PLA, é essencial usar uma temperatura abaixo do ponto de fusão do filamento.
A temperatura recomendada para recozinhar filamento PLA é 175 graus Celsius. O filamento deve ser aquecido a esta temperatura e mantido por entre 30 e 60 minutos. Após o tempo necessário, o filamento deve ser resfriado lentamente até a temperatura ambiente.
A temperatura e o tempo de recozimento devem ser cuidadosamente controlados para alcançar os resultados desejados. O metal deve ser resfriado lentamente até a temperatura ambiente após ser recozido.
Como Recozinhar PLA sem Empenamento?
Uma das principais razões pelas quais as pessoas recozinham PLA é para prevenir empenamento, mas como fazer isso sem forno?
Embora não seja tão eficaz quanto usar um forno, existem alguns métodos que podem aquecer sua impressão o suficiente para causar recristalização.
- O primeiro método é colocar sua impressão sobre uma chapa elétrica e definir a temperatura em torno de 100 graus Celsius. Certifique-se de que a chapa esteja nivelada para que sua impressão não empenen enquanto é aquecida!
- O segundo método é usar um secador de cabelo. Direcione o fluxo de ar na peça por cerca de 15-20 segundos, depois desligue o secador e deixe a peça esfriar lentamente.
- O terceiro método é usar uma pistola de calor. A chave é manter a pistola a uma distância de cerca de 15-20 cm da impressão e movê-la lentamente para frente e para trás enquanto aquece. É importante notar que nenhum desses métodos é tão eficaz quanto usar um forno, mas ajudarão a minimizar qualquer empenamento que possa ocorrer.
Temperatura de Transição Vítrea. Em que Temperatura Recozinhar PLA?
A temperatura recomendada para recozinhar filamento PLA é 175 graus Celsius e leva no máximo 60 minutos. No entanto, você deve notar que o tempo adequado de recozimento varia.
Após o tempo necessário, o filamento deve ser resfriado lentamente até a temperatura ambiente. Alguns materiais também podem ser recozidos a uma temperatura de transição vítrea de 140 a 370 graus Celsius.
Como o Recozimento Melhora suas Impressões 3D
O processo resulta em peças metálicas mais resistentes com uma estrutura de grão mais uniforme. Quando você recozinha suas impressões de PLA, elas serão menos propensas a empenar e mudar de forma devido a mudanças de temperatura ao longo do tempo.
Facilitará lixar suas impressões depois (se quiser) porque suas camadas se alinharão perfeitamente umas contra as outras.
O recozimento de ABS é especialmente vantajoso ao colar peças de ABS em vez de usar o método tradicional de colagem assistida por solvente.
Uma vez que sua impressão 3D foi tratada termicamente, todas as suas superfícies e camadas devem ter estruturas cristalinas semelhantes e, portanto, mais propensas a se ligar melhor com adesivos ou epóxis – especialmente se vierem do mesmo carretel!
Sua impressão provavelmente também ficará um pouco mais brilhante e colorida após o recozimento, já que o processo tende a queimar qualquer verniz brilhante de PLA que ainda possa estar na impressão.
Impressões 3D tratadas com calor antes de serem coladas não exigem tanta fixação quanto as não tratadas porque há uma área de superfície maior para as camadas de ligação tocarem.
No caso de peças metálicas, você não precisará de tantos parafusos ou rebites para mantê-las juntas – sob certas condições, pelo menos! O recozimento do filamento ABS o torna mais fluido durante o processo de extrusão, o que é bom se você pretende imprimir com ABS de qualquer forma.
Facilita a ligação dos filamentos ABS com as camadas abaixo deles, reduzindo a chance de empenamento.
Recozimento de Materiais Transparentes
Existem muitos tipos diferentes de materiais transparentes, incluindo vidro recozido, sílica fundida e safira. Esses materiais têm um alto grau de homogeneidade óptica, o que os torna incrivelmente adequados para aplicações como fibra óptica e lasers.
Você nunca deve esquecer de recozinhar materiais transparentes, como vidros, na temperatura de transição vítrea. Muitos outros materiais transparentes existem, mas podem não ser tão cristalinos quanto os três mencionados acima.
Por exemplo, o vidro de janela é feito de areia fundida que foi resfriada para formar um sólido com apenas irregularidades microscópicas na superfície da ordem de 600 nanômetros ou menos. Em comparação, a maioria das safiras tem características de superfície de vários micrômetros de tamanho!
Ao recozinhar qualquer material, a chave é elevá-lo acima de sua temperatura de recristalização (T). Deve ser mantido nessa temperatura tempo suficiente para que um número adequado de microcristais cresça. Uma curva de crescimento característica dependente do tempo.
À medida que o número de núcleos aumenta exponencialmente, chega-se ao ponto em que mais energia está sendo gasta no crescimento de cristais do que na formação de novos cristais. Esta fase de crescimento é chamada de recristalização estática porque não há mudança líquida no tamanho do cristal.
Neste ponto, T torna-se igual à temperatura de recozimento, o que significa que qualquer aumento adicional de temperatura não resultará em mudança no tamanho ou densidade do cristal!
A taxa na qual eles resfriam dita a rapidez com que a nucleação pode ocorrer e, portanto, que forma os cristais crescidos terão. Taxas de resfriamento mais lentas produzem grãos estreitos, enquanto taxas mais rápidas produzem grãos maiores.
Para alcançar os melhores resultados possíveis, especialmente ao recozinhar materiais muito puros como sílica fundida (dióxido de silício), controlar tanto T quanto a taxa de resfriamento é essencial.
A temperatura deve ser mantida dentro de 0,1 grau Celsius se os tempos de recozimento forem horas; no entanto, para tempos curtos de recozimento (alguns minutos), essa tolerância pode cair para centésimos de grau Celsius.
Quanto às taxas de resfriamento, a diferença entre 50 milímetros por minuto e 150 milímetros por minuto pode ser profunda. Materiais menos puros geralmente são mais tolerantes ao controle impreciso de T e taxa de resfriamento.
Você deve notar que materiais transparentes são suscetíveis a rachaduras durante o recozimento. Mesmo tentativas de evitar introduzir qualquer tensão no material por resfriamento controlado em banhos de água podem ser arriscadas!
Recozimento de PETG. O PETG Pode Ser Recozido?
Uma das perguntas mais frequentes sobre recozimento é se o PETG pode ser recozido. A resposta é um pouco complicada. O PETG tem uma temperatura de recristalização muito mais baixa que PLA e ABS, então é difícil recozinhá-lo com sucesso.
No entanto, se você conseguir elevar a temperatura acima da temperatura de recristalização e mantê-la lá tempo suficiente, o PETG recozinhará como qualquer outro material. O principal desafio é atingir as temperaturas necessárias sem danificar o objeto que você está imprimindo.
Como o PETG tem uma temperatura de recristalização mais baixa que PLA ou ABS, é mais suscetível a danos se a temperatura for muito alta. Isso significa que a temperatura de recozimento deve ser mais baixa e o tempo na temperatura precisa ser mais longo para alcançar resultados bem-sucedidos.
Quanto Meu PLA Vai Encolher Após o Recozimento?
Seu PLA vai encolher bastante. Não é incomum encolher até 10% em todas as dimensões! Você deve pensar duas vezes antes de imprimir peças com paredes muito finas ou balanços, especialmente se forem longos e sem suporte, porque sua peça vai empenar e mudar de forma notavelmente por ser recozida.
Isso inclui chanfros salientes na lateral da sua impressão. Se quiser que as bordas se alinhem bem umas com as outras após o recozimento, certifique-se de que a camada inferior não tenha cantos afiados ou cortes ao redor, pois esses podem ser facilmente tensionados pelo tratamento térmico também.
Em média, suas impressões de ABS podem encolher cerca de 2-3% em todas as dimensões antes de começarem a empenar significativamente por serem recozidas. A forma da sua peça também pode mudar um pouco, especialmente se você tiver paredes muito finas ou balanços.
Se as paredes são muito finas para permanecer retas sem curvar para dentro da sua impressão após serem recozidas, provavelmente quebrarão quando você tentar removê-la da mesa de impressão.
Como Limpar Minhas Impressões Após o Recozimento?
Abrasivos ou solventes removerão o excesso de mesa fria para que a peça possa ser colada no lugar. No entanto, você deve ter cuidado para não mover muito enquanto lixa/raspa sua impressão, pois isso pode causar empenamento ou rachaduras.
Se houver peças especialmente finas no seu modelo – como fios ou pequenos bigodes de plástico – eles podem ficar ainda mais leves após o tratamento e podem quebrar completamente depois. Limpe todas as pontas soltas raspando-as com lâmina de barbear ou lima!
Conclusão
O recozimento é a melhor maneira de fazer impressões de PLA e PBS empenarem menos quando manuseadas, pois endireita as camadas internas do filamento enquanto permite que o exterior permaneça inalterado.
Faça sua impressão 3D ficar mais limpa e brilhante recozinhando-a antes de usá-la para qualquer coisa! É o melhor tratamento que você pode dar às suas impressões de ABS, pois endireita a camada interna, para que não empenem quando você as manusear!
impressao 3D
- Como Elevar a Qualidade e Consistência da Pintura Industrial
- Maximizando o Potencial de Arquivos STL para Impressão 3D Impecável
- Dominando o Acabamento Final para Impressões SLS de Alta Qualidade
- Como Alcançar Cores Vibrantes e Duradouras na Impressão 3D SLS
- Monitoramento Profissional de Temperatura com Raspberry Pi e DS18B20
- Broca Rotativa (Rotary Broaching): Furação Rápida e Precisa de Furos Quadrados
- Navegando nos Maiores Desafios para Alcançar o Sucesso na Indústria 4.0
- Aprimorando a Usinabilidade do Alumínio: Dicas para Cortes Mais Limpos e Peças Mais Fortes
- Aprimore Precisão e Desempenho da sua Máquina de Corte a Jato d'Água
- Passos Comprovados para Construir um Protótipo IoT Robusto