



Entendendo a Retração na Impressão 3D: Definição, Configurações e Boas Práticas
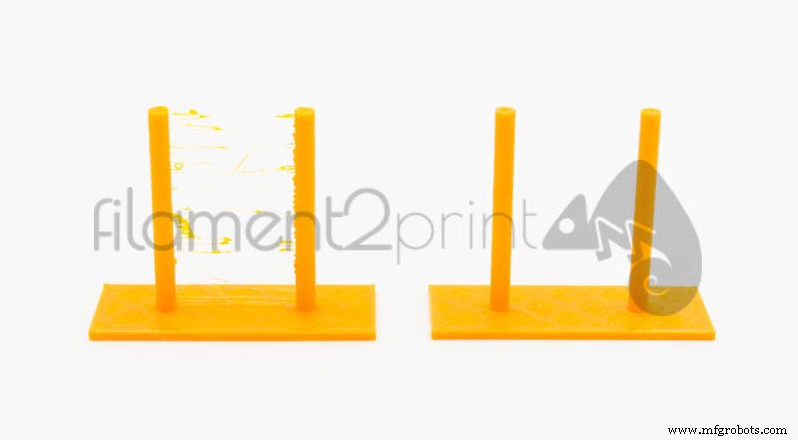
Este artigo esclarece o conceito de retração na impressão 3D, parâmetro fundamental para obter impressões de qualidade, sem depósitos de material na face externa do modelo ou fios entre peças impressas simultaneamente.
Retração é o movimento de recuo do filamento necessário para evitar o gotejamento de material durante os movimentos e deslocamentos que o extrusor faz no vazio durante a impressão 3D.
Os parâmetros que configuram a retração são:
- Distância de retração: Comprimento de material que recua no processo. Varia conforme o tipo de material, sistema de extrusão (Direto ou Bowden) e tipo de HotEnd. Para materiais flexíveis, especialmente TPE (Filaflex), a retração deve ser desativada para evitar que o filamento enrole na engrenagem do extrusor.
- Velocidade de retração: Velocidade com que o motor do extrusor puxa o filamento para trás. Cuidado com velocidades altas (> 70 mm/s), pois podem marcar o filamento de forma a torná-lo inutilizável para continuar a impressão.
- Deslocamento mínimo: Comprimento mínimo a partir do qual se deseja que a retração ocorra.
- Ativar combinação (Combing): Ao ativar este parâmetro (nas opções avançadas de retração do software de fatiamento — Cura, Simplify3D, Slicer, etc.), além de realizar a retração, evita-se que o HotEnd se mova sobre vazios. Assim, evitam-se restos de material nas faces visíveis de partes internas das peças.
- Elevação do eixo Z ao retrair (Lift Z): Simultaneamente à retração, o HotEnd move-se no eixo Z a distância indicada. Esta elevação só é necessária em peças com muitos detalhes e pequenas áreas de grande detalhe para evitar deixar rastros de material exatamente ali. Se precisar usar este parâmetro, recomendamos usar a mesma distância da altura da camada.
Com o ajuste adequado dos parâmetros acima, obtém-se a retração ideal para sua impressora 3D.
Infelizmente não há fórmula para encontrar o valor exato; cada impressora e cada extrusor precisa de um valor particular. A tabela a seguir contém valores recomendados de comprimento e velocidade de retração conforme o tipo de extrusor, bons pontos de partida para ajustar ao seu caso:
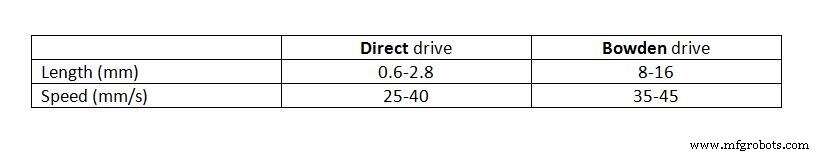
Imagem 1: Parâmetros de retração
Os valores da tabela são inseridos na seção de retração do software de fatiamento utilizado; no nosso caso, Cura 3D, está dentro da categoria de material.
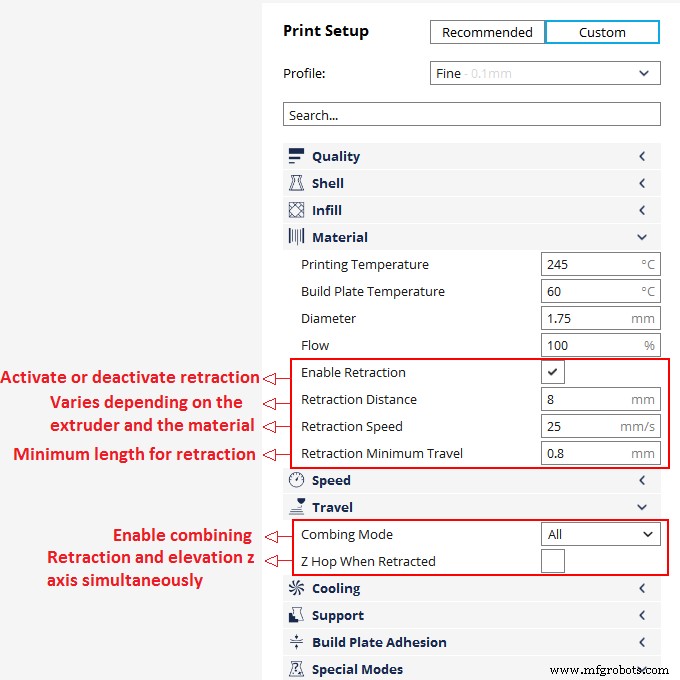
Imagem 2: Configuração de retração no Cura 3
Cuidado ao variar o parâmetro de comprimento, pois se aumentado demais (20 mm em extrusor direto), causará fluxo descontínuo e, consequentemente, falhas na peça impressa.
Uma vez compreendidos todos os parâmetros que configuram a retração e com base nos valores fornecidos, cada usuário obterá sua configuração ideal fazendo apenas pequenos ajustes.
impressao 3D
- Fresamento Explicado: Definição, Processo e Operações Principais
- Torneamento na Usinagem: Definição, Tipos e Operações Principais
- Furação Explicada: Definição, Processo e Dicas de Especialistas
- Metalurgia do Pó Explicada: Definição, Processos e Benefícios
- Tornos Mecânicos Explicados: Tipos, Funções e Aplicações
- Entendendo Máquinas de Retífica: Definições, Tipos e Aplicações
- Tolerâncias de Engenharia Explicadas: Definição, Tipos e Aplicações Práticas
- Entendendo a Usinagem CN: Definição, Processo e Principais Benefícios
- Brunimento Explicado: Definição, Processo e Ferramentas Essenciais
- Corrosão: Causas, Efeitos e Técnicas de Prevenção