



Servopress 101: Dominando Fundamentos da Automação Servo
Automação industrial pode parecer mágica, especialmente quando usada em operações de montagem. Aprenda o que precisa sobre fundamentos para ajudar em seu próximo projeto de automação.
Servomecanismos estão no coração da automação do século 21. Elementos básicos: servomotor; dispositivo para converter movimento rotativo em linear; suíte de sensores para feedback necessário; controlador para converter dados de feedback em sinais de comando; e software habilitador. Essa é a "mágica" de operações de montagem de alta velocidade e precisão. Com avanços do século 21 em componentes base, prensas servo são tecnologia game-changing.
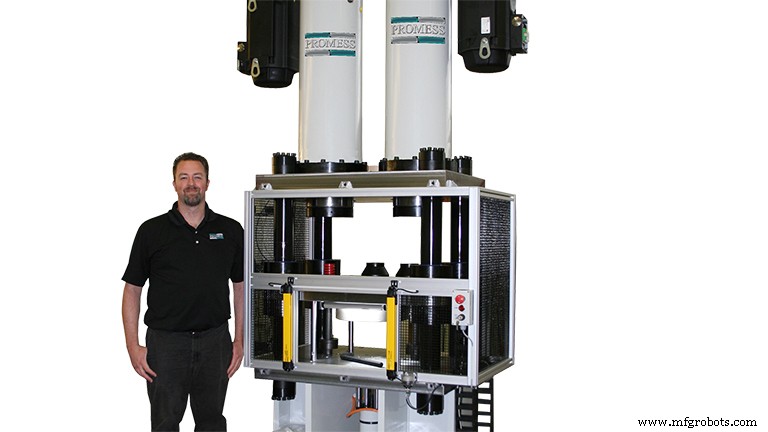
Não são apenas rápidas e precisas — ficaram grandes também. Na conformação e estampagem de metais, prensas servo estão disponíveis com capacidades até 5.000 toneladas (4.536 toneladas métricas) e unidades maiores em desenvolvimento. Essas prensas mudam forma como usuários abordam design de processo dando engenheiros controle preciso de força, velocidade e posição em tempo real durante todo curso de um processo.
Trinta anos atrás, pioneiros da indústria combinaram fusos de esferas de precisão com servomotor, encoder rotativo e célula de carga para produzir primeira Prensa de Montagem Eletromecânica (EMAP) projetada especificamente para operações de montagem.
Primeiros Adotantes Bem-Sucedidos
Primeiros adotantes descobriram que capacidade de medir parâmetros de processo durante montagem permitia literalmente "clonar" produtos comparando "assinatura" força/posição de cada operação à de um ciclo bom conhecido e ajustando parâmetros da prensa em tempo real para duplicá-lo. Esse conceito básico usado em centenas de aplicações de montagem, de rebitagem simples a instalação de eletrônicos de alto valor. Alguns exemplos.
Montagem de Junta Universal: Junta universal tipo Cardan tem cruz central ou "aranha" presa a par de braços em U pressionando copo de rolamento através de furo no braço para capturar journal usinado na "aranha". Uma vez montado, copos de rolamento são estacados ao braço para mantê-los no lugar.
Desafio é manter aranha centralizada no braço enquanto copos são pressionados e estacados. Consegue-se com par de EMAPs sincronizados para aplicar mesma força a cada copo enquanto inserido. Uma vez copos no lugar, aranha é precisamente centrada e EMAPs simultaneamente realizam operação de estacamento. Como força igual aplicada a pernas opostas da aranha, ela permanece centrada e resultado é boa montagem cada vez.
Esta aplicação funciona porque EMAPs são monitorados durante operação e ajustados para força e posição em tempo real pelo controle. Dados de todo processo podem ser capturados e armazenados para garantia de qualidade, fornecendo rastreabilidade 100% para cada montagem. Esses dados também úteis para identificar e corrigir anomalias nas peças montadas, melhorando qualidade de toda cadeia de suprimentos e processo de montagem.
Montagem de Cateter Médico: Operação crítica é processo de crimpagem que prende tubo metálico de pequeno diâmetro a tubo maior preso à porção flexível do cateter. Se crimpagem não for perfeita, ou soltará quando puxado ou fechará tubo completamente, tornando cateter inútil. Consistentemente crimpar tubo minúsculo a outro ligeiramente maior provou ser desafio monumental.
Chave para manter qualidade consistente na operação de crimpagem de cateter foi monitorar tanto quantidade de força aplicada quanto posição exata da ferramenta de crimpagem simultaneamente. Uma vez capturados ambos parâmetros de operação boa conhecida, "assinatura" força/posição usada como benchmark para medir operações subsequentes.
Estação de crimpagem baseada em EMAP, completa com transdutores de posição externos, usada para realizar crimpagem nos cateteres. EMAP fornece força de crimpagem repetível e transdutores monitoram ferramental para garantir crimpagem nem rasa nem profunda. Resultado: certificação de teste de esforço 100% para cada cateter produzido e eliminação virtual de falhas de crimpagem em campo.
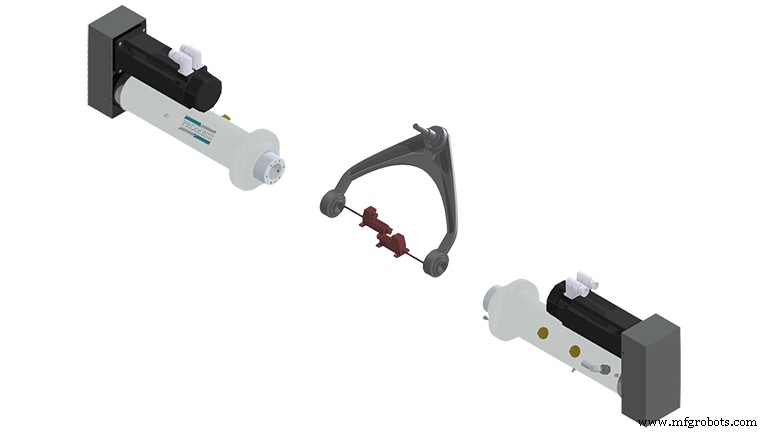
Montagem de Junta Esférica Rebitada: Montagens de junta esférica automotiva são componentes críticos de segurança tipicamente presos a braços de controle superior e inferior com rebites. Há três modos de falha possíveis: 1) rebite pode ser longo ou curto demais, 2) rebite pode ser duro ou mole demais, 3) rebite pode faltar inteiramente. Por ser segurança crítica, inspeção pós-rebitagem 100% tradicionalmente realizada.
Usar sistema baseado em EMAP em vez de prensa hidráulica tradicional elimina requisito de inspeção 100% monitorando processo enquanto executado e comparando "assinatura" a operação boa conhecida. Três células de carga individuais montadas no ferramental medem independentemente força aplicada a cada rebite, enquanto transdutor de posição único mede distância de curso do ram. Rebites duros/moles, longos/curtos produzem mudança distinta na assinatura, assim como detalhes fora de tolerância como diâmetros de furo.
Sistema fornece: detecção de rebite longo, curto, duro, mole e/ou faltando; certificação 100% de cada montagem; aquisição de dados embutida; registro de dados de força e posição para cada peça produzida — tudo em tempo real durante ciclo de processo. Resultados são consistentes, precisos, rastreáveis, significando inspeções pós-processo em cada peça não mais necessárias para assegurar qualidade.
Indo Além do Básico
Não demorou para primeiros adotantes perceberem que dados detalhados de processo gerados por sistema baseado em EMAP tinham usos muito além de comparar "assinaturas" e "clonar" montagens. Fornecedores de EMAP também ocupados aprimorando capacidades de hardware e software para suportar aplicações mais avançadas.
Uma das primeiras aplicações a aproveitar esses avanços foi montagem de braços de controle automotivos, produto que requer precisão geométrica para função adequada, mas feito de componentes que não podem ser produzidos economicamente com tolerâncias muito fechadas. Braço de controle feito de estampagem ou fundição pesada com buchas revestidas de borracha prensadas no lugar — claramente não candidato para precisão dimensional extrema.
O que engenheiros automotivos tipicamente fazem é definir geometria requerida na montagem e deixar parte "como-atingir" para fornecedor. Fornecedores chamam isso de dimensão "fantasma", e é bastante comum em variedade de indústrias.
Abordagem convencional para atender especificação de dimensão "fantasma" é construir ferramentas e dispositivos precisos e ajustá-los continuamente para lidar com variações constantes e imprevisíveis nas peças. Outros fornecedores escolhem "prensar e torcer", depois "medir e separar" aceitando custos de sucata e retrabalho. Enfrentar esse desafio com sistema baseado em EMAP requer software avançado para lidar com sensores adicionais fora das células de carga integradas na prensa. Montagem feita com dois EMAPs e duas sondas digitais. Sondas necessárias porque buchas resilientes flexionam durante instalação, dificultando saber localização precisa. Sondas também compensam deflexão de máquina e célula de carga.
Para montar braço de controle, buchas prensadas a posição inicial, força removida, localização medida por sondas digitais. Uma bucha prensada a dimensão relativa à junta esférica. Sonda mede posição e realimenta info ao controlador, que diz à prensa quanto pressionar mais. Sequência repete até bucha no lugar. Outra bucha usa mesma sequência mas prensada a dimensão relativa à primeira bucha. Esta é dimensão "fantasma" e sistema pode alcançá-la eficiente e repetidamente independentemente de variações no braço e/ou buchas.
Sistema descrito melhora significativamente qualidade funcional do braço de controle que monta sem mudança nas especificações dimensionais dos componentes. De fato, é bem possível que tolerâncias nesses componentes poderiam ser afrouxadas para reduzir custos de manufatura sem impacto na qualidade funcional do produto final. Função é medida de qualidade do consumidor, e com tipo de montagem inteligente pioneira pelo sistema de braço de controle pode ser do fabricante também.
Tecnologia Madura
À medida que aplicações de montagem inteligente proliferaram, também proliferaram sistemas de hardware e software necessários para habilitá-las. Hoje, EMAPs disponíveis com saídas de força variando de 0,2 kN a 500 kN e podem ser equipados com ampla gama de sensores integrais e externos. Disponíveis como componentes individuais para construtores de sistemas, prensas H-frame e estações de trabalho stand-alone flexíveis para usuários finais.
Engenheiros inovadores tornaram EMAPs leves o suficiente para serem usados como effectors de extremidade de robô e modelos hand-held humanos também disponíveis. Ambos produtos destinados a aplicações onde prensa é levada à peça, significando que força de reação da operação de prensagem não pode ser transmitida ao robô ou operador humano.
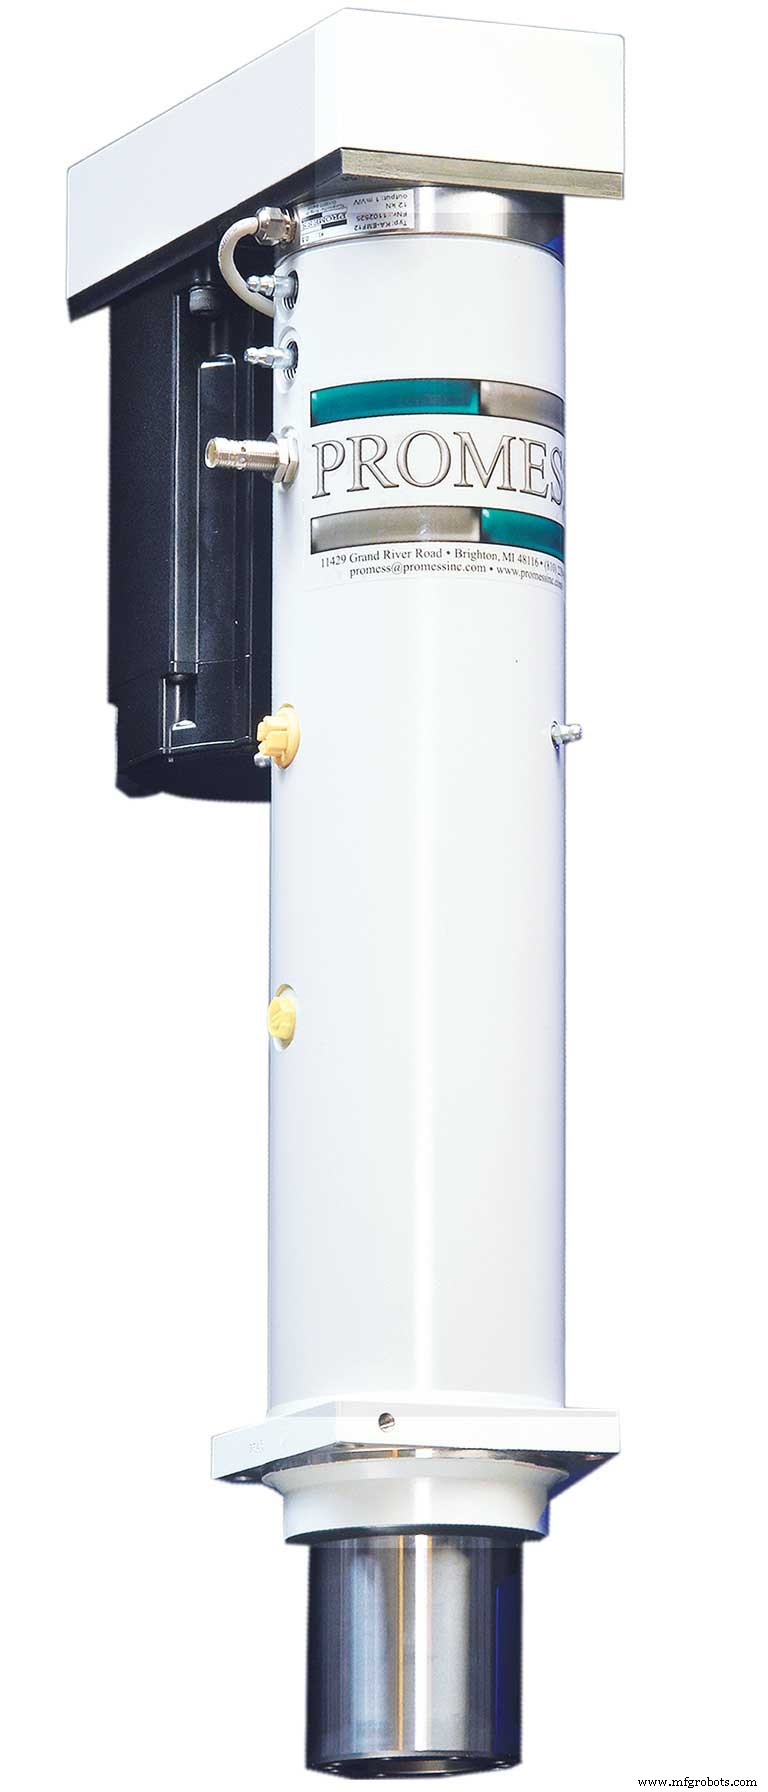
Uma solução desenvolvida pela Promess para aplicações robóticas é seu Robot Press, que incorpora back stop integrado. Durante operação, prensa posicionada na peça pelo robô e ferramental engatado. Robô então entra em free float em dois eixos para manter posição enquanto move no terceiro eixo para acomodar movimento da prensa até atingir back stop integrado. Movimentos da prensa totalmente programáveis e prensas podem ser equipadas com sensores de força e posição para suportar operações de montagem inteligente.
Combo EMAP Linear / Atuador Rotativo
Outra tendência é combinação de EMAP linear com atuador rotativo para facilitar teste funcional durante montagem. Por exemplo, trava de capô automotivo montada com rebite usando EMAP. Enquanto rebite é rebitado, trava é acionada e força requerida medida continuamente até atingir nível especificado, ponto onde processo para. Processo produz travas com força de acionamento uniforme independentemente de variações em rebites ou estampagens. Sistemas similares usados para montar travas de assento automotivo, alicates, e até verificar folga de engrenagem sob carga em diferenciais automotivos.
Todas essas aplicações dependem de controladores e software sofisticados para lidar e integrar múltiplas entradas de dados em tempo real e gerar comandos servo necessários. Controles agora disponíveis com capacidade de sincronizar múltiplos EMAPs acionando cantos de prensa de platô para que cada um gere força necessária para manter platôs paralelos, embora carga não seja uniforme.
Software de controle evoluiu junto com hardware, e sistemas atuais são muito mais fáceis de programar que predecessores de poucos anos atrás. Fornecedores investiram tempo e talento significativos em sistemas que simplificam processo ao ponto onde engenheiros de controle profissionais frequentemente não são requeridos.
À medida que tecnologia EMAP amadureceu, conceitos de montagem inteligente e montagem para especificação funcional em vez de dimensional tornaram-se cada vez mais práticos em ampla gama de indústrias. Maturidade, no entanto, não implica estagnação. Tecnologia continua crescendo habilitando soluções verdadeiramente inovadoras para desafios que atormentaram fabricantes por décadas, e em alguns casos séculos.
Sistema de controle de automação
- Trava-Roscas Revelados: Guia Especialista para Adesivos de Travamento de Rosca
- Tecnoideal America Renasce da TechnoMed Inc., Fortalecendo Presença nos EUA em Automação de Dispositivos Médicos
- Dominando a Conformidade na Importação: Quatro Princípios Essenciais para Entrada Suave nos EUA
- Entendendo a Usinagem CN: Definição, Processo e Principais Benefícios
- Domine o Design de Gabinetes Eletrônicos: Guia Completo de Chapa Metálica
- Operações e Manutenção de Guindastes: Guia Completo de Segurança e Cuidados
- Rodas de Guindaste 101: Como Escolher as Melhores para Desempenho Ótimo
- Robótica Avançada 101: Impulsionando Eficiência e Inovação na Manufatura
- CD4013 Dual D-Flip-Flop: Pinagem, Aplicações e Circuitos Exemplo
- Guia Essencial de Manutenção de Mini Carregadeiras para Desempenho Ótimo